Hoe moeilijk is het om zonnepanelen te produceren? Een eerlijke beoordeling
Inhoudsopgave
Zonnepanelen maken is matig moeilijk, niet extreem moeilijk — en de moeilijkheid zit bijna nooit waar nieuwkomers het verwachten. Cellen assembleren tot een afgewerkte module is een volwassen, goed gedocumenteerd industrieel proces dat een bekwaam team binnen enkele maanden op een semi-automatische lijn van 10–50 MW kan draaien. De zonne- cellen die in die modules gaan maken is een heel andere business: het is een dunnefilm-, hogetemperatuur-, cleanroom-klasse halfgeleideroperatie met een kapitaalkost die ruwweg een orde van grootte hoger ligt en een yield-curve die in jaren wordt gemeten. De meeste mensen die vragen of dit moeilijk is, vragen eigenlijk naar module-assemblage, en het eerlijke antwoord is dat de machines het makkelijke deel zijn. Wat nieuwkomers de das omdoet is capaciteitskeuze, celbevoorrading, yield-ramp, certificering en het vinden van kopers.
Deze beoordeling splitst de moeilijkheid op in lagen, beoordeelt elke laag en zegt ronduit wat een nieuwkomer verkeerd doet. Wil je de mechanische volgorde van het proces zelf, dan staat dat in het tienstappenproces voor zonnepaneelfabricage; dit artikel gaat over moeilijkheid, niet over stappen.
Module-assemblage versus celfabricage: twee heel verschillende businesses
De meest voorkomende conceptuele fout is “zonnepaneelfabricage” als één industrie te behandelen. Het zijn er twee, en ze staan aan tegenovergestelde uiteinden van de moeilijkheidsschaal.
Module-assemblage neemt afgewerkte, elektrisch geteste cellen en combineert ze mechanisch en thermisch tot een weerbestendig pakket. De kernbewerkingen zijn solderen, plaatsen, lamineren onder vacuüm en warmte, inkaderen en elektrisch testen. Er is geen chemie, geen diffusieoven, geen fotolithografie. De toleranties doen ertoe, maar ze zijn mechanisch en thermisch in plaats van submicron. Een geschoolde operatorploeg kan uit aangrenzende industrieën worden opgebouwd — elektronica-assemblage, huishoudapparatenfabricage, metaalbewerking.
Celfabricage begint bij wafers en bouwt een halfgeleidercomponent. Je draait diffusie- of LPCVD-ovens boven 800 °C, brengt passiveringslagen van enkele nanometers dik aan, print en brandt metalen contacten in en beheerst doteringsprofielen. Een afwijkend ovenrecept of een besmette buis kost je een hele batch, en de diagnostische instrumenten om uit te zoeken waarom zijn zelf zescijferige apparaten. Bijna elk team dat faalt in “zonnepanelen maken” is er in werkelijkheid in gefaald om te vroeg te veel van de celkant te willen doen.
| Afmeting | Module-assemblage | Celproductie |
|---|---|---|
| Procestype | Mechanische, thermische, elektrische assemblage | Halfgeleidercomponentenfabricage |
| Profiel geschoold personeel | Elektronica- of lichtassemblagetechnici | Procesengineers, cleanroom-opgeleid personeel |
| Kapitaalintensiteit voor dezelfde output | Basislijn | Ruwweg een orde van grootte hoger |
| Levertijd en complexiteit van apparatuur | Weken tot enkele maanden, inbedrijfstelling is eenvoudig | Lange, meertraps, nauw gekoppelde lijnen |
| Tijd tot stabiele nominale yield | Doorgaans twee tot zes maanden | Doorgaans een tot drie jaar |
| Belangrijkste faalmodus | Procesdiscipline en materiaalconsistentie | Yield, besmetting en procesdrift |
| Realistisch eerste project | Ja, voor een nieuwkomer | Zelden, zonder eerdere halfgeleiderervaring |
Alles hieronder gaat ervan uit dat je aan de module-assemblagekant instapt, want dat is het enige instappunt dat zin heeft voor een eerste project. De vergelijking tussen de twee wordt in meer detail bekeken in zonnecel versus zonnepaneel fabricage.
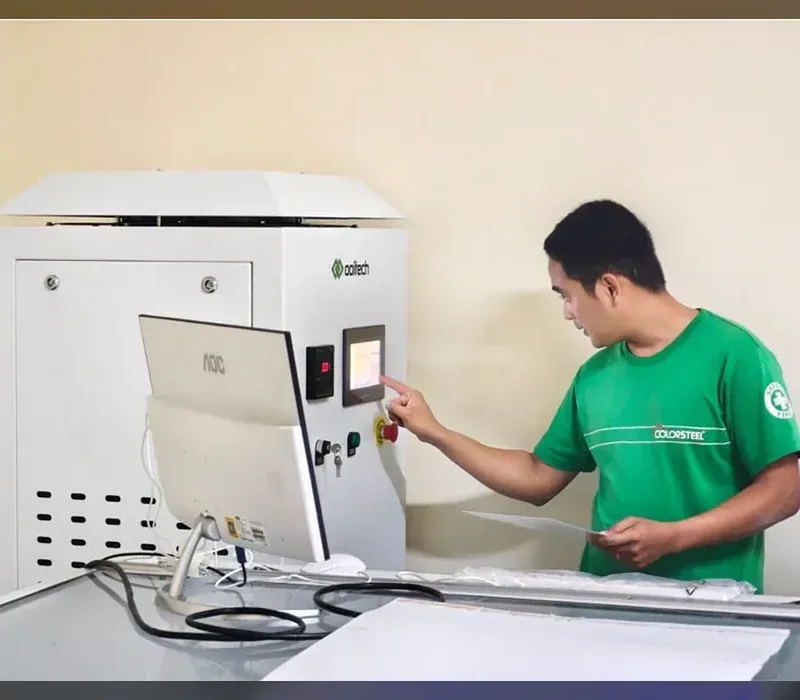
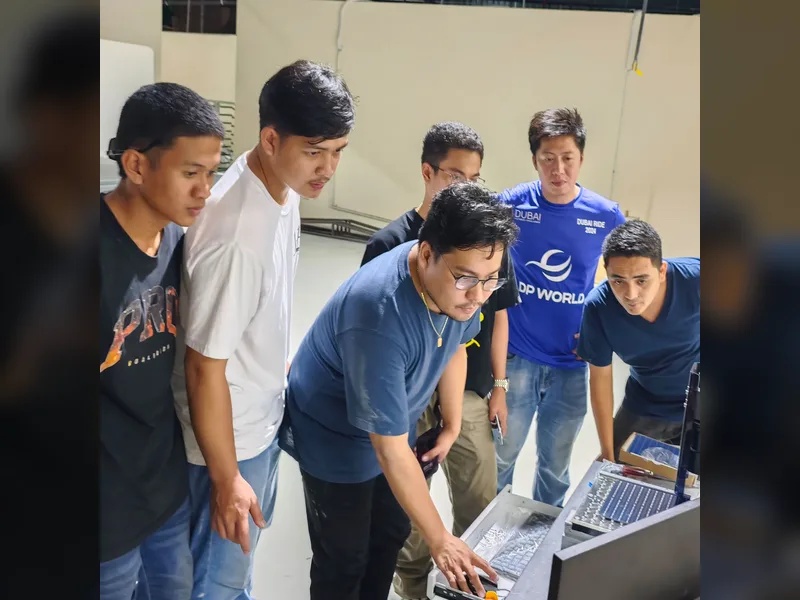
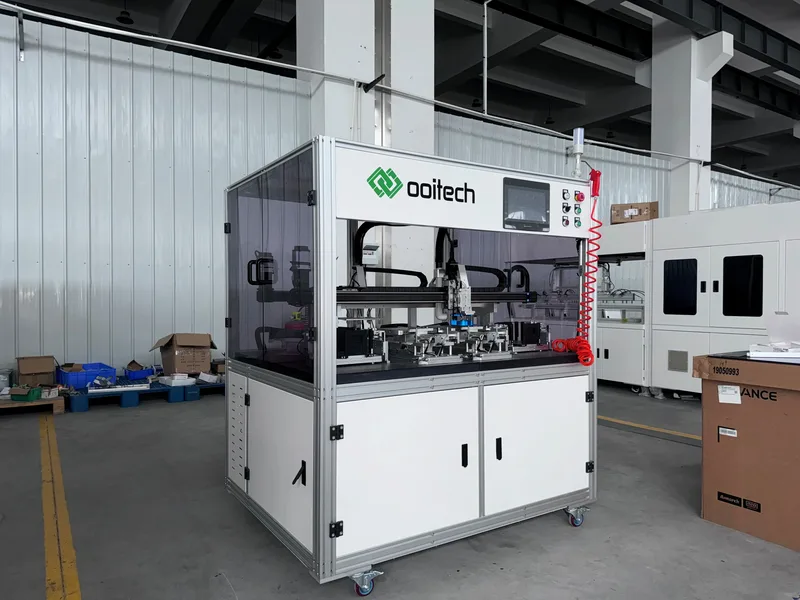
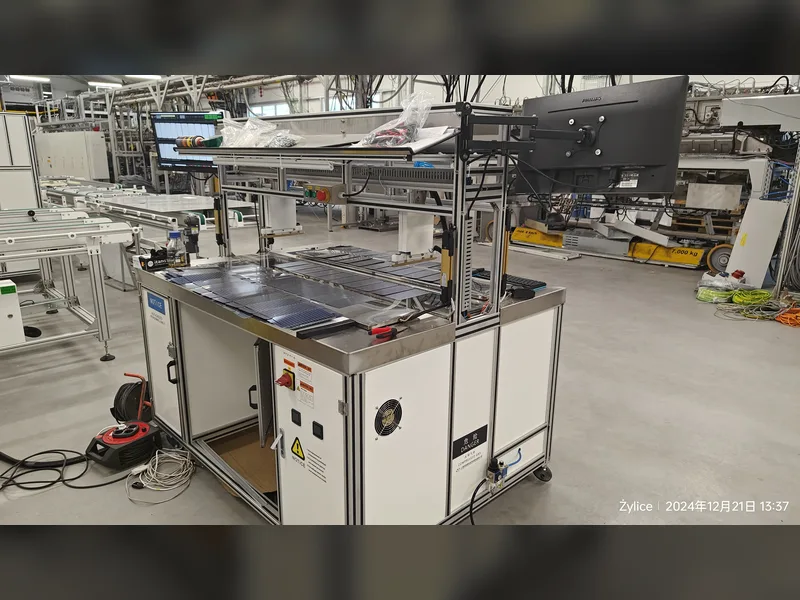
Dit soort hanteringsstation is waarom het kopen van de machines concreet voelt: de moeilijkere beslissingen zitten in scope, capaciteit en specificatie.
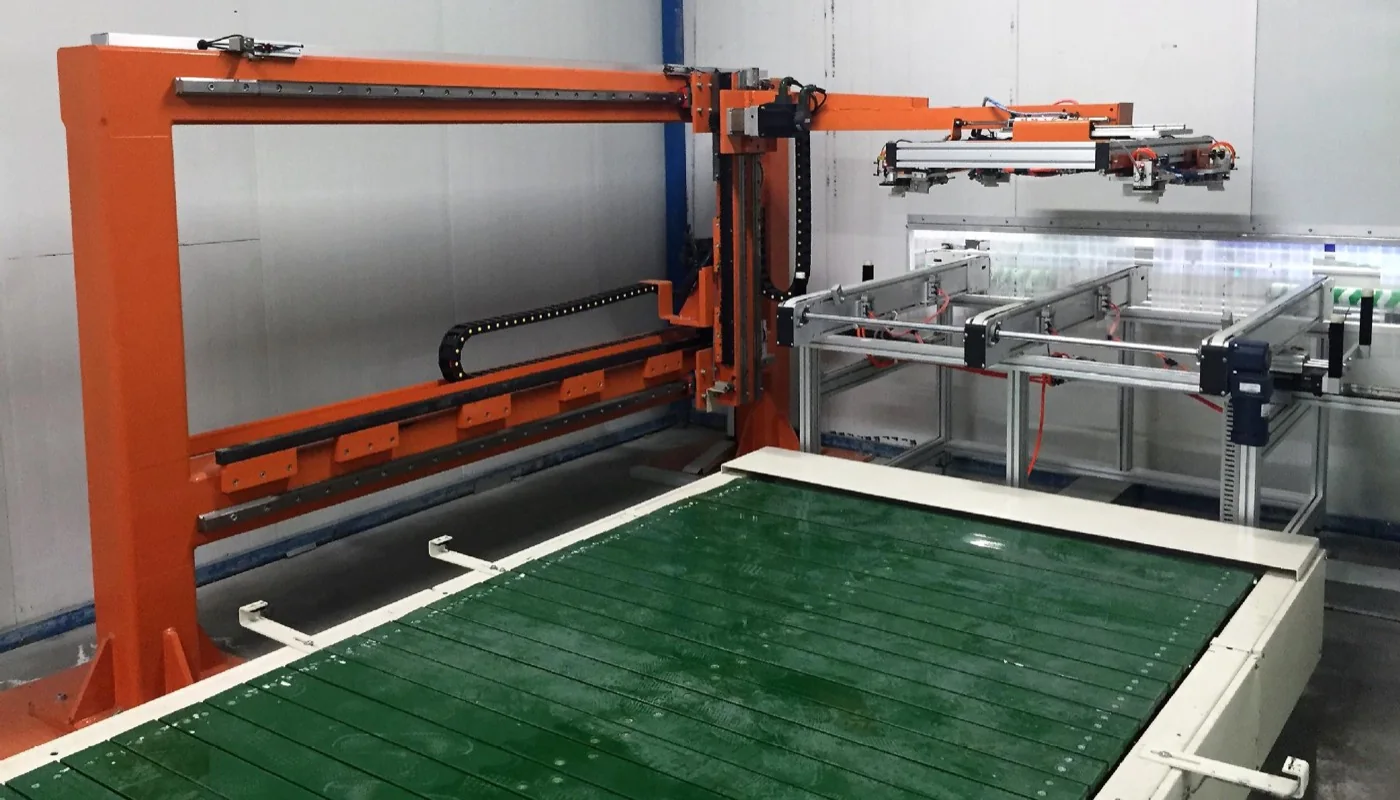
Laag 1: de machines kopen is het makkelijke deel
Beoordeling: 2 van de 10. Dit is de laag die het moeilijkst voelt voordat je begint en het eenvoudigst blijkt zodra je dat doet.
Apparatuur voor zonnemodules is een concurrerende markt met goed aanbod. Meerdere Chinese fabrikanten — Ooitech inbegrepen — bouwen complete lijnen van 5 MW tot 600 MW, semi-automatisch tot volledig automatisch, en bieden ze aan als turnkey-pakketten. Je ontvangt een stationslijst, lay-outtekeningen, nutsvoorzieningsvereisten, een inbedrijfstellingsplan en operatortraining. Apparatuur voor de gangbare stationstypes is in wezen een commodity-aankoop met een gevestigde leveranciersbasis, onderdelenkanaal en formaatflexibiliteit.
Het echte risico hier is niet technische moeilijkheid, het is verkeerde inschatting van de scope. Twee offertes voor wat een koper denkt dat dezelfde 100 MW-lijn is, kunnen een factor twee verschillen, en het verschil is geen marge — het is wat binnen de batterijlimieten valt. Inline elektroluminescentietests inbegrepen of optioneel. Automatische versus handmatige bussing. Robotische hantering versus mechanische overdracht. Aantal reservekits voor celformaten. Of inbedrijfstelling, training en een reserveonderdelenpakket in de prijs zitten. Of de inkaderingslijn automatische lijmdispensing en hoekponsen omvat.
Daarom is de machinelaag tegelijk makkelijk en gevaarlijk. Niets eraan is technisch moeilijk; bijna alles eraan is makkelijk om op papier fout te doen. De factoren die een machineprijs daadwerkelijk bepalen, worden uiteengezet in wat de prijs van zonnepaneelfabricagemachines bepaalt.
Laag 2: capaciteit en automatiseringsniveau kiezen
Beoordeling: 6 van de 10. Technisch niet moeilijk, maar onvergevingsgezind, want dit is de beslissing die je niet goedkoop kunt terugdraaien.
Capaciteit en automatisering zijn één beslissing, niet twee, en ze zijn gekoppeld aan uw bedrijfsmodel. De vuistregel die in de praktijk standhoudt, is dat automatisering loont wanneer de arbeidskosten per module hoger zijn dan de geamortiseerde kosten van de automatisering, en die drempel wordt eerder bereikt dan de meeste eerste kopers aannemen in markten met stijgende lonen. Een semi-automatische lijn van 10–30 MW is een legitieme business. Het is ook een lijn waar een slechte ploeg, een afwezige operator of een inconsistente pasta- of fluxbatch zich direct uit in uw uitvalpercentage.
De specifieke fouten clusteren op vier plaatsen. Ten eerste: dimensioneren voor een doel dat de markt niet kan absorberen — 100 MW nominale capaciteit kopen en dan ontdekken dat uw adresseerbare orderboek 15 MW per jaar is, waardoor u met onbenut kapitaal achterblijft en een laminator die niemand kan verantwoorden. Ten tweede: te weinig automatisering kopen bij de stringer, wat bijna altijd de doorvoerflessenhals van een modulelijn is en het station waar handmatige interventie de meeste opbrengst kost. Ten derde: een lijn kopen waarvan het formaatbereik te smal is — een lijn die geen half-cut-, multi-busbar- of back-contactformaten kan draaien, moet binnen een paar jaar worden vervangen, niet geüpgraded. Ten vierde: de stroomopwaartse en stroomafwaartse nutsvoorzieningsenvelop negeren: stroomcapaciteit, perslucht, gekoeld water, vloerbelasting en cleanroom- of vochtigheidsregeling voor het laminatiegebied. Dit zijn geen apparatuurproblemen, maar ze leggen inbouwschema's volledig stil.
Er is hier een nuttige discipline: kies het automatiseringsniveau per station, niet voor de hele lijn. Automatiseer eerst de stringer, de layup en de teststations; die drie bepalen de opbrengst en de doorvoer. Semi-automatiseer waar handmatig werk echte flexibiliteit toevoegt in plaats van kosten.
Laag 3: Grondstoffen en celinkoop
Beoordeling: 7 van de 10. Deze laag is waar lijnen die correct zijn geleverd nog steeds niet op snelheid draaien.
Een module bestaat uit ongeveer een dozijn inkomende materiaalstromen: cellen, ribbon, flux, encapsulantfilm, backsheet of achterglas, voorglas, frame, junction box, sealant, potting, labels en verpakking. Elk daarvan heeft specificaties die ertoe doen, en elk daarvan heeft een toeleveringsketen die zich anders gedraagt. Cellen zijn de dominante kostenpost en de dominante kwaliteitsvariabele — een wisseling van celleverancier halverwege het project verandert uw soldeerrecept, uw power binning en mogelijk uw garantieblootstelling.
Het consistentieprobleem wordt onderschat. Encapsulant die varieert in gelgehalte of vochtopname lamineert anders. Een andere fluxchemie verandert het residugedrag en de langetermijnbetrouwbaarheid, en daarom worden fluxen precies geformuleerd voor specifieke celmetallisatie — no-clean halogeenvrije flux voor n-type cellen is een goed voorbeeld van een materiaalbeslissing die stilzwijgend de levensduur van de module bepaalt. Glas dat met inconsistente textuur aankomt, beïnvloedt lichttransmissie en hechting. Een nieuwkomer kwalificeert doorgaans één leverancier, behaalt een goed resultaat en ontdekt dan bij de tweede inkooporder dat het materiaal “gelijkwaardig” is in plaats van identiek.
De praktische implicatie: behandel materiaalkwalificatie als een projectdeliverable met een eigen planning, niet als een inkoopformaliteit. Kwalificeer twee leveranciers per kritisch materiaal, leg inkomende inspectienormen schriftelijk vast en bevries de specificatie voordat u begint met het inregelen van recepten. Een lijn die goed draait op het materiaal van de ene leverancier en slecht op dat van een andere is niet in bedrijf gesteld; ze is geleend.
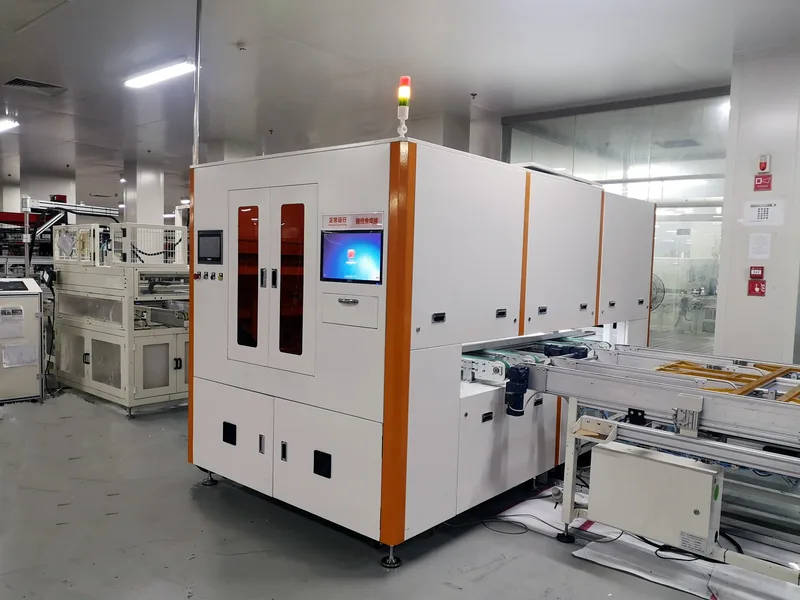
Een laminator en zijn transportbanden kunnen als hardware worden geïnstalleerd, maar stabiele opbrengst hangt af van recepten, materialen en defectdiagnose na de inbedrijfstelling.
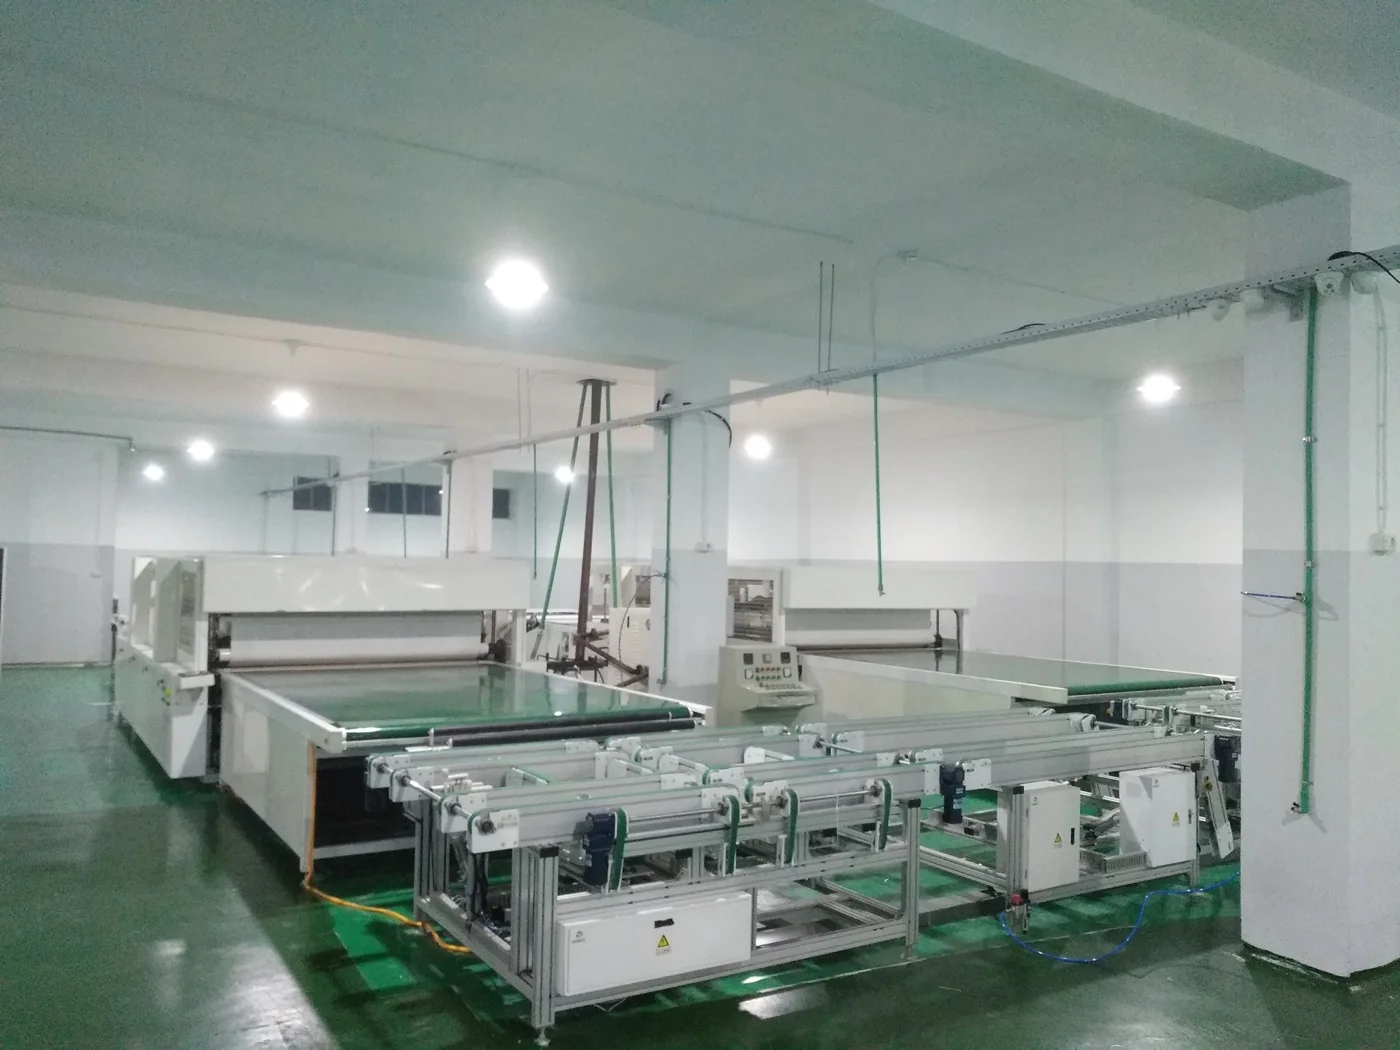
Laag 4: Opbrengstopschaling en defectdiagnose
Beoordeling: 9 van de 10. Dit is de moeilijkste laag voor een moduleassemblagebedrijf, en hier ontstaat het merendeel van de schemavertragingen.
Een lijn in bedrijf stellen en deze op nominale opbrengst laten draaien zijn twee verschillende mijlpalen die maanden uit elkaar liggen. Apparatuurleveranciers leveren machines op die op dag één aan hun mechanische specificaties voldoen; wat tijd kost, is het opbouwen van het procesvenster, de receptenbibliotheek en het diagnostische instinct van de operator daaromheen. De faalmodi zijn zelden dramatisch. Het zijn microcracks door hantering, koude soldeerverbindingen door een weggedreven verwarmingsprofiel, bellen en delaminatie door laminatieparameters, en vermogensverlies door ribbon-uitlijning. Elk daarvan heeft meerdere mogelijke oorzaken, en de diagnostische vaardigheid is weten welke je eerst moet uitsluiten.
Enkele voorbeelden laten zien hoe smal het venster wordt. Bellen in een laminaat worden eerst aan de encapsulant geweten en worden meestal door iets anders veroorzaakt — vocht, vacuüm-opvoersnelheid of ingesloten vluchtige stoffen uit fluxresidu — een diagnostische volgorde die het bestuderen waard is in wat echt bellen in zonnemodules veroorzaakt. Snail trails leiden terug naar microcracks en soldeerresidu in plaats van naar één enkel defect materiaal. Celbolling en kromtrekking bij back-contactformaten veranderen het hanterings- en soldeervenster fundamenteel, zoals uitgelegd in waarom BC-cellen bollen en kromtrekken. Niets hiervan is een mysterie voor een ervaren team, en alles ervan kost weken voor een team dat het voor het eerst tegenkomt.
Wat een nieuwkomer hier verkeerd doet, is aannemen dat de opschaling een kwestie is van sneller wordende operators. Dat is het niet. Het is een kwestie van institutioneel geheugen opbouwen — vastgelegde recepten per celformaat, gedocumenteerde corrigerende maatregelen, een logboek van inkomende materialen en de gewoonte om de stroomopwaartse oorzaak te controleren voordat je het stroomafwaartse symptoom aanpast. Reken op drie tot zes maanden van eerste module tot stabiele nominale opbrengst, en plan uw cashflow daaromheen.
Laag 5: Certificering en exportnaleving
Beoordeling: 5 van de 10. Het is grotendeels administratief en voorspelbaar, maar de doorlooptijd is lang en het blokkeert omzet.
U kunt modules niet verkopen in de meeste serieuze markten zonder IEC 61215- en IEC 61730-kwalificatie, en afhankelijk van de bestemming hebt u mogelijk ook regionale keurmerken, documentatie over lokale inhoud en, voor apparatuur en fabrieksnaleving, CE-markering nodig. Deze tests worden uitgevoerd door geaccrediteerde onafhankelijke laboratoria, ze verbruiken echte modules en ze kosten kalendertijd. Een kwalificatiecampagne die start nadat u een verkoopbaar product hebt, vertraagt uw eerste zending met maanden.
Twee punten worden vaak verward. Certificering van de productielijn op fabrieksniveau en de fabriek — de CE-documentatie waarmee de apparatuur zelf kan worden geëxporteerd en geïnstalleerd — staat los van de productcertificering van de modules die u maakt. De lijnen van Ooitech worden geleverd met CE-certificering afgegeven via UDEM in Turkije, wat de apparatuurkant betreft. Inspectie voor verzending van machines kan ook worden geregeld met SGS als dienst van derden, hoewel SGS geen permanent fabriekscertificaat is en niet als zodanig mag worden gepresenteerd. Het nalevingslandschap voor de export van apparatuur is in kaart gebracht in CE-certificering voor productielijnen voor zonnepanelen.
Als uw bedrijfsplan de export van modules omvat in plaats van alleen uw binnenlandse markt te bedienen, start het certificeringstraject dan parallel aan de installatie van de lijn. Het is de goedkoopste schemaverkorting die u ter beschikking staat.
Laag 6: Kopers vinden
Beoordeling: 8 op de 10 voor de meeste nieuwkomers, en de laag die bepaalt of de fabriek überhaupt een goed idee was.
De ongemakkelijke waarheid is dat moduleassemblage op instapniveau geen technologiebedrijf is, maar een distributiebedrijf met een fabriek eraan vast. Het proces is goed begrepen en wijdverbreid beschikbaar; wat schaars is, is een klant die van een nieuw, niet-gecertificeerd, onbewezen merk koopt tegen een prijs die uw kosten dekt. Grootverbruikers en grote EPC-kopers hanteren lijsten van goedgekeurde leveranciers, eisen een staat van dienst van geïnstalleerde capaciteit en veldprestatiesgegevens, en zullen een onbekend merk niet op een bankable project zetten.
De realistische instaproutes zijn: het bedienen van een binnenlandse markt met voorkeur voor lokale inhoud of importbelemmeringen die u beschermen; contractproductie of loonproductie voor een gevestigd merk dat de cellen en de klant levert; en regionale distributie naar markten waar de gevestigde spelers duur of afwezig zijn. Alle drie zijn bedrijven waarin u wint op relatie, service en leverbetrouwbaarheid, niet op productienieuweigheid.
Dit is de laag waar het eerlijke advies is om de gebruikelijke volgorde om te draaien. Voordat u een lijncapaciteit kiest, schrijft u op wie de eerste twintig klanten zijn, welke certificering zij eisen, welke prijs zij zullen betalen en hoe lang hun goedkeuringsproces duurt. De capaciteitsbeslissing volgt dan uit het antwoord. Als het antwoord vaag is, is de fabriek voortijdig, ongeacht hoe goed de apparatuur is. De commerciële volgorde is uiteengezet in hoe u een bedrijf voor de productie van zonnepanelen start.
Moeilijkheidsscorekaart en wat beginners daadwerkelijk verkeerd doen
Het samenbrengen van de lagen geeft een nuttiger beeld dan een enkel oordeel. De algehele moeilijkheid van moduleassemblage kan het beste worden omschreven als matig en grotendeels operationeel; de kapitaalbeslissing is eenvoudig, en de procesdiscipline is wat jaren vergt.
| Laag | Moeilijkheid | Waarom | Typische beginnersfout |
|---|---|---|---|
| Apparatuur kopen | 2 / 10 | Volwassen leveranciersmarkt, turnkey-pakketten beschikbaar | Het vergelijken van de hoofdpijs in plaats van de scope binnen de batterijgrenzen |
| Keuze van capaciteit en automatisering | 6 / 10 | Moeilijk terug te draaien, gekoppeld aan marktomvang | Naamplaatscapaciteit kopen die het orderboek niet kan vullen |
| Grondstoffen en celinkoop | 7 / 10 | Veel stromen, consistentie is belangrijker dan prijs | Één leverancier kwalificeren en gelijkwaardigheid veronderstellen |
| Opbrengstramp en defectdiagnose | 9 / 10 | Vereist procesvensters en institutioneel geheugen | Verwachten van nominale opbrengst binnen weken na inbedrijfstelling |
| Certificering en exportnaleving | 5 / 10 | Voorspelbaar maar traag, beperkt de omzet | Starten van IEC-kwalificatie nadat het product bestaat |
| Kopers vinden | 8 / 10 | Distributieprobleem, geen technologieprobleem | Capaciteit bouwen voordat een klant is geïdentificeerd |
| Celproductie (ter contrast) | 10 / 10 | Halfgeleiderfabricage, lange opbrengstcurve | Pogen dit in een eerste project |
Het samengestelde patroon is consistent across projecten: nieuwkomers investeren te veel aandacht in de laag die het gemakkelijkst te kopen is en te weinig in de drie lagen waarvoor geen inkooporder bestaat — materiaalkwalificatie, opbrengstramp en vraag. Een lijn is een machine die werkkapitaal omzet in modules; of dat winstgevend is, hangt af van inputs en klanten, niet van het feit dat de machines moeilijk te installeren zijn.
Veelgestelde vragen
Hoe moeilijk is het om zonnepanelen te produceren?
Moduleassemblage is matig moeilijk: het is een volwassen mechanisch en thermisch proces dat een bekwaam team op een moderne semi-automatische of automatische lijn binnen ongeveer drie tot zes maanden op nominale opbrengst kan draaien. Celproductie daarentegen is zeer moeilijk, omdat het halfgeleiderfabricage is met een kapitaalkosten die een orde van grootte hoger ligt en een opbrengstcurve die in jaren wordt gemeten. De meeste nieuwkomers zouden alleen de modulekant als realistisch moeten beschouwen.
Is het moeilijk om zonnepanelen te produceren?
De apparatuur is niet moeilijk en het proces is goed gedocumenteerd, dus de technische drempel is lager dan mensen vrezen. Wat moeilijk is, is alles rond het proces: het selecteren van de juiste capaciteit en automatiseringsgraad, het kwalificeren van materiaalleveranciers, het opbouwen van een receptbibliotheek die de opbrengst vasthoudt, het voltooien van IEC-certificering en het winnen van klanten die van een onbewezen merk kopen. Die vijf lagen, niet de machines, bepalen of het project slaagt.
Kan ik een zonnepanelenfabriek starten met een klein budget?
Ja, aan de instapkant. Een semi-automatische lijn in het bereik van 5–30 MW is een echt instappunt, en apparatuur op die schaal zit in de orde van grootte van miljoenen RMB in plaats van tientallen miljoenen. De beperking is niet alleen de lijn: u heeft nog steeds werkkapitaal nodig voor cellen en materialen, vloeroppervlak met de juiste voorzieningen, een certificeringsbudget en voldoende cash om de ramp periode te overleven voordat de omzet stabiliseert.
Moet ik mijn eigen zonnecellen maken om panelen te produceren?
Nee. De overgrote meerderheid van de modulefabrieken koopt afgewerkte, gesorteerde en elektrisch geteste cellen en assembleert deze. Celproductie is een aparte industrie met andere kapitaalvereisten, andere engineeringvaardigheden en andere toeleveringsketens. Het kopen van cellen geeft u ook de flexibiliteit om van celtechnologie te wisselen naarmate de markt beweegt, wat een eigen cellijn moeilijk maakt.
Hoe lang duurt het om volledige productieopbrengst te bereiken?
Reken op twee tot zes maanden vanaf de eerste module tot een stabiele nominale opbrengst voor een moduleassemblagelijn, waarbij het exacte cijfer afhangt van de ervaring van het team, de consistentie van de materialen en hoeveel van de lijn geautomatiseerd is. De apparatuur is doorgaans in staat op de dag dat de inbedrijfstelling eindigt; wat tijd kost, is het opbouwen van gevalideerde recepten voor elk celformaat en het opleiden van operators om een defect te diagnosticeren tot de oorzaak stroomopwaarts.
Wat is de meest voorkomende reden dat een nieuwe zonnepanelenfabriek faalt?
Niet apparatuurstoring. De meest voorkomende oorzaken zijn het kopen van capaciteit die de markt niet kan absorberen, het er niet in slagen meer dan één leverancier voor kritieke materialen te kwalificeren, het onderschatten van de opbrengstramp en het te laat starten van certificering om in de doelmarkt te kunnen verkopen. In de praktijk zijn dit commerciële en operationele fouten die plaatsvinden rond een fabriek waarvan de machines correct werken.
Is moduleassemblage nu een goede business om in te stappen?
Dat kan het zijn, met de juiste marktpositie. Pure commodity-moduleassemblage concurreert op kosten met zeer grote gevestigde spelers en is moeilijk voor een nieuwe toetreder. De posities die werken zijn binnenlandse markten met voorkeur voor lokale inhoud of importbelemmeringen, contractproductie voor een gevestigd merk, en regionale distributie waar service en levering meer uitmaken dan merk. Bepaal welke van deze u bent voordat u uw lijncapaciteit kiest.
Moet ik een semi-automatische of een volledig automatische lijn kopen?
Het hangt af van uw arbeidskosten en uw volume, niet van prestige. Semi-automatische lijnen zijn zinvol bij een laag volume en in markten met lage lonen, en zijn een legitiem startpunt rond 5–30 MW. Volledig automatische lijnen verdienen zich terug waar loonkosten hoog zijn of waar een output boven ruwweg 60–100 MW arbeid de dominante variabele kostenpost maakt. Een nuttige middenweg is selectief automatiseren — eerst stringer, layup en testen — en elders later automatisering toe te voegen.
Kort samengevat: het kopen van een zonnemodulelijn is gemakkelijk, het runnen van een lijn tegen nominale opbrengst is een kwestie van procesdiscipline, en het verkopen van de output is een distributieprobleem. Beoordeel uw eigen gereedheid aan de hand van de zes lagen hierboven voordat u offertes vergelijkt; als de zwakste laag materialen, opbrengst of klanten is, zal meer apparatuur dat niet oplossen. Stuur Ooitech uw doelcapaciteit, celformaat en bestemmingsmarkt, en wij vertellen u welke stations die combinatie daadwerkelijk vereist.