De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
Productieproces van zonnemodules: stap voor stap
Inhoudsopgave
Snel antwoord: De fotovoltaïsche industrie keten heeft vier fasen: polysilicium, wafer, zonnecel en module. De module bevindt zich stroomafwaarts, tussen de afgewerkte cel en het geïnstalleerde PV-systeem. Bij de productie van modules worden fragiele individuele cellen omgezet in een verzegelde, omkaderde, weerbestendige eenheid: cellen worden tot strings gesoldeerd, strings worden met EVA-encapsulant tussen voorruit en achterzijde folie gelegd, het stapelpakket wordt onder vacuüm en warmte gelamineerd, vervolgens omkaderd, van een aansluitdoos voorzien en geflitst op een IV-tester. Half-cell snijden en multi-busbar lay-outs veranderden elke stap, verhoogden het vermogen en verlaagden resistief verlies. Omdat een enkele cel slechts een paar watt levert bij ongeveer 0,6 V, is de assemblagestap wat een bruikbare module van 400 W tot 700 W oplevert. De module is ook de plek waar alle kwaliteitsproblemen stroomopwaarts zichtbaar worden als opbrengstverlies.
PV-moduleproductie · door Jerry, Ooitech
Inleiding tot fotovoltaïsche modules
De fotovoltaïsche industrieketen is verdeeld in vier fasen: polysilicium, wafer, zonnecel en module. De PV-module bevindt zich aan het stroomafwaartse einde van de keten, tussen de zonnecel en het complete PV-systeem.
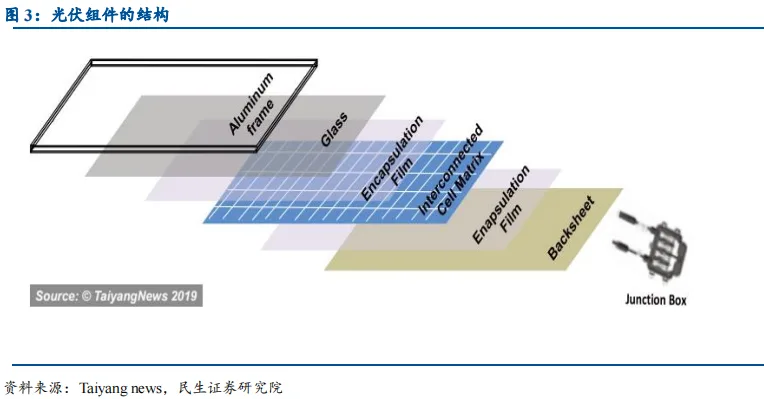
Een enkele zonnecel wekt slechts een beperkte hoeveelheid elektriciteit op. Cellen moeten in serie worden geschakeld en in een module worden ingekapseld voordat ze als bruikbare stroombron kunnen dienen. De PV-module is daarom het kleinste ondeelbare zonne-apparaat dat op zichzelf gelijkstroom kan leveren. Als kleinste effectieve energieopwekkende eenheid bestaat deze uit negen kerncomponenten: zonnecellen, verbindingslinten, busbars, gehard glas, EVA, backsheetaluminiumlegeringsframe, kit en aansluitdoos.
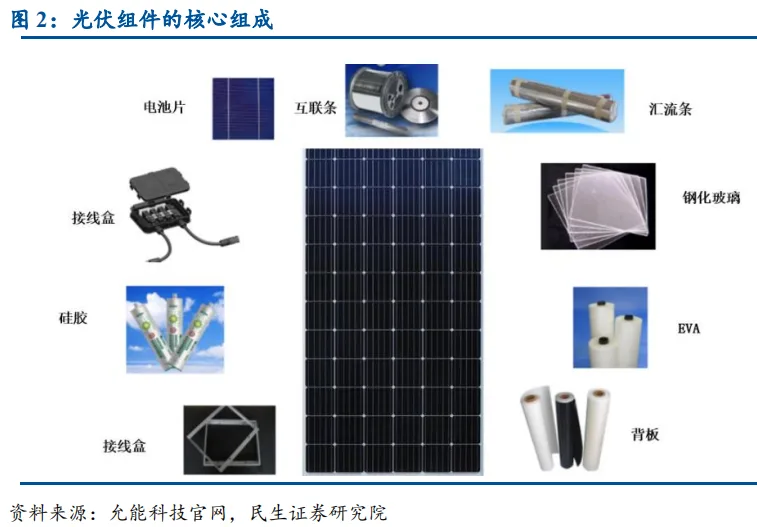
Van de vier fasen van de PV-keten was de modulesegment de eerste die zich in China ontwikkelde en volwassen werd.
Moduleproductie omvat voornamelijk twee belangrijke stappen: celverbinding en lamineren. Celverbinding bepaalt de elektrische prestaties van de module. Het standaard aantal cellen voor een PV-module is 60 of 72 cellen, verbonden door 10 of 12 koperen ribbons die als busbars fungeren, met zes groepen die met elkaar zijn verbonden om één module te vormen.
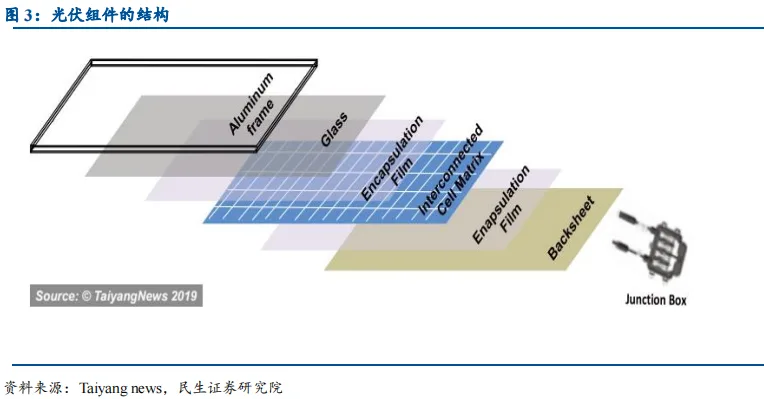
Een PV-module moet minimaal 25 jaar meegaan, dus moet deze bestand zijn tegen omgevingsbelasting en een zekere mechanische sterkte bieden. Na celverbinding worden de materialen doorgaans van onder naar boven gerangschikt als gehard glas, EVA, cellen en backsheet, en vervolgens door lamineren afgedicht. De backsheet en het gehard glas omsluiten de cellen en EVA, terwijl het aluminium frame en de kit de randen beschermen en afdichten.
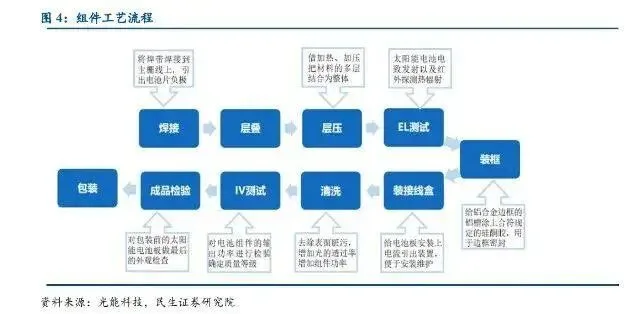
De algemene productieworkflow van modules kan worden opgesplitst in: solderen, opbouwen, lamineren, EL-testen, omlijsten, aansluitdoosinstallatie, reinigen, IV-testen, eindinspectie en verpakking. Hiervan hebben solderen en lamineren de hoogste technische inhoud en waarde.
Apparatuur gebruikt bij moduleproductie
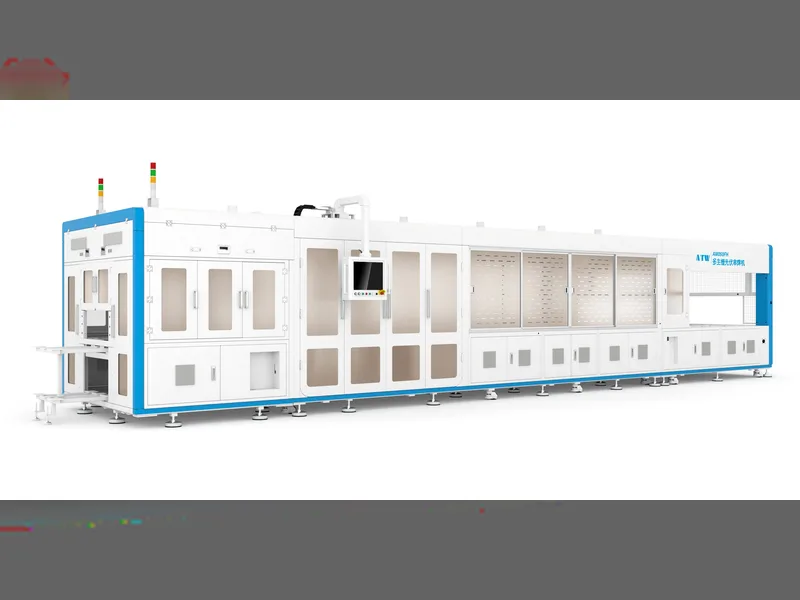
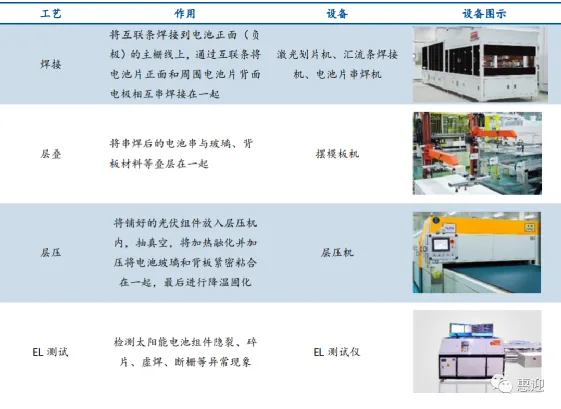
Moduleapparatuur komt direct overeen met elke fase van de productieworkflow. De belangrijkste machines zijn lasersnijden machines, tabber stringers, automatische legapparatuur, laminatoren en automatische productielijnen.
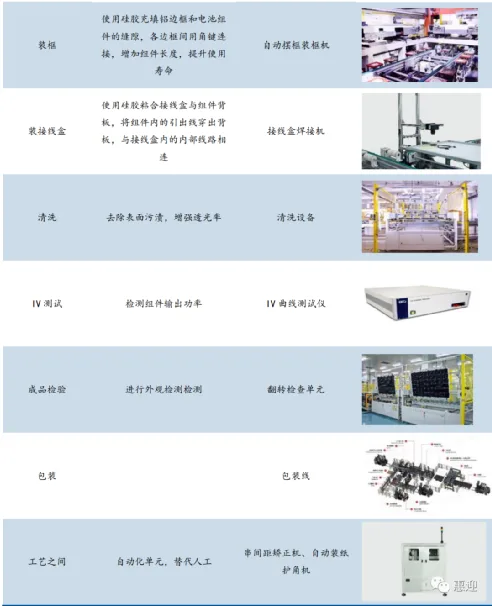
Als we naar de afzonderlijke fasen kijken: de soldeerfase vereist lasersnijmachines, busbar-lasmachines en cel-tabber-stringers; de legfase gebruikt sjabloonplaatsingsmachines; de laminatiefase vereist een laminator; de EL-testfase vereist een EL-tester; de frame-fase vereist automatische frameplaatsing en framing-machines; de junctionbox-fase vereist een junctionbox-soldeermachine; de reinigingsfase vereist module-omkeereenheden; de IV-testfase gebruikt een IV-curvetester; eindinspectie vereist een keereenheid voor inspectie; en verpakking vereist een verpakkingslijn.
Naast individuele machines kunnen apparatuurleveranciers ook volledig geautomatiseerde moduleassemblagelijnen leveren die elke fase bestrijken, waardoor turnkey-projecten mogelijk worden.
De kwaliteit en kosten van zonnecelmodules hebben direct invloed op de kwaliteit en kosten van het hele systeem. Hoe ziet de productieworkflow van modules er eigenlijk uit?
Module Structuur
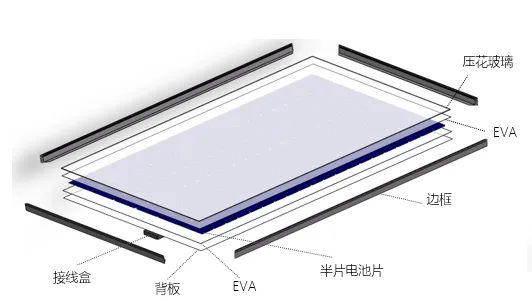
Half-Cell Modulestructuur
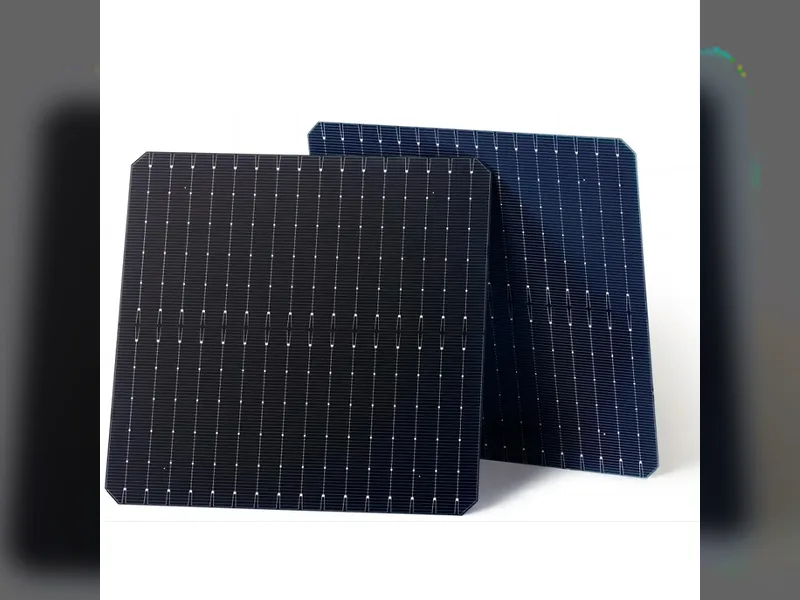
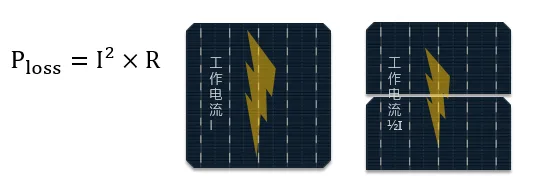
Bij half-cell modules worden de cellen doormidden gesneden, zodat de bedrijfsstroom van elke cel wordt gehalveerd. Dit vermindert aanzienlijk de elektrische verliezen op de ribbons en verbetert de cell-to-module (CTM) ratio van de module.
De openingen tussen cellen in een half-cell module zijn groter, waardoor het licht dat van het glas terug op de cellen wordt gereflecteerd, iets toeneemt. Hoe hoger de celstroom, hoe groter het voordeel van half-cell technologie.
Productieworkflow voor modules
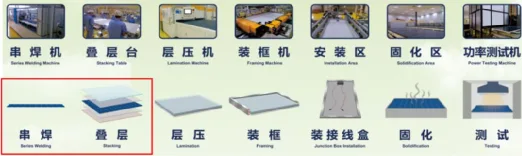
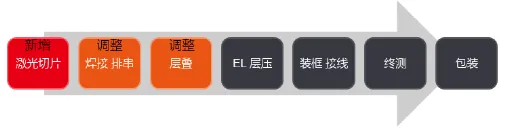
Het productieproces van modules doorloopt over het algemeen zeven fasen: stringen, leggen, lamineren, framen, aansluitdoosinstallatie, uitharden en testen, voordat ze uiteindelijk worden verpakt en op de markt worden gebracht. In tegenstelling tot full-cell modules implementeren half-cell modules het snijden van cellen in de modulefase, waarbij een snijstap met een lasermachine wordt toegevoegd, waarna de string- en legprocessen worden aangepast. Aan de celzijde vereist half-cell technologie het aanpassen van de cellay-out.
Stringen
Met behulp van ribbons (handmatig of automatisch) worden de voor- en achterkant van elke cel aan elkaar gesoldeerd om een in serie geschakelde celstring te vormen.
Belangrijke procescontroles: koud solderen, overmatig solderen, celbreuk en trekkracht van de soldeerverbinding.
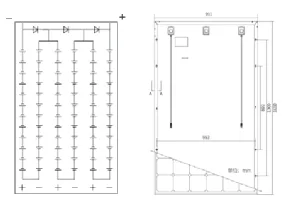
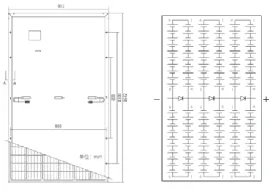
De gangbare lay-out voor halfcelmodules gebruikt een tweedelig ontwerp (zoals weergegeven). De bovenste en onderste helften zijn parallel geschakeld en maken gebruik van bypass-diodes. Het aansluitpunt verandert van de bovenkant van een volledige celmodule naar het midden, waardoor deze geschikt is voor verticale installatie.
Lay-up
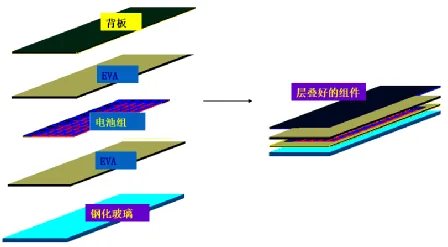
Nadat de celstrings zijn verbonden en goedgekeurd, worden de celstrings, het glas, de gesneden EVA en de backsheet in een specifieke volgorde gelegd ter voorbereiding op het lamineren. Tijdens het leggen worden de relatieve posities van de celstrings en materialen zoals het glas gefixeerd en wordt de afstand tussen de cellen aangepast om een goede basis voor het lamineren te bieden. De legvolgorde van onder naar boven is: glas, EVA, cellen, EVA, glasvezel en backsheet.
Lamineren
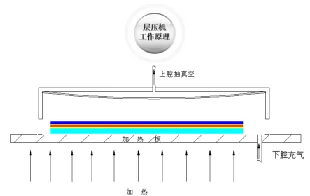
Het gelegde celassemblage wordt in de laminator geplaatst. Lucht in de module wordt verwijderd door vacuüm, waarna warmte wordt toegepast om de EVA te smelten, waardoor de cellen, het glas en de backsheet aan elkaar worden gebonden. Ten slotte wordt de module gekoeld en verwijderd. Lamineren is de kritische stap in de productie van modules, waarbij de lamineringstemperatuur en -tijd worden bepaald door de eigenschappen van de EVA. Bij gebruik van gewone EVA is de lamineringscyclustijd ongeveer 10 tot 15 minuten, met een uithardingstemperatuur van 135 tot 145 graden Celsius.
Belangrijke procescontroles: bellen, krassen, deuken, uitstulpingen en celbreuk.
Het is vermeldenswaard dat vóór het lamineren strikte visuele inspectie en EL-testen vereist zijn om de prestaties en veiligheid van de module te waarborgen.
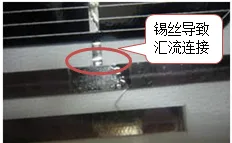
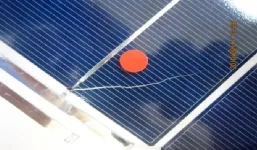
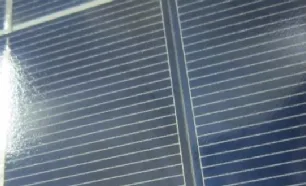
Visuele inspectie
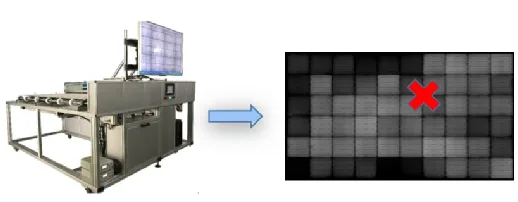
EL-inspectie
Omlijsten
Het frame beschermt de randen en hoeken van het geharde glas van de module en de gelamineerde module, waardoor latere installatie eenvoudiger wordt.
Belangrijke procescontroles: deuken, schaafwonden, krassen, ontbrekende montagegaten, kitoverloop op de achterkant, bellen en gebrek aan kit.
Aansluitdoos installatie
De aansluitdoos verbindt en beschermt de PV-module en geleidt de door de module gegenereerde stroom naar buiten voor de gebruiker.
Belangrijke procescontroles: bellen en kitoverloop.
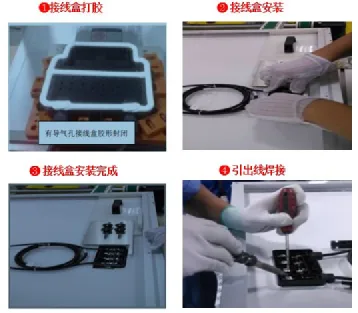
Uitharden
Het afdichtmiddel dat tijdens de eerdere stappen van het plaatsen van het frame en de aansluitdoos is geïnjecteerd, wordt uitgehard om de afdichting te versterken en de module daarna te beschermen tegen zware externe omgevingen.
Belangrijke procescontroles: uithardingstijd, temperatuur en luchtvochtigheid.
Testen
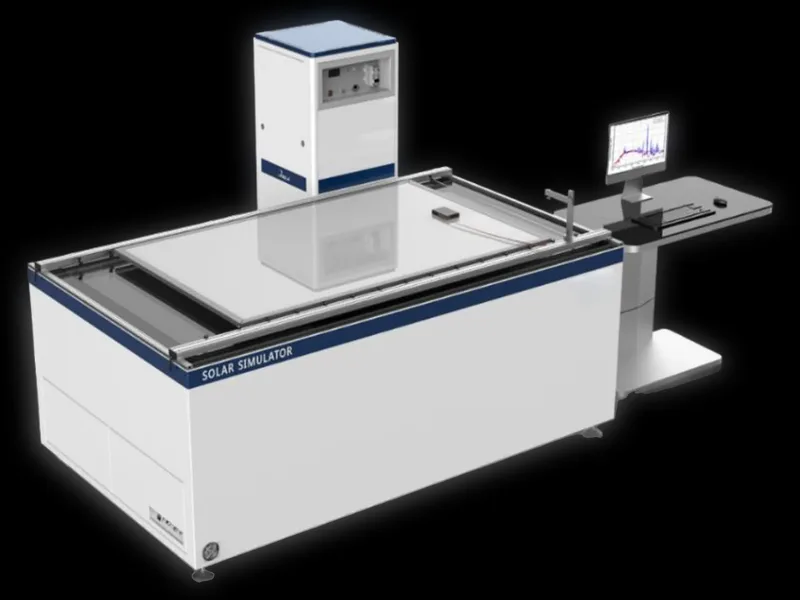
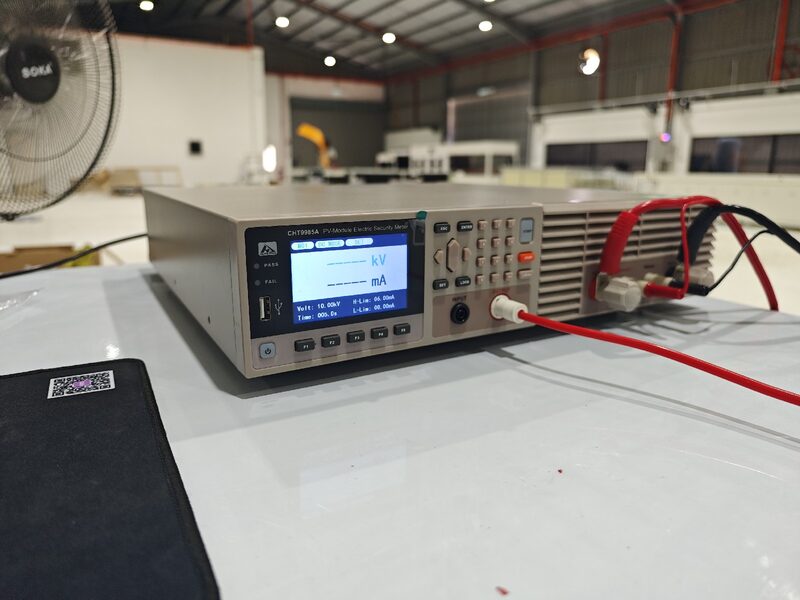
Elektrische prestatieparameters worden gemeten om de klasse van de module te bepalen. Drie hoofdtesten zijn inbegrepen: isolatie-spanningstest, die de veiligheid tussen het frame en interne onder spanning staande delen (cellen, ribbons, enz.) onder hoge spanning controleert; aardingscontinuïteitstest, die de weerstand tussen het frame en aarde meet om te bevestigen of de frameverbinding goed is; en IV-test, die elektrische prestatieparameters meet om de moduleklasse te bepalen.
Productiestroom van een enkele PV-module
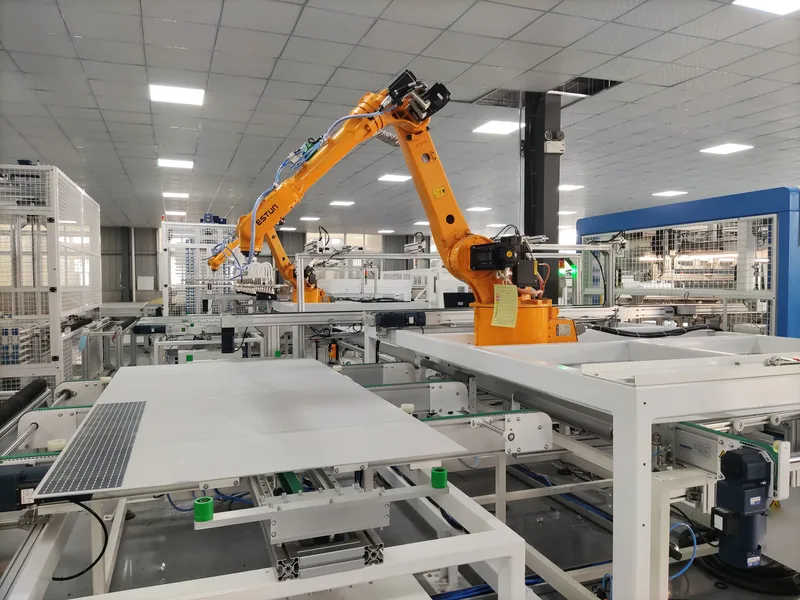
Een industriële robot plaatst boekformaat enkele PV-cellen op de productielijn.
De gerangschikte PV-cellen worden verlijmd en gesoldeerd, waarbij een rij van 12 cellen wordt gesoldeerd en gesneden. Vóór mechanisatie vereiste dit werk ongeveer vier of vijf mensen die tegelijkertijd werkten.
De gesoldeerde PV-cellen ondergaan kwaliteitsinspectie. Cellen zonder kwaliteitsproblemen worden direct naar de volgende fase gestuurd voor rangschikking en organisatie.
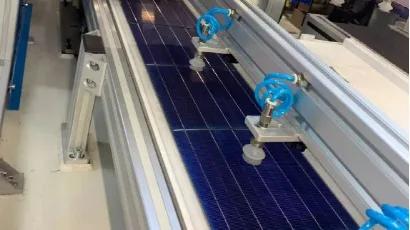
De PV-cellen worden gerangschikt in zes rijen van elk 12 cellen per groep.
Verwarming, lijmen en folieaanbrengen worden uitgevoerd.
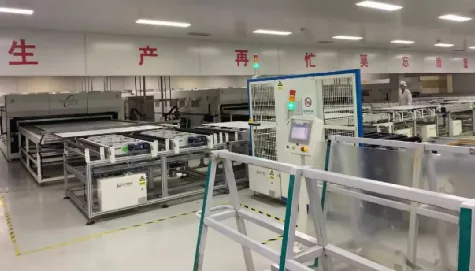
De eerste laag is glas, de tweede is EVA, het midden zijn de PV-cellen, de vierde is opnieuw EVA en de vijfde is de backsheet, gebruikt voor waterdichtheid en corrosiebestendigheid.
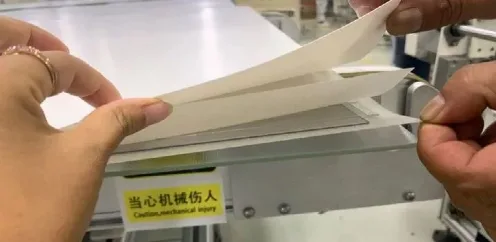
Een monokristallijne PV-modulegroep heeft vijf lagen. Lamineren versmelt deze vijf lagen tot één.
Na lamineren en vier uur koude uitharding wordt handmatig stof verwijderd en worden de randen en hoeken geïnspecteerd.
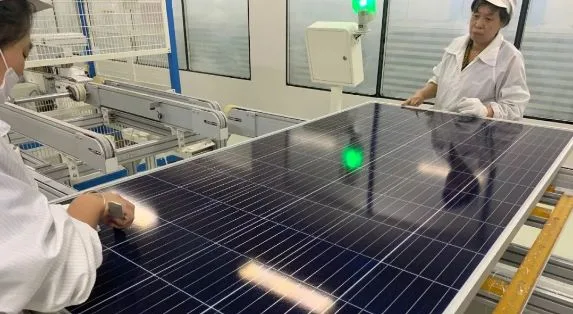
De afgewerkte PV-module ondergaat een functionele test met gesimuleerd zonlicht.
Eindinspectie en verpakking worden uitgevoerd.
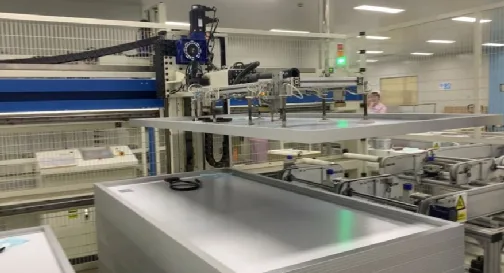
Ooitech's Visie
Ooitech gelooft: de productie van fotovoltaïsche modules komt neer op precieze celstring en betrouwbaar lamineren, waarbij halfceltechnologie en strikte EL-testen de sleutel zijn tot hogere efficiëntie en langdurige betrouwbaarheid.
Verder lezen en achtergrondgegevens
Openbaar referentiemateriaal over dit onderwerp, gepubliceerd door de organisaties die de technologieroadmap en marktgegevens van de sector onderhouden: