Halogeenvrij No-Clean Flux voor N-type Cellen: Waarom Resten de Levensduur van de Module Bepalen
Inhoudsopgave
Flux is het kleinste verbruiksartikel op een modulelijn en het meest waarschijnlijke om te bepalen of een garantie van 25 jaar vochtige warmte overleeft. Naarmate N-type cellen — TOPCon, HJT en XBC — PERC vervingen, voldeed de flux die werkte op dikke wafers en brede vingers niet meer: dezelfde activiteit die ooit een busbar schoon schoonmaakte, tast nu ultrafijne vingers en dunne passiveringslagen aan, en de oplosmiddelen die ooit onschadelijk verdampten, laten nu residu achter dat zich na 85 °C / 85 %RH-veroudering manifesteert als isolatieverlies en delaminatie. Het N-type tijdperk heeft geen sterkere flux nodig. Het heeft een mildere, schonere en voorspelbaardere flux nodig.
Waarom de oude flux niet meer werkte
De faalmodi zijn niet theoretisch; elk ervan komt overeen met een defect dat een stringeroperator al herkent.
| Wat er veranderd is | Hoe de oude flux faalt | Wat je op de lijn ziet |
|---|---|---|
| Vingers zijn veel fijner, wafers veel dunner | Hoogactieve, sterk zure flux tast de zilveren vinger en de passiveringslaag aan | Microscheurtjes, efficiëntieverlies, EL-donkere gebieden langs de vinger |
| N-type cellen vereisen een soldeervenster bij lage temperatuur | Slechte activering bij lage temperatuur; de activator verdampt in de voorverwarming voordat hij kan werken | Koude lassen, ongesoldeerde lassen, hechtsterkte onder specificatie |
| Betrouwbaarheid wordt nu beoordeeld na vochtige warmte | Oplosmiddelen met een hoog kookpunt laten residu achter dat er schoon uitziet maar het niet is | Daling van de isolatieweerstand, ionenmigratie, afname van de hechtsterkte van EVA/POE na 85/85 |
| Productie bij koud weer | Activatoren op basis van tweebasische zuren kristalliseren bij lage opslagtemperatuur | Variatie in activiteit tussen batches, seizoensgebonden opbrengstschommelingen |
| Halogeenbeperkingen werden strenger op exportmarkten | Halogeenhoudende formuleringen falen bij inkomende inspectie | Afgekeurde zendingen, mislukte steekproeven in de EU, Japan, Korea en Zuidoost-Azië |
De derde rij is degene die het meest kost en het laatst zichtbaar wordt. Een fluxresidu dat onzichtbaar is aan het einde van de stringer kan nog steeds op het celoppervlak zitten wanneer de module in vochtige warmte gaat, waar het een ionische route wordt. Daarom is de manier waarop de industrie ernaar kijkt verschoven van flux als verbruiksartikel naar flux als procesmateriaal met gevolgen voor de betrouwbaarheid.
Wat een fotovoltaïsche flux nu definieert
Vier eigenschappen zijn verschoven van nice-to-have naar specificatiepunten:
- Milde, beheersbare activiteit. Voldoende om het oxide op de ribbon en het pad bij lage temperatuur te doorbreken, niet voldoende om de vinger of de passiveringslaag te etsen.
- Extreem laag residu, echt no-clean. Niet alleen onzichtbaar na het solderen — elektrisch onschadelijk na versnelde veroudering.
- Wereldwijde naleving. Halogeenvrij en met een laag VOC-gehalte, met de testdocumentatie om dat aan de grens te bewijzen.
- Stabiliteit in massaproductie. Geen kristallisatie over het opslagtemperatuurbereik, zodat de batchactiviteit niet met de seizoenen verschuift.
Deze trekken in verschillende richtingen, en dat is precies de moeilijkheid. Hogere activiteit geeft betere bevochtiging en minder koude lassen, maar tast fijne kenmerken aan. Lagere activiteit is milder maar riskeert onvoldoende verwijdering van oxide. Meer oplosmiddel bevordert de spreiding maar laat meer residu achter. Een formulering is een compromis, en de nuttige vraag bij het vergelijken van producten is welk compromis er is gesloten.
Wat een formulering werkelijk verandert
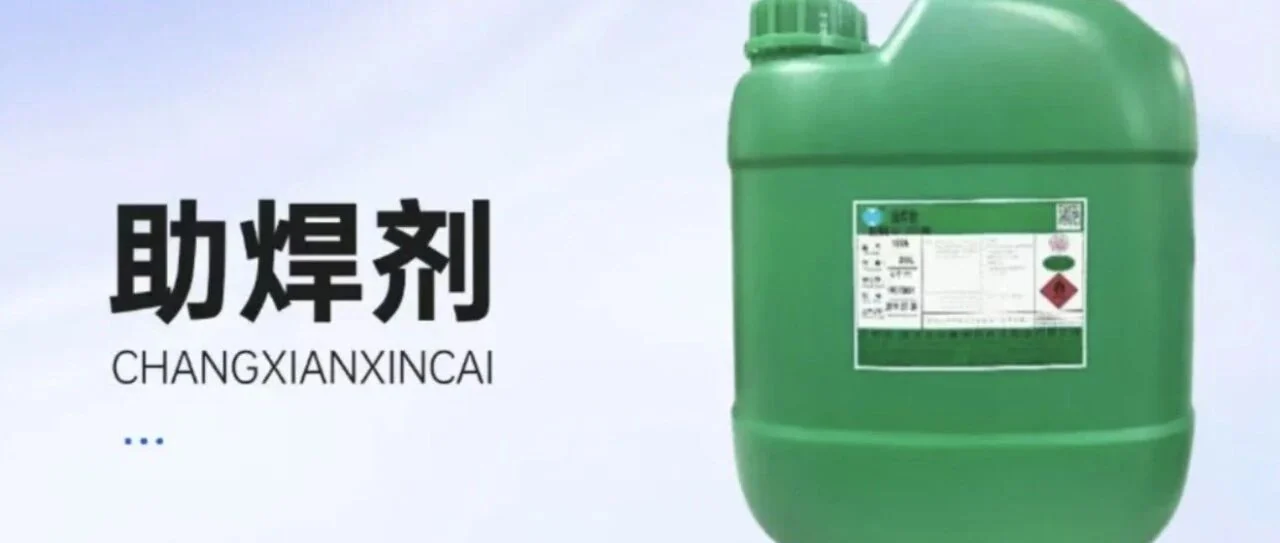
Laten we één halogeenvrije no-clean-productfamilie als uitgewerkt voorbeeld nemen — de CX700/B/D-serie van Changxian, beschreven in het Chinese vakartikel dat de bron voor dit stuk is — de drie knoppen zijn het oplosmiddelsysteem, het activatorsysteem en de functionele additieven.
Het oplosmiddelsysteem
Veel fluxen op de markt vertrouwen op oplosmiddelen van het butylethertype: hoge viscositeit, moeilijk te verdampen, en de oorsprong van het probleem van onzichtbaar residu. Het alternatief dat hier wordt beschreven, combineert een speciaal oplosmiddel met lage viscositeit met dipropyleenglycolmethylether (DPM). Het speciale oplosmiddel heeft geen etherbinding, vernevelt fijn zonder de nozzle te verstoppen, en verdampt vroeg genoeg zodat de voorverwarming de activator niet wegblaast voordat hij werkt. DPM wordt toegevoegd voor bevochtiging en solubilisatie, en om kristallisatie bij lage temperatuur te onderdrukken.
Het activatorsysteem
In plaats van één agressief zuur gebruikt de beschreven aanpak drie milde organische zuren — barnsteenzuur, glutaarzuur en adipinezuur — samen met een activator van het koolwaterstoftype, elk met een bepaalde taak. Het beoogde gedrag is dat het mengsel bij lage temperatuur werkt om het oxide op de ribbon te doorbreken, vervolgens volledig activeert tijdens de hogetemperatuurfase zonder fijne vingers aan te tasten, en daarna grotendeels vervluchtigt zodat er geen zure residu achterblijft die PID kan veroorzaken.
De additieven
Een niet-ionische oppervlakteactieve stof met weinig schuim ondersteunt snelle spuitlijnen — schuimvorming is een echt probleem bij automatische spuitfluxers, en het veroorzaakt ongelijkmatige afzetting. Een corrosie-inhibitor op basis van benzotriazool (BTA) is opgenomen om oxidatieverkleuring aan de koperzijde van de ribbon te onderdrukken en de mechanische sterkte van de las te verbeteren.
De leveranciersverklaringen die bij deze formulering horen — het vaste-stofgehalte gehouden op 1,4–1,7 %, geen kristallisatie na langdurige opslag bij 5 °C, RoHS- en REACH-testrapporten, en resultaten op GW-schaal die een opbrengstverbetering van 3–5 % op TOPCon-lijnen claimen met verminderde microscheurtjes op HJT-lijnen — zijn zoals gepubliceerd door de fluxleverancier. Het zijn de eigen cijfers van de leverancier, geen onafhankelijke test, en moeten ook zo worden gelezen.
Hoe fluxfouten zich op de lijn manifesteren
Dit is waar het een apparatuurvraag wordt, en het is het deel dat we dagelijks behandelen. Wanneer een klant een soldeerdefect meldt, is flux zelden de eerste verdachte en vaak de werkelijke oorzaak. Het diagnostische patroon:
Koude lassen en lage peelsterkte
Als de peelsterkte verspreid is in plaats van uniform laag, verdenk dan de flux en het profiel in plaats van de machine. Een activator die tijdens het voorverwarmen vervliegt, produceert lassen die er gesoldeerd uitzien en falen bij de trekproef. Het signaal is dat het falen correleert met de voorverwarmingsduur of met de omgevingsvochtigheid, niet met de plaatsingsnauwkeurigheid.
Ribbon die de pad niet bevochtigt
Bevochtigingsfalen bij correcte plaatsing en correcte temperatuur betekent meestal dat de flux het oxide bij die temperatuur niet snel genoeg verwijdert, of dat deze ongelijkmatig wordt aangebracht. Bij een automatische sproeifluxer zijn schuimopbouw en verstopping van de spuitmond de mechanismen — beide zijn formuleringseigenschappen voordat het machinefouten zijn.
Defecten die pas na laminering of vochtige warmte verschijnen
Drift van de isolatieweerstand, delaminatie aan het celoppervlak en verkleuring die pas na veroudering verschijnt, wijzen op residu. Tegen de tijd dat deze verschijnen, zijn de modules gelamineerd, dus het onderzoek is duur. Dit is het sterkste argument om flux te kwalificeren door versnelde veroudering in plaats van door hoe de las eruitziet wanneer deze de stringer verlaat.
Wij bouwen de stringers die deze processen uitvoeren — de SS-1500B, de SS-2500B en de AM050FH MBB stringer — en de praktische regel die wij klanten geven is dat de flux en het soldeerprofiel samen moeten worden gekwalificeerd, op de doelcel. Een flux die prachtig presteert op een PERC-referentiecel is geen bewijs voor een 0BB TOPCon-cel met fijnere vingers en een lager thermisch budget. Ons overzicht van hoe een tabber en stringer werkt behandelt de zes stations en waar het procesvenster ligt; de flux bepaalt hoe breed dat venster werkelijk is.
Compliance is nu een inkoopcriterium
Het halogeengehalte is verschoven van een technische curiositeit naar een handelsbarrière. De EU, Japan, Korea en verschillende Zuidoost-Aziatische markten controleren nu het halogeen-, VOC- en gevaarlijk residugehalte van inkomend fotovoltaïsch materiaal, en een niet-conforme flux is een afgewezen zending in plaats van een kwaliteitsdiscussie. De praktische eisen zijn:
- Halogeenvrije en zwaar metaalvrije formulering, met een vermelde limiet en de testmethode
- RoHS- en REACH-documentatie voor de specifieke kwaliteit, niet de productfamilie
- Laag VOC-gehalte, wat zowel voor compliance als voor de fabrieksomgeving van belang is
- Certificaten op batch-niveau, omdat de compliancevraag per zending wordt gesteld
Wat u moet kwalificeren voordat u overstapt
Het veranderen van flux is een proceswijziging, geen vervanging van een verbruiksartikel. Voer voor het overstappen minimaal het volgende uit:
- Peelsterkte en lasuiterlijk over het volledige voorverwarmingsvenster, niet bij de nominale instelling — de vraag is hoeveel marge de nieuwe flux u geeft voordat defecten verschijnen.
- EL-inspectie van de string, om vingerschade en microscheuren op te sporen die visuele inspectie mist. Als u geen inline EL heeft, is dit het punt waarop een offline EL-opstelling zijn kosten terugverdient.
- Isolatieweerstand en peelsterkte na vochtige warmte, op gelamineerde coupons. Dit is de enige test die de residuvraag behandelt.
- Een koudopslagcontrole. Bewaar een monster bij de laagste temperatuur die uw magazijn daadwerkelijk bereikt, en verifieer vervolgens de activiteit en het uiterlijk — als uw locatie winter ervaart, is dit geen theoretische test.
- Compliancedocumenten voor de exacte kwaliteit, gecontroleerd tegen de bestemmingsmarkt vóór de eerste productiebatch in plaats van vóór de eerste zending.
Veelgestelde vragen
Wat betekent no-clean eigenlijk voor een fotovoltaïsche flux?
Dat het residu dat na het solderen achterblijft elektrisch goedaardig is en niet verwijderd hoeft te worden. In de praktijk betekent dit een laag vastestofgehalte, activatoren die grotendeels vervluchtigen, en een residu dat na vochtige warmte niet geleidend of hygroscopisch wordt. Het is een betrouwbaarheidsclaim, geen uiterlijkclaim — een flux kan niets zichtbaars achterlaten en toch falen bij de isolatietest na vochtige warmte.
Is halogeenvrije flux zwakker dan gehalogeneerde flux?
Niet noodzakelijk, maar de activeringschemie is anders. Halogeenactivatoren zijn zeer effectieve oxideverwijderaars, wat precies de reden is dat ze beperkt zijn. Halogeenvrije formuleringen bereiken voldoende activiteit met organische zuursystemen en zorgvuldige solventselectie. De afweging verschuift van ruwe activiteit naar formuleringsbeheersing en de breedte van het procesvenster.
Waarom is fluxresidu belangrijker voor N-type dan het voor PERC was?
Twee redenen. Ten eerste zijn N-type cellen gevoeliger voor de oppervlakteomstandigheden die residu beïnvloedt. Ten tweede werd het industriële testregime tegelijkertijd strenger — vochtige warmte en PID-testen zijn nu routinematige inkoopvereisten, dus defecten die voorheen onzichtbaar waren, worden nu gemeten.
Kan ik de flux veranderen zonder het soldeerprofiel opnieuw te kwalificeren?
U kunt het veranderen, maar u moet niet aannemen dat het profiel nog steeds van toepassing is. Verschillende solventsystemen veranderen hoe de flux zich tijdens het voorverwarmen gedraagt, en verschillende activatoren veranderen de temperatuur waarop bevochtiging begint. Voer de peelsterkte opnieuw uit over het voorverwarmingsvenster voordat u zich vastlegt.
Beïnvloedt de fluxkeuze 0BB-lijnen anders?
Ja. Zero-busbar-indelingen gebruiken dunnere ribbon en fijnere verbindingspunten, dus er is minder thermische massa en minder mechanische marge. Het activeringsgedrag bij lage temperatuur en de mildheid van de activator zijn des te belangrijker, niet minder. De vraag over het busbar-formaat hebben we apart behandeld in het hierboven gelinkte stringerartikel.
Waar komt de technische details in dit artikel vandaan?
De formuleringsbeschrijving, de vier geclaimde producteigenschappen en de lijnresultaten komen uit het Chinese vakartikel gepubliceerd door 新能供应链, dat de Changxian CX700/B/D halogeenvrije no-clean fluxserie beschrijft. Dat is door de leverancier geschreven content en we hebben de prestatiecijfers gelabeld als leveranciersclaims. De algemene soldeertechniek — hoe activeringschemie, oplosmiddelresten en vocht-warmtebetrouwbaarheid met elkaar samenhangen — is standaardpraktijk in de elektronica- en fotovoltaïsche assemblage. Het diagnostische gedeelte op lijnniveau weerspiegelt hoe wij deze fouten vanaf de apparatuurkant zien. Niets hierin is gebaseerd op onze eigen laboratoriumtests van welk fluxmiddel dan ook.