Zonnecel vs zonnepaneel: wat machinenamen niet zeggen
Inhoudsopgave
Snel antwoord: Het korte antwoord: een zonnecel en een zonnepaneel worden gemaakt door twee verschillende industrieën in twee verschillende fabrieken. De productie van cellen begint met een siliciumwafer en gebruikt diffusieovens, PECVD en zeefdrukmachines om een component van ongeveer 0,5 V tot 0,6 V te produceren, en ongeveer 95% van de commerciële cellen is kristallijn silicium. De productie van panelen, of modules, begint met afgewerkte cellen en gebruikt een tabber-stringer, lay-upstation, laminator, frameermachine en tester om er 60 tot 144 ervan te assembleren tot een verzegelde module van 400 W tot 700 W. Cellenfabrieken hebben ovens boven 800 °C en cleanroomomstandigheden nodig; een modulelijn werkt bij lamineringstemperaturen rond 150 °C in een gewone industriële hal. Ooitech bouwt modulelijnen van 5 MW tot 1,2 GW en maakt geen apparatuur voor celfabricage. De naamverwarring is reëel, zelfs in onze eigen catalogus, waar machines die cellen verwerken tijdens module-assemblage namen van zonnecellen dragen.
Door Jerry, Product Marketing bij Ooitech
Ik krijg bijna elke week een variant op deze vraag: een koper vraagt of wij zonnecellen produceren, terwijl wat hij eigenlijk wil bouwen een modulelijn is. Soms hebben ze een tijdje offertes voor celfabricage vergeleken voordat iemand vraagt wat er aan het begin van hun proces ingaat.
Dit gebeurt voortdurend, en het is niet de schuld van de koper. Onze eigen machines heten dingen als Solar Cell Laser Cutting Machine en Solar Cell Tabber Stringer. Ze verwerken cellen, en ze staan in een paneelfabriek.
Twee fabrieken, twee verschillende bedrijven
Een zonnecel is een enkel fotovoltaïsch component — ongeveer 16 tot 23 cm breed, met een opbrengst van ongeveer 0,5 tot 0,6 volt. Een zonnepaneel bevat er vele, in serie geschakeld om de spanning te verhogen, en vervolgens parallel om de stroom te verhogen.
Dat is de hele relatie. De twee producten worden gemaakt door twee industrieën.
| Celproductie | Productie van panelen (modules) | |
|---|---|---|
| Input | Siliciumwafer | Afgewerkte, gesorteerde cellen |
| Output | Eén cel bij ~0,6 V | Eén verzegelde module, 400–700 W |
| Kenmerkende apparatuur | Diffusieovens, PECVD, zeefdrukmachines, vuurovens | Tabber-stringer (soldeert cellen tot strings), laminator, frameermachine, EL- en IV-testers |
| Procestemperatuur | Boven 800 °C, plus vacuümdepositie | Laminering rond 150 °C; solderen is een korte stap met een laag thermisch budget |
| Wie het runt | Een klein aantal zeer grote fabrikanten | Fabrieken van 5 MW tot 1 GW, inclusief regionale nieuwkomers |
Wij bij Ooitech leveren paneelproductielijnen van 5 MW tot 1,2 GW. Wij maken geen diffusieovens, PECVD-systemen of zeefdrukmachines. Als u een cellenfabriek bouwt, ben ik de verkeerde persoon om te vragen.
Waar de celfabricage eindigt
De productie van cellen begint met polysilicium en eindigt met een doos geteste cellen. Vijf stappen, ongeveer.
Polysilicium wordt gesmolten en ofwel gegoten tot multikristallijne ingots ofwel getrokken tot een monokristallijne ingot via het Czochralski-proces. De ingots worden in wafers gesneden, gereinigd en getextureerd zodat ze meer licht opvangen.
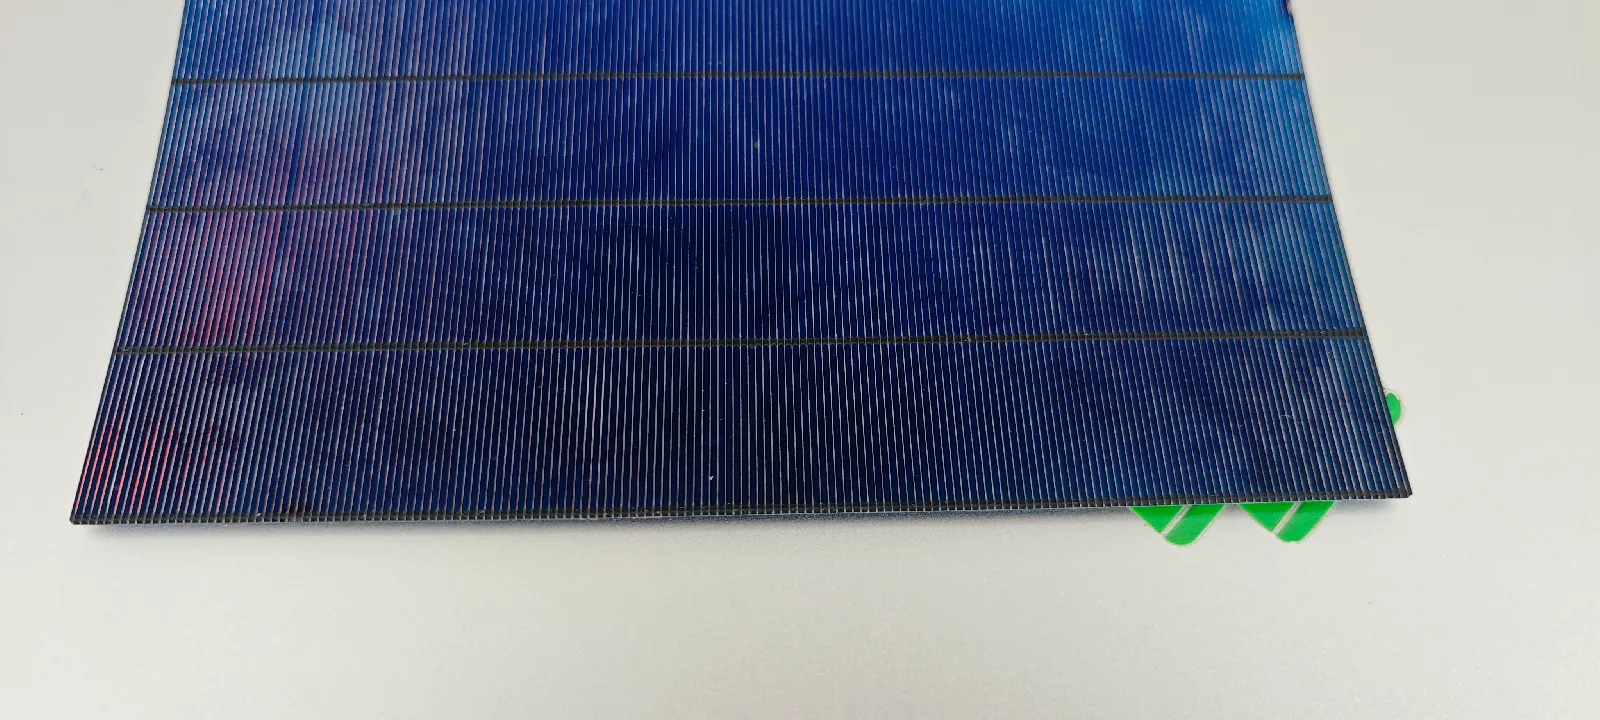
Half-doorsneden monokristallijne zonnecel met busbars, vóór module-assemblage
Dan dotering. Boor en fosfor worden ingediffundeerd om een p-n-junctie te creëren, en het geleidende pad dat rond de waferrand ontstaat, wordt verwijderd om kortsluiting te voorkomen. Vervolgens komt er een antireflectiecoating op, meestal siliciumnitride dat wordt afgezet via plasma-enhanced chemical vapour deposition. Ten slotte worden metalen contacten zeefgedrukt in zilver- of koperpasta en gebakken.
Als dat klaar is, heb je een cel. Die wordt getest, gesorteerd op stroom, verpakt en verkocht. Dat is het einde van de ene industrie.
Ongeveer 95% van de commerciële PV-cellen is kristallijn silicium, en de rest is grotendeels cadmiumtelluride-dunnefilm. Celfabricage is kapitaalintensief en wordt gedomineerd door een handvol grote spelers. Elke generatiewissel, van Al-BSF naar PERC en van PERC naar TOPCon, werd gedreven door dezelfde geconcentreerde groep fabrikanten. Alleen al PERC voegde ongeveer 12% meer energieopbrengst toe ten opzichte van de oudere Al-BSF-structuur.
Waar de productie van panelen begint
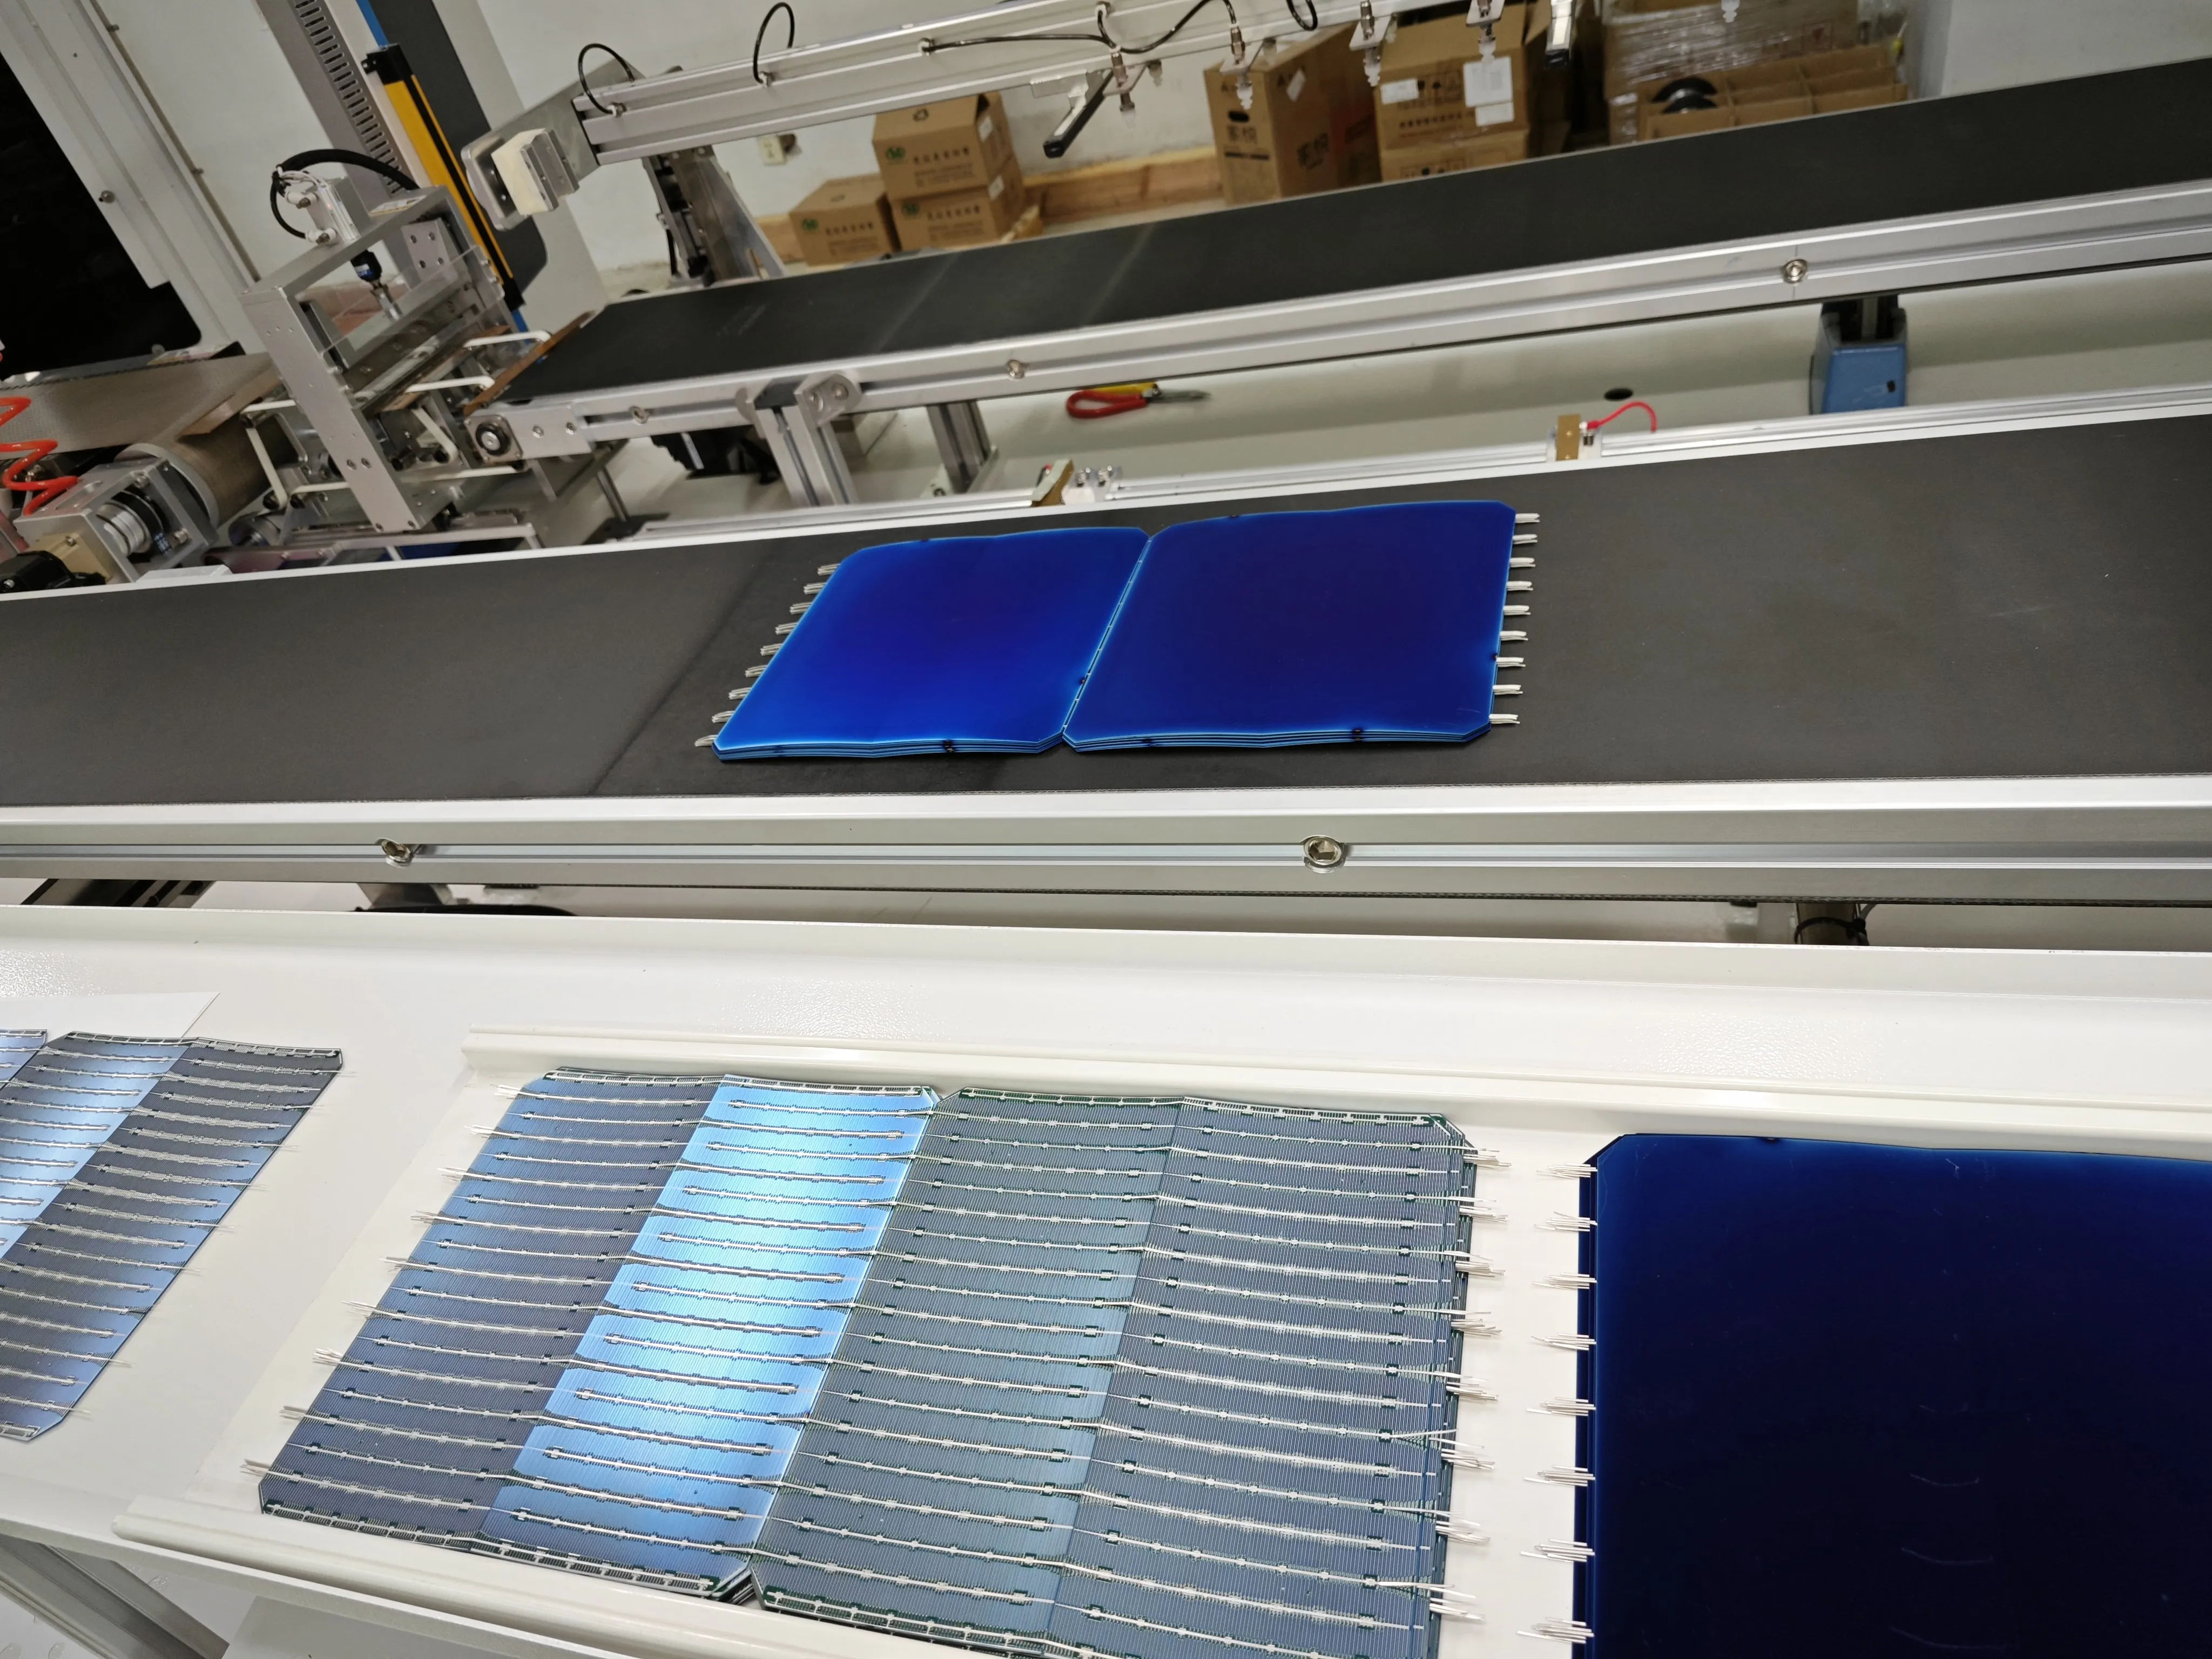
Gesorteerde zonnecellen die via een transportband naar een module-assemblagelijn gaan
Module-assemblage pakt de doos cellen op en maakt er een product van. Zes stations, in volgorde.
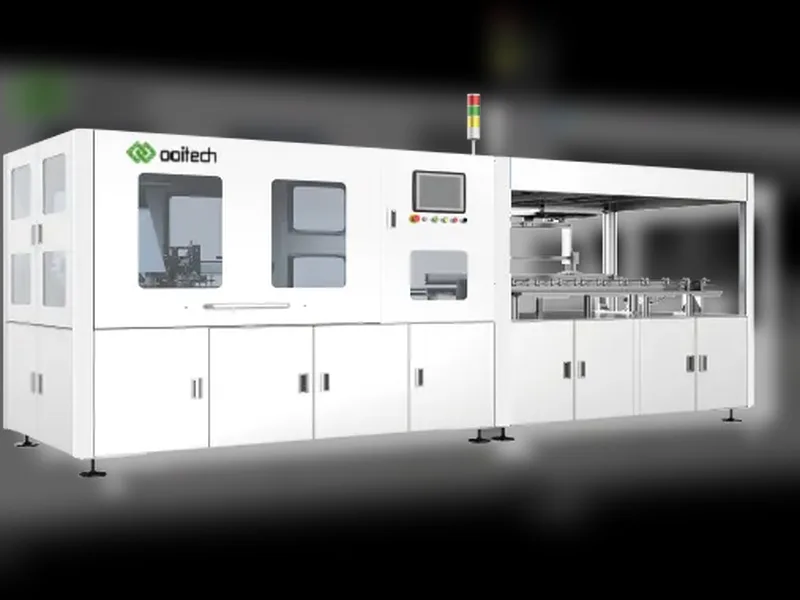
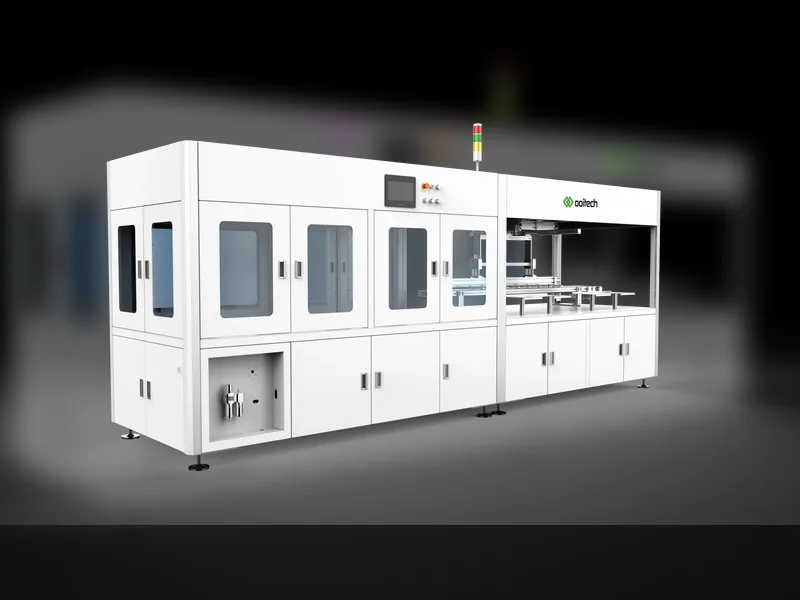
Het begint met een laser die cellen op maat snijdt voor half-cut- en shingled-formaten. Een laser die te heet staat, beschadigt de celrand, en de microscheur die achterblijft, blijft onzichtbaar tot elektroluminescentie — tegen die tijd is de module al verzegeld. Daarna soldeert de stringer ribbon op elke cel en verbindt ze tot een seriestring. Op onze AM050FH loopt het celbereik van 161 mm tot 230 mm, blijft celbreuk onder 0,2% en is de soldeeropbrengst boven 95%. Geen van beide defecten kan stroomafwaarts worden verholpen. Een gebarsten cel die in de laminator gaat, komt eruit als afval, niet als herwerk.
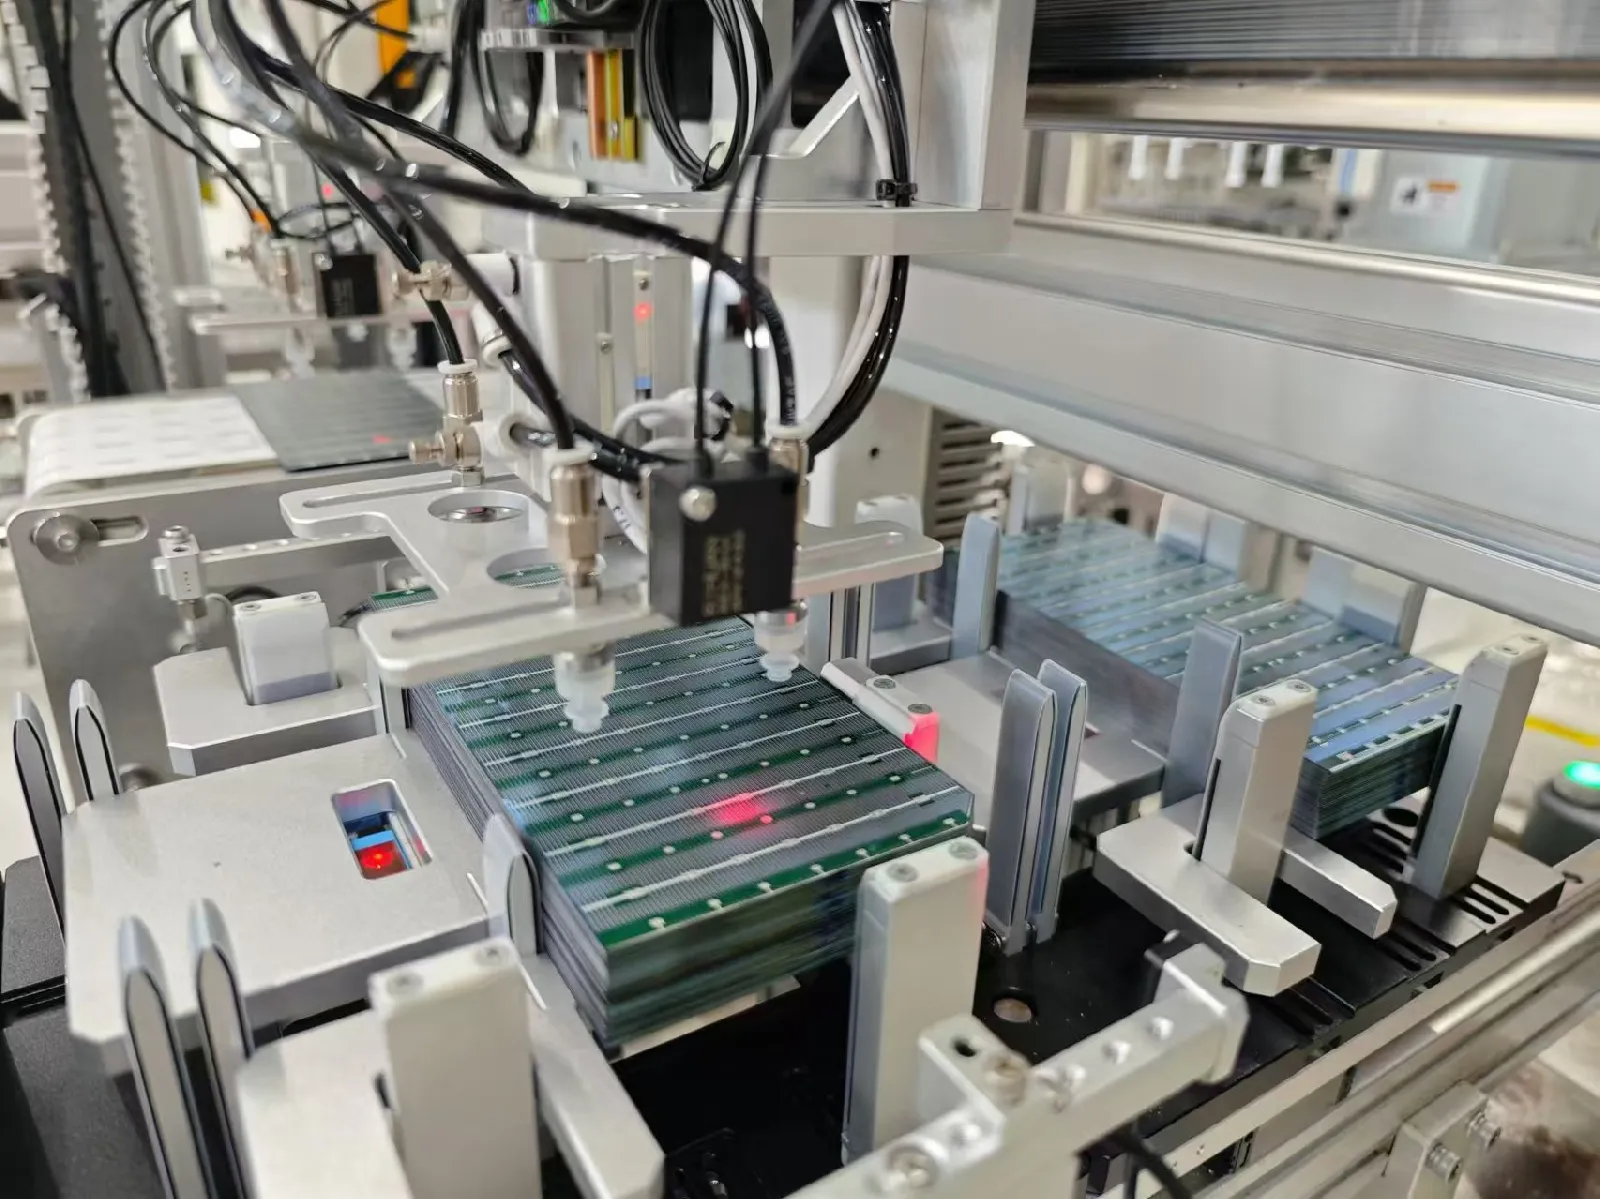
Soldeerkop die koperen ribbon op zonnecellen plaatst
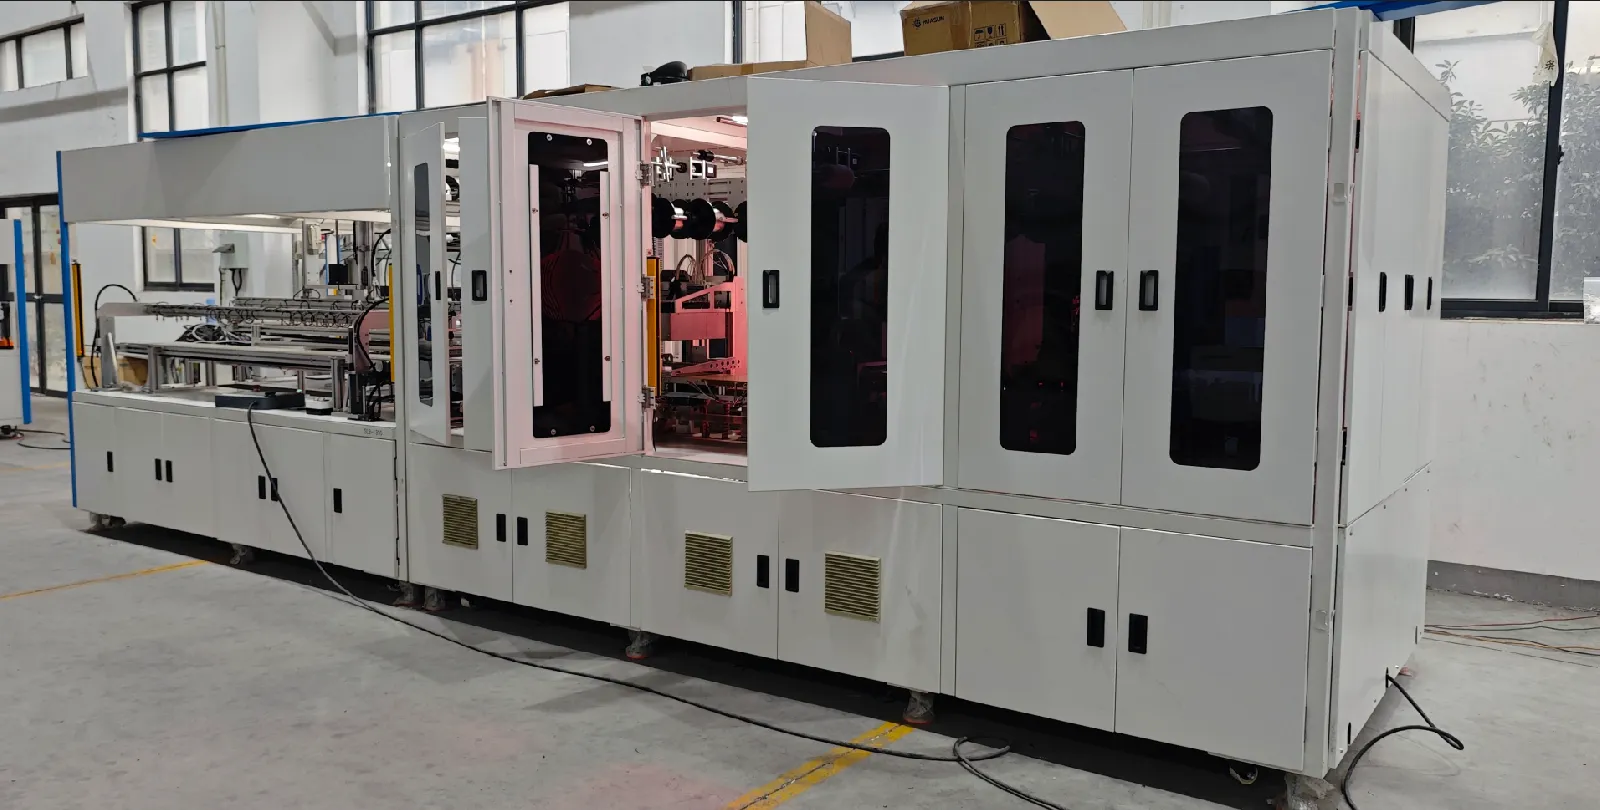
Automatische zonnecel-tabber-stringermachine in een modulefabriek
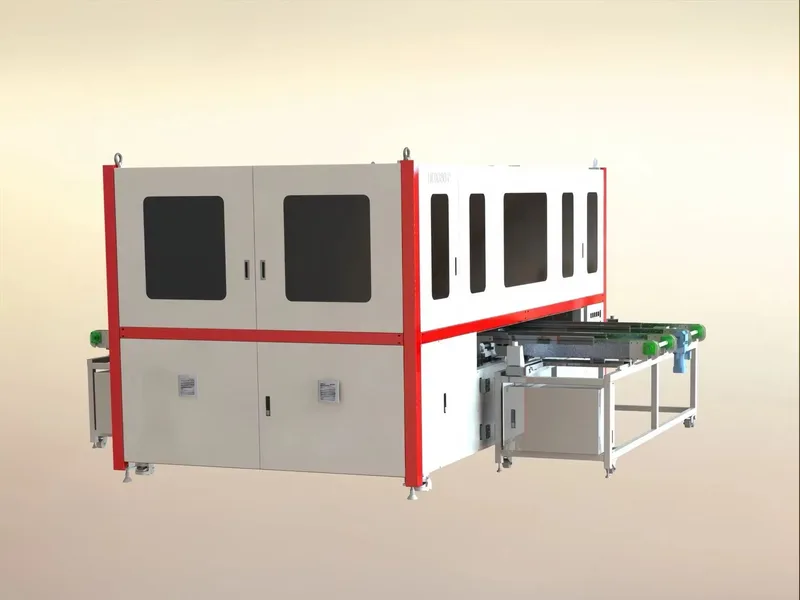
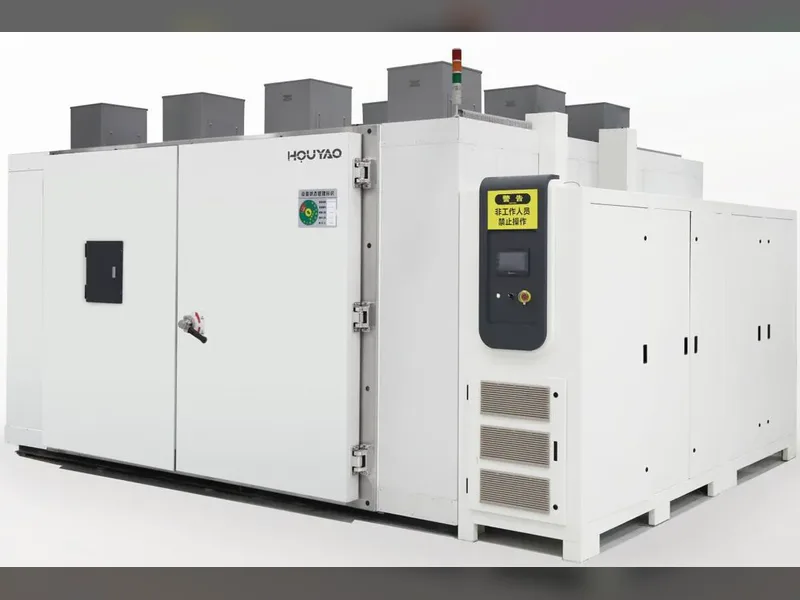
Lay-up is waar de stapel samenkomt: strings op glas gelegd, met het encapsulatiemateriaal (EVA) erboven en eronder en de backsheet erbovenop. Daarna trekt de laminator vacuüm, oefent druk uit en houdt de stapel rond 150 °C tot de EVA crosslinkt tot één verzegelde eenheid. Dat temperatuurvenster is smaller dan de apparatuurbrochures suggereren, en een plaat met een koude hoek laat niet-uitgehard encapsulatiemateriaal achter dat jaren later zal delamineren. De laminator zelf is waar het meeste van dat risico zit. Framing, de junction box en de eindtest ronden de module af, en de twee testpoorten horen inline te staan in plaats van aan het einde van de lijn. Een fabriek die alleen afgewerkte modules test, heeft elk stringdefect al in een product gelamineerd dat niet kan worden herwerkt.
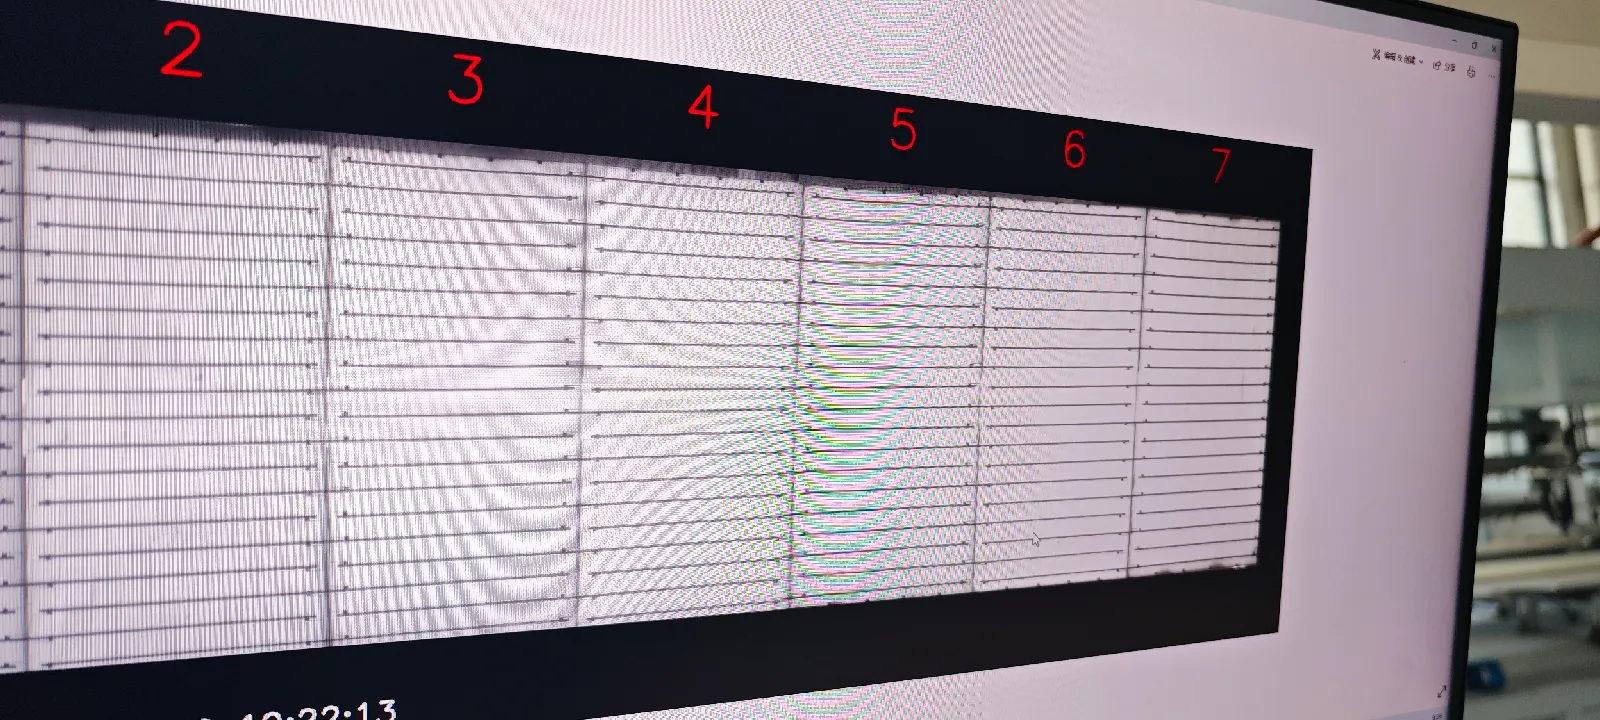
Elektroluminescentie-inspectie van gesoldeerde celstrings
Elke machine in die lijst staat op een modulelijn, inclusief de machines die naar cellen zijn vernoemd.
De celkant wordt apart beschreven in onze TOPCon-gids voor het productieproces van zonnecellen.
Waarom de verwarring geld kost
Als je dit verkeerd doet, verandert je kapitaalplan met een orde van grootte.
Een cellenfabriek heeft hogetemperatuurovens, vacuümdepositie en een cleanroom-omgeving nodig. Een modulefabriek heeft een industriële hal nodig, matig vermogen en een technisch team dat binnen enkele maanden kan worden opgeleid. Voor dezelfde nominale output verschilt de investering ruwweg een orde van grootte. Dat verschil zie je terug in het gebouw dat je huurt, de stroomaansluiting die je aanvraagt, de vergunningen, de vaardigheden die je inhuurt en hoe lang je wacht voordat de eerste verkoopbare module de deur uit gaat. Kopers die voor de verkeerde budgetteren, halen ofwel te veel kapitaal op dat ze niet kunnen inzetten, ofwel te weinig en stranden halverwege de bouw met een casco en geen apparatuur erin.
Er is een tweede valkuil. Leveranciers offreren jaarlijkse MW, en jaarlijkse MW is deels een wattageberekening. Neem een machine die 24 modules per uur verwerkt. Reken de module op 275 W en je krijgt ruwweg 57 MW per jaar. Reken dezelfde module op 550 W en dezelfde machine produceert plotseling 114 MW. Niets in de kamer, de pompen of de cyclus is veranderd. Vraag bij het vergelijken van offertes om verkoopbare modules per uur en reken zelf om naar MW met het product dat je daadwerkelijk gaat bouwen.
De wereldwijd geïnstalleerde PV-capaciteit bereikte eind 2022 ongeveer 1.185 GW, goed voor meer dan 6% van de wereldwijde elektriciteit, en de kosten van zonne-elektriciteit zijn sinds 2010 met ongeveer 85% gedaald. Een dergelijke groei trekt veel nieuwkomers naar moduleassemblage, en dat is precies waarom zoveel eerstekopers bij de vraag cel versus paneel uitkomen.
Waarom de verwarring blijft bestaan
Het cijfer van 95% doet celproductie klinken als een brede industrie, terwijl het in werkelijkheid een smalle, geconcentreerde is. De grotere factor ligt dichter bij huis. Modulelijnen kopen cellen, hanteren cellen, snijden cellen en testen cellen de hele dag, dus is het logisch om de apparatuur te noemen naar het ding dat ze aanraakt. Die gewoonte houdt op nuttig te zijn zodra je probeert uit te zoeken wat je wordt verkocht.
Vier dingen om te vragen voordat je offertes vergelijkt
Vraag deze voordat je twee offertes vergelijkt.
Begin met het opvragen van de stationslijst. Een offerte voor een modulelijn noemt stringer, layup, laminator, framing en tester — de volledige volgorde staat hier — terwijl een offerte voor een cellijn ovens, depositie en printen noemt. Dat ene antwoord beslecht het meestal.
Als dat niet zo is, vraag dan wat er aan het begin van het proces ingaat. Wafers betekent celproductie; dozen met afgewerkte cellen betekent moduleassemblage. Vraag hoe het gebouw eruitziet — een cleanroomhal met een zware stroomvoorziening wijst op een cellenfabriek, een gewone industriële hal op een modulelijn. En vraag waarin de output wordt gemeten: modules per uur is een modulelijn, wafers per uur is een cellijn.
Een leverancier die de eerste vraag niet duidelijk kan beantwoorden, heeft die beantwoord.
FAQ
Is een zonnepaneel gewoon veel zonnecellen? Elektrisch gezien ja — 60 tot 72 cellen in serie, of 144 in half-cut formaat. Fysiek is het een ander product uit een andere fabriek. De cellen komen afgewerkt en gesorteerd aan; de taak van de modulelijn is ze te verbinden, in te kapselen en te beschermen.
Kan één bedrijf beide runnen? Sommige grote fabrikanten doen dat, op dezelfde locatie. Het zijn aparte gebouwen met aparte apparatuur en meestal aparte teams, en de meeste modulemakers kopen hun cellen bij gespecialiseerde celproducenten.
Mijn leverancier offreerde een "zonnecelmachine". Voor welke fabriek is die? Controleer het proces. Als hij ribbon soldeert, cellen snijdt voor half-cut lay-outs of afgewerkte modules test, is het apparatuur voor een modulelijn.
Wat is winstgevender? Moduleassemblage, op basis van de cijfers die ik zie, maar het voordeel is kleiner dan het kapitaalverschil doet vermoeden. Een modulelijn heeft minder kapitaal nodig en bereikt productie binnen maanden, dus concurreren meerdere fabrieken om dezelfde orders en blijven de marges krap. Celfabricage vereist veel meer kapitaal en wordt gedomineerd door een handvol eigenaren, wat de prijzen stabieler houdt maar toetreding bijna onmogelijk maakt zonder een grote balans. Hoe dan ook, bezettingsgraad bepaalt de uitkomst veel eerder dan technologie.
Beperkt de celefficiëntie wat mijn module kan bereiken? Ja, en dat plafond staat vast voordat de cellen ooit bij je aankomen. Een modulelijn kan celefficiëntie behouden of verliezen, door microscheurtjes, koude soldeerverbindingen of EVA dat nooit volledig is uitgehard. Hij kan geen efficiëntie toevoegen die de cel niet had. Een modulelijn beschermt een plafond dat hij niet heeft gecreëerd.
Mijn offerte is in MW per jaar. Is dat vergelijkbaar? Alleen als beide offertes hetzelfde modulewattage en dezelfde uptime-aannames gebruiken. Reken eerst om naar verkoopbare modules per uur en pas daarna het wattage van je eigen product toe.
Wat nu te doen
Zet de volgende keer dat je een aanvraag verstuurt één regel bovenaan: voeg de volledige stationslijst met cyclustijd per station bij. Leveranciers die die hebben, sturen hem binnen twee minuten. Leveranciers die hem niet hebben, sturen in plaats daarvan een jaarlijks MW-cijfer.