De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
Hoe een encapsulant-rol wordt gemaakt, en waar deze afwijkt
Inhoudsopgave
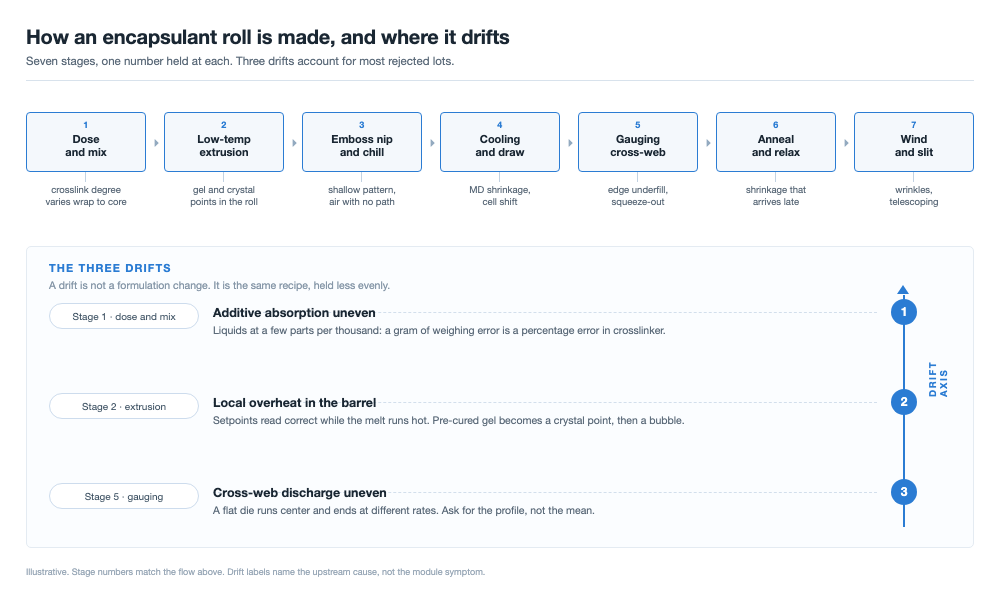
Snel antwoord: Een encapsulantlijn is kort: doseren en mengen, koud extruderen, embossen, koelen, meten, temperen, wikkelen. De volgorde is niet de moeilijkheid. Het vasthouden van één getal over de volledige breedte van een rol, over ploegen en over lijnen heen is dat wel, en dat wordt gemeten in variantie in plaats van in piekwaarden. Dezelfde formulering kan twee fabrieken verlaten als de ene rol die de inkomende inspectie doorstaat en de andere die wordt afgekeurd. Drie afwijkingen verklaren het grootste deel: additieven die nooit volledig in de pellets zijn ingetrokken, een hot spot die de crosslinker in de extruder heeft voorgehard, en een matrijs die in het midden meer smelt levert dan aan de rand. Elk laat een signatuur achter die de module bereikt: crosslinkgraad die over het vel varieert, kristalpunten die tijdens lamineren bronnen van bellen worden, en gewicht dat aan de randen wegvalt.
Dezelfde formulering, twee lijnen, de ene rol doorstaat de inkomende inspectie en de andere wordt afgekeurd. De formulering is niet de variabele. De lijn is dat.
Een lijn in zeven fasen
Transparant EVA, wit EVA en POE-film delen de hoofdroute, en een lijn die voor het ene product is gebouwd kan meestal voor een ander worden omgebouwd. Van pellet tot gewikkelde rol: doseren en mengen, extrusie bij lage temperatuur door een vlakke matrijs, embossen, koelen, meten, temperen, wikkelen en snijden.
Elke fase houdt één getal vast, en de modulefabrikant ziet het pas aan het einde, na lamineren. De tabel plaatst de fasen naast het symptoom dat elke fase produceert wanneer deze afwijkt.
| Fase | Wat het vasthoudt | Wat zich bij de module toont |
|---|---|---|
| Doseren en mengen | Additiefgewicht per batch, verdeling, doorwekingstijd | Crosslinkgraad en hechting die tussen rollen verschuiven |
| Extrusie bij lage temperatuur | Smelttemperatuur onder het begin van de ontleding van de crosslinker | Voorgeharde gel, kristalpunten, bronnen van bellen |
| Embossen | Patroondiepte en -definitie op het oppervlak | Ingesloten lucht bij lamineren, blokkeren in de rol |
| Koeling | Afkoelsnelheid, trek en de oriëntatie die daarin wordt bevroren | Krimp in machine richting, celverschuiving |
| Meten | Gemiddeld gewicht en het dwarsbaanprofiel | Ondervulling aan de rand, of uitpersen op het frame |
| Uitgloeien | Relaxatietemperatuur en verblijftijd voor het wikkelen | Krimp die laat aankomt, na opslag |
| Wikkelen en snijden | Spanningsverloop, rolgeometrie, randkwaliteit | Rimpels, telescoperen, scheefstand bij het opbouwen |
Zeven fasen, elk één getal. De genummerde afwijkingen zijn degene die een modulefabrikant het eerst tegenkomt, als een inkomende partij die had moeten slagen.
Lees de derde kolom als een diagnostische index. Kristalpunten wijzen op de mengruimte en de extruder, en de extruder is van de twee de waarschijnlijkste. Celverschuiving na lamineren wijst op koelen en temperen, niet op het recept.
Mengen: de additieven moeten in de pellet intrekken
Crosslinker en silaanhechtmiddel zijn in de meeste formuleringen vloeistoffen, gedoseerd op enkele delen per duizend ten opzichte van de hars. Die verhouding is waar de eerste afwijking zit: een weegfout die in grammen triviaal lijkt is een procentuele fout in het additief dat de crosslinkdichtheid en hechting bepaalt.
Twee eigenschappen moeten kloppen, het gewicht per batch en het traject van verdeling naar absorptie. Verdeling is mechanisch, en lang genoeg mengen bedekt elke pellet. Absorptie is langzamer, omdat het molecuul in het polymeer moet diffunderen. Kort die stap in en de pellets lijken droog terwijl de crosslinker op het oppervlak zit, verloren aan de mengerwand of aan de eerste meters van de schroef.
Polariteit bepaalt de doorwekingstijd. EVA is polair en neemt de additieven gemakkelijk op. POE is niet-polair, absorbeert langzaam en de opname is beperkt, dus hetzelfde recept heeft een veel langere doorweking nodig, of het additief wordt gedoseerd als masterbatch in een dragerhars. Een fabriek die beide op één verblijftijd draait heeft één product dat goed is en één dat afwijkt.
Extrusie bij lage temperatuur: een rode lijn die je op de rol niet ziet
Extrusie is waar een encapsulantlijn ophoudt een gewone filmlijn te zijn: de film wordt geëxtrudeerd terwijl deze zijn crosslinker al draagt, die inert moet blijven in de cilinder en snel moet reageren in de laminator bij 140 tot 150 °C. Die eisen werken elkaar tegen, en het compromis is temperatuur.
De smelttemperatuur moet onder het punt blijven waar het peroxide begint te ontleden. Openbare octrooien plaatsen dat plafond rond 90 °C, illustratief en niet universeel, omdat het meebeweegt met de crosslinker, de hars en de verblijftijd. Daarboven begint de reactie in de extruder in plaats van in de laminator, en niets stroomafwaarts maakt dat ongedaan.
Zo koud draaien schept zijn eigen probleem. Een smelt bij 90 °C is viskeus, een viskeuze smelt laat de schroef meer werk verrichten, en dat werk voegt warmte toe waar je het niet meet: cilinderinstelpunten kunnen correct aflezen terwijl de smelt in de compressiezone ruim daarboven zit. De getallen die het loggen waard zijn, zijn smelttemperatuur op meerdere punten, schroefsnelheid en verblijftijd.
Stilstand is om dezelfde reden belangrijk: materiaal dat heet in de cilinder blijft staan, degradeert en crosslinkt, en komt in de volgende run terug als gel. Reinigen na een stop hoort bij de temperatuurbeheersing.
Van een hot spot naar een kristalpunt naar een bel
- Een lokale oververhitting tilt de smelt voorbij het begin van de ontleding, en de crosslinker reageert in de extruder.
- Het gereageerde materiaal vormt geldeeltjes: kleine volumes gecrosslinkt polymeer in smelt die niet heeft gereageerd.
- Gel smelt niet opnieuw. Op de rol lezen de deeltjes als kristalpunten, kleine optische defecten onder een lichtbak.
- Bij lamineren stroomt de gel niet mee met de smelt eromheen. De film stroomt, het deeltje blijft, en hun grensvlak is waar lucht niet wordt verdreven en spanning zich concentreert.
Die laatste stap is wat telt bij de module. Een kristalpunt is een defect van een fractie van een millimeter; een holte die zich rond hetzelfde deeltje vormt na laminering is waar een bel begint, en een bel in een uitgehard laminaat sluit niet meer. Daarom kan een film in een laboratoriumpers plat worden geperst en toch bellen vormen op een module met ribbons en een frame.
Verdeling telt evenveel als het totaal. Holtes verzamelen zich langs de ribbonrij, waar het laminaat het verst stroomt en de geometrie de lucht ergens laat zitten, het mechanisme achter lijnvormige holtes langs de ribbon. Niet elke bel bij laminering is de schuld van de film, en de proceskant wordt uiteengezet in de oorzaken achter modulebellen. Wat de film bijdraagt is een nucleatieplaats, en een kristalpunt is een betrouwbare.
Embossing: het luchtpad is onderdeel van het product
Het smeltmateriaal verlaat de matrijs in een nip gevormd door een embossrol en een chillroll, en het patroon wordt in het oppervlak geperst terwijl de film stolt. Het patroon is geen decoratie; de drie taken die het vervult zijn mechanisch.
- Luchtpad. Een vacuüm verwijdert alleen de lucht die de rand kan bereiken. Op een vlakke film heeft ingesloten lucht midden in de stapel nergens naartoe te gaan, en de openingen tussen patroonkenmerken zijn de kanalen die het naar buiten voeren.
- Blokkeren. Encapsulant is kleverig bij kamertemperatuur, en een patroon vermindert het contactoppervlak tussen de wikkelingen zodat de rol afwikkelt zonder aan zichzelf te hechten.
- Hanteren. Dezelfde vermindering van contactoppervlak verlaagt glijden en zuigen tegen glas en cellen, zodat een stapel blijft liggen waar de operator hem heeft neergelegd.
Het patroon moet dan de afkoeling doorstaan die het fixeert. Te heet bij de embossnip en de kenmerken zakken in en sluiten gedeeltelijk, wat luchtpad kost precies waar de stapel het het meest nodig heeft; de vacuümzijde van de cyclus kan alleen werken met de geometrie die hij krijgt, daarom horen de vacuümfase van de laminator en het embosspatroon in één specificatie, en het kiezen van de laminator is hetzelfde gesprek. Koel het oppervlak te hard en het patroon is scherp, maar de film bevat meer oriëntatie. Diepte en definitie over de breedte, niet op één punt, is het getal dat je moet vasthouden.
Wij pakken dit aan door de evacuatiecurve in onze vacuümkamer vorm te geven, waarbij lucht over de filmkanalen wordt getrokken voordat volledig contact met de plaat de modulestapel samendrukt.
Afkoeling, oriëntatie en het geheugen dat krimp heet
Van de matrijs naar de chillroll wordt het smeltmateriaal getrokken en richten de ketens zich uit met de bewegingsrichting. Afkoeling bevriest die uitlijning, zodat de film de lijn verlaat met een geheugen van de richting waarin hij is getrokken. Warmte maakt het vrij.
In de laminator, bij 140 tot 150 °C, proberen de ketens terug te keren naar een opgerolde toestand en krimpt de film langs de machine richting. De gevolgen zijn geometrisch voordat ze elektrisch zijn: cellen verschuiven, de opening tussen strings verandert, een cel kan barsten tegen een ribbon, en de film trekt terug van de framerand, wat een route is naar frame jump en de bijbehorende randdefecten.
Om celverschuiving tijdens deze krimp te voorkomen, synchroniseren wij de opwarmsnelheid en membraandruk in het venster van 140 tot 150 °C, waarbij celstrings plat worden gehouden voordat de hars uithardt.
De meting is gedefinieerd. T/CPIA 0071-2024, de norm van de China Photovoltaic Industry Association voor co-geëxtrudeerde encapsulantfilm gepubliceerd in 2024, specificeert een monster op een ijzeren plaat bij 120 °C ±5 °C gedurende 3 minuten, met krimp in machine richting van 4,0 % of minder en dwarskrimp van 2,0 % of minder. Het dwarsgetal is kleiner omdat een gegoten film nauwelijks zijwaarts wordt getrokken.
Twee hefbomen verlagen het getal, en de lamineringscyclus is waar de kosten van een fout verschijnen. Een is minder oriëntatie opslaan, met een lagere trekverhouding en een mildere afkoelcurve. De andere is deze vrijgeven voordat de rol wordt verzonden, door te gloeien net onder de temperatuur waarbij de crosslinker zou reageren, zodat de ketens ontspannen terwijl de chemie slapend is; de route verschijnt in de octrooiliteratuur, bijvoorbeeld US 9331232. Beide hefbomen kosten lijnsnelheid, daarom vraag je een leverancier welke snelheid de lijn draait wanneer hij een laag krimpgetal opgeeft.
Gramgewicht en het profiel over de breedte
Film wordt gespecificeerd op gramgewicht, of oppervlaktedichtheid in gram per vierkante meter, in plaats van op dikte, omdat er na embossing geen enkele dikte is om te definiëren. T/CPIA 0071-2024 stelt het bereik op 250 tot 600 g/m² met een afwijking van niet meer dan ±5 %. Te licht en het laminaat is ondergevuld: minder kussen over de ribbon, minder diëlektrische marge. Te zwaar en je betaalt voor hars die je niet nodig hebt, en het overschot stroomt op het frame en rond de rand.
Uniformiteit over de breedte is de moeilijkere helft. Een vlakke matrijs levert geen gelijkmatig gordijn van smeltmateriaal: uiteinden en midden lopen met verschillende snelheden, en het profiel beweegt mee met temperatuur en met de eigen geschiedenis van de matrijs. Moderne lijnen sluiten de lus met een automatische matrijs, waarbij lipbouten of lipverwarmers de opening lokaal aanpassen, en een inline meter die de volledige breedte scant en de matrijs aanstuurt. Het getal dat telt is het profiel, niet het gemiddelde: een rol van gemiddeld 452 g/m² met een band van 7 % van rand tot midden voldoet niet aan de eis van ±5 % terwijl hij er op een certificaat perfect uitziet.
Wat een certificaat je kan vertellen, en wat het kan verbergen
Een certificaat van analyse is een samenvatting, en een samenvatting is waar informatie verloren gaat.
| Inkomende inspectie-item | Stroomopwaartse fase waarnaar het verwijst | Wat een afwijking suggereert |
|---|---|---|
| Gramgewicht laag, of alleen laag aan de rand | Meten, matrijsprofiel | Een matrijs die niet wordt bijgesteld, of een meetlus die open is blijven staan |
| MD-krimp boven 4,0 % | Afkoeling, trek, gloeien | Oriëntatie sneller opgeslagen dan vrijgegeven; vraag naar de lijnsnelheid |
| Kristalpunten boven de tellimiet | Extrusie, reiniging | Een hot spot, of gedegradeerd materiaal door een stop |
| Crosslinkgraad laag of verspreid | Dosering, mengen | Een korte inwerktijd, ongelijke verdeling, of een weegfout |
| Peelsterkte laag na vochtige hitte | Mengen, opslag | Silaan dat vocht heeft opgenomen, of een batch die nooit heeft geabsorbeerd |
| Bellen die de film niet zou moeten veroorzaken | Embossing, extrusie | Een patroon dat te ondiep is, of gel als nucleatiekern |
Wat een certificaat kan verbergen, is het waard om mee te nemen in een beoordeling. Een gemiddelde zonder breedtevariatie over de baan. Een enkele meetpositie die wordt gelezen alsof die de hele rol beschrijft. Krimp vanaf de buitenste wikkel, waar de spanningsgeschiedenis verschilt van de kern. Een crosslinkgraad uitgehard bij een verblijftijd die jouw laminator niet reproduceert.
Opslag hoort in hetzelfde gesprek thuis en wordt zelden gecontroleerd: 0 tot 30 °C, relatieve vochtigheid onder 60 %, gebruik binnen 8 uur na opening, houdbaarheid van ten minste 120 dagen vanaf productie. Een rol die bij de poort aan elk getal voldeed en daarna in een heet magazijn heeft gestaan, is een ander materiaal tegen de tijd dat die jouw laminator bereikt.
Vijf plaatsen om te bekijken tijdens een bedrijfsbezoek
Deze vijf vragen leveren het meeste op per uur van een bezoek, in de volgorde die het eerst rendeert.
- Doseer- en inweekgegevens. Vraag om het weegbon per batch en de inweektijd per silo, niet om de receptkaart. Als POE de apparatuur deelt met EVA, vraag dan wat er verandert.
- Smelttemperatuur, gemeten in plaats van ingesteld. Cilinderinstelpunten zijn een bedoeling; het log dat je wilt is de smelttemperatuur bij de matrijs en in de compressiezone, met de schroefsnelheid ernaast.
- Matrijsprofiel en dikte. Welke bouten zijn afgesteld, wanneer het lipje voor het laatst is geprofileerd, en de grafiek over de baanbreedte in plaats van het gemiddelde.
- Emboss- en koelwalsen. Patroondiepte op de wals en op de film, gecontroleerd op één punt of over de breedte.
- Gloeien en wikkelen. Gloeitemperatuur en verblijftijd, spanningverloop, en wat er gebeurt met een rol die niet voldoet: herwerkt, afgewaardeerd of verzonden.
Nog één vraag is de tijd waard. Vraag hetzelfde getal op bij twee ploegen. Consistentie tussen ploegen is waarvoor de hele lijn bestaat, en het is het enige dat een fabriek het minst overtuigend kan vervalsen.
Waar deze getallen vandaan komen
De limieten en testomstandigheden zijn geciteerd uit T/CPIA 0071-2024, de standaard van de China Photovoltaic Industry Association voor gecoëxtrudeerde encapsulatiefilm: de ijzeren plaat van 120 °C ±5 °C en monster van 3 minuten, krimp in machine richting van 4,0 % of minder tegen 2,0 % of minder in dwarsrichting, het bereik van 250 tot 600 g/m² bij ±5 %, en de opslagvoorwaarden van 0 tot 30 °C, onder 60 % relatieve vochtigheid, 8 uur na opening en 120 dagen houdbaarheid. Enkellaags EVA- en POE-producten kunnen onder een ander document worden gespecificeerd, dus gebruik de standaard die jouw klant noemt.
Drie items zijn geen metingen uit die standaard. Het plafond nabij 90 °C komt uit een voorbeeldformulering in een openbaar octrooi en is illustratief: de werkelijke waarde hangt af van de crosslinker, de hars en de verblijftijd. De gloeiroute komt uit de octrooiliteratuur (US 9331232), en de bron behandelt lijnsnelheid en krimp alleen kwalitatief, daarom wordt de afweging zonder getal vermeld. Het laminatievenster van 140 tot 150 °C is een procesbereik, geen standaardlimiet.
De inkadering is de onze: dat een rol op drie plaatsen afdrijft en niet in de formulering, de koppeling van fase aan symptoom in beide tabellen, de diagnostische lezing van een certificaat en de vijf vragen voor een bedrijfsbezoek.
Veelgestelde vragen
V: Waarom zou één formulering op twee lijnen verschillende film geven?
De formulering stelt een doel en de lijn bepaalt de variantie. Een langere inweektijd, een koudere smelt, een bijgestelde matrijs en een langzamer wikkelen bewegen dezelfde film allemaal naar dat doel, en geen ervan reist mee met het recept. Twee fabrieken met één formulering verschillen het meest in verblijftijd, smelttemperatuur en regeling over de baanbreedte.
V: Bij welke smelttemperatuur moet een encapsulant draaien?
Laag genoeg dat de crosslinker niet ontleedt in de cilinder. Openbare octrooien plaatsen het plafond nabij 90 °C, en de richting is belangrijker dan het getal, omdat het meebeweegt met het peroxide, de hars en de verblijftijd. Meet de smelt, niet de cilinder.
V: Waarom wordt krimp in machine richting apart gespecificeerd?
Omdat de twee richtingen verschillende hoeveelheden oriëntatie opslaan. Een gegoten film wordt langs de machine richting getrokken en nauwelijks zijwaarts, dus bijna alle geheugen is longitudinaal. De standaard weerspiegelt dat met 4,0 % tegen 2,0 % bij 120 °C ±5 °C gedurende 3 minuten.
V: Waarom gramgewicht specificeren in plaats van dikte?
Omdat embossen dikte dubbelzinnig maakt: één punt leest dik of dun afhankelijk van of je op een structuur landt. Oppervlaktedichtheid middelt het patroon weg en komt overeen met hoeveel hars boven een ribbon ligt. Het bereik is 250 tot 600 g/m² bij ±5 % of minder.
V: Wat doet een kristalpunt in een module?
Het markeert een geldeeltje dat niet smelt. De film vloeit bij laminatie terwijl het deeltje blijft, dus hun grensvlak is een plek waar lucht niet wordt verdreven en spanning zich concentreert. Een defect dat je nauwelijks op de rol ziet, wordt later een bel.
V: Vertraagt gloeien de lijn?
Ja, en dat is de afweging. Het verminderen van oriëntatie kost strekverhouding en afkoelsnelheid, en gloeien kost een verwarmde sectie en verblijftijd vóór het wikkelen. Een leverancier die lage krimp opgeeft, geeft daar een lijnsnelheid bij, dus vraag naar beide.
V: Hoeveel van een certificaat kan ik vertrouwen voor een nieuwe partij?
Vertrouw het voor wat het vermeldt en controleer wat het weglaat. Een gemiddelde zonder breedtevariatie over de baan, een monster van één positie, of krimp vanaf de buitenste wikkel beschrijft minder dan het lijkt. Laat bij een nieuwe leverancier de monstername bijwonen.
V: Welke inkomende test moet ik vertrouwen als twee het oneens zijn?
Die het dichtst bij het proces dat je draait. Een laboratoriumpers zonder ribbons en zonder frame zal de holtes die een echt laminaat vertoont niet laten zien, en een krimpm onster dat koud uit een verouderde rol is gesneden komt niet overeen met een vers monster. Als certificaat en lijn het oneens zijn, wint de lijn.
Slotgedachten
Een formulering stelt het plafond en de lijn bepaalt of je het haalt op een dinsdag in de vierde maand van een campagne. De volgende afgekeurde partij komt binnen met een certificaat dat zegt dat het getal binnen bereik was, dus vraag welke fase de afwijking veroorzaakte: inweektijd, smelttemperatuur of het profiel over de baanbreedte. Een van de drie is meestal zichtbaar in gegevens die je al bijhoudt, en geen ervan wordt opgelost door de formulering te veranderen.
OOITech vervaardigt enkel- en dubbelkamer met olieverwarmde of elektrische platen om zowel standaard gestringde modules als zero-busbar-laminatie-legeringsschema's te ondersteunen. Als u uw thermische cyclus verfijnt of nieuwe encapsulatieformuleringen kwalificeert, deel dan uw modulestack, lay-up-tekeningen of monstermaterialen met ons engineeringteam voor een apparatuurevaluatie. met olieverwarmde en elektrische persplaten, ontworpen voor stabiele thermische verdeling. Als jouw productielijn te maken heeft met krimp van encapsulant, belvorming of verschuivende strings, stuur ons dan je module-stackontwerpen, componenttekeningen of voorbeeldfilms voor procesevaluatie.