De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
Gelgehalte: het getal dat uw lamineervenster bepaalt
Inhoudsopgave
Snel antwoord: Gelgehalte is de fractie van een inkapselingsmateriaal die niet oplost, en het is de enige routinemeting van of de crosslinkingsreactie daadwerkelijk in uw laminaat heeft plaatsgevonden. De gebruikelijke vensters zijn 80 tot 95 % voor EVA en 70 tot 95 % voor EPE, en beide uiteinden van die vensters zijn faalmodi in plaats van marges. Te laag laat ongereageerd peroxide en zijn bijproducten ingesloten in de module achter. Te hoog maakt de film bros en verplaatst het falen naar het grensvlak. Twee details bepalen wat het getal betekent. De test wordt uitgevoerd op een coupon die met uw eigen recept is gelamineerd, dus meet uw proces net zoveel als het materiaal. En de nationale en internationale extractiemethoden verschillen in extractietijd, wat voldoende is om een resultaat over de acceptatiegrens te verplaatsen bij lage uitharding, waar een deel van de EPE-markt zich bevindt.
Een gelgehalteresultaat dat slaagt in het leveranciersrapport en faalt in uw eigen laboratorium is meestal geen tegenstrijdigheid. Het zijn twee verschillende tests, op twee verschillende laminaten, afgelezen tegen één acceptatiegrens.
Wat het getal werkelijk meet
Vóór het lamineren is een inkapselingsmateriaal een lineair polymeer. In de laminator ontleedt het peroxide in de formule in radicalen, die radicalen onttrekken waterstof aan naburige ketens, en de ketens verbinden zich tot een driedimensionaal netwerk. Een dergelijk netwerk lost niet langer op. Het zwelt, en het deel dat nog oplosbaar is, gaat in het oplosmiddel.
Gelgehalte is de massafractie die achterblijft. Die definitie heeft een gevolg dat in acceptatiediscussies wordt vergeten: het getal is een verhouding, geen beschrijving. Negentig procent betekent dat tien procent van de film nog lineair is, nog kan vloeien bij temperatuur, nog kan migreren. Twee films die 90 aangeven kunnen zich anders gedragen als de tien procent in de ene gelijkmatig is verdeeld en in de andere geconcentreerd is aan een oppervlak.
De test, zoals deze daadwerkelijk wordt uitgevoerd
De xyleenextractiemethode is gestandaardiseerd en het is de moeite waard om deze door te nemen, omdat drie van de stappen het antwoord meer bepalen dan het materiaal.
Twee platen worden gestapeld, doorgaans ongeveer 200 bij 200 mm, met lossingsfilm boven en onder zodat de uitgeharde film daarna kan worden afgepeld. Het pakket wordt gelamineerd volgens het recept dat op de productielijn wordt gebruikt, niet volgens een generiek recept, en afgekoeld. De uitgeharde film wordt verwijderd, in korrels kleiner dan 3 bij 3 mm gesneden, en 0,5 g ± 0,05 g wordt in een roestvrijstalen zak van 120 mesh gewogen. Drie monsters worden per sample voorbereid.
De zak wordt schoongemaakt, gedroogd en leeg gewogen als W1, met de korrels gewogen als W2, verzegeld, en geëxtraheerd in kokende xyleen volgens de procedure in GB/T 29848. Na de extractie wordt de zak gedroogd bij 140 °C tot constante massa, 30 minuten afgekoeld in een desiccator, en gewogen als W3. Gelgehalte is (W3 − W1) / (W2 − W1), als percentage, gemiddeld over de drie monsters.
- Het couponrecept. Een coupon die bij een andere temperatuur of verblijftijd is uitgehard dan de lijn vertelt u iets over het laboratorium, niet over het product.
- De korrelgrootte. Grove korrels bieden minder oppervlak aan het oplosmiddel en meten hoog.
- Drogen tot constante massa. Restoplosmiddel voegt massa toe en duwt het resultaat omhoog. Het is de gemakkelijkste fout om te maken en de moeilijkste om op te merken, omdat het getal plausibel lijkt.
Twee zijden van het venster, en het falen dat elk veroorzaakt
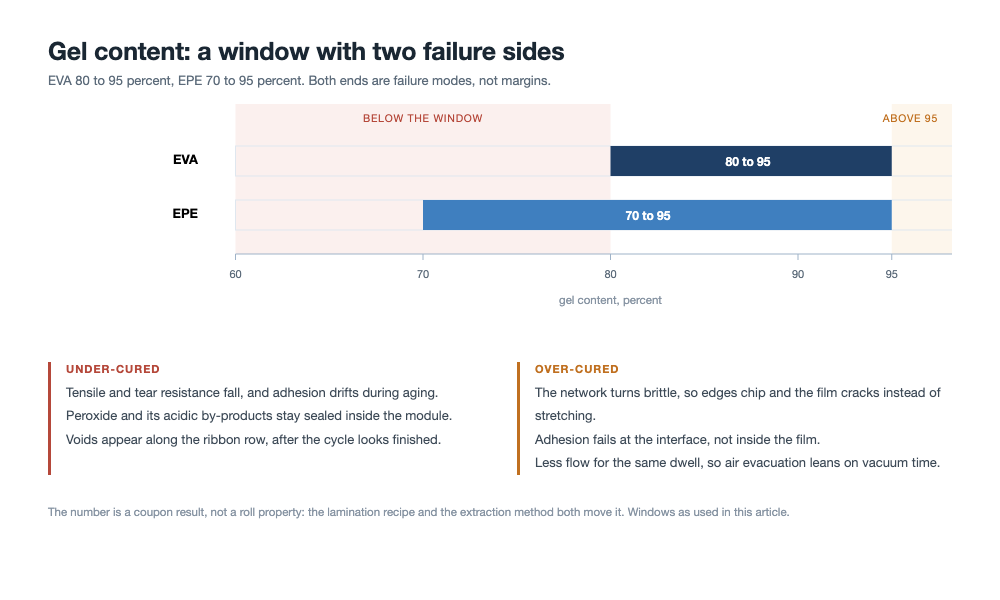
De gangbare acceptatievensters zijn 80 tot 95 % voor EVA en 70 tot 95 % voor EPE. De tabel is het deel dat het waard is om aan de muur te hangen, omdat de twee faalsignaturen overlappen op de plek waar mensen gewoonlijk kijken.
| Wat u meet | Onder het venster | Boven het venster |
|---|---|---|
| Treksterkte | Lager | Hoger, dan dalend naarmate het netwerk bros wordt |
| Scheurweerstand | Lager en onstabiel | Lager: de film barst in plaats van te rekken |
| Hechting aan glas en backsheet | Onstabiel, en het drift tijdens veroudering | Lager, en het faalt op het grensvlak in plaats van in de film |
| Bellen na lamineren | Vaak | Minder vaak bij lamineren, vaker in het veld |
| Delaminatie | Laat, na vochtige warmte | Vroeg, aan randen en rond busbars |
| Wat in de module achterblijft | Ongereageerd peroxide en zure ontledingsproducten | Vluchtige stoffen door overreactie |
Gelgehaltevenster voor EVA en EPE, met de faalmodus aan elke zijde. Het getal komt van een coupon die op uw eigen plaat is uitgehard, niet van de rol.
Beide uiteinden veroorzaken delaminatie, daarom kan delaminatie alleen u niet vertellen aan welke zijde van het venster u bent gevallen. U hebt het getal nodig, en u moet weten wat er in de film achterblijft.
Te laag: het falen dat blijft doorwerken na het lamineren
Een laag gelgehalte betekent dat het peroxide niet volledig is verbruikt. Een deel daarvan is een mechanisch probleem, direct zichtbaar als lagere treksterkte en scheurweerstand, en als hechting die op de dag zelf acceptabel meet en daarna drift. Het andere deel is chemisch, en dat is het deel dat modules kost.
Restcrosslinkingsmiddel en zijn ontledingsbijproducten blijven ingesloten in een laminaat dat niemand vijfentwintig jaar zal openen. Bij bedrijfstemperatuur kunnen ze zure stoffen afgeven, en die stoffen zoeken precies de materialen die geleiden: het ribbon-oppervlak en het zilverrooster. Het resultaat verschijnt als een langzame stijging van de serieweerstand, niet als een duidelijk defect, daarom kan een slecht uitgeharde batch de eindinspectie doorstaan en falen bij vochtige warmte.
Dit is ook een van de routes naar de bellen die aan de laminator worden toegeschreven. Wanneer de uitharding onvolledig is, blijft de film vloeien en vluchtige stoffen afgeven nadat de cyclus zogenaamd is voltooid, en de holtes verschijnen waar de film het dunst is, namelijk langs de ribbon-rij. Niet elke laminaatbel is de fout van het inkapselingsmateriaal, maar genoeg ervan wel, zodat het uithardingsrecord naast de bellenkaart hoort.
Te hoog: brosheid en hechting die faalt op het grensvlak
Overcuring is de richting waarin operators afdrijven, omdat meer warmte en meer tijd als een verzekering voelen. De mechanica werkt de andere kant op. Een dichter netwerk heeft minder vermogen om te relaxeren, dus de scheurweerstand daalt en de film gedraagt zich als een dunne rubberplaat die zijn elasticiteit heeft verloren. De hechting verzwakt ook, en ze verzwakt op het grensvlak in plaats van in de film, wat het faalmechanisme is dat zich uit als chipping aan de rand van de module en als delaminatie rond de busbar. In EPE uit dezelfde overcuring zich eerst langs de celribbon, waar de lijnvormige holtes de geometrie van de verbinding volgen in plaats van het patroon van de vacuümcyclus.
Er is een tweede kost die helemaal niet in het gelgehaltecijfer verschijnt. Een stijver netwerk vloeit minder tijdens dezelfde dwell, dus het vullen van de opening rond een ribbon en de stap aan een celrand wordt afhankelijker van vacuümtijd en van de drukramp. Uitharding en vloei worden tegen elkaar uitgeruild, en die uitruil is onzichtbaar tenzij beide worden gemeten.
Bij het balanceren van uitharding tegen vloei faseren we de vacuümtijd en passen we de drukramp van de kamer aan zodat de film rond de ribbonstap vult voordat crosslinking het polymeernetwerk rigide maakt.
Waarom het leverancierscijfer en uw cijfer niet overeenkomen
Twee dingen verschillen tussen het rapport in het kwaliteitsdossier en het coupon in uw lab, en slechts één daarvan is het materiaal.
Het eerste is het couponrecept, al behandeld. Het tweede is de methode. GB/T 29848 en IEC 62788-1-6 bepalen beide de uithardingsgraad door extractie, en ze verschillen in extractietijd. Werk gepubliceerd in EPJ Photovoltaics in 2024 vergeleek de twee en vond dat de nationale methode hoger afleest, met het grootste verschil bij lage uitharding. Dat is belangrijk omdat een deel van de EPE-markt zijn acceptatielijn binnen het gebied heeft waar de twee methoden van mening verschillen. Een film kan conform zijn tegen de ene norm en niet-conform tegen de andere bij dezelfde uithardingsgraad, en geen van beide labs heeft ongelijk.
DSC beantwoordt een andere vraag
Het beantwoordt een andere vraag. DSC meet de resterende reactie-exothermie, wat aangeeft hoeveel crosslinking nog kan plaatsvinden, in plaats van hoeveel netwerk al bestaat. Het is snel, het heeft milligrammen nodig, en het volgt een proces prachtig. Het kan ook niet worden vergeleken met een gelgehaltespecificatie, omdat de twee cijfers niet dezelfde grootheid zijn.
| Methode | Wat het rapporteert | Waarvoor het het beste wordt gebruikt | Waar het misleidt |
|---|---|---|---|
| Xyleenextractie, GB/T 29848 | Onoplosbare massafractie na een gedefinieerde extractie | Acceptatie tegen een gelgehaltespecificatie | Gevoelig voor korrelgrootte en droging; extractietijd verschilt van de IEC-methode |
| Xyleenextractie, IEC 62788-1-6 | Dezelfde grootheid via een andere procedure | Grensoverschrijdende leveringsovereenkomsten | Leest lager dan de nationale methode bij dezelfde uitharding |
| DSC rest-exothermie | Crosslinking die nog kan plaatsvinden | Procestrending, inkomende screening, uithardingsstudies | Niet vergelijkbaar met een gelgehaltepercentage |
Waar het cijfer werkelijk wordt bepaald
Drie hefbomen behoren toe aan de filmmaker: het recept, dat wil zeggen het peroxide en het co-agent dat de crosslinking-efficiëntie draagt; het compounderen en de absorptie van vloeibare additieven in de pellets; en de extrusie, die onder de temperatuur moet blijven waarbij het peroxide begint te ontleden, anders komt de film gedeeltelijk uitgehard aan.
Drie hefbomen behoren toe aan de modulelijn: de werkelijke laminaattemperatuur, de dwell bij die temperatuur, en de uniformiteit van beide over de plaat. Van de drie is uniformiteit degene die zich verbergt. Een plaat die enkele graden heter is nabij het manifold dan aan de verre rand zal twee verschillende gelgehaltes in één module produceren, en het coupon dat u uit het midden neemt zal ze middelen tot een pass.
Om temperatuurvariaties over de plaat te elimineren, configureren we meerzone-verwarmingscircuits en verifiëren we de oppervlakte-uniformiteit zodat het laminaat identieke thermische dwell ervaart van het manifold tot de buitenste randen.
De temperatuur die ertoe doet is het laminaat, niet het setpoint. Het EVA-venster is de praktische manier om dit te zien: thermokoppels geplaatst op het glas en op het celvlak, afgelezen tegen een gelgehaltereeks van coupons uitgehard onder dezelfde omstandigheden, geven u een procesvenster in één middag. Een recepttabel gekopieerd van een leverancier geeft u een cijfer dat toevallig werkt in andermans machine. De rest van de cyclus, inclusief hoe het vacuüm wordt gefaseerd, wordt beschreven in het lamineerproces zelf.
Het coupon is de specificatie
Een specificatie die 80 tot 95 % zegt zonder het couponrecept en de methode te noemen is niet afdwingbaar, omdat beide partijen eerlijk kunnen zijn en van mening kunnen verschillen. Schrijf drie dingen erin: het lamineerrecept voor het coupon, inclusief de plaat-temperatuur en dwell; de norm en de gebruikte extractietijd; en de bemonsteringspositie, aangezien rand en midden van een volledige module niet hetzelfde laminaat zijn.
Het vierde ding dat het waard is om erin te schrijven is de verdeling in plaats van het gemiddelde. Een leverancier die 88 % rapporteert met een bereik van 86 tot 90 over de rollbreedte is een andere leverancier dan een die 88 % rapporteert met een bereik van 79 tot 96, ook al slaagt de acceptatietest voor beide.
Wanneer het faalt op de lijn, kijk in deze volgorde
- De methode. Voer hetzelfde coupon tweemaal opnieuw uit voordat u het proces aanraakt. Korrelgrootte en droogtijd verklaren meer meningsverschil dan de meeste onderzoeken aannemen.
- De laminaattemperatuur. Thermokoppel het glas en het celvlak, niet het plaatoppervlak, en vergelijk met het recept dat de passerende coupons produceerde.
- De uniformiteit. Coupons van het toevoereinde en het afvoereinde van dezelfde plaat, uitgehard in dezelfde cyclus.
- Het vacuüm en de dwell. Als de uitharding prima is in het midden en laag aan de rand, is het probleem meestal warmteoverdracht onder een slecht vacuüm in plaats van chemie.
- Het recept. Alleen nu. Peroxidebelasting, co-agent en de leeftijd en opslag van de crosslinker-masterbatch, omdat peroxiden activiteit verliezen bij opslag en veel dat in maart prima was, is in september niet dezelfde partij.
Wat te vragen voordat u de specificatie ondertekent
Vier vragen scheiden een bruikbare leverancier van een conforme. Uit welke norm en welke extractietijd komt dit getal. Welk couponrecept is gebruikt. Wat is het minimum en maximum over de rolbreedte en over de lengte, niet het gemiddelde. En voor EPE, of de laagverhouding is veranderd tussen het kwalificatiemonster en de productierol, omdat het venster meebeweegt met de structuur en de kwalificatie alleen geldig is voor de structuur die is getest. Dat laatste punt is dezelfde logica als een wijziging in de stuklijst in de modulenormen: het bewijs hoort bij de configuratie, niet bij het merk.
Waar deze getallen vandaan komen
De acceptatievensters van 80 tot 95 % voor EVA en 70 tot 95 % voor EPE, de faalsignaturen aan beide zijden, en de extractieprocedure met zijn korrelgrootte, maaswijdte, temperaturen en weegstappen komen uit het bronartikel waarop dit stuk is gebaseerd, een Chinese technische notitie over het crosslinken van encapsulanten. De vergelijking tussen GB/T 29848 en IEC 62788-1-6 komt uit hetzelfde artikel, met verwijzing naar werk dat in 2024 in EPJ Photovoltaics is gepubliceerd; wij hebben die studie niet gereproduceerd. De DSC-vergelijking is standaard laboratoriumkennis en geen hier gemeten resultaat.
De uitspraken over platenuniformiteit, couponpositie en peroxideopslag zijn onze redenering vanuit de polymeerchemie en vanuit hoe laminatoren zich gedragen, niet door ons uitgevoerde metingen. We hebben geen couponreeks voor dit artikel geproduceerd. Beschouw de volgorde in de faalchecklist als een manier om een dienst efficiënt te besteden, niet als een gevalideerde procedure.
V: Is 90 procent een goed resultaat?
Het valt binnen beide vensters, dus het slaagt. Of het goed is, hangt af van waar de rest van de rol zit en van wat de tien procent die nog oplost doet. Een nauwe verdeling rond 88 is een beter proces dan een brede rond 90.
V: Kan het gelgehalte op een afgewerkte module worden gemeten?
Niet door extractie, aangezien de film tussen glas en cel is gebonden. Studies op moduleniveau gebruiken dwarsdoorsneden, DSC op monsters die uit het laminaat zijn gesneden, of hechtingstests na veroudering. Voor acceptatie is de coupon het praktische instrument.
V: Waarom is het EPE-venster lager dan het EVA-venster?
Omdat de structuur drie lagen heeft, en de POE-kern minder gemakkelijk crosslinkt dan een EVA-huid bij dezelfde temperatuur. Een acceptatielijn die op EVA is ingesteld, zou perfect goed EPE afkeuren, dus het venster wordt naar beneden verbreed om bij de structuur te passen in plaats van bij de hars alleen.
V: Betekent een hoger gelgehalte een betere PID-weerstand?
Nee. PID volgt de ionenmobiliteit en de weerstand van het pad van de cel naar aarde, wat vooral een materiaal- en vochtvraagstuk is, en het volgt de systeemspanning. Overcuring verbetert het niet en kan de hechting en randafdichting schaden.
V: Welke methode moet de specificatie noemen?
Een van beide, mits de norm, de extractietijd en het couponrecept worden genoemd, en mits beide laboratoria dezelfde gebruiken. De faalmodus die u moet vermijden is een leveranciersrapport volgens de ene methode en een inkomende inspectie volgens de andere, met een discussie ertussen.
V: Hoeveel coupons moeten worden getest?
De procedure vraagt om drie specimens per monster. Wat voor een modulelijn meer uitmaakt, is welke monsters: één van elk roleinde en één uit het midden, plus routinematig één van de rand van de plaat, is een beter gebruik van coupons dan drie uit het midden van één rol.
V: Verandert het filmgrammage het venster?
Het verandert de verblijftijd die nodig is om dezelfde curing te bereiken. Curing is een integraal van temperatuur over tijd door de filmdikte, dus een zwaardere film bij hetzelfde recept leest een lager gelgehalte. Als u een leverancier kwalificeert bij 400 g/m² en inkoopt bij 500, herkwalificeer dan het paar van recept en film samen.
V: Wat als één lijn EVA en EPE op één recept draait?
Dan draait ten minste één van beide buiten zijn venster. De twee structuren hebben een verschillende verblijftijd of een verschillende plaatttemperatuur nodig om op dezelfde plek uit te komen, en daarom concentreren cureproblemen zich in gemengde campagnes.
Slotgedachten
Gelgehalte is een goedkope meting die een dure vraag beantwoordt: is de reactie binnen dit laminaat voltooid. Het beantwoordt die alleen als de coupon bij de lijn past, als de methode bij de specificatie past, en als u beide randen van het venster leest in plaats van meer curing als veiliger te beschouwen. Het getal is geen cijfer voor het materiaal. Het is een uitspraak over de cyclus die het heeft geproduceerd.
OOITech vervaardigt enkel- en dubbelkamer met olieverwarmde of elektrische platen om zowel standaard gestringde modules als zero-busbar-laminatie-legeringsschema's te ondersteunen. Als u uw thermische cyclus verfijnt of nieuwe encapsulatieformuleringen kwalificeert, deel dan uw modulestack, lay-up-tekeningen of monstermaterialen met ons engineeringteam voor een apparatuurevaluatie. met olieverwarmde of elektrische platen ontworpen voor nauwkeurige thermische uniformiteit en drukregeling. Stuur ons uw tekeningen, specificaties van de modulestapel of testmonsters voor procesevaluatie, en ons technische team helpt u een nauwkeurig, herhaalbaar laminatievenster te definiëren.