Snel antwoord: Een aansluitdoos-assemblagelijn verandert losse deksels, diodes, behuizingen, kabels en connectoren in een voltooide PV-aansluitdoos. In de volledig automatische configuratie is deze opgebouwd uit vijf machinegroepen — MC4-connector-assemblage, assemblage van de aansluitdoosbehuizing, kabel snijden en krimpen met connectorinbrenging, lassen met elektrische test en lasermarkering, en kabelbevestiging — opgesteld als één inline-flow met een nominale capaciteit van ongeveer 1.000 stuks per uur. De procesvolgorde ligt vast, maar de modules niet: dezelfde lay-out wordt ook in semi-automatische vorm aangeboden, en mallen kunnen worden gewisseld om verschillende aansluitdoosmodellen op één lijn te draaien.
Deze pagina beschrijft wat elke machinegroep doet, wat de nominale capaciteit van de lijn is, rond welke aansluitdozen deze is gebouwd, en de stroom- en luchtvereisten die bepalen hoe de lijn in een hal past.
Wat de lijn samenstelt
Een module-aansluitdoos van het type dat deze lijn assembleert is een kleine, sterk gestandaardiseerde assemblage. De stuklijst voor een doos met drie diodes is kort: drie deksels, drie diodes, een linker-, midden- en rechterbehuizing, twee vergrendelingshaken, twee kabels, en één mannelijke plus één vrouwelijke connectorset. De lijn moet die onderdelen in de juiste volgorde plaatsen, krimpen, lassen, testen en markeren, in een tempo dat aansluit bij de moduleproductie.
De dozen zelf zijn gespecificeerd voor de modulekant van het bedrijf: 1500 V nominale spanning, nominale stroom van 20 A tot 35 A afhankelijk van de gemonteerde diode, beschermingsklasse II, IP68-afdichting, PPO-isolatie, gietmassa in grammen gedoseerd, en een 12 AWG-kabel met een gedefinieerde buitendiameter. Certificering is doorgaans TUV en UL volgens IEC 62790 voor het aansluitdoosproduct. Er worden ook split-box-constructies gebruikt, waarbij de busbars fysiek gescheiden zijn om geconcentreerde verwarming te verminderen.
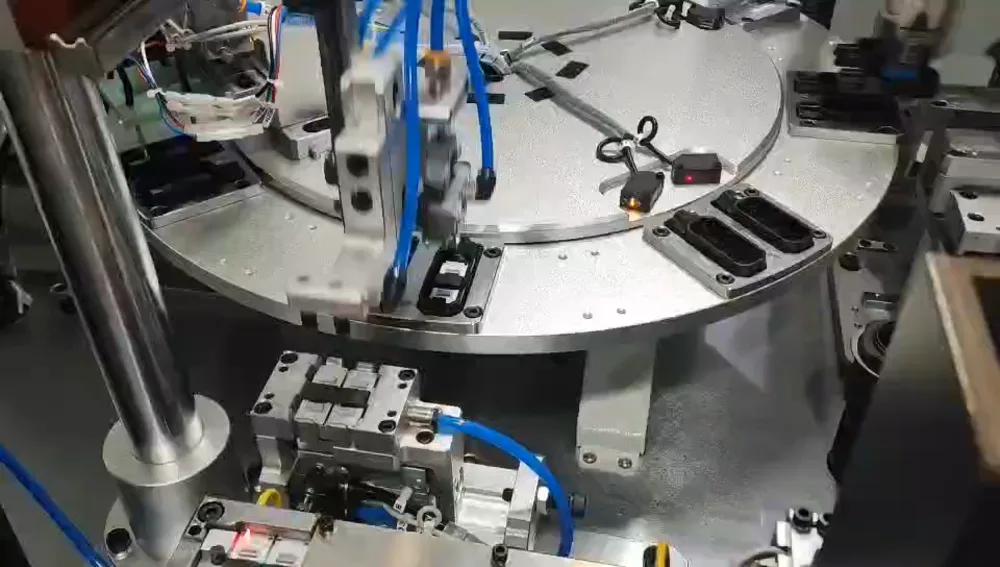
De vijf machinegroepen
| Machinegroep | Wat het doet | Eenheden in de automatische configuratie |
|---|
| MC4-connector-assembleermachine | Assembleert de mannelijke en vrouwelijke connectorsets die de dooskabels afsluiten. | 1 |
| Assembleermachine voor aansluitdoosbehuizing | Plaatst diodes en assembleert de behuizingssecties; omvat testen en markeren. | 2 (één positief en midden, één negatief) |
| Kabel snijden, krimpen en connectorinbrenging | Snijdt kabel op lengte, krimpt de terminal, brengt de connector in en draait de moer vast. | 2 (één positief, één negatief) |
| Las-, test- en markeermachine | Draadklinken, ultrasoon lassen, elektrische prestatietest en lasermarkering in één station. | 2 (één positief en midden, één negatief) |
| Kabelbevestigingsmachine | Definitieve bevestiging en het ordenen van de kabels vóór het verpakken. | 2 (één positief, één negatief) |
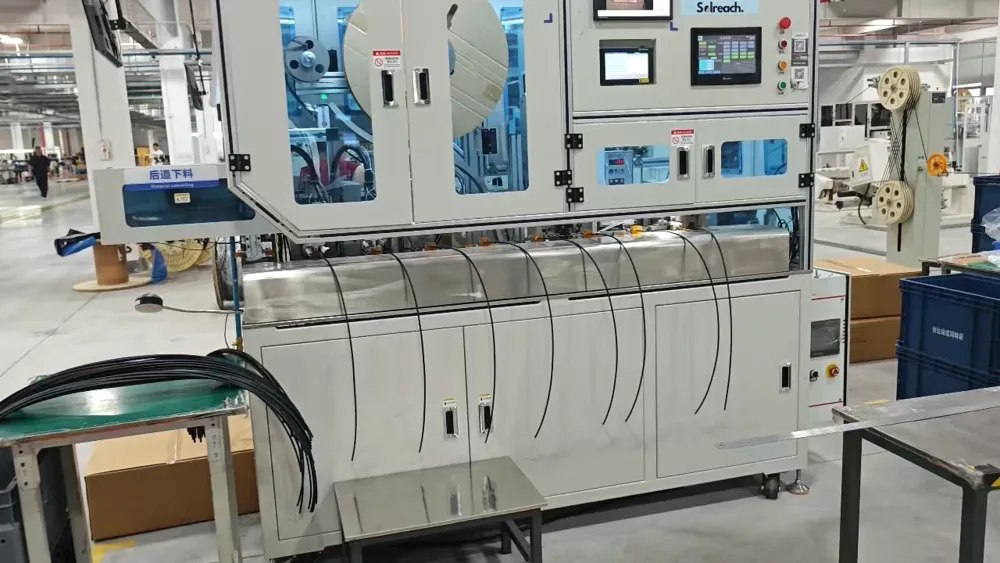
Positieve en negatieve dozen draaien op afzonderlijke parallelle modules binnen dezelfde lijn, daarom verschijnen de behuizings-, kabel-, las- en bevestigingsgroepen in paren. De lijn is opgezet als een inline-flow in plaats van als eilanden, zodat materiaal niet handmatig tussen fasen hoeft te worden overgebracht.
Procesvolgorde binnen de lijn
De kritieke volgorde zit in het lasstation, want daar worden de elektrische verbinding en de traceerbaarheid van de doos gecreëerd: draadklinken → ultrasoon lassen → elektrische prestatietest → lasermarkering. Klinken zet eerst de mechanische verbinding vast, lassen maakt de elektrische verbinding zonder soldeer toe te voegen, de test wijst een doos af voordat deze kan worden gemarkeerd, en de laser markeert de identificatie op een doos die al is goedgekeurd.
Stroomopwaarts daarvan wordt het kabeltraject op lengte gesneden, gestript, aan de terminal gekrompen en voorzien van de connector en bevestigingsmoer. Stroomafwaarts worden de afgewerkte kabels bevestigd en geordend. Omdat testen en markeren inline zitten, wordt een afgekeurde doos bij het station verwijderd in plaats van ontdekt bij de eindinspectie, en hoeft geen gemarkeerde doos opnieuw te worden getest.
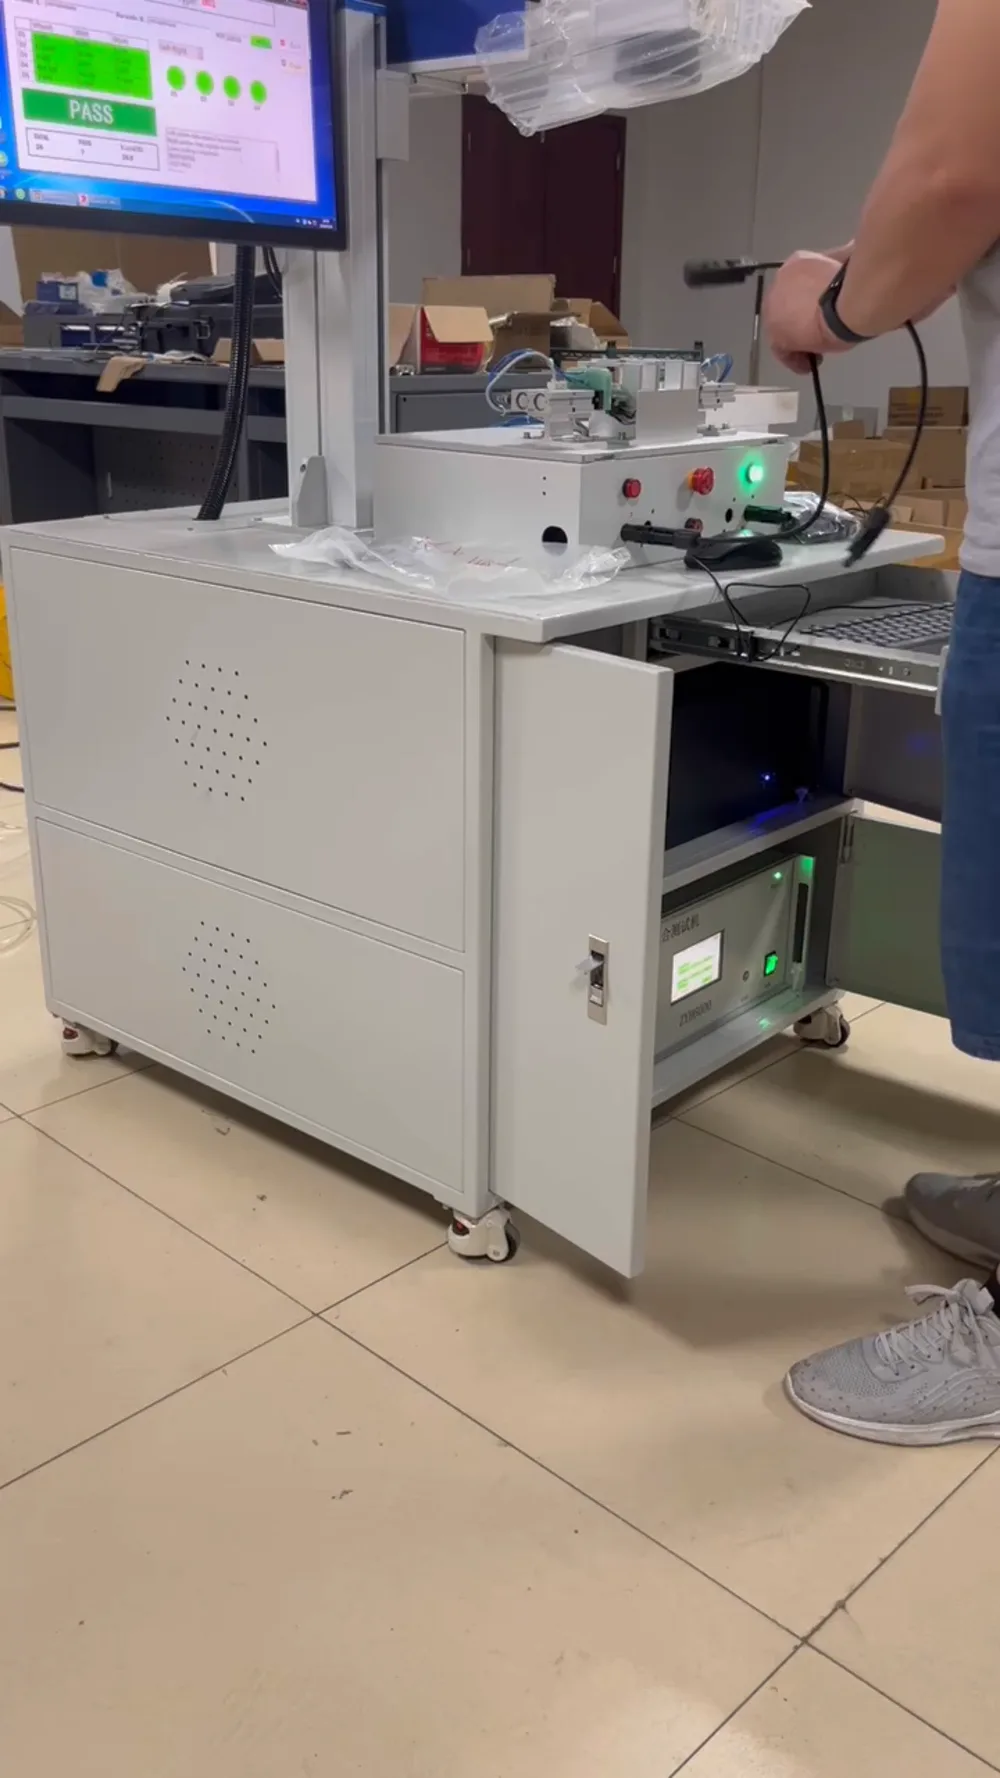
Automatische en semi-automatische configuraties
Niet elk volume rechtvaardigt de automatische lay-out. De semi-automatische configuratie dekt dezelfde procesvolgorde met minder geïntegreerde modules en handmatige overdracht tussen sommige fasen:
| Semi-automatische modules | Functie |
|---|
| Draad snijden en krimpen van terminals met draden en tinnen | Bereidt de kabeleinden voor; geleverd als een paar. |
| Test- en markeermachine | Elektrische test en markering, geleverd als een paar. |
| Kabel- en diodekrimpmachine | Krimpt de diodeverbinding op de kabel. |
| Koudpersmachine | Perst de mechanische verbindingen; geleverd als een paar. |
| Ultrasone lasmachine | Last de elektrische verbinding. |
| Schroefmachine | Draait geschroefde verbindingen vast. |
Het praktische verschil is de arbeidsinhoud per doos en hoeveel handling tussen stations zit. De automatische lay-out is gespecificeerd voor onbemand draaien tussen laadpunten bij ongeveer 1.000 stuks per uur; de semi-automatische lay-out behoudt dezelfde verbindingskwaliteit maar vereist operators bij de overdrachtspunten.
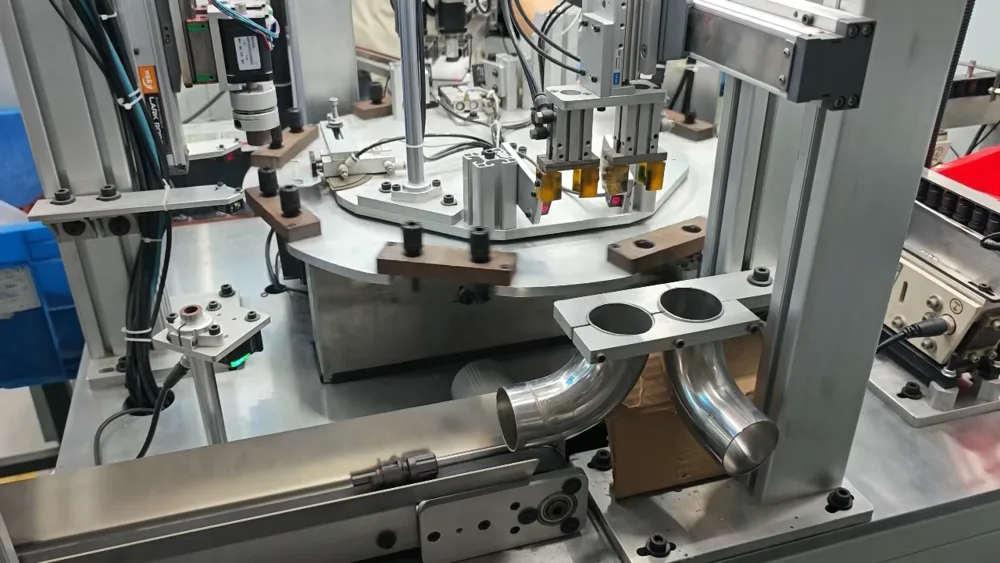
Capaciteit, omstelling en wat het tempo beperkt
De nominale capaciteit van de volledig automatische lijn is ongeveer 1.000 stuks per uur, wat ruim boven het verbruik van een modulelijn op gigawattschaal ligt, dus de aansluitdooslijn is zelden de beperkende factor in een fabriek. Wat de doorvoer in de praktijk werkelijk beperkt is omstelling, niet de snelheid in stabiele toestand.
Omschakeling gebeurt via mallen en onderdeelwissels in plaats van door de lijn opnieuw op te bouwen: door de malset of afzonderlijke onderdelen te wisselen, kunnen dezelfde stations verschillende junction box-modellen en verschillende connectortypen verwerken. Voor een fabriek die meerdere moduleformaten produceert, is de specificatievraag daarom niet de pieksnelheid, maar hoeveel modellen de lijn moet afdekken en hoe vaak er wordt omgeschakeld.
Nutsvoorzieningen en omgeving per station
| Station | Vermogen | Perslucht |
|---|
| Front-end assemblagemachine | AC 380 V plus of min 5 procent, nominaal ongeveer 3 kW | Boven 0,5 MPa, statisch 0,6 plus of min 0,1 MPa, gefilterd op water en olie |
| Clip (knik)machine | AC 220 V plus of min 5 procent, nominaal ongeveer 4 kW | Boven 0,5 MPa, gefilterd |
| Rear-end assemblagemachine | Eenfasig 380 V, 50-60 Hz, nominaal 35 kW | 5 tot 7 kgf per vierkante centimeter |
Gemeenschappelijke omgeving voor de lijn: omgevingstemperatuur -10 tot 45 graden C, relatieve luchtvochtigheid 20 tot 80 procent RV, 50 Hz-voeding met een tolerantie van plus of min 5 procent, en geen schadelijke gassen op de locatie. De rear-end machine is de elektrische belasting waarmee rekening moet worden gehouden, omdat het nominale vermogen een orde van grootte hoger ligt dan dat van de front-end stations. Luchtkwaliteit is belangrijker dan luchtvolume: de handleidingen schrijven voor dat water en olie worden uitgefilterd, en de meeste stationalarmen zijn terug te voeren op een druk buiten het opgegeven bereik of een verstopte filter.
FAQ
Wat is een assemblagelijn voor solar junction boxes?
Het is een reeks machines die module-junction boxes assembleert uit hun afzonderlijke onderdelen: behuizingen, diodes, deksels, kabels en connectoren. Het is een aparte lijn naast de modulelijn, en deze loopt er meestal naast omdat de box bij het framing- en junction box-station op de module wordt gemonteerd.
Hoeveel junction boxes per uur kan deze produceren?
De volledig automatische configuratie is nominaal ongeveer 1.000 stuks per uur. De werkelijke output hangt af van hoe vaak de lijn tussen modellen wordt omgeschakeld en hoe de laadpunten worden bemand.
Hoeveel operators heeft de lijn nodig?
De automatische opstelling is ontworpen voor onbemand draaien tussen laadpunten, dus de bedieningsploeg is klein. De semi-automatische opstelling gebruikt dezelfde verbindingstechnologie, maar behoudt handmatige overdracht tussen verschillende fasen, en daar zitten de extra operators.
Welke junction box-typen kan deze verwerken?
Driediodeboxen in de 1500 V- en 20 tot 35 A-klasse, in zowel standaard- als splituitvoering, met connectoren uit de MC4-familie. Verschillende behuizingsformaten en connectortypen worden afgehandeld door mallen en afzonderlijke onderdelen te wisselen in plaats van de lijn opnieuw op te bouwen.
Welke nutsvoorzieningen moeten beschikbaar zijn vóór installatie?
Driefasig 380 V voor de front-end stations, 220 V voor de clipmachine, een eenfasige 380 V-voeding van nominaal 35 kW voor de rear-end machine, en schone perslucht boven 0,5 MPa met water en olie uitgefilterd. De vloeroppervlakte volgt de lay-outtekening, die bij de lijn wordt geleverd.
Zijn testen en markeren onderdeel van de lijn?
Ja. Elektrische prestatietests en lasermarkering zijn inline binnen de lasgroep, in de volgorde klinken, lassen, testen, markeren. Die volgorde betekent dat een box pas wordt gemarkeerd nadat deze is goedgekeurd, zodat de markering kan worden gebruikt als traceerbaarheidsreferentie voor het voltooide samenstel.
Slotgedachten
Een junction box-lijn wordt gekocht op drie cijfers in plaats van op een afbeelding van een machine: het aantal modellen dat deze moet afdekken, de omschakeltijd die u kunt accepteren, en de nutsvoorzieningen die de hal daadwerkelijk kan leveren, vooral de 35 kW rear-end belasting. Zet die vast en de keuze tussen automatisch en semi-automatisch maakt zich meestal vanzelf, omdat de automatische opstelling alleen zijn kosten terugverdient wanneer het volume en de modelmix stabiel genoeg zijn om onbemand te draaien. Stuur de junction box-tekeningen en het jaarlijkse volume mee met de aanvraag, en vraag om de stationlijst plus de lay-outtekening voor die specifieke box, zodat verschillende aanbiedingen op dezelfde basis kunnen worden vergeleken.