LONGi HIBC 28,29% Wereldrecord: LIC, iPET en wat het verandert voor modulelijnen
Inhoudsopgave
Op 24 september 2026 kondigde LONGi een hybride interdigitated back-contact (HIBC) siliciumzonnecel aan met een gemeten conversie-efficiëntie van 28,29%, onafhankelijk bevestigd door het Institute for Solar Energy Research Hamelin (ISFH) in Duitsland. Het is een nieuw wereldrecord voor een enkelvoudige kristallijne siliciumcel, en de derde keer dat LONGi dat cijfer in 2026 verhoogde — na 28,04% en 28,13% eerder dat jaar. Voor wie een moduleassemblagelijn bouwt of plant, is het interessante deel niet het cijfer. Het zijn de twee processtappen die LONGi moest uitvinden om daar te komen, want die stappen bepalen of HIBC-cellen op schaal produceerbaar zijn — en wat een BC-geschikte modulelijn moet aankunnen wanneer ze arriveren.
Wat er feitelijk werd aangekondigd
| Item | Detail |
|---|---|
| Celtype | HIBC — Hybrid Interdigitated Back-Contact, LONGi’s derde-generatie BC-architectuur |
| Conversie-efficiëntie | 28.29% |
| Bevestigd door | Institute for Solar Energy Research Hamelin (ISFH), Duitsland |
| Aangekondigd | 24 september 2026, op de Britse zonne-energiebeurs in Birmingham |
| Positie t.o.v. theoretische limiet | Ongeveer 29,4% van de limiet voor enkelvoudige kristallijne silicium |
| LONGi’s voortgang in 2026 | 28,04% → 28,13% → 28,29% |
Het efficiëntiecijfer en de ISFH-bevestiging werden onafhankelijk gerapporteerd door pv magazine en PV Tech. De procesdetails hieronder zijn gebaseerd op het Chinese industrierapport van 新能供应链 en worden daaraan toegeschreven, niet aan onze eigen meting.
HIBC in één alinea
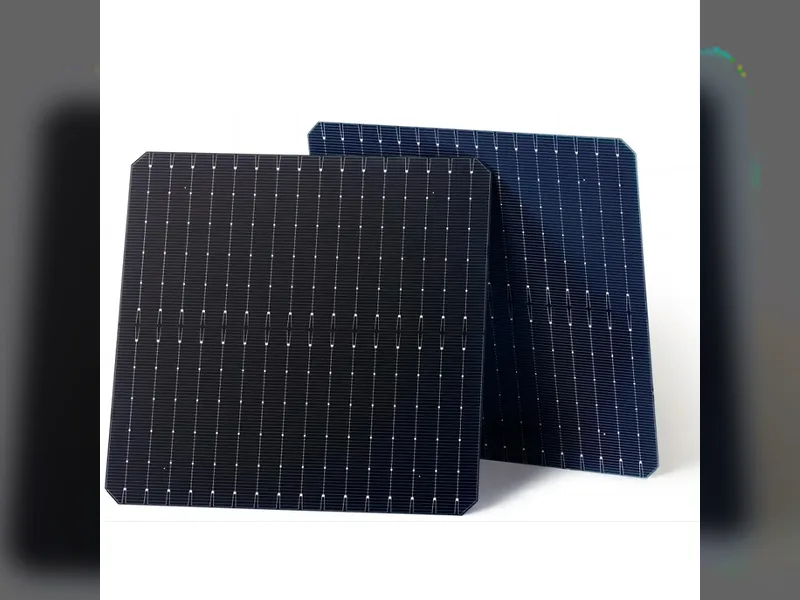
Back-contactcellen verplaatsen zowel de positieve als de negatieve elektroden naar de achterzijde, zodat niets het vooroppervlak beschaduwt. TBC past een TOPCon (hogetemperatuurspolysilicium) passiverend contact toe over het hele achterpatroon; HBC past in plaats daarvan een heterojunctie (lagedruk amorfe silicium) contact toe. HIBC doet geen van beide. Het splitst de achterzijde in interdigitated N- en P-collectiezones en geeft elke zone het passiveringssysteem waarin deze het beste is: hogetemperatuurspolysiliciumcontact op de elektronenverzamelende N-zone, lagedruk amorfe siliciumpassivering op de gatenverzamelende P-zone. We behandelden de volledige acroniemenfamilie en waar elke architectuur in de processequentie zit in onze BC cell technology roadmap; dit artikel richt zich op wat nieuw is in het resultaat van 28,29%.
De twee innovaties die echt nieuw zijn
Het hybride idee wordt al een tijd besproken. Wat LONGi lijkt te hebben opgelost, zijn de twee technische problemen die het belemmerden.
1. LIC — laser-induced local crystallisation
Amorfe silicium passiveert prachtig maar geleidt slecht in verticale richting, omdat het een dunne ongeordende film is en de ladingsdragers deze moeten doorkruisen om het metaal te bereiken. De standaardoplossing is een transparante geleidende oxidelaag, wat kosten toevoegt, absorptie toevoegt en een eigen laterale lekpad creëert.
Het HIBC-antwoord is selectief: kristalliseer het silicium alleen waar het contact daadwerkelijk wordt gemaakt. Een submicron-laserbehandeling zet de piramidetoppen op de contactpunten om in nanokristallijn silicium, wat de verticale contactweerstand scherp verlaagt, terwijl de rest van de wafer zijn oorspronkelijke amorfe siliciumfilm behoudt en dus zijn passivering behoudt. Cruciaal is dat, omdat alleen geïsoleerde punten worden gekristalliseerd, het laterale lekpad dat zou ontstaan door het kristalliseren van de hele film nooit wordt gevormd.
Dit is een laserprocesstap met nauwkeurige ruimtelijke controle. Het is het soort station dat moet worden gespecificeerd met een eigen procesvenster, een eigen uitlijnings-tolerantie en een eigen opbrengstcontrole — niet als optie aan een bestaande machine vastgeschroefd.
2. iPET — in-situ edge passivation
Een afgewerkte cel wordt op maat gesneden. De snijrand is een muur van dangling bonds en een recombinatie-hotspot, en in een back-contactcel ligt de rand dicht bij beide polariteitsgebieden. HIBC vormt een passiveringslaag aan de rand in situ tijdens het procesverloop in plaats van als een aparte herstelstap achteraf. De gerapporteerde winst is ongeveer 1,7–3 mV open-circuit spanning, plus betere mechanische randintegriteit — wat belangrijk is omdat BC-cellen al bekend staan om hun gevoeligheid voor doorbuigen en warping.
De echte bottleneck: twee thermische budgetten op één wafer
Alles hierboven moet op hetzelfde substraat gebeuren, en dat is het moeilijke deel. Hogetemperatuurstappen — degene die het polysiliciumcontact vormen en activeren — draaien op temperaturen die een amorfe siliciumfilm vernietigen. Lagedruk amorfe siliciumdepositie moet daarna gebeuren, of de hogetemperatuurstappen moeten zo worden geordend dat ze deze nooit raken.
Die sequentievoorwaarde, niet de cel-fysica, is wat HIBC moeilijk produceerbaar maakt. De gerapporteerde procesuitdagingen zijn:
- Ordening van hogetemperatuur-/lagedrukstappen en beheersing van het thermische budget
- Opbrengstcontrole bij de laser-lokale-kristallisatiestap
- Voorkomen dat de twee procesregimes elkaars films beschadigen
Een smal procesvenster is een productieprobleem lang voordat het een laboratoriumprobleem is. De recordcel bewijst dat de architectuur werkt; het bewijst niet dat het venster breed genoeg is voor een gigawatt-fabriek.
Wat dit betekent voor moduleassemblagelijnen
Dit is het deel dat ons direct aangaat, en het is de moeite waard om het ronduit te zeggen: een celrecord verandert uw modulelijn volgend kwartaal niet. Celcapaciteit opbouwen duurt jaren, en HIBC is geen drop-in verandering voor bestaande celfabrieken. Maar het vertelt u wel wat de modulelijn zal moeten aankunnen, en het is beter om de interfaces nu te plannen dan ze tijdens een factory acceptance test te ontdekken.
Back-contact handling is een lijnbrede capaciteit, geen machineoptie
BC-cellen hebben geen frontbusbars. Het stringen, solderen en inspecteren gebeurt daarom op het achteroppervlak, wat verandert:
- Celbehandeling en oriëntatie. Elk station tussen de snijder en de laminator moet weten welke kant boven is, en moet de cel vasthouden zonder het vooroppervlak te markeren.
- Soldeergeometrie. De contactpads bevinden zich aan de achterzijde en de pitch is fijner. De plaatsingsnauwkeurigheid en het temperatuurprofiel zijn strakker dan bij een conventionele 5BB–20BB aan de voorzijde gesoldeerde cel.
- Vervormingsbeheersing. BC-cellen buigen meer dan front-contactcellen onder dezelfde thermische belasting, wat doorwerkt in de stringbehandeling, de layup-plaatsing en de laminatie.
- Inspectie. De defecten die van belang zijn op een BC-string zijn anders, dus EL- en VI-inspectie moet fijne achterzijde-eigenschappen kunnen onderscheiden in plaats van onderbrekingen in het frontgrid.
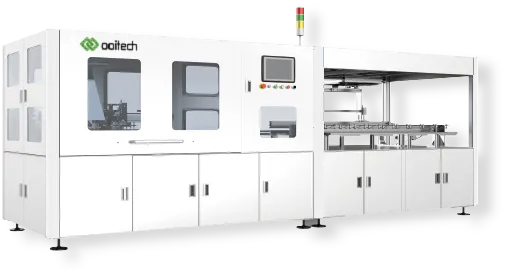
Dit zijn de stations waarop een lijn ofwel BC-gereed is, ofwel niet. Wij bouwen de specifieke versies hiervoor: het SC-20P back-contact cel lasersnijplatform, de OSLB-1300 back-contact cel stringer, en de SL-1000 back-contact cel lasapparaat. Elk serieus BC-programma dat wij hebben geleverd, had dezelfde drie dingen nodig aan de apparatuurkant: voorzichtiger behandeling, nauwkeuriger plaatsing en inspectie die is afgestemd op het achteroppervlak.
Waarom het record nog steeds belangrijk is als u modules koopt, geen cellen
Drie praktische gevolgen, in de volgorde waarin ze waarschijnlijk een productievloer zullen bereiken:
- De efficiëntiekloof tussen architecturen blijft groeien, en het is nu een kloof op celniveau. HIBC is een hybride van twee procesfamilies, wat betekent dat het efficiëntieplafond wordt bepaald door procesintegratie in plaats van door een enkele architectuurkeuze. Verwacht dat het roadmap-argument verschuift van “welke structuur” naar “welk procesvenster u daadwerkelijk kunt vasthouden.”
- Nieuwe celcapaciteit zal nieuwbouw zijn, geen retrofit. LONGi heeft naar verluidt HIBC gevalideerd op een 500 MW-pilotlijn en is van plan nieuwe lijnen te bouwen in plaats van bestaande HPBC-lijnen om te bouwen. Apparatuur voor hoge temperaturen blijft bruikbaar; apparatuur voor depositie van amorfe silicium bij lage temperatuur niet. Dat is een kapitaalcyclus, en het betekent dat HIBC-modules de markt zullen bereiken op de tijdschaal van nieuwe fabrieken.
- De inkoop van module-apparatuur zal naar voren worden gehaald. Wanneer een cellijn wordt gebouwd, wordt de modulelijn erachter op hetzelfde moment gespecificeerd. Als u capaciteit plant om BC-cellen te ontvangen, zijn de stringer, bussing, layup en inspectiestations de items met de langste levertijd en degene met de minste tolerantie voor een late architectuurwijziging.
Hoe wij het zouden aanpakken
Als u een BC- of HIBC-modulelijn evalueert, zijn de vragen die de apparatuurspecificatie bepalen niet het kop-efficiëntiecijfer. Het zijn:
- Celformaat en dikte, en de vervorming die u daadwerkelijk meet op inkomende cellen
- Lay-out en pitch van de achtercontactpads, en het soldeerproces dat die lay-out vereist
- Of de lijn BC en TOPCon op dezelfde apparatuur moet kunnen draaien, en hoe vaak er wordt omgeschakeld
- Wat de inspectiespecificatie is, in termen van het kleinste achterzijde-defect dat moet worden gedetecteerd
Beantwoord die vier en de stationslijst volgt. Ooitech bouwt de volledige modulelijn — volledig automatische zonnepaneelproductielijn apparatuur, stringers, layup, bussing, laminatoren, inkadering en testen — en wij hebben BC-capabele configuraties geleverd voor BC-, IBC- en HPBC-programma's. Als u wilt controleren of een lijn die u plant een BC-celformaat aankan, stuur ons dan de celtekening en de modulelay-out en wij vertellen u welke stations moeten veranderen.
Veelgestelde vragen
Is 28,29% een module-efficiëntie of een cel-efficiëntie?
Cel-efficiëntie, gemeten op een laboratoriumcel en bevestigd door ISFH. Module-efficiëntie is altijd lager, vanwege pakkingsverliezen, interconnectieverliezen en het oppervlak dat wordt ingenomen door het frame en de busbars. Vertaal een celrecord niet rechtstreeks naar een module-datasheetgetal.
Maakt HIBC TBC en HBC achterhaald?
Niet onmiddellijk. HIBC is moeilijker te produceren dan beide, omdat het twee thermische budgetten op één wafer moet vasthouden. TBC en HBC blijven eenvoudigere processtromen. Het record toont aan dat de hybride architectuur het hogere plafond heeft, niet dat de eenvoudigere routes hun kostenvoordeel hebben verloren.
Kan een bestaande TOPCon- of HPBC-modulelijn worden omgebouwd om BC-cellen te draaien?
Gedeeltelijk. De mechanische behandeling, layup en laminatiestations zijn grotendeels herbruikbaar, maar de celgerichte stations — snijden, stringen, solderen en inspectie — hebben meestal BC-specifieke versies nodig, omdat de contactgeometrie en de behandelingsvereisten anders zijn. Of een ombouw zinvol is, hangt af van hoeveel van de lijn celgericht is versus paneelgericht.
Wat is het verschil tussen LIC en gewone laserbewerking op een cellijn?
Gewone laserstappen op een cellijn snijden, doteren of ablateren. LIC is een gelokaliseerde kristallisatiestap: het verandert de fase van het silicium op het contactpunt in plaats van materiaal te verwijderen of toe te voegen. Dat maakt uitlijning en energiebeheersing de kritische parameters, en het maakt de stap gevoelig voor alles stroomopwaarts dat de oppervlaktetopografie verandert.
Waar kan ik de primaire bronnen lezen?
Het efficiëntieresultaat en de ISFH-bevestiging worden gerapporteerd door pv magazine en PV Tech. De procesbeschrijving van LIC en iPET op procesniveau komt uit het industrierapport gepubliceerd door 新能供应链. Cijfers die aan dat rapport worden toegeschreven, zijn zoals daar gepubliceerd; wij hebben ze niet onafhankelijk geverifieerd.