De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
UV-lijm en inkapselingsmateriaal: het grensvlak dat vochtige warmte vindt
Inhoudsopgave
Snel antwoord: Een back-contact retrofit voegt twee organische systemen toe die in dezelfde sandwich moeten uitharden: een UV-uitgeharde lijm op elke verbinding, en een crosslinkende encapsulantfilm eromheen. Geen van beide leveranciers test het product van de ander op jouw stack, en het falen dat volgt komt in damp heat naar voren als een verbinding of een bel, niet als een filmprobleem. De chemie is gewoon. Een kleefvrij lijmoppervlak hecht minder gemakkelijk dan een niet-uitgehard oppervlak, een onvolledige uitharding laat vluchtige stoffen vrij precies waar de film probeert af te dichten, een uitgeharde lijm is veel stijver dan verzachte film waardoor afkoeling de verbindingsrand belast, en laagmoleculaire soorten kunnen in de film migreren en de crosslinking verstoren. Wat het meeste oplost is een lamineerrecept met meer vacuümverblijftijd, een temperatuurvenster dat beide uithardingsschema's respecteert, een langzamere afkoeling, en een treksterkteverdeling gemeten na 1.000 uur in plaats van ervoor.
Twee leveranciers, twee datasheets, één grensvlak. De lijmleverancier testte op glas. De filmleverancier testte op een stack die geen UV-lijm bevat. Jouw module is de eerste plek waar beide tegelijk waar zijn, en geen van hen heeft het uitgevoerd.
Twee polymeren, één uithardingsschema
Een 0BB back-contact module draagt twee uithardingssystemen die apart zijn ontworpen. De lijm wordt geplaatst en bestraald in het stringing station, omdat de verbinding moet houden voordat de string kan worden opgetild. De encapsulantfilm crosslinkt later, in de laminator, onder vacuüm bij een temperatuur rond 140 tot 150 °C gedurende een verblijftijd van enkele minuten. Beide reacties moeten een bruikbare conversiegraad bereiken in dezelfde stack, en de tweede vindt plaats in contact met het oppervlak van de eerste.
Dat is het hele probleem in één zin. Al het andere in dit artikel is een gevolg: hoe het lijmoppervlak eruitziet wanneer de film erop komt, wat er uit de lijm komt wanneer deze opnieuw wordt verwarmd, en wat er met de verbinding gebeurt wanneer de stack afkoelt en de film verstijft rond een verbinding die al glasachtig is.
Wat een UV-lijm is, en wat zijn uitharding niet kan zien
De twee families die in deze toepassing worden gebruikt, harden uit via verschillende chemie. Acrylaatsystemen polymeriseren via radicalen, en radicalen worden gedoofd door zuurstof, waardoor het oppervlak van een radicaal-uitgeharde streng onderuitgehard kan blijven terwijl de kern hard is. Epoxysystemen harden kationisch uit, worden geremd door vocht in plaats van zuurstof, en blijven reageren nadat de lamp uit is, wat handig is en ook betekent dat de uithardingsgraad op het moment van lamineren afhangt van hoe lang de string heeft gestaan voordat het gebeurde.
Er is een tweede blinde vlek, en die is geometrisch. Ultraviolet licht bereikt wat het kan zien. De lijm onder de ribbon en langs de beschaduwde zijde van een verbinding ontvangt een fractie van de dosis die de blootgestelde streng ontvangt, dus de verbinding is niet uniform uitgehard, en de onderkant, het deel in contact met de finger, is het deel dat de belasting zal moeten dragen. Vooruitharding bij de stringer is een hanteringsvereiste, geen voltooide uitharding.
"Harder uitharden" is het intuïtieve antwoord en het is een tweezijdige knop. Meer dosis verbetert de cohesie in de lijm, en drijft ook het oppervlak naar een volledig gereageerde, lage-energietoestand die minder gemakkelijk hecht aan de film, en het kan de migratie van fotoinitiatorfragmenten en andere laagmoleculaire soorten verder drijven. Het bruikbare bereik is een venster, geen maximum.
Vier vragen op het filmgrensvlak
Wanneer de film landt, beslissen vier dingen of het grensvlak overleeft. Geen ervan is zichtbaar in een peeltest die dezelfde dag wordt gedaan.
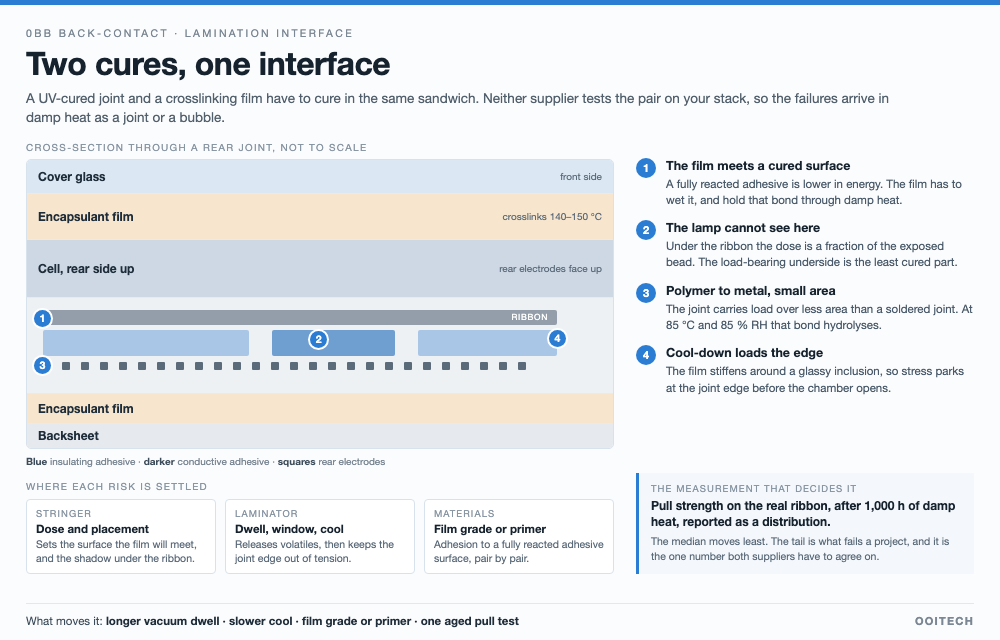
Een achterverbinding in doorsnede: de film komt bovenop een al uitgeharde lijm, de lamp kan niet onder de ribbon komen, de metaalverbinding is klein, en afkoeling parkeert spanning aan de verbindingsrand. Niet op schaal.
- Oppervlakte-energie. Een volledig uitgehard acryl- of epoxyoppervlak is chemisch anders dan een niet-uitgehard oppervlak, en vaak lager in energie. De film moet het bevochtigen, een binding vormen, en die binding vasthouden door een damp heat-cyclus. Of een gegeven film dit doet op een gegeven lijm is een formuleringvraag die wordt beantwoord door het paar te testen, niet door een van beide datasheets te lezen.
- Vluchtige stoffen die vrijkomen tijdens de tweede verwarming. Een gedeeltelijk uitgeharde lijm bevat nog steeds niet-gereageerd monomeer, fotoinitiatorfragmenten en geabsorbeerd vocht. Het verwarmen onder vacuüm drijft die naar buiten in de ruimte die de film probeert te sluiten, wat een route is naar bellen die in een lijn langs de verbindingsrij zitten. Dit is dezelfde familie van defecten als de lijnvormige bellen langs ribbons die bij EPE-film worden gezien, afkomstig van een andere bron.
- De modulusstap. Bij lamineertemperatuur is de film zacht en de uitgeharde lijm niet. Naarmate de stack afkoelt, verstijft en krimpt de film tegen een insluiting die niet volgt, en de spanning concentreert zich aan de rand van de verbinding. Een verbinding die een trektest bij 25 °C heeft doorstaan, kan dus voorbelast zijn voordat deze ooit een kamer bereikt.
- Migratie in de film. Laagmoleculaire soorten op een grensvlak blijven niet op het grensvlak. Als ze in de encapsulant diffunderen, kunnen ze de crosslinking lokaal verstoren, het vergelingsgedrag veranderen en de hechting rond de verbinding wijzigen. Niets hiervan is zichtbaar op een productielijn. Restchemie die de modulereliabiliteit bepaalt is geen nieuw argument op deze lijn, wat het punt is dat de no-clean flux-vraag maakt bij de ribbon.
Waarom damp heat de verbinding het eerst vindt
Twee eigenschappen van deze architectuur verklaren waarom de kwalificatiereeks meestal eindigt bij de achterverbinding in plaats van bij de film of het glas.
Ten eerste is de verbinding een polymeer-naar-metaal binding die mechanische belasting draagt, over een oppervlak kleiner dan een gesoldeerde verbinding zou hebben. Hechting op een metaalgrensvlak degradeert door hydrolyse onder 85 °C en 85 % relatieve vochtigheid, en het oxide of hydroxide dat zich vormt is niet waar de lijm op was geformuleerd om te grijpen. Een gesoldeerde verbinding faalt anders, door intermetallische groei, wat langzaam is en beter begrepen. Ten tweede zitten de elektrische en mechanische functies op dezelfde plek: de lijm geleidt of isoleert even goed als hij houdt, dus een gedeeltelijk verlies van hechting en een gedeeltelijk verlies van contactweerstand komen samen.
De praktische consequentie draait om volgorde. Vochtige warmte, thermische cycli en potential-induced degradation worden meestal als afzonderlijke kwalificatie-items uitgevoerd, en een stapel die elk daarvan afzonderlijk doorstaat, kan alsnog falen wanneer ze in volgorde worden uitgevoerd, omdat de eerste test een interface opent die de tweede test vervolgens mechanisch belast, en de derde drijft er ionenstroom doorheen. Als het plan is om te verkopen aan projecten die bankability review vereisen, is het sequentiële resultaat het resultaat dat wordt gelezen.
De lamineerknoppen die het daadwerkelijk veranderen
De interface wordt vastgelegd in de laminator, wat het gebruikelijke retrofit-kostenmodel als hergebruikte apparatuur beschouwt. Die classificatie is correct voor het kapitaalbudget en misleidend voor het proces: de machine verandert niet, het recept wel.
| Knop | Wat het verandert aan de interface | Wat het kost |
|---|---|---|
| Vacuümverblijftijd vóór druk | Geeft een gedeeltelijk uitgeharde lijm tijd om vluchtige stoffen en geabsorbeerd vocht af te geven voordat de film eroverheen sluit | Cyclustijd, direct, op elke module |
| Temperatuurvenster | Moet boven het verzachtingsbereik van de film liggen en toch het na-uithardings- en migratiegedrag van de lijm respecteren | Doorvoer, en het vernauwt het venster waarbinnen je kunt werken |
| Druk en plaatuniformiteit | Sluit holtes langs de voegrij en bevochtigt de film tegen een uitgehard oppervlak | Gereedschapsconditie, vlakheid en membraanleeftijd worden procesvariabelen |
| Afkoelingsramp onder druk | Laat de film uitharden voordat spanning wordt overgedragen aan de voegrand | De langste enkele toevoeging aan de cyclus |
| Filmkwaliteit, of een primer | Hechting aan een uitgehard lijmoppervlak, formulering per formulering | Een BOM-regel en een herkwalificatie |
Volgorde is belangrijk wanneer je dit afstelt. De vacuümverblijftijd en de afkoelingsramp zijn de twee knoppen die op de bovenstaande faalmodi inwerken zonder de chemie te veranderen, en het zijn ook de twee die cyclustijd kosten, wat de reden is dat ze het eerst worden geschrapt wanneer een lijn naar output jaagt. Die afweging is alleen verdedigbaar met voegdata gemeten na veroudering, wat het volgende hoofdstuk is.
Bij het instellen van het lamineerrecept voor deze interface behouden we een langere vacuümverblijftijd en handhaven we een gecontroleerde afkoelingsramp, waarbij we de cyclustijdkosten accepteren om mechanische spanning van de achterste voeg te houden.
Wat je beide leveranciers moet vragen
De single most useful question gaat niet over de lijm of de film. Het gaat over het paar.
- Aan de lijmleverancier: op welke encapsulant zijn de voegdata gegenereerd, en was die verouderd? Een trekkracht gemeten op blank glas op dag nul is een materiaaleigenschap, geen moduleresultaat. Vraag ook naar het uithardingsvenster in dosistermen, de gevoeligheid voor zuurstof en vocht aan het oppervlak, en wat er met het oppervlak gebeurt na over-uitharding.
- Aan de filmleverancier: welke hechting geeft de film op een volledig uitgehard acrylaat- of epoxyoppervlak, en is er een primer of een kwaliteit voor dat geval. Vraag of hun crosslinkingsysteem wordt beïnvloed door de laagmoleculaire soorten die de lijm afgeeft.
- Aan beide: voer het paar uit op jullie stapel. Dit is het verzoek dat het vaakst wordt afgewezen en het meest belangrijk is, omdat de twee datasheets elk intern consistent en gezamenlijk ongeverifieerd zijn.
Wat we zouden meten voordat we ons vastleggen
Vier metingen, in deze volgorde, op de werkelijke stapel met de werkelijke ribbon.
Een: treksterkteverdeling na 1.000 uur vochtige warmte, niet ervoor. De mediaan verschuift het minst; de staart is wat een project laat falen. Twee: een dwarsdoorsnede door de voegrij, omdat een bel of een holte onder de ribbon van buitenaf onzichtbaar is en bij 200 keer vergroting overduidelijk. Drie: hechting van de film aan het lijmoppervlak, hetzij als peel of als lap shear, voor en na dezelfde veroudering. Vier: dezelfde voeg na de sequentie in plaats van een enkele test, aangezien de sequentie is wat het certificaat zal vertegenwoordigen.
Tijdens procesevaluatie bekijken we gepolijste dwarsdoorsneden bij 200 keer vergroting om verborgen holtes onder de ribbon op te sporen voordat we treksterktetests uitvoeren op monsters die 1.000 uur vochtige warmte hebben ondergaan.
Wij bouwen laminatoren en stringers en verkopen geen UV-lijmen of encapsulantfilm, dus we hebben geen product te verdedigen in deze vergelijking. Onze eigen observatie uit retrofit-projecten is smaller en praktischer: het recept dat op de eerste stapel is gevalideerd is een document, en het moet met de module meereizen, omdat de tweede stapel uit een andere filmlot een ander experiment is. Het lamineerproces is waar dat document wordt geschreven, en het verslag ervan is wat een vochtige-warmtefalen omzet in een toewijsbaar falen.
Waar deze getallen vandaan komen
Het bestaan van het probleem, de twee-lijmen-opstelling, de eis om filmcompatibiliteit te verifiëren, en de observatie dat vochtige-warmtefalen optreden nadat hardware al is gekocht, komen uit een Chineestalig artikel over het ombouwen van een TOPCon-modulelijn naar back-contact-assemblage, dat stelt dat UV-lijmen en EVA- of POE-films verschillen in compatibiliteit en dat sommige fabrikanten overstappen op een speciale film. Niets in die bron kwantificeert de interface, en wij ook niet: de mechanismebeschrijvingen en de knop-naar-falen-mapping zijn algemene polymeer- en lamineerredeneringen toegepast op deze architectuur, als zodanig gemarkeerd, en we hebben voor dit artikel geen 1.000-uur vochtige-warmtesequentie op een UV-lijmstapel uitgevoerd. Behandel de te verkrijgen getallen als een testplan, niet als resultaten.
Veelgestelde vragen
Kunnen we onze bestaande EVA behouden?
Mogelijk, en het antwoord is specifiek voor het paar. EVA crosslinkt via peroxiden en hydrolyseert na verloop van tijd tot azijnzuur, POE genereert geen zuur en heeft een hogere volumeweerstand, en elk van beide moet een duurzame binding vormen met je uitgeharde lijmoppervlak. Sommige fabrikanten komen uiteindelijk uit op een speciale film; de manier om het te weten is een voegtest op je stapel, verouderd.
Is dit hetzelfde defect als de bellen die we al langs ribbons zien?
Gerelateerd, niet identiek. Lijnvormige bellen langs een ribbon komen van vocht en vluchtige stoffen die tijdens het lamineren gevangen raken. Hier hebben de vluchtige stoffen een tweede bron, de lijm zelf, en het defect bevindt zich waar de voeg is, wat het zowel een mechanisch als een cosmetisch probleem maakt.
Waarom de lijm niet simpelweg over-uitharden?
Omdat het oppervlak minder hechtbaar wordt naarmate het volledig reageert, en over-uitharding de migratie van laagmoleculaire soorten in de film kan verhogen. De uithardingsdosis is een venster met twee randen, en de pre-cure van de stringer is een hanteringsstap binnen dat venster, niet het einde ervan.
Helpt een heter laminaatcyclus?
Het helpt bij het uitvloeien en het werkt tegen u op de lijm. Een hetere of langere cyclus drijft de post-cure en migratie verder en belast de verbinding harder bij het afkoelen. De nuttige zet is meestal een langere vacuümverblijftijd en een langzamere afkoeling bij dezelfde piektemperatuur.
Welke enkele test zou u eerst uitvoeren?
Trekkracht op het echte lint na 1.000 uur vochtige hitte, gerapporteerd als een verdeling. Het is de goedkoopste meting die de vraag beantwoordt die het certificaat zal stellen, en het dwingt beide leveranciers tot hetzelfde experiment.
Is dit alleen een retrofit-probleem?
Nee. Elke lijn die back-contact cellen met een UV-lijm verbindt, heeft dezelfde interface, nieuwbouw of omgebouwd. Een retrofit comprimeert de leercurve, omdat het laminaatrecept, de filmkwaliteit en het team allemaal gevalideerd waren tegen een andere architectuur.
Kan de stringer het oplossen in plaats van de laminator?
Gedeeltelijk. Uithardingsdosis, plaatsing en lijmrupsgeometrie zijn beslissingen van de stringer en ze bepalen het oppervlak dat de film zal ontmoeten. De interface zelf wordt gevormd in de laminator. Toewijzing vereist gegevens per station, anders wisselen de twee afdelingen een maand lang meningen uit.
Moeten we opnieuw kwalificeren als we de filmlot wijzigen?
Niet de volledige reeks, maar een verbindingstrek na vochtige hitte op de nieuwe lot is goedkope verzekering. Filmlots verschillen in crosslinking-gedrag, en het recept dat op de eerste lot werd gevalideerd is een startpunt en geen garantie.
Slotgedachten
Een retrofit wordt meestal gebudgetteerd als een stringing-project met een materiaalpost. De interface tussen de lijm en de film is waar dat budget de realiteit ontmoet, omdat het de enige plek is waar twee leveranciers elk de helft van het bewijs hebben. Extra vacuümverblijftijd, een langzamere afkoeling en één verouderde trektest kosten minder dan een mislukte vochtige-hittereeks, en het zijn de enige drie dingen in dit artikel die kunnen worden beslist voordat de eerste module wordt gelamineerd.
OOITech vervaardigt enkel- en dubbelkamer met olieverwarmde of elektrische platen om zowel standaard gestringde modules als zero-busbar-laminatie-legeringsschema's te ondersteunen. Als u uw thermische cyclus verfijnt of nieuwe encapsulatieformuleringen kwalificeert, deel dan uw modulestack, lay-up-tekeningen of monstermaterialen met ons engineeringteam voor een apparatuurevaluatie. met opties voor elektrische of olieverwarming, ontworpen om gevoelige celverbindingen te beheren. Stuur uw modulestapel, linttekeningen of testmonsters naar ons team voor receptevaluatie en compatibiliteitstests van de interface.