BC Cell Technology Roadmap: Structuur naar Proces
Inhoudsopgave
TOPCon, IBC, TBC, HBC en HIBC worden meestal genoemd als een stamboom van acroniemen. Ze kunnen beter gelezen worden als een reeks problemen: elke route bestaat omdat de vorige een specifiek verlies onopgelost liet, en elke route verplaatst de moeilijkheid ergens anders naartoe.
PV Cell Technology · Back Contact Routes · by Jerry, Ooitech
1. TOPCon: Zorg eerst dat de passivatiecontact goed is
TOPCon gebruikt een ultradunne siliciumoxidelaag plus een gedoteerde polysiliciumlaag om een passivatiecontact te vormen. De SiOx-film zorgt voor interfacepassivatie; het gedoteerde polysilicium zorgt voor carrier-selectief transport. Oxidedikte, polysiliciumdoteringsconcentratie en het annealrecept zijn de drie knoppen, en samen verlagen ze recombinatie bij het contact terwijl transportverlies laag blijft.
Het probleem dat wordt opgelost is contactrecombinatie. Een conventioneel metaalcontact dat silicium direct raakt, veroorzaakt sterke interface-recombinatie. Door passivatie te scheiden van carrier-selectiviteit bereikt TOPCon een hogere open-circuit spanning. Het verwijdert echter niet het frontmetalen grid, dus front-side shading blijft bestaan.
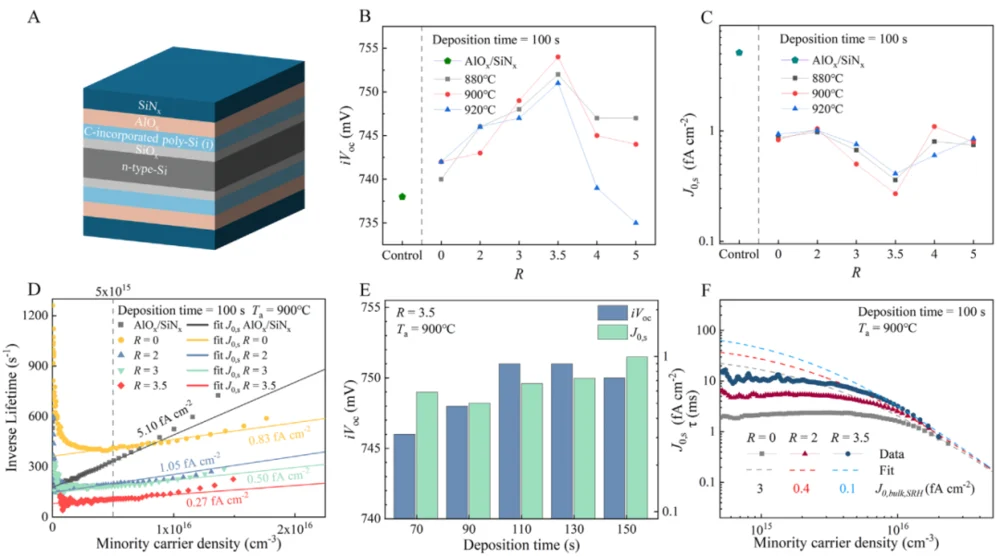
Fig. 1: Een koolstofgedoteerd intrinsiek polysilicium-passivatiecontact, met de structuur links en de resulterende iVoc-, J0s- en levensduurgegevens over depositieomstandigheden rechts. Werk gepubliceerd in 2025 bracht de oppervlakteverzadigingsstroomdichtheid onder 0,5 fA/cm² en verbond de structuur met back-contacttoepassingen.
2. IBC: Verplaats het frontmetaal naar de achterkant
IBC maakt een botte structurele verandering: zowel de n-type als p-type contacten verhuizen naar de achterzijde. De voorkant van de cel draagt helemaal geen metalen grid, wat het vooroppervlak vrijmaakt voor optisch beheer en passivatiedesign. Met minder frontmetaal dat licht blokkeert, stijgt het aantal fotonen dat de wafer binnengaat en krijgt de kortsluitstroom meer ruimte om te groeien.
De kosten verschijnen aan de achterkant. Waar een conventionele cel de twee polariteiten over verschillende vlakken scheidt, moet IBC n-type en p-type contacten op één oppervlak afwisselen, ze elektrisch geïsoleerd houden en vervolgens beide metalliseren. Contactbreedte, n/p-afstand, de polariteitsgrens, contactweerstand en gridgeometrie worden allemaal gekoppelde variabelen op één vlak.
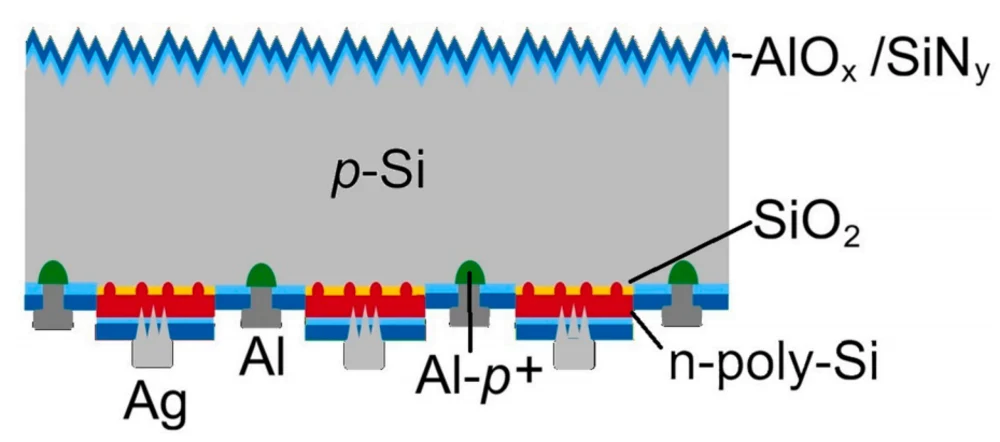
Fig. 2: Een vereenvoudigde POLO-IBC-stack. In 2026 bereikten POLO-IBC-cellen gefabriceerd op M2-formaat wafers met industriële apparatuur 24,5 procent gecertificeerde efficiëntie. De verliesanalyse wees op frontoppervlakpassivatie, recombinatie bij het zilvercontact naar het n-type polysiliciumgebied, en recombinatie en contactweerstand in het aluminiumgebied als de belangrijkste doelen.
3. TBC: TOPCon komt de back-contactstructuur binnen
TBC is de vereniging van de vorige twee: TOPCon levert het passivatiecontact, IBC levert de back-contactarchitectuur. Het resultaat zijn n-type en p-type passivatiecontacten gevormd aan de achterzijde, terwijl de voorkant vrij blijft van metaal.
Het voordeel komt uit erfenis. TBC bouwt voort op materiaal- en proceswerk dat TOPCon al heeft geïndustrialiseerd. De moeilijkheid die overblijft is specifiek: het p-type passivatiecontact. De interface-recombinatie en het contactgedrag ervan beïnvloeden direct de celspanning en fill factor, wat het het bepalende item maakt in plaats van een optimalisatiedetail.
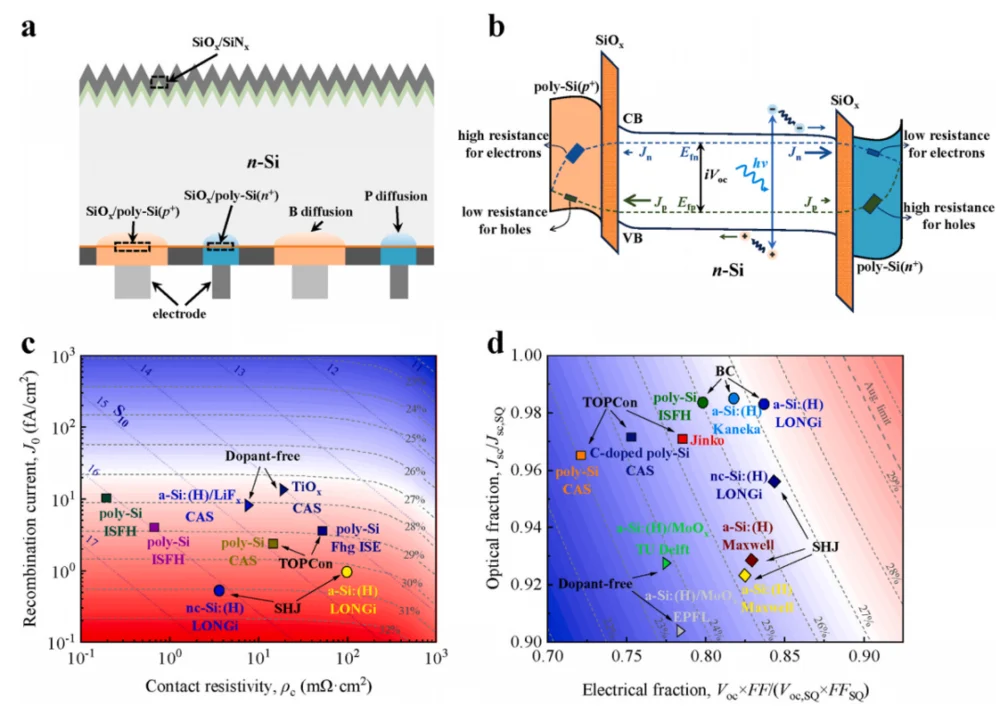
Fig. 3: TBC-structuur en banddiagram (a, b) met efficiëntiepotentieelkaarten (c, d). Een simulatiestudie uit 2025 van deviceparameters concludeerde dat TBC een efficiëntiepotentieel heeft dat 28 procent nadert zodra waferkwaliteit, oppervlaktepassivatie, het p-type contact en de achterstructuur gezamenlijk worden geoptimaliseerd.
Het meer gevolgen hebbende TBC-onderzoek gaat over proces, niet over structuur. Als een fabrikant de volwassen poly-Si/SiOx-passivatiestack van TOPCon kan hergebruiken en alleen de achterpatronering en metallisatie hoeft aan te passen, krimpt de afstand tussen een BC-lijn en een bestaande TOPCon-lijn aanzienlijk. Daarom is TBC-werk verschoven van de contactstack zelf naar contactprestaties, patroneringssequentie en metallisatie.
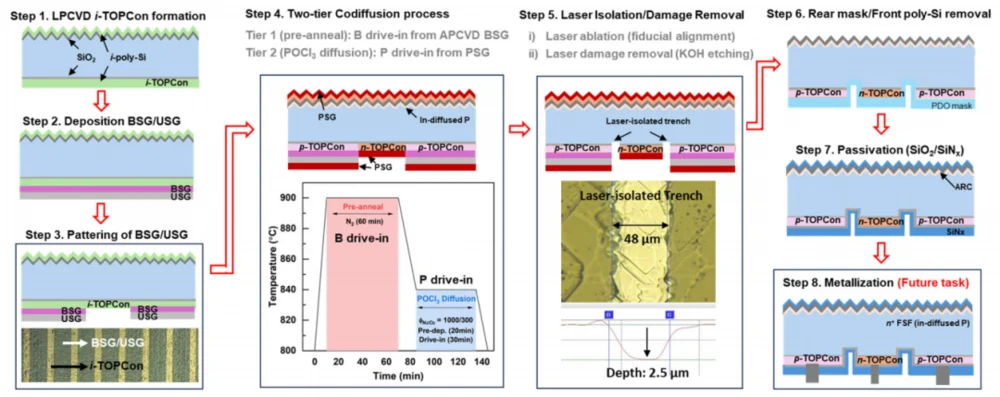
Fig. 4: Een low-cost co-diffusieroute naar een TBC-precursor, van LPCVD i-TOPCon-vorming via tweelaags co-diffusie, laserisolatie, verwijdering van het achterste masker en passivatie. Tweelaags diffusie met één thermisch budget is wat het aantal stappen en de thermische blootstelling beheersbaar houdt.
4. HBC: Hetzelfde idee vanaf de heterojunctiekant
TBC komt back contact binnen via TOPCon. HBC komt binnen via siliciumheterojunctie: SHJ levert het passivatiecontact, IBC levert de back-contactstructuur, en beide polariteiten komen aan de achterzijde terecht.
SHJ vormt zijn contact uit intrinsiek en gedoteerd amorf silicium, wat een hoge interfacepassivatiekwaliteit oplevert. Gecombineerd met de front-side winst van IBC heeft HBC een sterk spanning- en stroompotentieel. LONGi rapporteerde in 2024 een HBC-cel van 27,30 procent, gecertificeerd door ISFH in Duitsland.
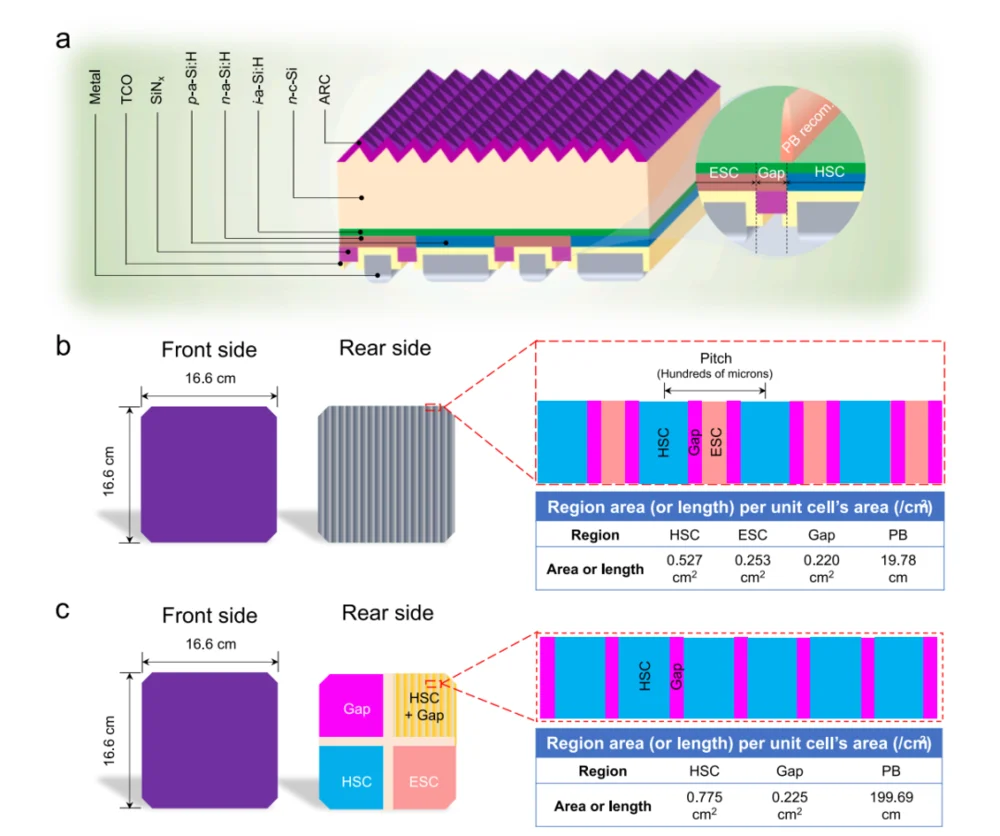
Fig. 5: Een HBC-stack met de polariteitsgrens gemarkeerd (a), en twee achterlay-outs met hun gebiedsoppervlakken (b, c). De opening tussen de elektron-selectieve en gat-selectieve gebieden is smal, en recombinatie daar is een verliesmechanisme op zichzelf in plaats van een neveneffect van de heterojunctie.
HBC-optimalisatie kan daarom niet stoppen bij de heterojunctie. Omdat n-type en p-type contacten naast elkaar aan de achterzijde zitten, wordt de polariteitsgrens daartussen een afzonderlijke recombinatiebron die aan de fill factor trekt. Onderzoek in 2025 analyseerde deze grens specifiek, en het is een van de duidelijkste illustraties van het algemene BC-probleem: hoe meer functies je op één oppervlak propt, hoe meer de interfaces daartussen ertoe doen.
5. HIBC: Verschillende passivatiecontacten op één cel
TBC en HBC committeren zich elk aan één contactsysteem. HIBC stelt een andere vraag: als verschillende passiveringscontacten verschillende sterktes hebben, kunnen ze dan aan verschillende regio's van hetzelfde achteroppervlak worden toegewezen, afhankelijk van wat elke regio nodig heeft?
Het antwoord dat in 2025 in Nature werd gepubliceerd, was ja. HIBC combineert een hoogtemperatuur-polysilicium-tunnelcontact met een laagtemperatuur-heterojunctiecontact op hetzelfde achteroppervlak, en gebruikt laserbewerking om transport in het p-type contact lokaal te versterken. Het resultaat was 27,81 procent conversie-efficiëntie bij 87,55 procent fill factor.
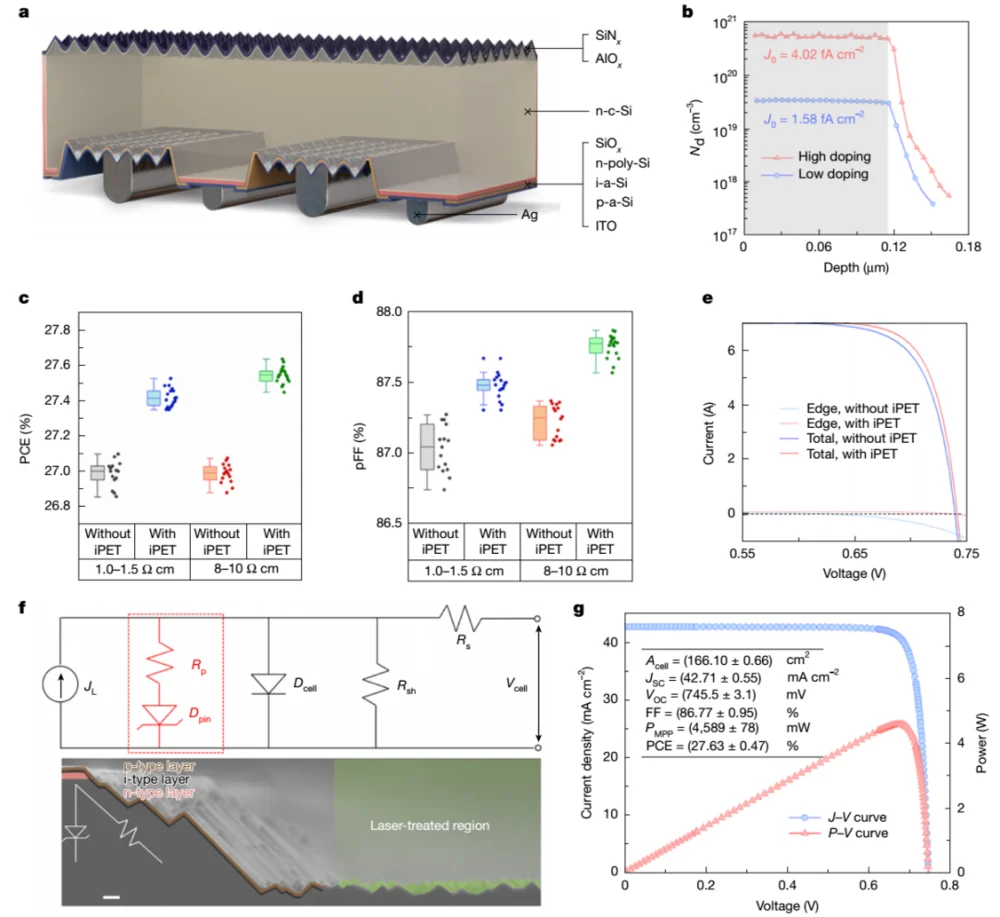
Fig. 6: HIBC-apparaatresultaten, waaronder de laagstapel met de laserbehandelde regio (a), doteringsprofiel (b), efficiëntie- en fill-factor-verdelingen met en zonder de laserbehandeling (c, d), het equivalente circuit en de dwarsdoorsnede (f), en de J-V-curve (g). Merk op dat het vocabulaire is veranderd van "welke structuur wint" naar "welke regio heeft wat nodig".
De conceptuele verschuiving is belangrijker dan het getal. Een BC-achterzijde bevat verschillende functionele regio's, en die regio's hebben niet identieke eisen voor passivering, ladingsdragerselectiviteit, contactweerstand en metallisatie. HIBC configureert contacten per regio in plaats van één contacttechnologie over de hele cel toe te passen. Dat is een andere ontwerpfilosofie, en het is het punt waarop de roadmap ophoudt een ladder te zijn.
6. Van structuurinnovatie naar procescollaboratie
Zet de vijf routes op één lijn en het patroon is duidelijk: elke stap lost een recombinatie- of optisch probleem op en geeft de volgende stap een productieprobleem.
| Route | Kerntechnologie | Opgelost probleem | Huidige focus |
|---|---|---|---|
| TOPCon | SiOx / poly-Si passiveringscontact | Contactrecombinatie | Passiveringskwaliteit, contactweerstand |
| IBC | n- en p-contacten beide op de achterzijde | Schaduw van frontmetallisatie | Achterstructuur, polariteitsgrens, metallisatie |
| TBC | TOPCon + IBC | Contactrecombinatie zonder frontschaduw | p-type contact, procescompatibiliteit met TOPCon-lijnen |
| HBC | SHJ + IBC | Hoogste passiveringskwaliteit zonder frontmetaal | Recombinatie bij polariteitsgrens, achterzijde patroonvorming |
| HIBC | Poly-Si-tunnelcontact + heterojunctiecontact, regio per regio | Elke achterregio optimaliseren op functie | Laser-gelokaliseerde contactversterking, integratie |
Hoe hoger de efficiëntie, hoe complexer het achteroppervlak, en hoe strakker het procesvenster. n-type contacten, p-type contacten, polariteitsgrenzen, metaalrasters en lokale openingen moeten allemaal tegelijkertijd binnen tolerantie blijven. Een dimensionale drift of een procesfluctuatie in een van hen uit zich als contactweerstand, recombinatieverlies of verslechterde stroomcollectie. Dit is de kern van de uitdrukking "van structuurinnovatie naar procescollaboratie": efficiëntieleiderschap hangt nu af van het stabiel houden van meerdere gekoppelde processen tegelijk.
7. Metallisatie: efficiëntie en zilver moeten samen worden geoptimaliseerd
BC-metallisatie is geen opgeschaalde versie van frontzijde-printen. Beide polariteiten bevinden zich op de achterzijde, dus het raster moet stroom verzamelen binnen een beperkt gebied terwijl het elektrische isolatie tussen aangrenzende regio's met tegengestelde polariteit behoudt. Vingerbreedte, vingerafstand, busbar, contactpad en contactoppervlak beïnvloeden elk de prestaties, en ze werken op elkaar in.
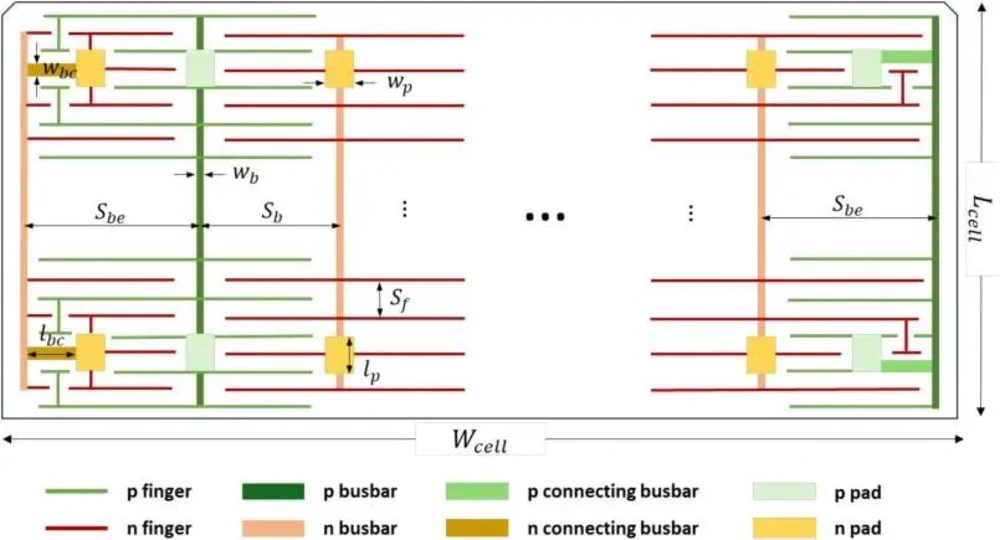
Fig. 7: Achtermetallisatieparameters voor een TBC-cel. Vingergeometrie, busbar-indeling, verbindingsbusbars en pad-afmetingen zijn geen onafhankelijke keuzes; elk ervan weegt serieweerstand af tegen printprecisie en zilververbruik.
Een studie uit 2026 naar TBC-rasterontwerp analyseerde deze parameters systematisch en plaatste celefficiëntie en zilverpastaverbruik in één optimalisatiekader, met betrekking tot vingerbreedte, vingerafstand, busbar, contactpad en zero-busbar-layouts. De praktische conclusie is dat BC-metallisatie op vier assen tegelijk moet worden geoptimaliseerd: contactweerstand, serieweerstand, printnauwkeurigheid en zilververbruik.
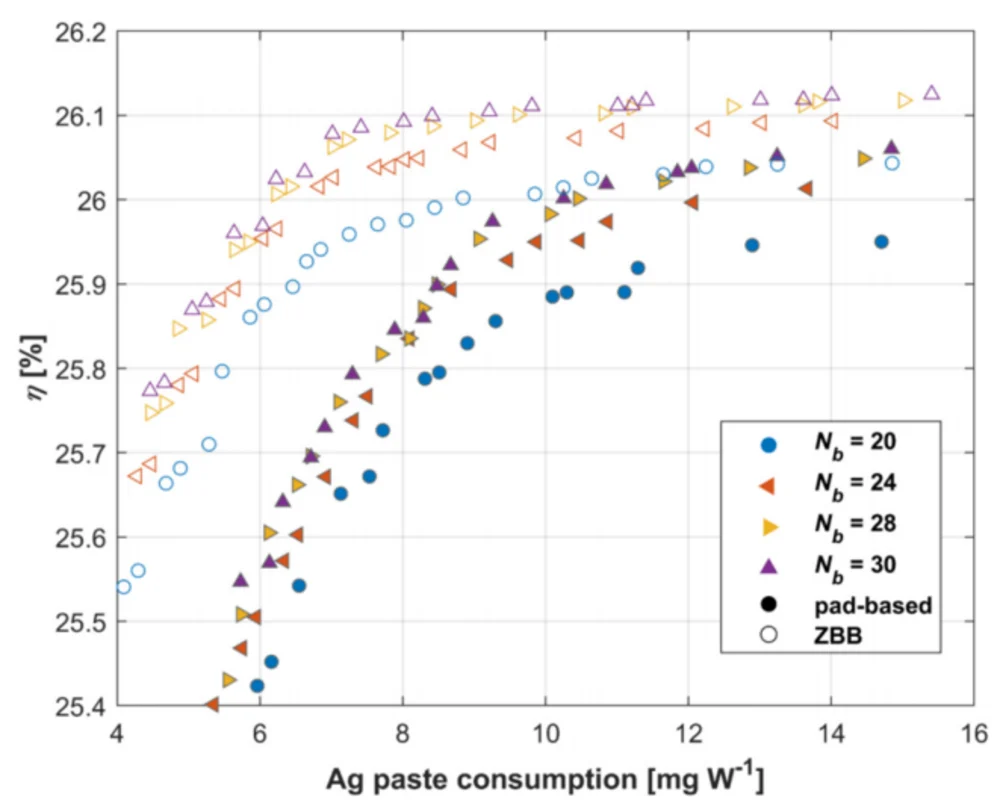
Fig. 8: Efficiëntie tegen zilverpastaverbruik voor verschillende aantallen busbars en voor pad-gebaseerde versus zero-busbar (ZBB)-layouts. De curven vlakt af, wat betekent dat de laatste efficiëntiestijgingen progressief duurder worden in zilver, en de keuze van layout verschuift de hele curve in plaats van een enkel punt erop.
Dit is waar onderzoek begint te lijken op inkoop. Zilver is een terugkerende kostenpost die meeschaalt met productievolume, en een rasterontwerp dat twee tiende procent efficiëntie koopt met een grote toename in pastaverbruik is een andere commerciële propositie dan een dat dezelfde efficiëntie bereikt met een zuiniger print.
8. Laagkosten-IBC: lithografie uit de flow verwijderen
De productiecomplexiteit van IBC is altijd een centrale industrialisatievraag geweest. Het vormen van verweven n-type en p-type regio's op de achterzijde is traditioneel afhankelijk van fotolithografie en laserstappen, en elke extra stap voegt apparatuur, cyclustijd en kosten toe.
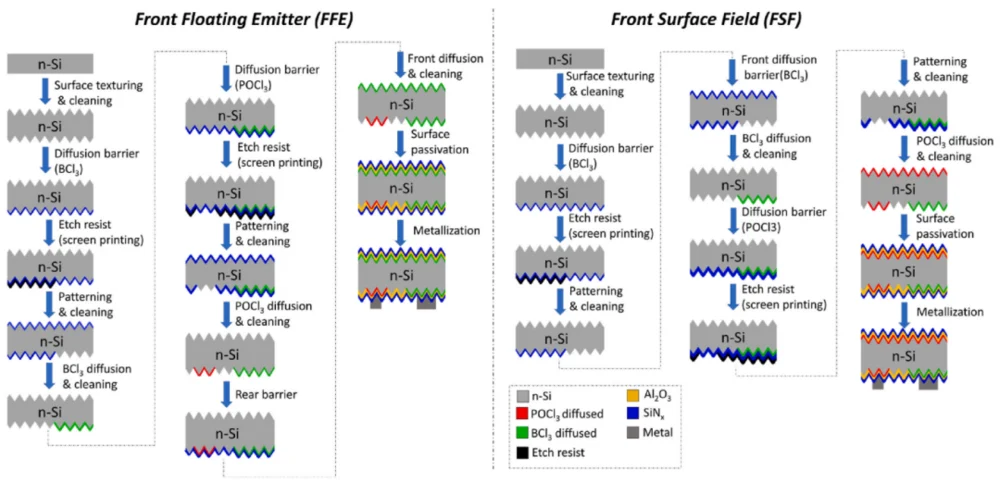
Fig. 9: Twee lithografie-vrije IBC-flows gebouwd op zeefgedrukte diffusiebarrières, met ofwel een front floating emitter of een front surface field. Beide vertrouwen op apparatuur die al standaard is in cellijnen in plaats van op nieuwe procesplatforms.
Een studie uit 2026 demonstreerde een volledig zeefgedrukte, lithografie-vrije en laser-vrije IBC-route, met behulp van een gepatroonde SiNx-diffusiebarrière om selectieve boor- en fosfordiffusie te bereiken en de cel te voltooien op volwassen industriële apparatuur, met IBC-cellen op 19 procent-niveau. Het kopgetal is bewust onspectaculair. Wat het werk beantwoordt, is of IBC kan worden gebouwd met minder processtappen op apparatuur die al bestaat, en die vraag is belangrijker voor apparatuurinvestering en productiekosten dan nog een laboratoriumrecord.
Naast het metallisatiewerk gelezen, is de richting consistent: de grens is niet langer "kan deze structuur 28 procent bereiken", maar "kan deze structuur herhaalbaar worden geproduceerd, met minder stappen, op tools die op industriële schaal kunnen worden onderhouden en geleverd".
9. Wat dit betekent voor de keuze van apparatuur
Als de bottleneck is verschoven van structuur naar proces, dan zijn de apparatuurbeslissingen die ertoe doen mee verschoven. Vier ervan zijn het overwegen waard voordat een BC-lijn wordt gespecificeerd.
| Beslissing | Waarom deze volgt uit de roadmap |
|---|---|
| Snijkwaliteit en randkwaliteit | Elke BC-route is afhankelijk van een achteroppervlak waar meerdere functies dicht bij elkaar liggen. De kwaliteit van lasersnijden en -scriben bepaalt hoeveel van dat oppervlak wordt aangetast voordat er contact wordt gevormd. Onze SC-20P BC cell laser cutting machine is rond deze stap gespecificeerd. |
| Solderen op één zijde | Bij IBC, TBC en HBC landen alle interconnects op één oppervlak naast structuren met tegengestelde polariteit, dus plaatsingstolerantie en thermische controle zijn belangrijker dan bij een conventionele cel. |
| Inspectiediepte | Een polariteitsgrens- of contactdefect heeft geen betrouwbare optische signatuur. EL- en IV-testen per modulebarcode zijn wat een latent defect omzet in een gedetecteerd defect, zoals behandeld in EL testing: inline vs offline setup. |
| Budget voor processtappen | Het low-cost IBC-werk bestaat omdat het aantal stappen de kosten bepaalt. Apparatuur die stations samenvoegt of een lithografiestap verwijdert, verandert de economie meer dan een marginale efficiëntiewinst. |
Dit is ook waarom de routes niet om dezelfde fabriek concurreren. TBC erft de procesvolwassenheid van TOPCon en past bij fabrikanten die al poly-Si-lijnen draaien. HBC past bij degenen met heterojunctiecapaciteit. HIBC is een ontwerpfilosofie per regio in plaats van een lijnconfiguratie die je vandaag kunt kopen. En low-complexity IBC richt zich op fabrikanten die back contact willen zonder een op lithografie gebaseerde flow op te bouwen. De keuze is een functie van wat je al draait.
FAQ
Wat is het verschil tussen IBC, TBC en HBC?
Alle drie zijn back-contactstructuren, wat betekent dat beide polariteiten aan de achterzijde zitten en de voorzijde geen metalen grid draagt. Ze verschillen in hoe het contact wordt gevormd. IBC is de basisarchitectuur. TBC vormt zijn achtercontacten met behulp van TOPCon's SiOx/poly-Si-passiveringscontact. HBC vormt ze met behulp van silicium-heterojunctiecontacten gemaakt van intrinsiek en gedoteerd amorf silicium.
Wat is HIBC?
Hybrid interdigitated back contact. In plaats van één contacttechnologie over de hele achterzijde toe te passen, wijst HIBC verschillende contacttypen toe aan verschillende achterregio's, afhankelijk van wat elke regio nodig heeft, waarbij een hoogtemperatuur-polysiliciumtunnelcontact wordt gecombineerd met een laagtemperatuur-heterojunctiecontact en laserprocessing wordt gebruikt om het p-type contact lokaal te versterken. Het Nature-resultaat van 2025 was 27,81 procent efficiëntie bij 87,55 procent fill factor.
Waarom is de polariteitsgrens een probleem?
Omdat de twee polariteiten naast elkaar op hetzelfde oppervlak liggen. Waar een elektronenselectieve regio een gatenselectieve regio ontmoet, werkt recombinatie op die grens als een extra verliespad en verlaagt de fill factor. Het is een direct gevolg van het samenbrengen van beide contacten op één zijde, en het is waarom HBC-optimalisatie niet kan stoppen bij de heterojunctie zelf.
Hoeveel zilver gebruiken BC-cellen?
Genoeg dat gridontwerp wordt behandeld als een probleem van efficiëntie versus verbruik in plaats van een puur elektrisch probleem. Recente TBC-gridstudies optimaliseren vingerbreedte, vingerafstand, busbar- en pad-afmetingen samen met het verbruik van zilverpasta, en zero-busbar-layouts worden specifiek geëvalueerd omdat ze die afweging verschuiven in plaats van er alleen langs te bewegen.
Kan IBC worden geproduceerd zonder lithografie?
Ja, en het is een actieve onderzoeksrichting. Een studie uit 2026 demonstreerde een volledig zeefdruk-, lithografie- en laserloze IBC-route met behulp van een gestructureerde SiNx-diffusiebarrière voor selectieve boor- en fosfordiffusie, gebouwd op volwassen industriële apparatuur en met een efficiëntie op 19 procent-niveau. Het doel van het werk is procesvereenvoudiging in plaats van een recordefficiëntie.
Voor welke route moet een nieuwe fabriek plannen?
Begin bij de procesbasis die je al hebt in plaats van bij de hoogst gepubliceerde efficiëntie. TBC is de kortste stap voor een fabrikant die TOPCon poly-Si-lijnen draait, omdat het die passiveringsstapel hergebruikt. HBC vereist heterojunctiecapaciteit. Low-complexity IBC past bij fabrikanten die back contact willen zonder een op lithografie gebaseerde flow. De gepubliceerde efficiëntieranking en de praktische instapkosten zijn verschillende ordeningen.
Slotgedachten
De vijf routes kunnen het beste worden begrepen als één doorlopende probleemoplossende reeks in plaats van vijf concurrerende producten. TOPCon loste contactrecombinatie op en liet front shading intact. IBC verwijderde het frontmetaal en verplaatste de moeilijkheid naar de achterzijde. TBC en HBC leveren elk een ander contactsysteem voor die achterzijde. HIBC stopt met het behandelen van de achterzijde als één oppervlak en configureert deze regio voor regio. Wat ze nu allemaal gemeen hebben, is dat de limiet niet langer het structuurdiagram is: het zijn de metallisatie-economie, de kwaliteit van randen en grenzen, het aantal processtappen en het vermogen om meerdere gekoppelde processen tegelijk stabiel te houden. Als je een BC- of TOPCon-formaatlijn plant, vertel ons het celformaat, het contactschema en het moduleformaat dat je beoogt, en we werken de snij-, string- en inspectieconfiguratie uit die daarbij past.