Waarom BC-cellen moeilijk te maken zijn: AIKO's zelfmaskerende tweestapsproces uitgelegd
Inhoudsopgave
Het moeilijke deel van een back-contact (BC) zonnecel is niet de voorkant. Het is de achterkant, waar twee tegengesteld gedoteerde passiverende contacten elkaar moeten afwisselen over dezelfde wafer, en waar de procesomstandigheden die bij een van hen passen de andere juist bederven. AIKO’s antwoord — wat het bedrijf zijn zelfmaskerende tweestapsproces noemt, en wat de Chinese vakpers SeparaTech noemt — is om te stoppen met het proberen beide contacten in één stap te vormen, en de diffusiefilms die toch ontstaan als masker te laten dienen. Het is een productieargument, geen materiaalargument, en precies daarom is het de moeite waard om het vanaf de modulekant te lezen.
De moeilijkheid zit aan de achterkant
BC verplaatst beide polariteiten naar de achterkant, zodat niets de voorkant beschaduwt en er geen metaal–siliconencontact aan de voorkant is om bij te recombineren. Dat is het hele punt van de architectuur, en het is ook de bron van het probleem: de achterkant moet nu een interdigitaal patroon van P-type contact, isolatie, N-type contact dragen, dat zich over de wafer herhaalt.
Op een passiverende-contact-BC-cel kan elk van die gebieden een ultradun tunneloxide, een gedoteerde polysiliciumlaag en een lokaal metaalcontact bevatten. De twee polariteiten willen niet dezelfde dingen:
- Oxidedikte. Het venster dat goede tunneling en goede passivering geeft, is niet identiek voor de boorgedoteerde en de fosforgedoteerde zijde.
- Polysiliciumdikte en dotering. N+ en P+ poly-Si hebben verschillende optimale doteringsprofielen en een verschillende gevoeligheid voor het thermische budget.
- Diffusiediepte en annealing. De anneal die het ene gebied kristalliseert en activeert, kan de grensvlaktoestand van het andere verstoren.
- Grensvlakdefecten en metaalcontact. Contactweerstand en recombinatie gedragen zich anders aan de twee zijden.
Dat levert de centrale tegenstelling van BC-productie op. Het device wil elk gebied op zijn eigen optimum. Een conventionele flow wil één set procesomstandigheden voor beide, om het aantal masker-, patroon-, ets-, reinigings- en stripstappen laag te houden.
Eén stap versus twee
AIKO bestempelt de conventionele aanpak als een eenstapsproces: vorm het tunneloxide en de polysiliciumlaag voor beide polariteiten samen, en patroneer daarna. Het argument ertegen is eenvoudig — één recept dat goed is voor N+ poly-Si is niet noodzakelijk goed voor P+ poly-Si, en het aanpassen van de oxidedikte, de dotering of het thermische budget om de P-zijde te redden kan je de N-zijde kosten. Wat je overhoudt is een compromis tussen de twee.
| Aanpak | Hoe de P- en N-gebieden worden behandeld | Gevolg |
|---|---|---|
| Conventionele eenstap | Oxidevorming, depositie en thermische stappen grotendeels gedeeld tussen de twee polariteiten | Minder stappen, maar een procescompromis over de P/N-grens |
| AIKO tweestap (SeparaTech) | P-type passiverend contact eerst gevormd; gebieden daarna gedefinieerd en het N-type passiverend contact daarna gevormd | Meer procesorganisatie, maar elk gebied krijgt zijn eigen optimalisatievenster |
AIKO’s eigen beschrijving van het resultaat is dat het loskoppelen van de twee elke zijde onafhankelijk laat optimaliseren, wat de passiveringskwaliteit en dus het rendement verhoogt; het bedrijf stelt dat het proces de basis heeft gelegd voor ABC-cellen boven 27% in massaproductie. Dat is een bedrijfsclaim, gedaan in AIKO’s eigen gepubliceerde materiaal en niet door een onafhankelijk testinstituut, en moet als zodanig worden gelezen.
Het proces in volgorde
Gebaseerd op de procesbeschrijving die circuleert in de Chinese vakpers, die AIKO-patenttekst en openbare materialen citeert, verloopt de flow ongeveer zo:
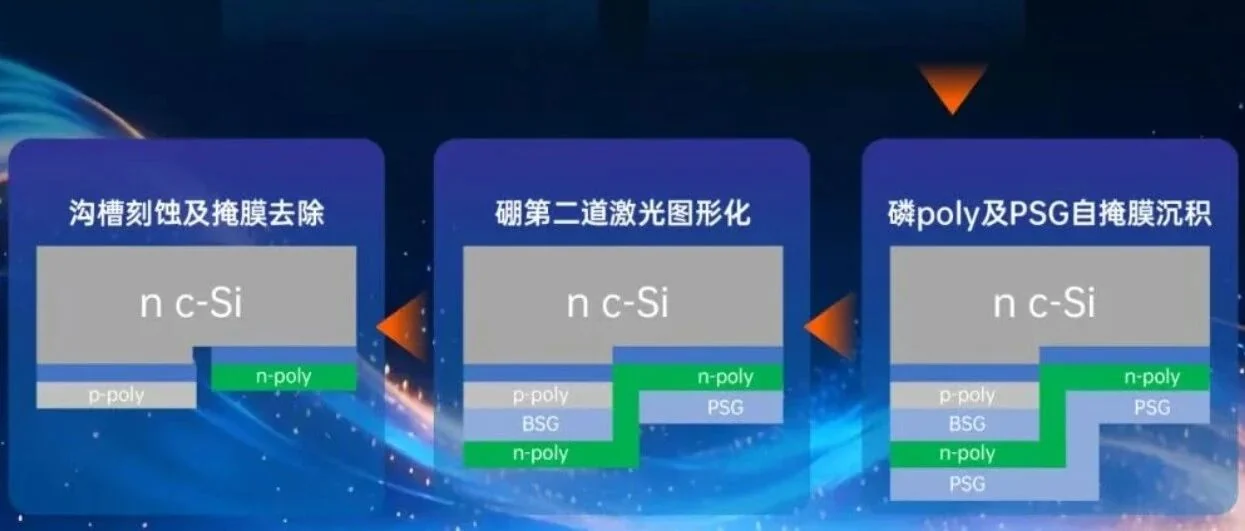
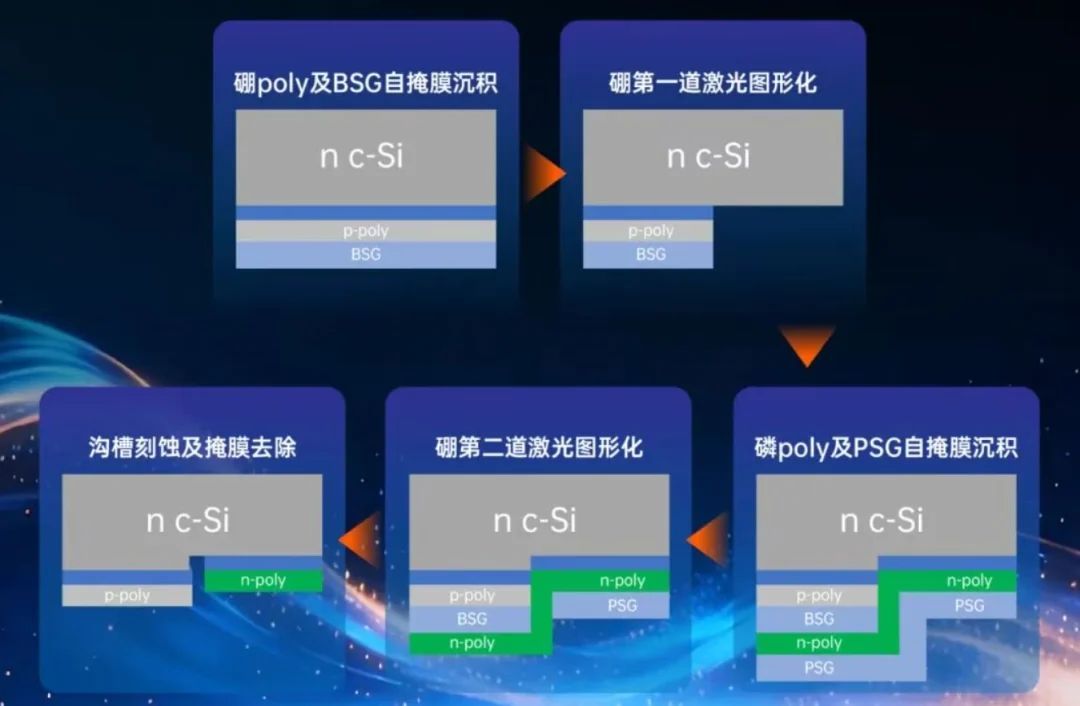
- Vorm het P-type passiverende contact eerst — tunneloxide, boorgedoteerd polysilicium, het P+-gebied — waarbij boorsilicaatglas (BSG) op het oppervlak ontstaat als bijproduct van de boordiffusie.
- Gebruik een eerste laserpatroneringsstap om de posities te openen die het N-gebied en het isolatiegebied zullen worden.
- Selectief etsen of alkalisch polijsten van de blootgestelde P-type structuur in die openingen.
- Vorm een nieuw tunneloxide en N-type polysilicium, fosforgedoteerd, waarbij fosforsilicaatglas (PSG) op het oppervlak ontstaat.
- Gebruik een tweede laserstap en lokaal verwijderen om de definitieve P-, N- en isolatiegebieden te definiëren.
De belangrijke inkadering is dat dit geen nieuw materiaal is. Het is dezelfde set lagen, opnieuw geordend in tijd en ruimte en vervolgens opnieuw geïntegreerd door patronering. De claim gaat over volgorde en controle, niet over chemie.
De diffusiefilms zijn het masker
Dit is het deel dat het grootste deel van het kostenargument draagt. BSG en PSG zijn geen exotische lagen — ze ontstaan van nature tijdens boor- en fosfordiffusie. In een conventionele flow worden ze behandeld als residu dat moet worden verwijderd. De tweestapsroute behoudt ze en gebruikt ze als zelfuitlijnende maskers voor de daaropvolgende patronering en selectieve ets.
AIKO’s genoemde voordelen zijn dat dit de noodzaak van externe maskering en reiniging wegneemt, het besmettingsrisico en materiaalverbruik vermindert, en de algehele procescomplexiteit vergelijkbaar houdt met een eenstapsflow. Het bedrijf beschrijft ook het reconstrueren van de hogetemperatuur-thermische omgeving via thermische veldsimulatie om laminaire stroming tegen passiveringskinetiek af te wegen, met temperatuurregeling binnen plus of min 0,5 °C in de reactiekamer, plus een spanningsbalancerend systeem om de films laagspanning en uniform te houden.
De eerlijke kanttekening is dat het gebruik van een diffusiefilm als masker geen nieuw idee is — vroege IBC-patentliteratuur bevat vergelijkbare denkwijzen. Wat hier wordt geclaimd is de specifieke combinatie van films, de procesvolgorde, de laserparameters en het vermogen om dat alles over een productielijn vol te houden.
Laserpatronering: microncontrole, en zijn eigen beperkingen
Zodra de P- en N-gebieden in afzonderlijke stappen zijn gevormd, moet iets bepalen waar elk zich bevindt. Dat is de laserpatroneringsstap, en de tolerantie ervan wordt bepaald door geometrie in plaats van door optica:
- Afstand te groot — je verliest effectief genererend oppervlak.
- Afstand te klein — elke misalignment of laterale diffusie wordt een risico op kortsluiting, en het isolatiegebied heeft minder ruimte om zijn werk te doen.
Gebiedsgrootte, randkwaliteit en isolatiebreedte beïnvloeden tegelijkertijd de serieweerstand, recombinatie, lekstroom en opbrengst. Lithografie zou de tolerantie kunnen handhaven, maar de kosten, takt en cleanroom-eisen passen niet bij een 10 GW- of 20 GW-fotovoltaïsche lijn. Laser brengt hogesnelheidsscannen, digitale besturing en geen resist, en brengt zijn eigen problemen mee: thermische schade, randablatie, filmresidu en uniformiteit over een groot oppervlak.
Het halfjaarverslag van AIKO over 2026 vermeldt naar verluidt ultrafast laserpatronering naast het tweestapsproces als een kern-ABC-proces, wat een goede indicatie is van waar de engineeringinspanning ligt.
Wat het tweestapsproces niet oplost
Zelfs met de gebieden gevormd in afzonderlijke stappen, bevinden ze zich nog steeds op dezelfde wafer. De tweede hogetemperatuurstap kan beïnvloeden wat de eerste heeft opgebouwd:
- Kristallisatietoestand en doteringsverdeling van de eerste polysiliciumlaag
- Het reeds gevormde tunneloxide
- Interface-waterstofpassivering
- Kruisbesmetting tussen de boor- en fosforsystemen
- Recombinatie bij het isolatiegebied, patroonuitlijning en laterale diffusie onder het tweede thermische budget
De nauwkeurige beschrijving is dus niet dat de twee gebieden onafhankelijk worden. Het is dat de procesvolgorde opnieuw wordt ontworpen om ze zo ver mogelijk te ontkoppelen, waardoor het onafhankelijke optimalisatievenster van elk wordt verbreed. Dat onderscheid is belangrijk wanneer je een bewering leest over “onafhankelijk geoptimaliseerde” contacten.
Het getal dat daadwerkelijk de doorslag geeft
De framing die dit artikel nuttig maakt buiten één bedrijf is de economie. BC-industrialisatie wordt niet alleen bepaald door celefficiëntie. Het getal dat ertoe doet is:
efficiëntiewinst × opbrengst ÷ productiekosten
Elke extra patronerings-, ets-, reinigings- of uitlijningsstap beïnvloedt alle drie de termen. Het voegt kapitaal- en operationele kosten toe, het verbruikt takt en het creëert nog een kans op breuk. Daarom is de observatie vanuit het proces de moeite van het herhalen waard: op gigawattschaal kan het verwijderen van één masker of één reinigingsstap meer waard zijn dan nog eens 0,05% laboratoriumefficiëntie. De vereiste is geen recordcel — het zijn honderdduizenden wafers per dag met het P/N-patroon nog steeds uitgelijnd.
Wat de modulelijn bereikt
Dit is waar het voor ons op neerkomt, en het is een punt dat verloren gaat wanneer BC alleen als celtechnologie wordt besproken.
BC is een device-architectuur, geen enkele procesroute. HPBC, ABC, N-type passiverend-contact-BC en GPC zien er van de voorkant allemaal hetzelfde uit — geen voorelektrode, ladingsdragers verzameld aan de achterzijde — maar onderhuids kunnen ze verschillen in ladingsdrager-selectief contact, hoe de P- en N-gebieden worden gevormd, hoe ze worden gepatroNeerd, de isolatiestructuur, de metallisatie en of de flow een bestaande TOPCon-lijn kan hergebruiken. We behandelden de naamgevingskant daarvan in Is BC slechts één technologie? en de structurele kant in de BC-technologieroadmap.
Voor een modulelijn is het gevolg concreet:
- Cellen die er aan de voorkant identiek uitzien, zijn niet identiek in de omgang. De lay-out en pitch van het achtercontact verschillen tussen BC-varianten, en dat bepaalt het soldeerproces, de plaatsingstolerantie en het inspectierecept.
- De procesverandering vindt stroomopwaarts van de modulelijn plaats, maar de mechanische gevolgen komen daar terecht. Een strakker achterpatroon betekent een strakker plaatsingsvenster; een dunnere of sterker belaste cel betekent meer hanteringsverlies tussen de snijder en de laminator. BC-buiging en kromtrekking is al een bekend probleem aan de modulezijde, en we hebben geschreven over waarom BC-cellen meer doorbuigen en waarom BC-strings kromtrekken.
- De back-end-metallisatieroute verandert de interconnectie volledig. Het kostenprobleem verschuift naar de achterelektrode, daarom worden laagzilver- en kopergebaseerde metallisatie en zero-busbar-ontwerpen tegelijk met het front-end-proces gestimuleerd. Het zilvervrije debat en de behoefte aan isolatielijm aan de achterzijde komen beide bij de stringer terecht, niet bij de oven.
- Dezelfde economische regel geldt stroomafwaarts. Een modulelijn die een BC-ready stringer koopt, maakt dezelfde berekening als de celmaker: capaciteitswinst × opbrengst ÷ kosten. Een machine die een proces toevoegt maar opbrengst kost, heeft niet geholpen.
Wat de procesinnovatie aan de celzijde voor ons verandert, is geen nieuwe machinecategorie. Het is de specificatie van de bestaande stations — het SC-20P back-contact lasercutplatform, de OSLB-1300 back-contact cel stringer en de SL-1000 back-contact lasapparaat — omdat dat de stations zijn die het achterpatroon als eerste zien.
Tijdlijn en de gepubliceerde cijfers
| Mijlpaal | Referentie |
|---|---|
| N-type All Back Contact (ABC) uitgevonden | AIKO-technologietijdlijn, 2019 |
| ABC-celefficiëntie bereikte 26,5% | AIKO-presentatie voor de 2023 Back Contact Workshop |
| Zhuhai eerste fase 6,5 GW ABC-cellijn in productie | Gemeld in Chinese industriële berichtgeving, 2022 |
| Zelfmaskerend tweestapsproces publiekelijk beschreven als gecommercialiseerd | AIKO gepubliceerd materiaal en PV Tech-industrie-update, juli 2025 |
| ABC-cellen boven 27% genoemd als de massaproductiebasis | AIKO gepubliceerd materiaal, juli 2025 (bedrijfsclaim) |
| 2282 ABC-gerelateerde octrooiaanvragen, 820 verleend, 234 verleende uitvindingsoctrooien | AIKO halfjaarverslag 2026, zoals geciteerd in Chinese industriële berichtgeving |
| G4 full-screen Ultra-module vermeld met 26% maximale efficiëntie, tot ongeveer 690 W in standaardformaat | AIKO productaankondiging 2026 (lanceringsspecificatie) |
Een waarschuwing die de bronberichtgeving goed maakt en die het waard is om te onthouden: een productlanceringscijfer en een commerciële rangschikking van derden zijn niet dezelfde meting. Met ingang van september 2026 plaatsen commerciële moduleranglijsten van derden de vermelde producten van AIKO op 25,0% maximale efficiëntie, gezamenlijk eerste met LONGi. Een lanceringsspecificatie van 26% en een commerciële vermelding van 25,0% beschrijven verschillende stadia van hetzelfde product, en het is een fout om ze te vergelijken alsof het hetzelfde getal is.
Veelgestelde vragen
Is het tweestapsproces een nieuw materiaal of een nieuw proces?
Een nieuw proces. De lagen behoren tot dezelfde families — tunneloxide, gedoteerd polysilicium, metaalcontact. Wat verandert, is de volgorde waarin de P- en N-zijde worden gevormd en hoe de gebieden daarna worden gedefinieerd.
Waarom kunnen de twee gebieden niet eenvoudig in één doorgang worden geoptimaliseerd?
Omdat verschillende van de belangrijkste parameters gedeeld worden. Oxidedikte, depositieomstandigheden en thermische budget bepalen elk tegelijk de kwaliteit van beide contacten, en het optimum voor boorgedoteerd poly-Si is niet het optimum voor fosforgedoteerd poly-Si. Eén doorgang betekent een compromis ergens op de wafer.
Wat wordt bedoeld met zelfmaskerend?
De boor- en fosfordiffusiestappen laten BSG en PSG als natuurlijk bijproduct op het oppervlak achter. In plaats van ze te strippen, behoudt het proces ze en gebruikt ze als masker voor de volgende patroonvorming en selectieve ets, waardoor verschillende externe masker-, coating-, belichtings-, strip- en reinigingsstappen vervallen.
Lost dit de BC-kosten volledig op?
Nee. Het pakt de front-end fabricage van de device aan. De kosten van de achterste elektrode zijn een apart probleem, daarom worden laag-zilver- en op koper gebaseerde metallisatie en zero-busbar-verbinding parallel ontwikkeld. Een zeer efficiënte cel die nog steeds een grote hoeveelheid zilverpasta nodig heeft om te verbinden, is nog geen economisch compleet antwoord.
Maakt een beter celproces de modulelijn eenvoudiger?
Niet automatisch. Het kan het moeilijker maken. Een strakker achterpatroon verhoogt de plaatsingsvereiste, en elke verandering in celspanning of dikte komt tot uiting als hanteringsverlies en breuk op de assemblagelijn. De winst aan de celzijde en de kosten aan de modulezijde moeten samen worden beschouwd.
Waar komt de informatie in dit artikel vandaan?
Drie plaatsen, en ze hebben verschillend gewicht. De procesbeschrijving, de naam SeparaTech, de patenttellingen en de framing van efficiëntie-maal-opbrengst komen uit het Chinese industriële artikel gepubliceerd door 新能供应链, dat AIKO-patenttekst, het halfjaarverslag 2026 en openbare bedrijfsmaterialen citeert. De Engelse procesbeschrijving en de beweringen over efficiëntie boven 27% komen uit AIKO’s eigen gepubliceerde materiaal, opnieuw gepubliceerd als een industriële update door PV Tech — dat is door het bedrijf geschreven inhoud en we hebben het gelabeld als een bewering in plaats van een onafhankelijk resultaat. De ABC-efficiëntie- en tijdlijncijfers komen uit AIKO’s presentatie voor de 2023 Back Contact Workshop. Niets in dit artikel is gebaseerd op onze eigen meting van een BC-cel of van AIKO’s proces.