De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
Hoe een zonnecel te vervaardigen: proces, machines en moeilijkheidsgraad
Inhoudsopgave
Snel antwoord: een zonnecel wordt vervaardigd uit een gekochte wafer via zeven procesblokken – inkomende waferinspectie, texturering, dotering en junctievorming, randisolatie, antireflectiecoating, metallisatie, en sorteren en binning. Elk blok is een aparte machineklasse, en de meeste draaien op natte chemie of een hogetemperatuurstap die een modulelijn helemaal niet bevat. Zelf thuis een zonnecel maken is een heel andere activiteit: het betekent kant-en-klare cellen kopen en ze in een klein paneel solderen, of een dye-sensitised of perovskiet-demonstrator bouwen die geen enkele relatie heeft met fabrieksmatige celproductie. Iedereen die een fabriek budgetteert, moet één onderscheid stevig vasthouden: celproductie en moduleassemblage zijn twee afzonderlijke industrieën met verschillend kapitaal, verschillende chemie en verschillende faalmodi.
Waarom celproductie een andere business is dan moduleassemblage
Een modulelijn koopt cellen en zet ze in elkaar. De materiaallijst is cellen, ribbon, flux, glas, encapsulant, backsheet of achterglas, frame en junction box, en het proces is mechanisch en thermisch: solderen, plaatsen, lamineren, framen, testen. Een cellijn koopt wafers en maakt er iets elektrisch actiefs van. De materiaallijst is wafers, proceschemicaliën, doteringsbronnen, procesgassen, reinigingsmiddelen en metallisatiepasta's, en het proces is natte chemie, hogetemperatuurdiffusie en dunnefilmdepositie.
De twee bedrijven falen ook op verschillende manieren. Bij moduleassemblage is het dominante verlies breuk en herwerk, en materiaal domineert de kostenstructuur – de machines zijn een bescheiden deel van het totaal. Bij celproductie is materiaal nog steeds groot, maar de lijn zelf is veel duurder, en de echte blootstelling is opbrengst en efficiëntieverdeling. Een cellijn hoeft niet alleen cellen te produceren. Hij moet cellen produceren binnen een nauwe bin, want een cel die 0,3% onder de doelbin zit, verliest permanent waarde op het moment dat hij op de sorter wordt bedrukt.
Dat is het verschil dat de meeste nieuwkomers onderschatten. Een modulefabriek die slecht draait, maakt minder modules. Een celfabriek die slecht draait, maakt cellen die niemand wil kopen, en het verlies zit al in de wafer voordat iemand het merkt. Ons aparte artikel over zonnecel versus zonnepaneel fabricage behandelt de commerciële kant van die splitsing in meer detail.
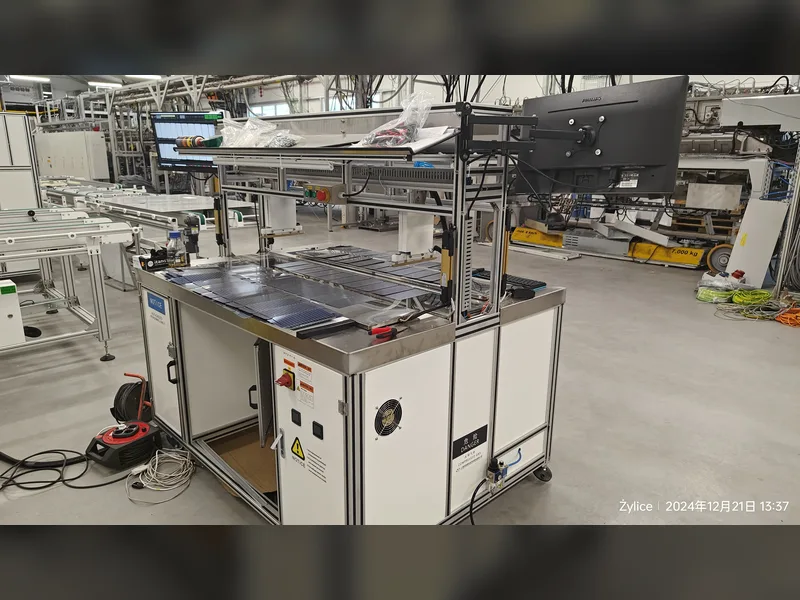
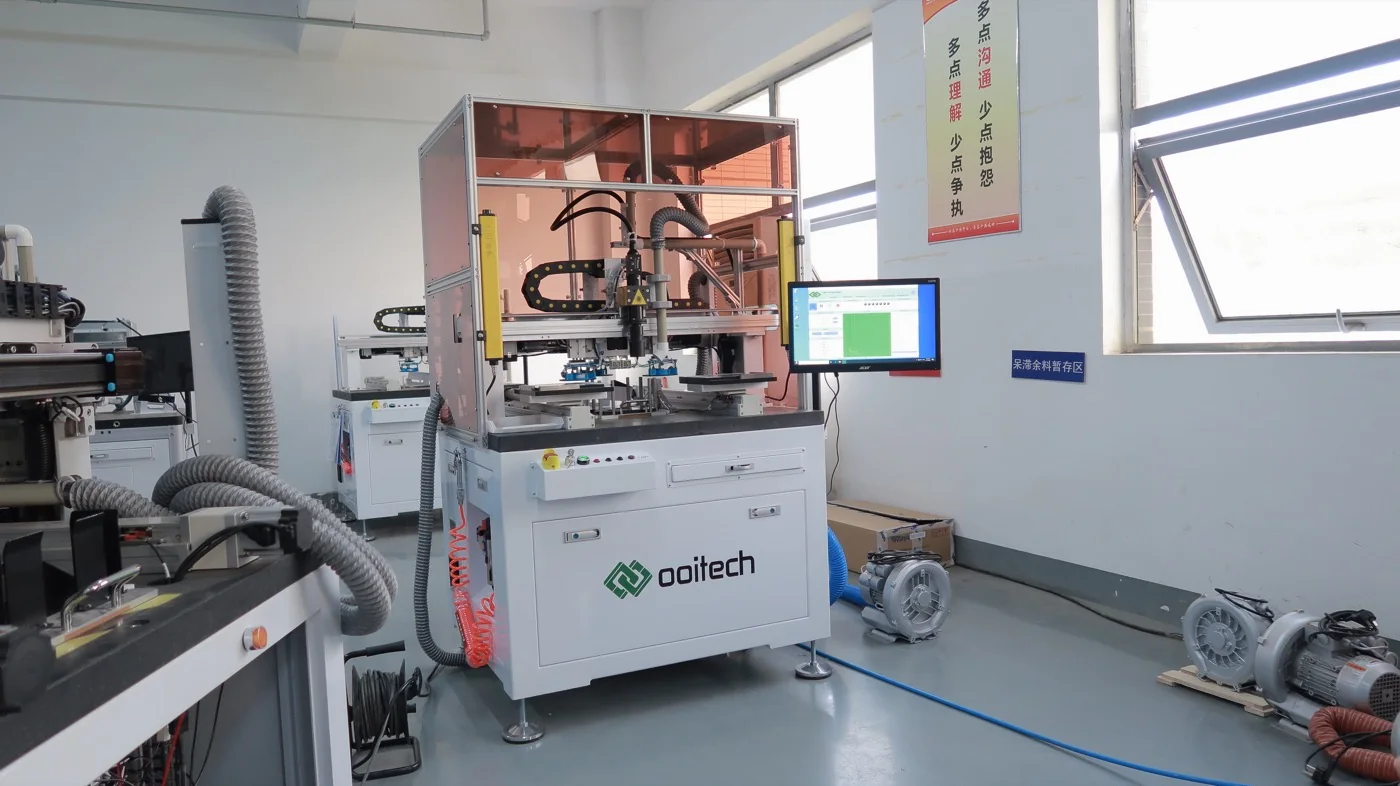
Celverwerking ziet er van buiten zo uit: een geautomatiseerd werkstation met gecontroleerde handling, niet een werkbank waar een module wordt geassembleerd.
Het celproces van wafer tot gesorteerde cel
De onderstaande tabel is de hele route in één oogopslag. Elke rij is een station, en elk station heeft één parameter die bepaalt of de output verkoopbaar is. De secties daarna leggen uit wat elk station feitelijk doet.
| Procesblok | Wat het doet | Apparatuurcategorie | Belangrijkste regelparameter |
|---|---|---|---|
| Inkomende wafer | Bevestigt resistiviteit, dikte, afmetingen en zaagschadetoestand voordat enige waarde wordt toegevoegd | Waferinspectie- en sorteerstation | Resistiviteitsbereik, diktetolerantie, totale diktevariatie |
| Texturering en reiniging | Etst willekeurige piramides in het oppervlak om licht te vangen en verwijdert zaagschade | Natte bank – texturering en reiniging | Bad temperatuur en concentratie, etsdiepte, resulterende reflectie |
| Dotering en junctievorming | Creëert de p-n junctie, of de passiverende contactstack op een n-type route | Diffusieoven, LPCVD of PECVD voor de TOPCon-stack, ionenimplanteerder | Sheetweerstand, junctiediepte, temperatuuruniformiteit over de boot |
| Randisolatie | Verwijdert het geleidende pad dat diffusie rond de waferrand achterlaat, wat anders de cel zou shunten | Laser randisolatie, of natte of plasma-ets | Isolatiediepte en -breedte, resulterende shuntweerstand |
| Antireflecterende coating | Vermindert reflectie van het vooroppervlak en voegt oppervlaktepassivering toe | PECVD voor siliciumnitride, ALD voor aluminiumoxide aan de achterzijde | Laagdikte, brekingsindex, uniformiteit over de drager |
| Metallisatie | Drukt en vuurt het stroomverzamelende raster op de voorzijde en de pads op de achterzijde | Zeefdruk plus droog- en vuur oven, of plating voor sommige routes | Pasta-afzetgewicht, printuitlijning, piektemperatuur bij vuren en bandprofiel |
| Sorteren en binning | Meet elke afgewerkte cel en scheidt deze in efficiëntie- en stroombins | Celtester en sorter, met elektroluminescentie-inspectie | Kalibratie van de referentiecel, definities van bin-grenzen |
Stap voor stap: wat elk station doet en wat het regelt
Inkomende wafer: de specificatie bepaalt alles stroomafwaarts
Celproductie begint met een wafer die je koopt, niet een wafer die je maakt. Dat enkele feit is de reden dat een cellijn toegankelijker is dan een waferlijn en veel minder toegankelijk dan een modulelijn. De inkomende wafer bepaalt het haalbare efficiëntieplafond: resistiviteit bepaalt het doteringsontwerp, dikte bepaalt het mechanische budget dat het handlingsysteem moet respecteren, en oppervlakteconditie bepaalt hoe de textureringsstap zich gedraagt. Een inkomend waferinspectiestation is geen kwaliteitsluxe; het is de enige plek waar een slechte partij kan worden afgekeurd voordat je geld hebt uitgegeven aan de verwerking ervan.
Texturering: de stap die triviaal lijkt en dat niet is
In een alkalisch textuurbad groeit de wafer een willekeurig piramide-oppervlak dat inkomend licht terug op zichzelf kaatst in plaats van recht uit de cel. De apparatuur is een natte bank met verwarmde baden en een spoel- en droogsectie, en het procesvenster is smal: badtemperatuur, chemische concentratie en verblijftijd beïnvloeden allemaal de piramidegrootte, en piramidegrootte beïnvloedt reflectie. Texturering is ook waar een lijn voor het eerst laat zien of de chemische doseerregeling echt of nominaal is. Hetzelfde optische idee verschijnt aan de modulezijde in waarom zonnepaneelglas getextureerd is, hoewel het mechanisme daar een gewalst patroon is in plaats van een chemische ets.
Dotering en diffusie, en de TOPCon-vertakking
Voor een klassieke p-type route gaan de wafers een diffusieoven in waar fosfor in het oppervlak diffundeert en de emitter vormt. De regelparameter is de plaatweerstand, gemeten na de stap, en deze moet uniform zijn, niet alleen over één wafer maar over de hele boot en van batch tot batch. Voor een n-type TOPCon-route verandert het proces van vorm: de achterzijde heeft een ultradun tunneloxide plus een gedoteerde polysiliciumlaag nodig, afgezet via LPCVD of PECVD, en die stapel is wat de cel gevoelig maakt voor de metallisatiestap later. De structurele verschillen tussen de twee achterzijde-ontwerpen staan uiteengezet in TOPCon versus BC-cel achterzijde vergelijking.
Randisolatie en opruiming van de achterzijde
Diffusie respecteert de rand van de wafer niet. Fosfor kruipt rond de omtrek en creëert een geleidende brug van de voorste emitter naar de basis, wat de afgewerkte cel shuntt. Randisolatie verwijdert die brug, hetzij met een laserscribe rond de omtrek of met een natte of plasma-ets die de rand en de parasitaire achterlaag verwijdert. De parameter om in het oog te houden is de resulterende shuntweerstand op de afgewerkte cel; een afwijkende laserfocus of een verontreinigd etsbad komt hier het eerst aan het licht, en het uit zich als een hele batch cellen met laag rendement in plaats van een duidelijk defect.
Antireflectiecoating en oppervlaktepassivering
De textuur vermindert de reflectie maar elimineert deze niet. Een siliciumnitridelaag afgezet via PECVD verlaagt de voorreflectie verder en passiveert tegelijkertijd het oppervlak, waardoor recombinatie afneemt. Op hoogrendement n-type routes zorgt een aluminiumoxydelaag afgezet via ALD voor de passivering van de achterzijde, vaak met een nitridekap. De controles zijn filmdikte en brekingsindex, die beide uniform moeten zijn over de drager, en die beide optisch worden gemeten. Dit is de eerste echt dunne-filmstap in het proces, en het is waar een lijn met zwakke procesbeheersing cellen begint te produceren die er goed uitzien maar laag testen.
Metallisatie: zeefdruk, drogen en bakken
Metallisatie is het duurste procesblok na de wafer zelf, omdat het voorrooster van zilverpasta is gemaakt. Een zeefdrukpers brengt het pastapatroon aan, een droogstap verwijdert oplosmiddel, en een bakoven voert de wafer door een gecontroleerd thermisch profiel dat door de antireflectiecoating brandt en een ohmse contact met het silicium vormt. Drie parameters domineren: afzetgewicht, wat geld is, printuitlijning, wat bepaalt of de vingers op de beoogde lijnen landen bij toenemende busbar-aantallen, en het bakprofiel, wat de contactkwaliteit bepaalt en of de pasta de junctie eronder beschadigt. De chemie tussen pasta en silicium is subtiel genoeg om een eigen artikel te hebben – zie hoe zilverpasta door polysilicium op de TOPCon-achterzijde bijt.
Sorteren, binning en testen
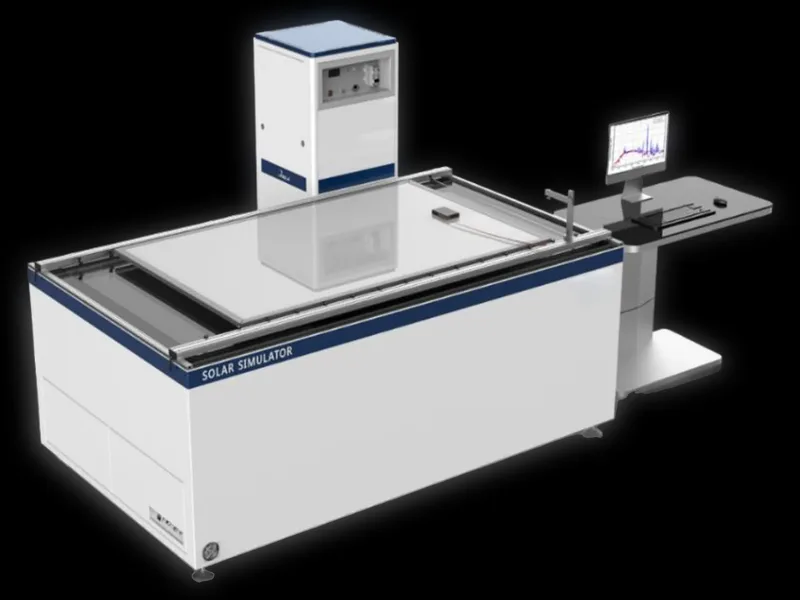
Het laatste blok meet elke cel onder een gekalibreerde simulator, registreert stroom en spanning op het maximale vermogenspunt, controleert het uiterlijk, en voert vaak elektroluminescentiebeeldvorming uit om scheuren en inactieve gebieden op te sporen. Cellen worden vervolgens in bins gesorteerd. Dit is geen formaliteit. De celtester is het prijsbepalende instrument voor de hele fabriek, omdat een bin een belofte aan de klant is, en een tester die stilzwijgend afwijkt herprijst je hele output. Modulelijnen voeren om dezelfde reden hun eigen inspecties uit, zoals behandeld in EL-testen voor zonnepanelen: inline versus offline opstelling.
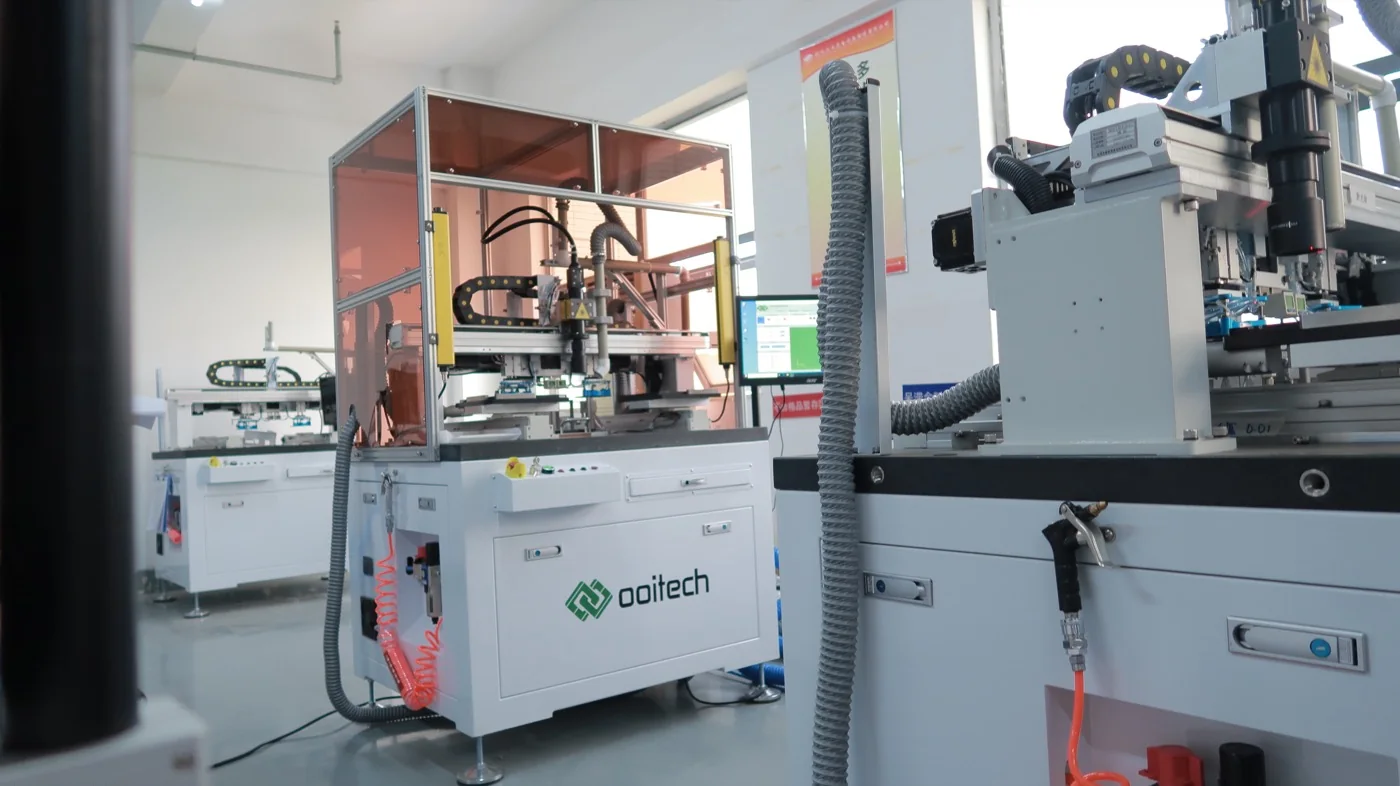
Ingesloten behandelingsstations van dit soort zijn de reden dat celopbrengst afhangt van procesbeheersing in plaats van het kopen van een langere machinelijst.
Waar de moeilijkheid werkelijk zit
Drie dingen maken celproductie moeilijk, en geen daarvan is de machinecatalogus.
Het eerste is chemie. Textureren, reinigen, diffusie, randisolatie en coaten zijn allemaal processen waarbij het resultaat afhangt van een bad of gasomgeving die continu afwijkt. Ze onder controle houden betekent continue meting, chemische analyse, doseerdiscipline en een onderhoudscultuur. Een modulelijn kan worden gerund door operators die een mechanische procedure volgen. Een cellijn niet.
Het tweede is opbrengstgevoeligheid. Omdat waarde zich opbouwt over de route, wordt een defect dat bij het textureren is geïntroduceerd pas ontdekt bij de tester, enkele uren en verschillende processtappen later. Feedbackloops zijn lang, en tegen de tijd dat een probleem zichtbaar is, is al een groot volume materiaal door de lijn gegaan. Breekage door hantering verergert dit: dunnere wafers en meer automatisering betekenen dat het mechanische budget krimpt terwijl de doorvoer stijgt.
Het derde is dat de rendementsverdeling het product is. Twee lijnen met identieke machines kunnen verschillende opbrengst per wafer produceren, omdat de ene een strakkere verdeling aanhoudt en de andere zich over drie bins verspreidt. Het strakker maken van die verdeling is een procesbeheersingsprobleem, geen aankoopprobleem, en het vergt maanden van afstelling na inbedrijfstelling.
De kapitaal- en opbrengstbarrière in gewone taal
Een cellijn is een andere orde van investering dan een modulelijn bij dezelfde nominale capaciteit. Het vereist natte banken met chemische toevoer en afvalbehandeling, ovens met gasbehandeling en afvoersystemen, vacuümafzettingsapparatuur, een druklijn met pastabeheer, een gekalibreerde tester, en een gebouw met de nutsvoorzieningen en milieuvergunningen die dat alles impliceert. Chemische opslag, effluentneutralisatie en veiligheidssystemen zijn geen optionele posten; het zijn voorwaarden om in de meeste rechtsgebieden legaal te opereren.
De vergelijking die er voor een businessplan toe doet is kosten per eenheid capaciteit en tijd tot stabiele opbrengst. Op beide maatstaven is een cellijn aanzienlijk zwaarder, en het schaalt niet sierlijk naar beneden – er is een praktische ondergrens waaronder de natte chemie en gasinfrastructuur niet kunnen worden gerechtvaardigd. Voor het bredere kostenbeeld aan de modulezijde, inclusief hoe verschillende capaciteitsniveaus worden geoffreerd, zie kosten van een zonnepaneelproductielijn per capaciteit. Dat artikel gaat bewust over modulelijnen: het is het instappunt dat dit artikel bepleit dat je zou moeten nemen.
Waarom een nieuwkomer zou moeten beginnen met module-assemblage
Een modulelijn is een legitiem productiebedrijf, geen troostprijs. Het koopt een wereldwijd verhandelde input, voegt mechanische en thermische waarde toe, en verkoopt een merkproduct met garantie. Het proces is grotendeels omkeerbaar in de zin dat problemen zichtbaar zijn bij het station waar ze optreden, en de apparatuur is gestandaardiseerd genoeg dat een nieuw team een stabiele output kan bereiken in een redelijke ramp.
Belangrijker nog: het plaatst je binnen de toeleveringsketen. Een modulefabrikant koopt elke maand cellen, leert welke bins en formaten daadwerkelijk presteren, en bouwt de commerciële relaties op die een cellenonderneming sowieso nodig zou hebben. Als het plan is om uiteindelijk stroomopwaarts te gaan, is de modulelijn de goedkoopst mogelijke opleiding in wat de klant stroomafwaarts van een cellenfabriek werkelijk belangrijk vindt. De stapsgewijze versie van dat toegangspad staat in hoe u een bedrijf voor de productie van zonnepanelen starten de proceskaart op machineniveau staat in het tienstappenproces voor moduleproductie. Dit artikel herhaalt geen van beide met opzet.
Wat er nodig is om zelf een zonnecel te maken
De mensen die zoeken naar hoe ze hun eigen zonnecel kunnen maken, zijn meestal niet van plan een fabriek te bouwen. Ze willen iets in elkaar zetten thuis, en het eerlijke antwoord heeft twee takken.
De praktische tak is om afgewerkte cellen te kopen – doorgaans gesorteerd, met of zonder tabbing, verkocht in kleine partijen – en ze samen te voegen tot een klein paneel met ribbon, flux, encapsulant en een frame, en het vervolgens te testen. Dat is moduleassemblage op hobby-schaal, en het leert de echte les: de cel is het moeilijke deel, en die komt kant-en-klaar aan. Een werkplaats die deze oefening doorloopt, komt er meestal uit met een veel scherper besef van waarom celproductie een aparte industrie is.
De experimentele tak is een laboratoriumdemonstrator: kleurstofgevoelige cellen gemaakt van titaniumdioxide, een natuurlijke kleurstof en een elektrolyt, of een perovskietcel gemaakt in een glovebox met spincoating. Dit zijn echte fotovoltaïsche apparaten en oprecht interessant om te bouwen, en geen ervan is een route naar een productielijn. De materialen, de depositiemethoden, de inkapseling en de stabiliteitseisen zijn allemaal anders dan bij siliciumproductie. Bouw er een om de fysica te begrijpen; bouw er geen om een bedrijf te plannen.
Wat Ooitech levert en wat niet
Ooitech bouwt moduleproductielijnen van 5 MW tot 600 MW, van semi-automatisch tot volledig automatisch, met stringing, layup en bussing, lamineren, framen, lijm doseren en end-of-line testen, samen met celbehandelings- en singulatieapparatuur die rond celverwerking wordt gebruikt. Het bedrijf biedt geen turnkey diffusie- en natchemische cellijn aan, en dit artikel suggereert niet dat dit wel zo is. Als uw plan een cellenfabriek is, is de realistische route een technologisch partnerschap met een gevestigde celproducent plus een gespecialiseerde integrator voor de natte en oven-secties – en een heel ander kapitaalplan dan een modulelijn nodig heeft.
Veelgestelde vragen
Hoe wordt een zonnecel vervaardigd, in één zin?
Een gekochte siliciumwafer wordt getextureerd en gereinigd, gedoteerd om een junctie te vormen, randgeïsoleerd, gecoat met een antireflecterende en passiverende laag, bedrukt met een zilverraster en gebakken, en vervolgens getest en gesorteerd in een efficiëntiebin. Elk van die stappen is een aparte machineklasse met zijn eigen regelparameter.
Kan ik thuis een zonnecel maken?
Je kunt een klein paneel samenstellen uit gekochte cellen, en je kunt een kleurstofgevoelige of perovskiet-demonstrator bouwen in een werkplaats of laboratorium. Wat je thuis niet kunt doen, is de industriële route repliceren, omdat textureren, diffusie en bakken allemaal gecontroleerde chemie en hogetemperatuurapparatuur met gasbehandeling en afvalverwerking vereisen.
Waarom is celproductie moeilijker dan moduleassemblage?
Het proces is op chemie gebaseerd in plaats van mechanisch, dus het drift continu en vereist actieve controle. Defecten worden uren nadat ze zijn ontstaan ontdekt, dus de feedback is traag, en het product is een efficiëntieverdeling in plaats van een aantal afgewerkte eenheden. De apparatuur is ook veel duurder bij dezelfde nominale capaciteit.
Wat is de duurste stap bij het maken van een cel?
De wafer die je koopt is de grootste afzonderlijke input, gevolgd door de zilverpasta die bij metallisatie wordt gebruikt. Al het andere – chemicaliën, gassen, energie, arbeid en afschrijving – is van belang, maar die twee domineren de kosten van een afgewerkte cel voordat rekening wordt gehouden met de opbrengst.
Welke machines heeft een cellijn nodig die een modulelijn niet nodig heeft?
Natte banken voor textureren en reinigen, een diffusieoven of een depositietool voor de passiverende contactstack, een randisolatiesysteem, PECVD en vaak ALD voor coating, een zeefdruklijn met een bakoven, en een gekalibreerde celtester en -sorteerder. Een modulelijn heeft geen van deze nodig; die begint bij de stringer.
Verandert TOPCon het celproductieproces veel?
Ja. De n-type TOPCon-route vervangt het eenvoudige achterzijde-ontwerp door een ultradun tunneloxide en een gedoteerde polysiliciumlaag, wat depositieapparatuur toevoegt en de achterzijde-metallisatiestap aanzienlijk delicater maakt. De front-end-blokken – textureren, reinigen, randisolatie – blijven grotendeels vergelijkbaar.
Moet een eerste fabriek een cellijn of een modulelijn zijn?
Bijna altijd een modulelijn. Die heeft een lagere kapitaaldrempel, een kortere aanloop naar stabiele output, en plaatst je in de markt waar je maandelijks cellen koopt, wat de best beschikbare opleiding is als je later stroomopwaarts wilt gaan. Begin alleen een cellijn met een ervaren technologiepartner en een kapitaalplan dat een lange opbrengstaanloop overleeft.
Verder lezen en achtergrondgegevens
Openbaar referentiemateriaal over dit onderwerp, gepubliceerd door de organisaties die de technologieroadmap en marktgegevens van de sector onderhouden: