De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
MC4-contactweerstand: de veldcrimp is de zwakke schakel
Inhoudsopgave
Snel antwoord: Een connector faalt op één plek: het grensvlak waar twee metaaloppervlakken elkaar raken, en de warmte die het maakt volgt I²R. Bij 15 A dissipeert een verbinding van 0,2 mΩ ongeveer 0,045 W, wat niets is. Bij 5 mΩ is het ongeveer 1,1 W. Bij 50 mΩ is het 11 W binnen een oppervlak ter grootte van een vingernagel, en de lus van daar naar een gesmolten behuizing en een DC-boog heeft geen rem. Niets anders in een stuklijst hangt zo sterk af van wie het werk heeft gedaan. Fabrieksmatig vooraf afgemonteerde connectoren komen met een krimp gemaakt op een gekalibreerde pers, een gecontroleerde matrijs en een steekproefsgewijze trektest. Veldafgemonteerde connectoren vertonen ongeveer 24 keer zo vaak onvoldoende moertorque, en een onderzoek uit 2019 naar Nederlandse dakbranden schreef meer dan 80 procent van de gevallen toe aan installatiefouten van connectoren of cross-mating. De variabele waarop u kunt ingrijpen is niet het merk of de classificatie. Het is waar de krimp is gemaakt, en of de torque is geregistreerd.
Twee connectoren met hetzelfde onderdeelnummer kunnen twee fabrieken verlaten met een tienvoudig verschil in verbindingskwaliteit. Het plastic is identiek. Het verschil is een krimp, een matrijs en een torque-waarde die niemand heeft opgeschreven.
De rekensom: 11 W in een vingernagel
Contactweerstand is de enige hoofdoorzaak die het waard is om te volgen, omdat elke andere faalmodus deze ofwel verhoogt ofwel erdoor wordt verhoogd. Waterindringing corrodeert het contact, een verslapte veer verlaagt de druk, een losse huls vernauwt het pad. Alle drie komen ze binnen als één getal, en dat getal verandert in warmte.
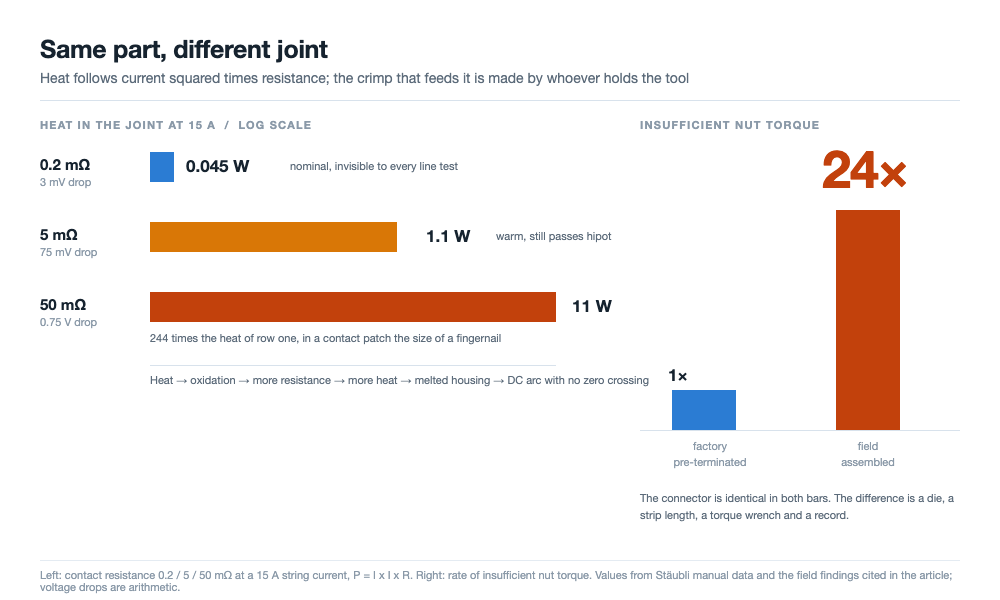
Bij een stringstroom van 15 A gedraagt één gekoppeld paar zich als volgt:
| Contactweerstand | Spanningsval bij 15 A | Warmte in de verbinding | In bedrijf |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Nominaal voor een vers paar, onzichtbaar voor elke lijntest |
| 5 mΩ | 75 mV | 1,1 W | Warm aanvoelend, slaagt toch voor een isolatietest |
| 50 mΩ | 0,75 V | 11 W | Verwarming ter grootte van een vingernagel, behuizing verzacht, boogrisico stijgt |
Elf watt klinkt niet als veel tot je het deelt door het oppervlak. Een gekoppeld paar biedt een contactvlak van een paar honderd vierkante millimeter, dus de vermogensdichtheid verzacht een PA-behuizing ruim onder zijn limiet van 115 °C.
Dan sluit de lus zich op zichzelf. Warmte versnelt de oxidatie van de plating, oxidatie verhoogt de weerstand, weerstand verhoogt de warmte, en de veer die de contactdruk vasthoudt ontspant naarmate het metaal bezwijkt. Het einde is een gesmolten behuizing en een DC-boog, die geen nuldoorgang heeft om bij te doven, dus een warme verbinding eindigt als een brand.
Elk cijfer daar is een eigenschap van de verbinding, niet van het product.
Parallelle lamellen kopen tijd, geen immuniteit
Het contactsysteem in een MC4 is een MULTILAM-band: een ring van gestanste koperlegeringsbladen, gelamelleerd zodat elk blad een onafhankelijke veer is, in de wand van de socket gezet. Elk blad raakt de pin van 4 mm op zijn eigen punt, en al die punten staan parallel.
Die geometrie levert drie dingen, en ze vervallen volgens verschillende schema's. De parallelle punten verdelen de stroom, dus de contactweerstand is laag, nominaal onder 0,2 mΩ voor een MC4-Evo 2. De bladen blijven elastisch door thermische cycli, dus de contactdruk volgt de behuizing niet. En één aangetast punt onderbreekt het circuit niet, dus de verbinding gaat geleidelijk achteruit in plaats van in één stap.
Geleidelijk is niet veilig, en hier wordt de reputatie van het formaat te veel gelezen. De lamellenband beschermt het grensvlak tussen pin en socket. Hij beschermt niet de huls waar de kabelstrengen zijn gekrompen. Die verbinding staat in serie, heeft geen redundantie, en de connectorenfabrikant maakt hem niet. Wie de kabel stript, de bundel invoert en de matrijs sluit, maakt hem, en op een dak is dat een technicus met handgereedschap.
Vier verdedigingen, en één ervan verlaat de fabriek ongedaan
Het onderdeel is gebouwd rond vier barrières, en het helpt om te weten wie elk uitvoert, want dat bepaalt of een defect wordt opgemerkt.
| Verdediging | Wat het beschermt | Wie voert het uit | Later gecontroleerd |
|---|---|---|---|
| Contactband | Weerstand bij de pin | Connectorenfabrikant | Alleen door meting |
| Afdichting: O-ring op het grensvlak, gland aan de kabelstaart, gesloten door de borgmoer | Het corrosiepad | Fabrikant op het grensvlak, installateur bij de gland | Visueel, niet de compressie |
| Vergrendeling: gereedschap nodig om te ontgrendelen | Losraken onder wind- en kabelbelasting | Fabrikant | Ja, zichtbaar vergrendeld |
| Materiaal en afmontage: vertind koper, PA UL94-V0, getest op zoutnevel, koudkrimp | Omgeving en verbindingskwaliteit | Fabrikant voor materiaal, installateur voor de krimp | Krimphoogte, alleen steekproef |
De afdichtingsclaim is IP65 of IP68, met een handmatige waarde van 1 m gedurende 168 uur. De vergrendeling bestaat evenzeer om een regelgevende reden als om een mechanische: vanaf 2008 vereiste de Amerikaanse National Electrical Code dat PV-connectoren gereedschap nodig hebben om te openen, en een zelfvergrendelende vergrendeling voldeed daaraan in één onderdeel, wat een groot deel is van waarom dit formaat heeft overleefd. De nominale spanning is 1500 V DC onder IEC en UL, en de volgende stap omhoog verandert de kwalificatie die het onderdeel nodig heeft, niet de fysica bij het contact: de overstap naar 2000 V landt op ditzelfde component.
Lees de laatste kolom nog eens. Drie barrières zijn eigenschappen van het onderdeel zoals het wordt geleverd. De vierde, afmontage, is een proces dat door een persoon wordt uitgevoerd, en het is de enige waarvan de kwaliteit geen spoor achterlaat.
Wat de regel van dezelfde fabrikant van een lijn eist
IEC 62852 behandelt de connectoren, IEC 62548 behandelt het array-ontwerp, IEC 60364-7-712 behandelt PV-installaties. Alle drie vereisen dat de twee helften die op elkaar passen van dezelfde fabrikant en hetzelfde type zijn, en IEC 61730-1 vereist nu dat het connectortype op het typeplaatje van de module staat. Voor een modulefabriek komen die clausules op drie plaatsen terecht.
- De stuklijst is niet langer lokaal. Als de omvormer, combinerbox of optimizer met een specifiek connectortype wordt geleverd, moet jouw ader erop passen, anders bouwt de installateur ter plaatse een gemengd paar. Wat mengen doet met de specificaties staat in de vergelijking MC4 versus MC4-Evo 2; wat hier van belang is, is dat de combinatie wordt vastgelegd bij de inkoop, maanden voordat iemand een dak ziet.
- De vermelding op het typeplaatje maakt de connector tot een verklaarde eigenschap. Een vervanging is niet langer een inkoopgemak maar wordt een wijziging van een gecertificeerd document, dat wordt geauditeerd.
- Tweede bron voor de prijs verschuift het interface naar de installateur. Jouw ader komt een apparaat tegen dat je niet hebt gekozen, en degene die ze verbindt kan niet weten dat de helften nooit als paar zijn gekwalificeerd.
Niets daarvan pleit voor één merk om het merk zelf. Het pleit ervoor de connector te behandelen als een systeemgrens, en dat is wat een vermelding op het typeplaatje ervan maakt.
De krimp wordt op de verkeerde plaats gemaakt
Hier is het getal dat zou moeten veranderen hoe je over het onderdeel denkt. Een in het veld gemonteerde connector vertoont ongeveer 24 keer zo vaak onvoldoende moeraankoppelkoppel als een in de fabriek voorgemonteerde. Niet 24 procent vaker. Vierentwintig keer.
Links: één fysieke grootheid, warmte bij 15 A, stijgend van 0,045 W bij 0,2 mΩ naar 11 W bij 50 mΩ. Rechts: één procesratio, in het veld gemonteerde connectoren bereiken ongeveer 24 keer zo vaak onvoldoende moeraankoppelkoppel als in de fabriek voorgemonteerde.
Dat is ruwweg één orde van grootte, en het scheidt een proces van een improvisatie. Een fabriekskrimp wordt gemaakt op een pers met een matrijs afgestemd op de connector en kabel, bij een ingestelde striptlengte, met de krimphoogte gecontroleerd aan de hand van een tekening. Een veldkrimp gebruikt wat voor gereedschap er ook in de bus ligt, eenhandig op hoogte met handschoenen, en bijna nooit met een registratie.
Wij standaardiseren deze stap op onze assemblagelijn door gekalibreerde matrijzen af te stemmen op kabeldoorsneden en de krimpafmetingen aan de hand van tekeningen te verifiëren, zodat de initiële contactweerstand op het nominale niveau van 0,2 mΩ blijft bij 15 A.
Onderspanning beschadigt twee dingen tegelijk. De borgmoer drukt de glandafdichting bij de kabelstaart samen en klemt de kabel vast. Te weinig koppel laat de afdichting onsamengedrukt, wat een vochtpad naar de barrel opent, en laat de geleider onvast, zodat koude vloei van de strengen de verbinding losser maakt en de weerstand stijgt. Eén fout, twee faalwijzen, geen van beide van buitenaf zichtbaar.
Koppel is het item dat niemand registreert
Een koppelwaarde is het goedkoopste bewijs in een PV-installatie en het vaakst ontbrekende. Met een momentsleutel ingesteld op een waarde en afgetekend, gaat het argument na een storing over de waarde. Op gevoel gedaan, gaat het over het geheugen. Het getal van 24 keer is wat er gebeurt wanneer een gekalibreerde stap een ongekalibreerde wordt.
Elke koppelingscyclus kost weerstand
Koppelen is niet gratis. Gerapporteerde cijfers stellen de weerstandstoename op ongeveer 10 procent na 10 cycli en ongeveer 30 procent na 50, omdat elke cyclus de plating afschuurt en het gruis in de band achterblijft. Inbedrijfstelling wordt een slijtageproces: elke keer opnieuw insteken voor een test laat de weerstand hoger achter.
Twee gewoonten volgen, beide gratis. Koppel of ontkoppel nooit onder belasting, omdat een DC-boog bij 15 A het contact erodeert op een manier die geen enkele reiniging herstelt. Doe een stofkap op elke connector die ongekoppeld blijft liggen, omdat open blootstelling het contact en het afdichtingsvlak beschadigt, de twee oppervlakken waarop de IP-classificatie berust.
| Afmeting | In de fabriek voorgemonteerd | In het veld gemonteerd | Bewijs in handen van |
|---|---|---|---|
| Krimpgereedschap | Gekalibreerde pers, afgestemde matrijs | Handgereedschap, vaak niet gespecificeerd | Lijn |
| Koppel | Ingesteld door machine | Een momentsleutel als die in de kit zit, zelden geregistreerd | Installateur |
| Controle na sluiting | Trekproef per monster, krimphoogte per tekening | Geen | Kwaliteit |
| Percentage onderspanning | Referentieniveau | Ongeveer 24 keer het referentieniveau | Niet toegewezen |
Hoe 24 keer eruitziet zodra het op een dak staat
Twee Europese onderzoeken wijzen dezelfde kant op vanaf tegenovergestelde uiteinden. In Nederland schreef een TNO-onderzoek naar branden op dak-PV, gepubliceerd in 2019, meer dan 80 procent van de bestudeerde gevallen toe aan installatiefouten aan connectoren of kruislings gekoppelde connectoren. In het Verenigd Koninkrijk noemde een BRE-onderzoek uit 2017 eveneens DC-connectoren onder de belangrijkste punten van brandoorsprong. Beide bereiken ons via een PV Tech-review, niet de originelen, wat de precisie beïnvloedt en niet de richting.
Die percentages eerlijk lezen
Een brandonderzoek is een vertekende steekproef: het bevat de storingen die ernstig genoeg waren om te onderzoeken en geen van de bijna-ongelukken waar een installatie aan voorbijloopt. Dus 80 procent is niet de kans dat een connector brand veroorzaakt. Het is wat werd gevonden toen branden tot een oorzaak werden herleid, en het zegt dat connectoren die lijst domineren.
Connectorwerk heeft grote gevolgen en weinig zichtbaarheid. Niets op een bouwschema beloont een aangedraaide gland, en niets faalt wanneer de stap wordt gedaan. De storing komt jaren later aan het licht, in een verbindingspunt dat al marginaal was toen de steiger werd afgebroken.
Het laatste elektrische interface voordat de module wordt ingepakt
Een module verlaat de lijn met twee aders en twee connectoren, en dat zijn de laatste elektrische interfaces die de fabriek aanraakt. Alles stroomopwaarts bevindt zich in een proces met bijbehorende metingen. De connector is waar het product een installatie wordt.
Dat is het argument om terminering als een lijnproces te behandelen. Vier controles dragen het meeste gewicht.
- Pre-termineren op de vloer die de module heeft gemaakt. De ader wordt in hetzelfde gebouw gesneden, gestript en gekrompen, met de matrijs en de trekproef onder jouw controle. De soldeermachine voor de junction box sluit de doos op de ader en het potten van de doos dicht de binnenkant af, maar niets in de doos beschermt de krimp erbuiten.
- Behandel matrijs en kabel als één specificatie. Connector, kabel en matrijs zijn drie onderdelen van één krimpverbinding. Verander de kabelleverancier en het matrijsnummer kan veranderen, en een trektest op de oude combinatie bewijst niets over de nieuwe.
- Registreer het aanhaalmoment voor alles wat met de hand wordt gedaan. Als een stap niet machinaal kan worden uitgevoerd, is een gereedschap met een instelling en een handtekening nodig, en dat is het enige dat het cijfer van 24 keer controleerbaar maakt.
- Controleer de verbinding, niet alleen de isolatie. Een hipot- en een continuïteitstest laten een losse huls bij lage stroom door, omdat geen van beide de verbindingsweerstand meet. Een vierdraadsmeting doet dat wel.
Drie van die vier zijn procedures in plaats van aankopen, en de vierde gebruikt een instrument dat de meeste lijnen al bezitten. Het risico zit in een stap, niet in een specificatie.
Vooraf aangesloten of in het veld aangesloten: de werkelijke afweging
Veldafsluiting overleeft op logistiek. Bulkkabel wordt op een trommel verzonden en op locatie op lengte gesneden, zodat niets verloren gaat bij een traject van 40 m. Vooraf aangesloten leidingen worden op een vaste lengte verzonden met de connector al gekrompen, en een verkeerde lengte is afval. Bij een dakproject vol korte, onregelmatige trajecten is dat verschil echte geld.
De afweging is een logistieke besparing tegen het verwijderen van een proces uit het kritieke pad. Veldafsluiting neemt een stap met een 24 keer hoger percentage te laag aanhaalmoment en geeft die aan wie het minste toezicht, kalibratie en administratie heeft.
Wat een trektest bewijst, en wat niet
Een trektest bewijst dat een specifieke matrijs, op een specifieke kabel, bij een specifieke striptlengte, een verbinding boven een drempelwaarde opleverde bij de genomen monsters. Hij bewijst niet de afdichting of het aanhaalmoment van de moer, en zegt niets over eenheden die niet zijn bemonsterd. Bemonstering valideert een proces, nooit een eenheid.
We combineren destructieve trektesten op steekproefbatches met vierdraads elektrische controles, waarmee wordt bevestigd dat gekrompen aansluitingen mechanische hechting behouden terwijl de contactweerstand rond het niveau van 0,2 mΩ blijft voordat kabels naar aansluitkasten worden geleid.
De vraag naar eigenaarschap volgt. Een connector die twee jaar later faalt, is een discussie tussen een modulefabrikant, een kabelleverancier, een installateur en een merk. Als de krimp in uw fabriek is gemaakt, is er één partij, wat meestal meer waard is dan het vrachtverschil.
Waar deze getallen vandaan komen
De productwaarden en veldbevindingen hier komen uit een Chinese technische artikel over de MC4-connector, dat Stäubli-handleidingen en een PV Tech-review van connectorstoringen citeert. Elk cijfer hierboven komt daaruit: de drie weerstandsgevallen met hun wattresultaten bij 15 A, de nominale 0,2 mΩ, de IP65/IP68-classificatie bij 1 m gedurende 168 uur, UL94-V0, de limiet van 115 °C, de verhouding van 24 keer, de stijgingen van 10 en 30 procent na 10 en 50 cycli, de bevindingen van TNO en BRE en de NEC-clausule van 2008.
Drie dingen zijn van ons. De kolom spanningsval is rekenwerk: 15 A door 0,2, 5 en 50 mΩ geeft 3 mV, 75 mV en 0,75 V. De bewering dat de lamellenband de hulskrimp niet beschermt, en de toewijzing van elke verdediging aan een partij in de tweede tabel, zijn onze lezing en niet de bron.
Twee punten zijn gangbare elektrische praktijk in plaats van bevindingen: een DC-boog heeft geen nuldoorgang en dooft niet vanzelf, en koudvloei van strengen maakt een verbinding los die nooit volledig is vastgeklemd. De percentages van TNO en BRE bereiken ons via de PV Tech-review en we hebben geen van beide originelen gelezen, dus traceer ze voordat ze in een specificatie terechtkomen. Het type-testpatroon is dat in de lijst met betrouwbaarheidstests voor modules: een type-test bewijst een ontwerp, niet een installatie.
Veelgestelde vragen
V: Is contactweerstand belangrijker dan de stroomsterkte?
Bij een verse verbinding, nee. De classificatie is waarop het onderdeel is gecertificeerd, en een nieuw paar negeert weerstand. Het verschil is dat alleen de weerstand op locatie verandert.
V: Waarom is een veldkrimp slechter wanneer de connector hetzelfde is?
Omdat de connector een van drie inputs is, naast de matrijs en de operator. Een fabriek legt beide vast en bemonstert de treksterkte; een veldset laat ze over aan wie het gereedschap vasthoudt.
V: Hoeveel weerstand voegt opnieuw insteken toe?
Ongeveer 10 procent na 10 cycli en ongeveer 30 procent na 50, volgens de cijfers in de bron. Dat is klein tegen 0,2 mΩ en groot tegen de marge waarop u vertrouwde.
V: Kan een vierdraadsmeting een slechte krimp opsporen?
Hij vangt de weerstand op die een slechte krimp veroorzaakt. Een tweedraadsmeter leest ook zijn eigen leidingweerstand, dus bij deze waarden wordt de meting gedomineerd door het verkeerde ding. Een vierdraadscontrole tegen een bekend goede verbinding lost dat op.
V: Gaat het cijfer van 24 keer alleen over aanhaalmoment?
Het wordt vermeld voor onvoldoende aanhaalmoment van de moer, en aanhaalmoment is de zuiverste indicator omdat het meetbaar is en bijna nooit wordt gemeten. Striptlengte, strenginbrenging en matrijskeuze tonen dezelfde kloof, niet geregistreerd.
V: Bewijzen de onderzoeken van TNO en BRE dat connectoren branden veroorzaken?
Ze tonen aan dat toen dakbranden werden onderzocht en getraceerd, connectoren de dominante factor waren, met meer dan 80 procent van de Nederlandse gevallen gelinkt aan installatiefouten of kruislingse paring. Dat is geen storingspercentage.
V: Moet een modulelijn zijn leidingen vooraf aansluiten?
Het moet een weloverwogen beslissing nemen. Vooraf aansluiten houdt een meetbaar proces binnen uw fabriek; veldafsluiting bespaart logistiek bij korte, onregelmatige trajecten. De keuze moet volgen wie het bewijs heeft wanneer een verbinding faalt.
V: Wat vereist de regel van dezelfde fabrikant van een fabriek?
Dat deze wordt gekozen met het stroomafwaartse apparaat in gedachten, op de typeplaat wordt vermeld onder IEC 61730-1, en niet wordt vervangen zonder een documentatiewijziging. Drie normen vereisen paringshelften van één fabrikant en type.
Slotgedachten
De connector is geen handelsartikel en ook geen specificatieblad. Het is een verbinding die iemand maakt. Elke barrière in het ontwerp, de lamellenband, de O-ringen, de vergrendeling, de vlamvertragende behuizing, beschermt een contact dat alleen op 0,2 mΩ blijft als de krimp goed is gesloten. Vierentwintig keer is geen kleine proceskloof. Het is het verschil tussen een product dat u kunt certificeren en een installatie waarop u alleen kunt hopen.
Wij leveren de CHT9980A en CHT9981A uitgebreide PV-veiligheidstesters om hipot, isolatieweerstand en aardcontinuïteit te verifiëren op afgewerkte zonnemodules en leidingassemblages. Stuur ons uw modulestapel, kabeltekeningen of connectormonsters voor evaluatie om geschikte testparameters voor uw productielijn te bepalen.