Snel antwoord: Een machine voor de vervaardiging van zonnepanelen wordt station voor station gekocht, niet als één object — elke eenheid bezit één fysieke bewerking (snijden, solderen, plaatsen, verlijmen, afdichten, testen) en heeft zijn eigen faalwijze wanneer de specificatie dunner is dan de taak.
Productieapparatuur voor zonnepanelen: een station-voor-station gids
Een modulelijn lijkt continu, maar het is een keten van onafhankelijke machines, elk met zijn eigen bewegingssysteem en manier om een paneel te verpesten. Kopers die een machine voor de vervaardiging van zonnepanelen als één offerteregel behandelen, ontdekken de verschillen na installatie, wanneer een tabber strings laat vallen of een laminator lucht aan de randen opsluit.
Celsnijden en laserbewerking
Half-cell-, shingled- en back-contact-architecturen beginnen met het wijzigen van de cel in plaats van het samenstellen ervan. Laserscriben en kloven verdelen een cel in helften of strips; tools voor randpassivering en contactopening bereiden het oppervlak voor op interconnectie. Ooitech bouwt deze groep rond de families OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 en ECPC-C350, elk een afzonderlijke rol in plaats van één universele doos.
Onderspecificeerd snijden faalt stroomafwaarts: een kloof die microscheuren achterlaat, doorstaat de visuele inspectie en faalt vervolgens bij het lamineren of in het EL-beeld. Vraag hoe de scribediepte ten opzichte van de celdikte wordt geregeld, hoe celbuiging wordt behandeld, welke afvalafzuiging bij de kerf aanwezig is, en of een formaatwijziging een recept of een ombouw is.
Tabber-stringer
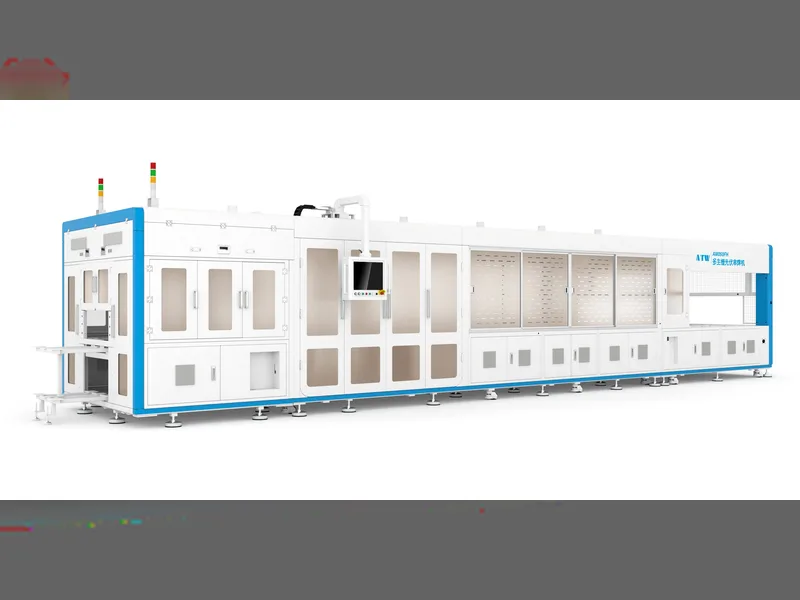
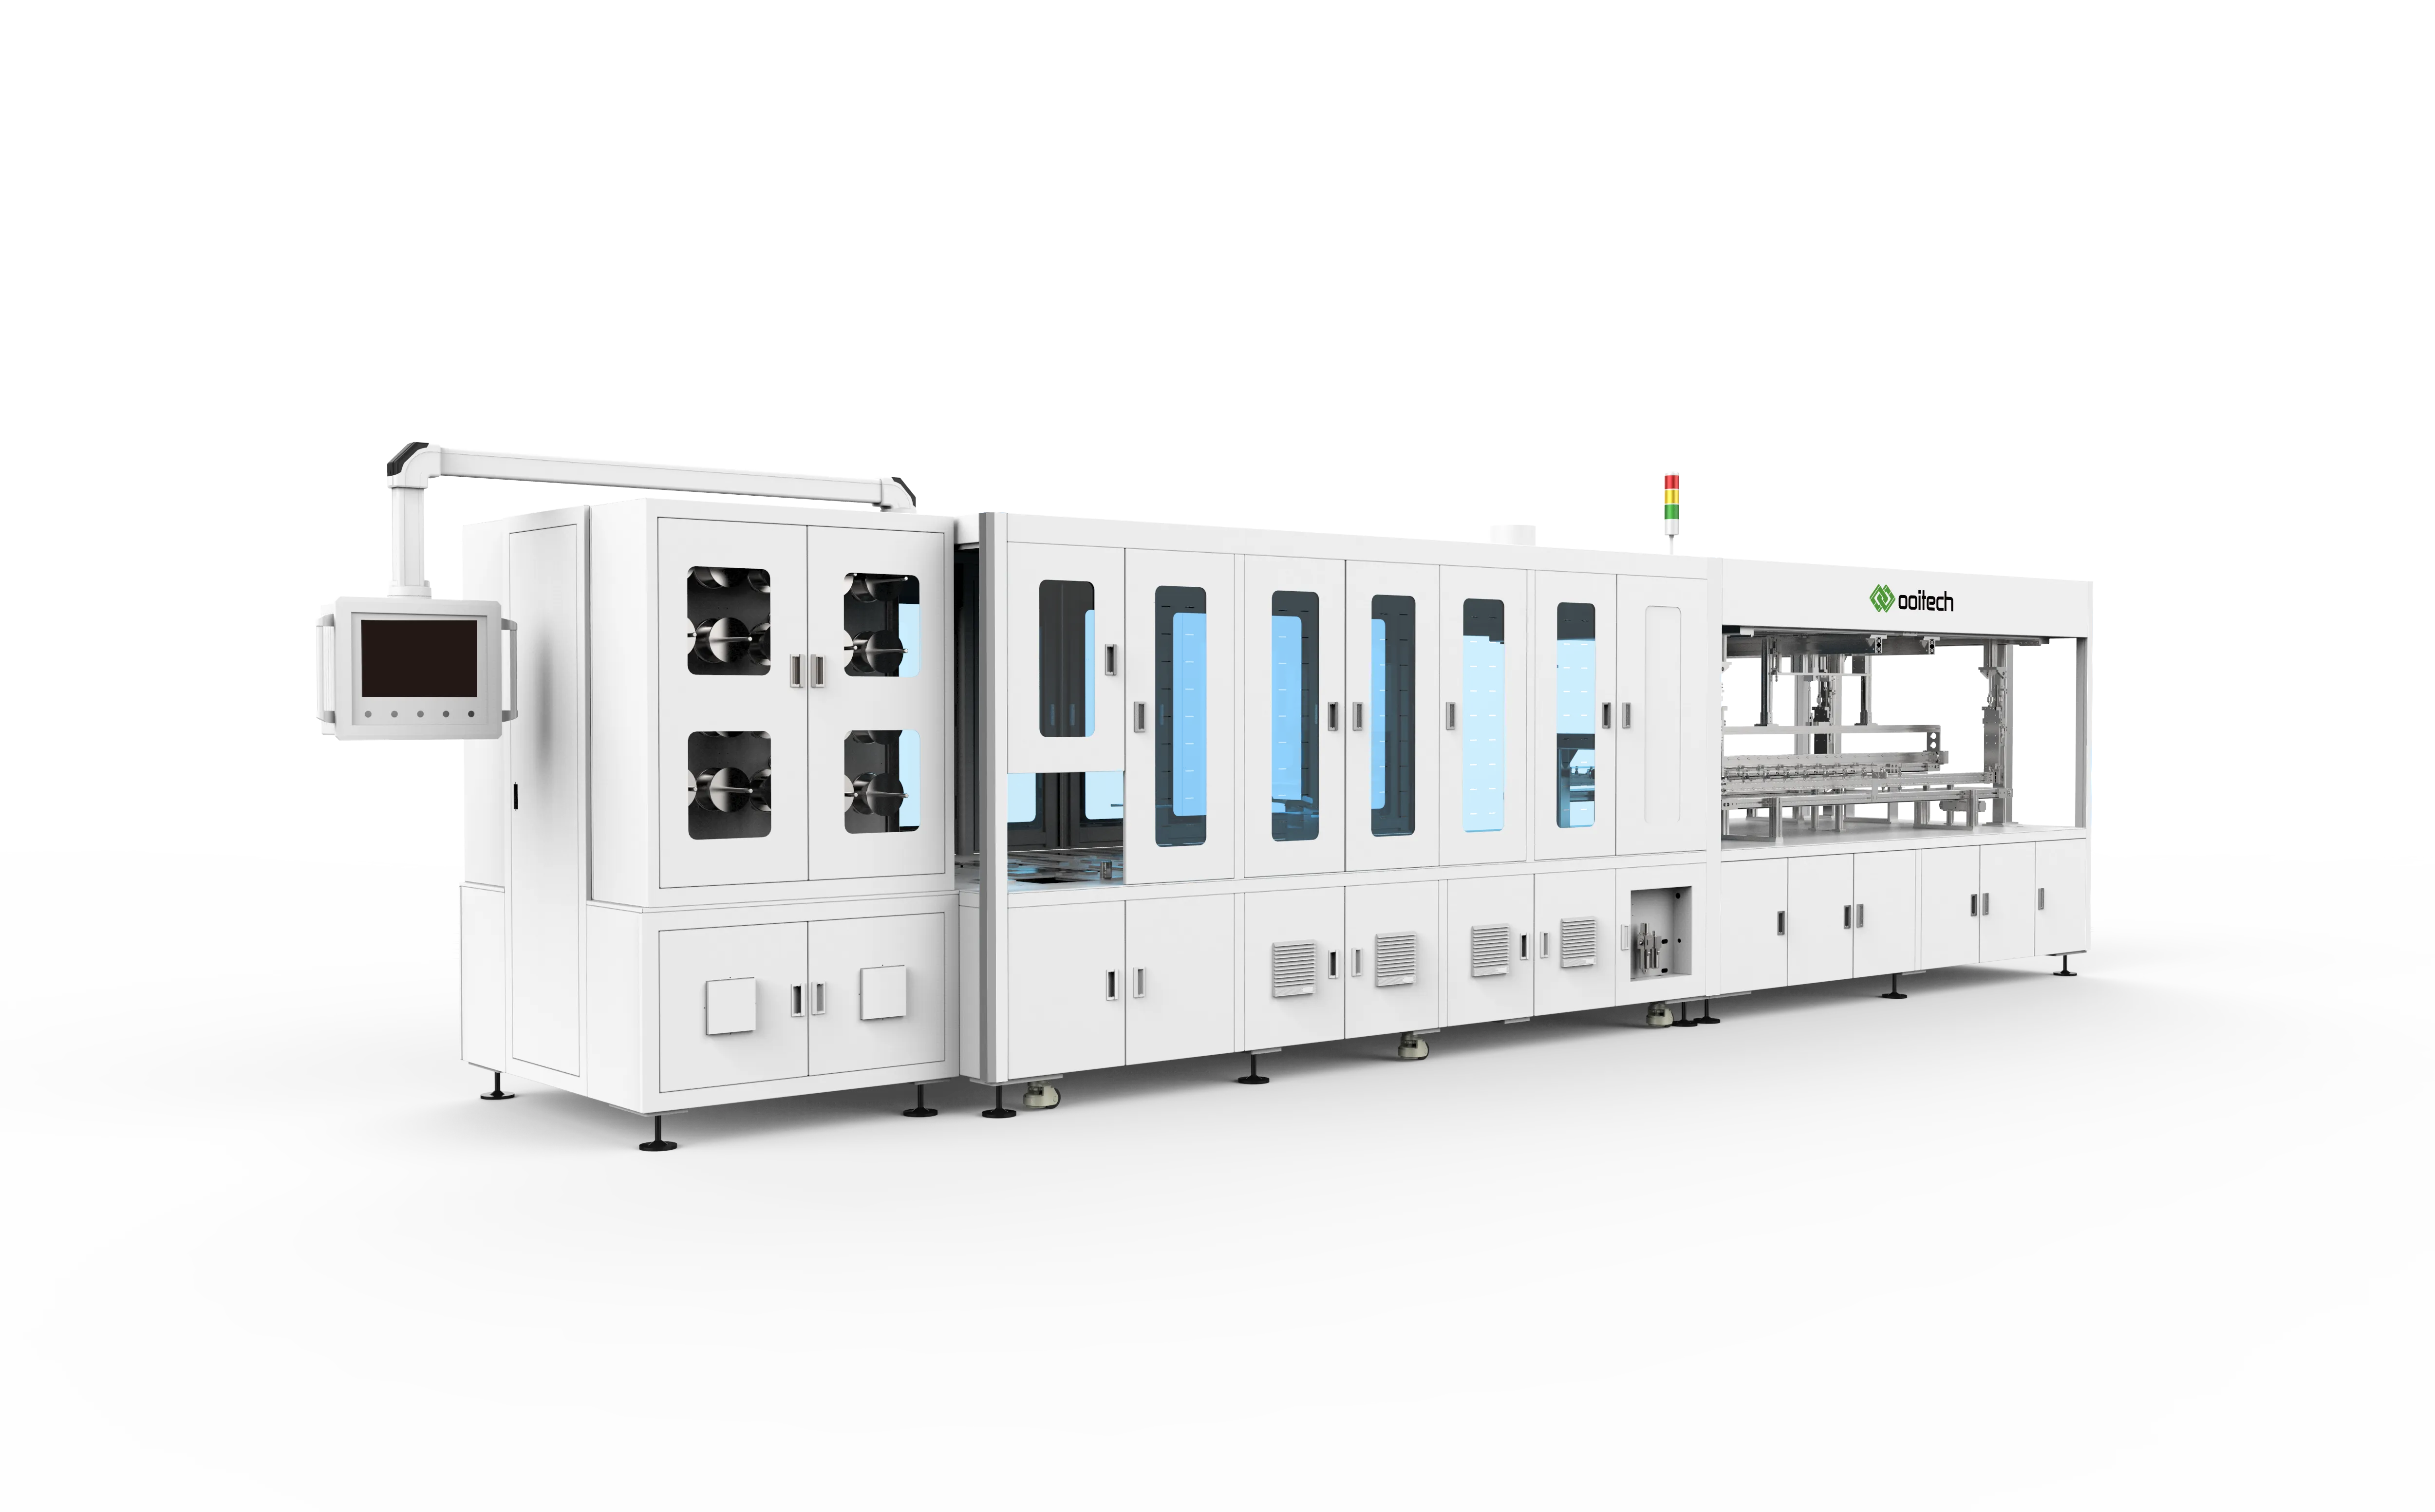
De tabber-stringer bepaalt de elektrische kwaliteit van de hele module. Hij soldeert ribbon op busbars en verbindt cellen tot strings — het enige station waar thermische cycli, plaatsingsnauwkeurigheid en ribbonspanning tegelijk op hetzelfde onderdeel inwerken. Het assortiment volgt de celtechnologie: AM050FH voor MBB half-cell, SS-1500B en SS-2500B voor mainstream stringing, OSLB-1300 voor BC-cellen, SL-1000 voor IBC en back-contact, SL-30C voor shingled-layouts.
Falen is zelden spectaculair — het zijn verbindingen die geleiden maar weerstand bieden, stringlengtes die zo ver uiteenlopen dat de layup-robot vastloopt, of cellen die barsten omdat het profiel voor een andere pasta was afgestemd. Vraag naar de regeling van het verwarmings- en koelprofiel, plaatsingsverificatie, regeling van de ribbonspanning, in-process verbindingsdetectie en hoe receptwijzigingen worden gevalideerd. De selectiegids voor tabber en stringer gaat dieper.
Lay-up
Layup verandert de stuklijst in een stapel: glas, encapsulant, stringmatrix, encapsulant, backsheet. Handmatige layup houdt stand op kleine schaal; daarboven nemen robots het over, omdat handmatige plaatsing niet reproduceerbaar blijft gedurende een dienst. Ooitech biedt WS-CL80D voor het hogesnelheidsleggen van MBB half-cells, HS-PBR voor robotmatige string-layup, SAW-100A voor gecombineerde layup en bussing, en ALU-HBL voor layout met geïntegreerde bussing.
Onderspecificeerde layup levert misalignment op die het lamineren permanent vastzet. Vraag hoe naar de glasrand wordt gerefereerd, hoe de aanwezigheid van strings wordt bevestigd, wat er gebeurt bij een pick-fout, en of vision vóór of na plaatsing controleert. Zie de WS-CL80D layup-machine.
Bussing
Bussing soldeert stringuiteinden in de busbar-geometrie die de junction box bereikt — weinig soldeer, veel werk, aangezien elke ampère erdoorheen gaat. DH200-Y en HDX200-P dekken de automatische bussingrol.
Zwakke bussing blijft onzichtbaar tot de vermogensmeting, en verschijnt dan als een module die slechts een beetje laag is en wordt toegeschreven aan cellen in plaats van aan deze machine voor de vervaardiging van zonnepanelen. Vraag hoe de busbarpositie ten opzichte van de stringuiteinden wordt ingesteld, hoe de soldeerenergie wordt geregeld, hoe continuïteit wordt geverifieerd, en of de routing voor uw moduleontwerp past. Zie de DH200-Y bussing-machine.
Lamineren
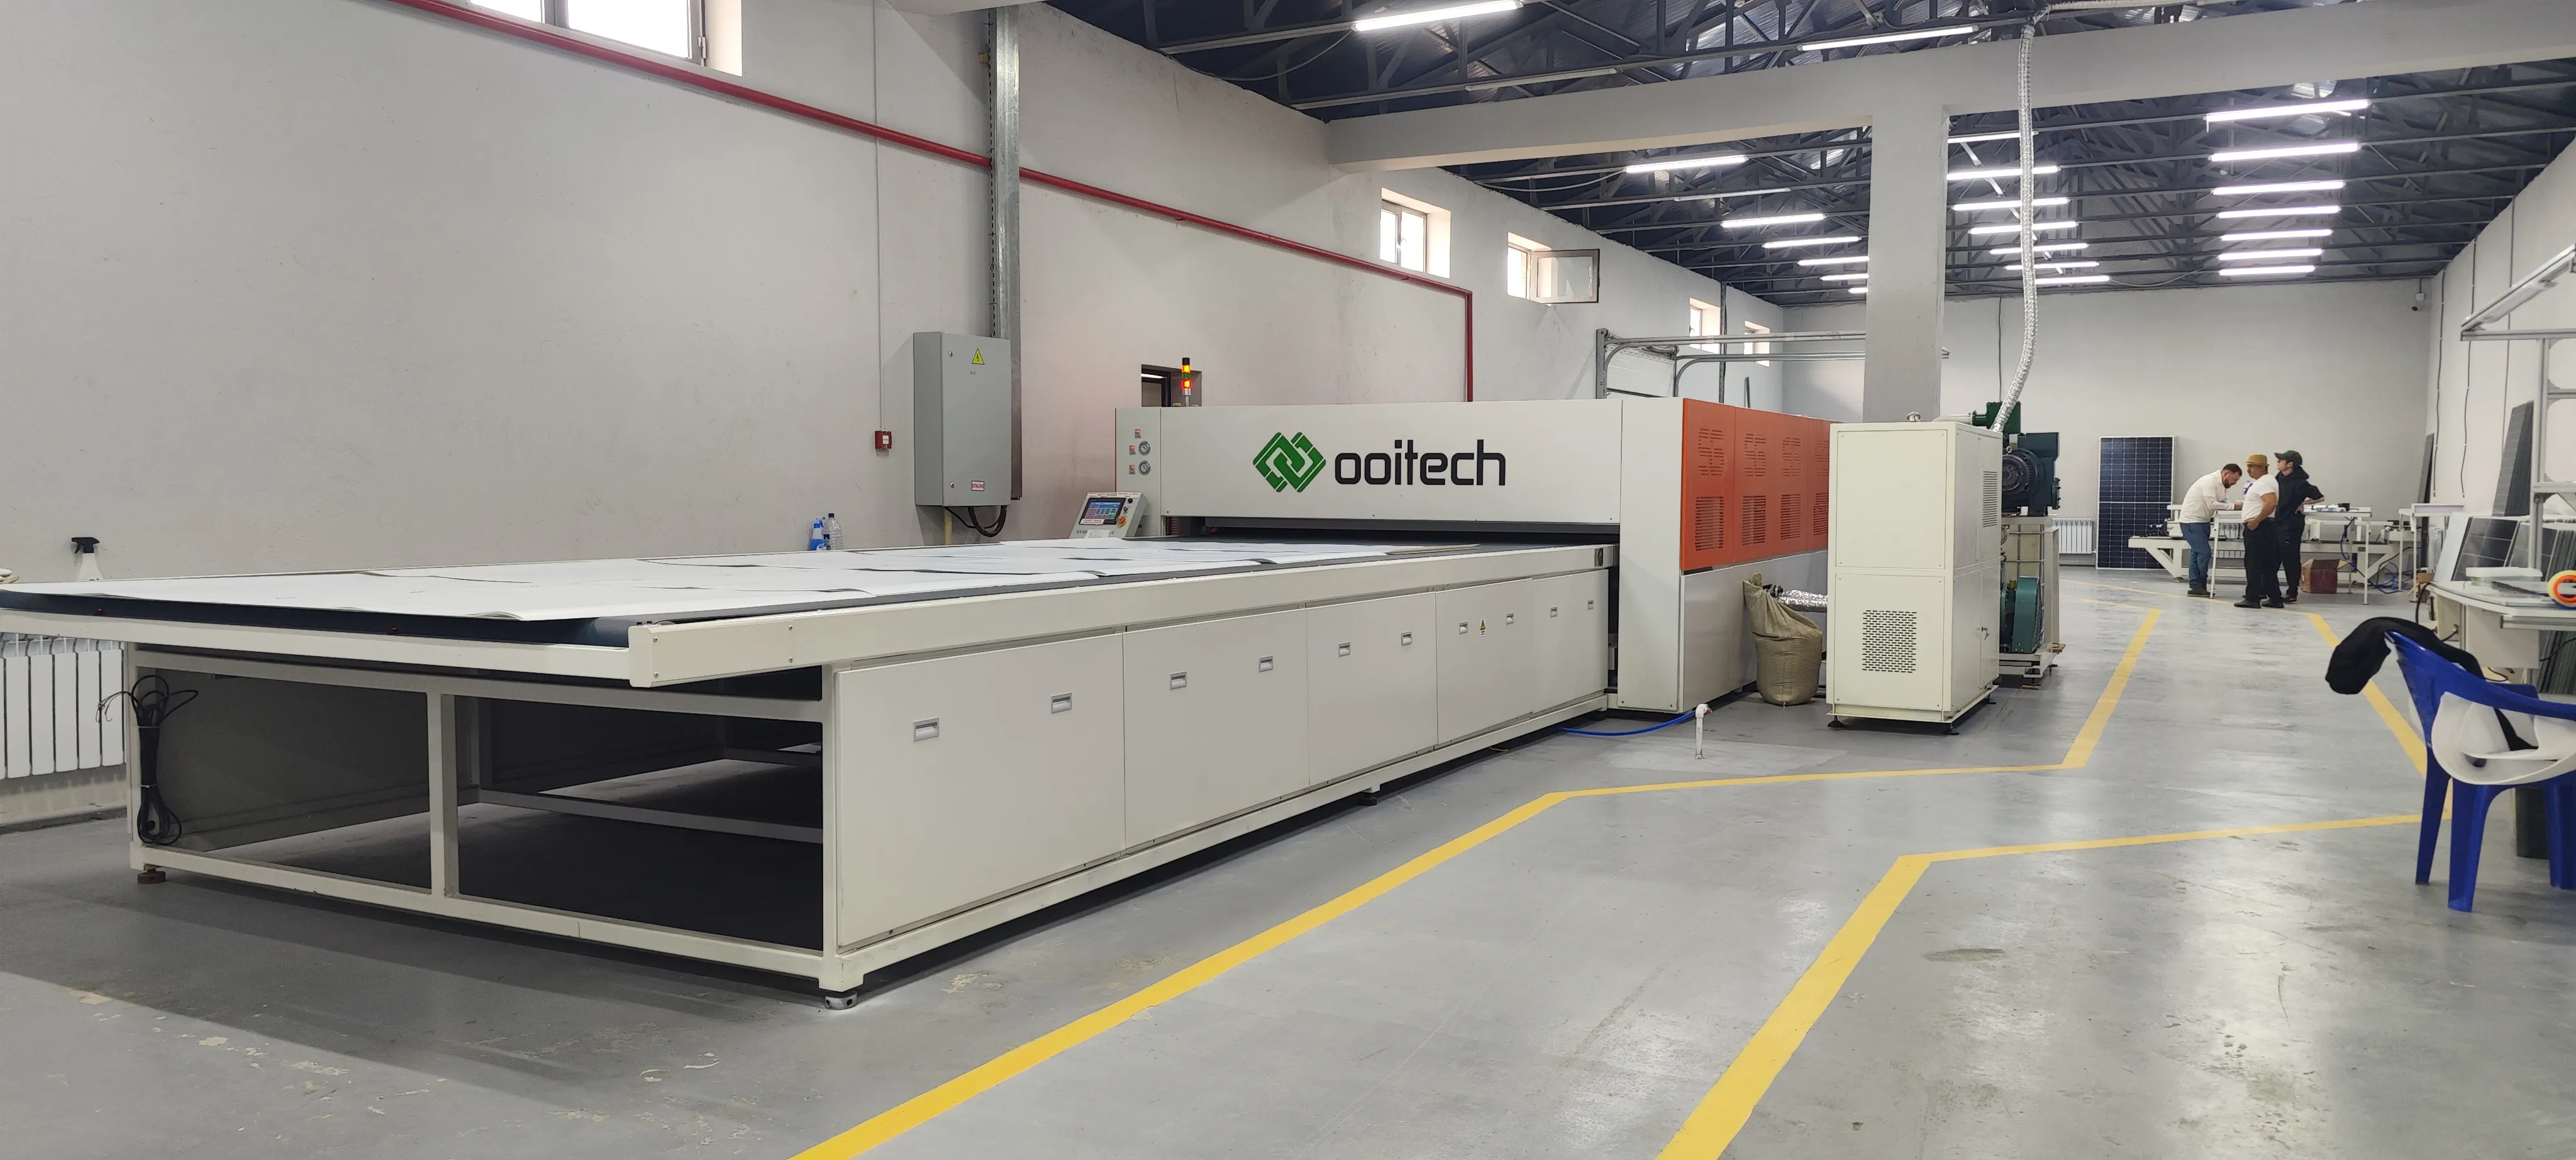
De laminator is de machine voor de vervaardiging van zonnepanelen die het vaakst wordt onderschat, omdat het op papier een pers met warmte is. In de praktijk is het een vacuüm-, temperatuur- en drukprofileringmachine, en het profiel is het product. OTCY-2754DD is een dubbelkamerontwerp met één laag, gericht op BIPV-werk; OCY-H600D is een semi-automatische laminator voor kleinere operaties.
Onderspecificeerd lamineren geeft bellen, uitpersing, celverschuiving of backsheet die nooit volledig cross-linkt — allemaal doorstaan ze een vluchtige blik en falen ze later bij een damp-hitte- of EL-controle. Vraag hoeveel verwarmingszones en drukfasen het recept toestaat, hoe vacuüm wordt getrokken en vastgehouden, en hoe het werkelijke profiel ten opzichte van de setpoint wordt gelogd. Meer in de selectiegids voor laminatoren.
Omlijsten
Framing perst het frame op het gelamineerde paneel en brengt op de meeste machines in dezelfde doorgang structurele lijm aan. De hoeveelheid en plaatsing van de lijmrups bepalen zowel de mechanische hechting als de vochtafdichting. OTZK-A is de automatische framingmachine met automatische lijmtoediening.
Een onderspecificeerd station laat de verbinding óf verhongeren, waardoor frames later losraken, óf overspoelt hem, waardoor lijm op het glas komt. Vraag hoe de lijmrupsgeometrie wordt geregeld, hoe hoekinterferentie wordt behandeld, hoe een gemiste lijmrups wordt gedetecteerd, en welke frameprofielen het gereedschap accepteert. Details op de OTZK-A framingmachine.
Lassen van junction box en vullen met lijm
Hier leven twee bewerkingen. KS-01C voert het lassen van de junction box uit, de verbinding van busbar naar boxklem; SPZ-AB10S/JH voert het vullen met lijm uit, het potten van de box tegen vocht. Een lijn heeft beide nodig, en hun faalwijzen verschillen: een koude las is een elektrische fout, een onvolledige potting een corrosiefout die maanden later opduikt.
Vraag hoe de lasser de verbinding verifieert in plaats van een beweging te voltooien, hoe het pottingvolume wordt gedoseerd, hoe boxen van verschillende leveranciers worden opgevangen, en welke uithardingsbehandeling tussen de stappen zit. Zie de KS-01C lasmachine.
Reinigen
Reiniging zit tussen framing en test, en verwijdert fluxresten, lijmvlekken en hanteringssporen voordat de EL-camera het paneel fotografeert. Het is de minst besproken machine voor de vervaardiging van zonnepanelen op de lijn en degene die het vaakst wordt gereduceerd tot een handmatige veeg — verdraagbaar op kleine schaal, een opbrengstprobleem naarmate het volume groeit, omdat inconsistente reiniging valse defecten oplevert. Vraag of de reiniging inline is, hoe borstels het glas vermijden te markeren, en wat de verbruikskosten per paneel zijn.
EL- en IV-testen
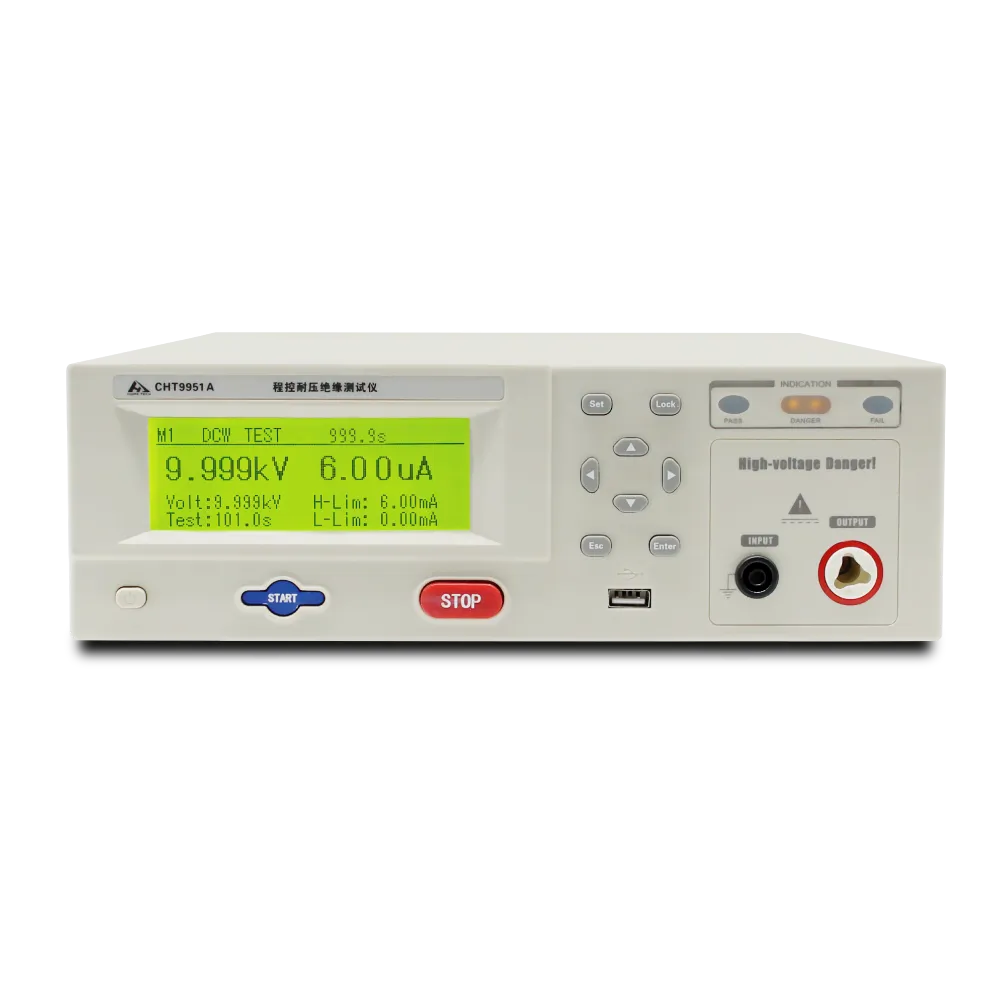
Testen is het enige station dat u vertelt of de voorgaande negen hun werk hebben gedaan, en het is de meest ingrijpende aankoop op de lijn. De families splitsen zich naar meting: OEL-S2400 voor elektroluminescentie-beeldvorming; OPT-M960B, OPT-M951B en OPT-M950B voor gecombineerde EL en VI; OTMT voor zonsimulatie van AAA-klasse en IV-curves; ST-TLD3A voor de rol van zonsimulator; CHT9951A/B voor hipot; CHT9980A/9981A voor veiligheid; OPT-S110H voor EL op stringniveau vóór het lamineren.
Een onvoldoende gespecificeerde tester faalt niet luidruchtig. Hij keurt panelen goed die hij had moeten afkeuren, of wijst goede af, en de operator verliest het vertrouwen. Vraag hoe de camera de defectklassen waarop u verkoopt onderscheidt, hoe de IV-referentie wordt gekalibreerd, hoe resultaten herleidbaar zijn tot een paneelserienummer, en wat de software doet met een grensgeval. Zie de OEL-S2400 EL-tester.
Machines aan materiaalzijde
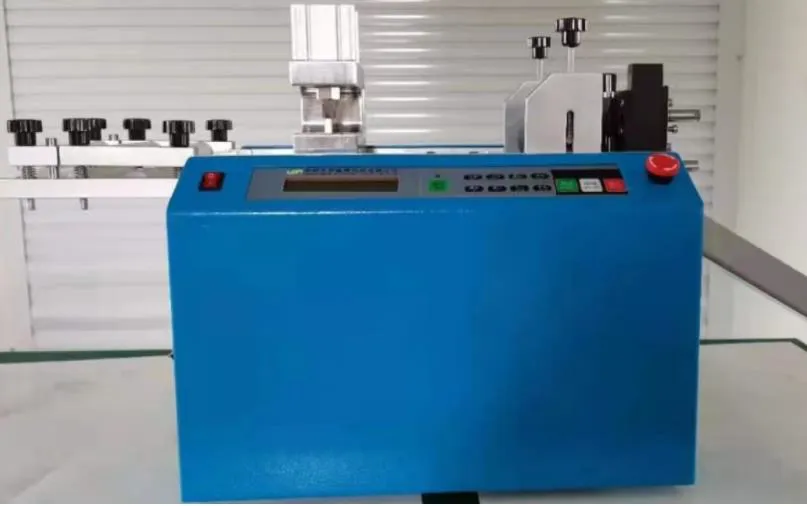
Niet elke machine voor de productie van zonnepanelen raakt een cel aan. Het snijden en vormen van ribbon, het snijden van EVA en backsheet, en het hanteren van glas bepalen de inputkwaliteit stroomafwaarts: inconsistent gesneden ribbon laat de stringer vastlopen, rafelige encapsulant laat een sealpad achter dat laminering niet kan sluiten, tegen de nerf gesneden backsheet kreukt onder vacuüm. Deze units zijn goedkoop vergeleken met processtations, waardoor ze worden overgeslagen. Vraag naar de herhaalbaarheid van de snijlengte.
Overzicht van stations
| Station | Modelfamilies | Wat het specblad moet vastleggen |
|---|
| Celsnijden | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Scribdiepte, afvoer van gruis, omsteltijd |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Thermisch profiel, plaatsingscontrole, lasdetectie |
| Lay-up | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Glasreferentie, oppikfouten, vision-timing |
| Bussing | DH200-Y, HDX200-P | Busbar-positionering, soldeerenergie, continuïteit |
| Lamineren | OTCY-2754DD, OCY-H600D | Zones, vacuümfasering, profielregistratie |
| Omlijsten | OTZK-A | Bead-geometrie, bead-detectie, frameprofiel |
| Aansluitdoos | KS-01C, SPZ-AB10S/JH | Lasverificatie, potting-dosering, doosafmeting |
| Test | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Defectresolutie, IV-kalibratie, traceerbaarheid |
Hoe de stations elkaar beperken
Niets hier is onafhankelijk. Een nauwkeurige maar langzame stringer laat de layup-robot verhongeren; een lange lamineercyclus dwingt framing om panelen te bufferen; een langzame tester wordt de wachtrij waar alles achter wacht. Wanneer u een machine voor de productie van zonnepanelen afzonderlijk specificeert, vraag dan wat deze veronderstelt over de stations aan weerszijden — cycluscompatibiliteit, paneelformaatbereik, hanteringsmethode. Daar zit het integratierisico. Groeperingsbeslissingen horen bij de gids voor stations en lijnindeling.
Ooitech levert deze stations als turnkey-lijnen, semi-automatisch en volledig automatisch, met operatortraining en after-salesondersteuning binnen de leveringsomvang.
FAQ
Welk station is het belangrijkst op een modulelijn?
De tabber-stringer en de laminator, in die volgorde: zij bepalen de elektrische en mechanische opbrengst. Alles stroomafwaarts detecteert alleen hun fouten.
Kan ik een machine voor de productie van zonnepanelen per stuk kopen?
Ja, en veel nieuwe fabrieken doen dat, waarbij ze stations toevoegen naarmate het volume dat rechtvaardigt. Elke unit moet passen bij het paneelformaatbereik en de hantering van wat u al bezit.
Hoe herken ik een onvoldoende gespecificeerd station voordat ik koop?
Vraag wat het in proces meet in plaats van wat het uitvoert. Een station dat alleen een beweging voltooit, zonder in-process controle, laat defecten stilzwijgend passeren.
Zijn deze machines alleen voor kristallijne siliciummodules?
De beschreven volgorde is die voor kristallijn silicium. Back-contact-, shingled- en BIPV-producten behouden de stationvolgorde maar wijzigen de tooling, waardoor modelfamilies verschillen per celtechnologie.
Om een station te bespreken of een offerte voor een volledige lijn aan te vragen, stuur uw moduledesign en doeloutput en wij stemmen dit af op de stationlijst.