Hoe kiest u de juiste zonnepaneel-laminator?
Inhoudsopgave
Snel antwoord: Het kiezen van een solar module laminator begint bij de moduletekening en het lamineerrecept, niet bij het jaarlijkse MW-cijfer op de brochure. De kamergrootte is de eerste beslissing, omdat deze bepaalt hoeveel modules er tegelijk worden geladen: een kamer van 2200 mm bij 3600 mm werd gespecificeerd voor drie conventionele 72-cell modules, een kamer van 2300 mm bij 4600 mm voor vier, en grotere kamers voor vijf, allemaal gebaseerd op oudere moduleformaten die niet opnieuw mogen worden gebruikt voor huidige large-format modules zonder een nieuwe lay-outtekening. Een specificatie die ten minste 50 mm tussen modules vereist, betekent dat het delen van het platenoppervlak door het moduleoppervlak de lading overschat. Een leverancier die capaciteit opgeeft met 156 mm-cellen en 275 W-modules, toont een hoger MW-cijfer voor dezelfde machine. Vergelijk in plaats daarvan verkoopbare modules per uur.
PV-moduleproductie · door Jerry, Ooitech
Productoverzicht & Selectiemethodologie
Selecteren op Basis van Modulevereisten
Het selecteren van een zonnemodule laminator vereist dat je verder kijkt dan geïsoleerde apparatuurbrochures. De afmetingen van een laminatorkamer moeten overeenkomen met de moduleafmetingen, de cyclus moet overeenkomen met de algehele productielijnsnelheid, en het vacuüm- en temperatuurprofiel moeten passen bij de specifieke encapsulant (EVA of POE). De apparatuurkeuze moet voortkomen uit moduletekeningen en laminatierecepten in plaats van jaarlijkse MW-cijfers die in promotiemateriaal worden vermeld.
Geadverteerde MW-classificaties berekenen capaciteit vaak op basis van verouderde moduleformaten (bijv. 156 mm cellen, 275 W modules). Een hoger modulevermogen blaast de geadverteerde MW op, zelfs wanneer de totale paneelproductie identiek blijft. Voor objectieve evaluatie, vergelijk machines op verkoopbare modules per uur:
Verkoopbare modules per uur = modules per lading × voltooide ladingen per uur × first-pass opbrengst × uptime
Belang van Laadtekeningen
Selectie begint met moduleafmetingen, glasdikte, layup-details, encapsulant-specificaties en posities van de aansluitdoos. Een geschaalde laadtekening moet exacte spelingen aantonen. Bijvoorbeeld, het handhaven van een 50 mm speling tussen modules betekent dat het eenvoudig delen van het plaatgebied door het modulegebied de laadcapaciteit overschat. Kamervormen moeten worden geëvalueerd tegen moderne grote moduleafmetingen.
Technische Parameters & Configuratiematrix
Selectie van Kamerarchitectuur
Een enkelkamer-laminator voert evacuatie, persen, uitharden en ontluchten uit in één kamer. Het heeft een kleinere voetafdruk en lagere utiliteitsvereisten. Dubbelkamer-laminators scheiden lamineren van uitharden, waardoor één lading kan uitharden terwijl de volgende lading evacueert, wat de output per uur verdubbelt.
| Configuratie | Effectief Werkgebied | Geciteerde Werkcyclus | Gemiddeld Operationeel Vermogen | Algehele afmeting | Geschikt gebruik |
|---|---|---|---|---|---|
| Semi-automatisch | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Reparaties, proefwerk, kleine modules |
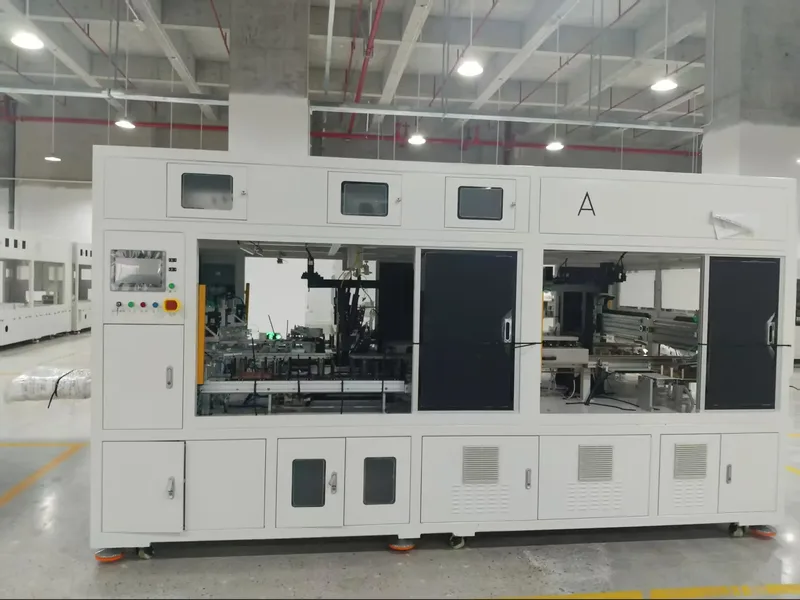
| Automatische enkele kamer | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Lager productievolume |
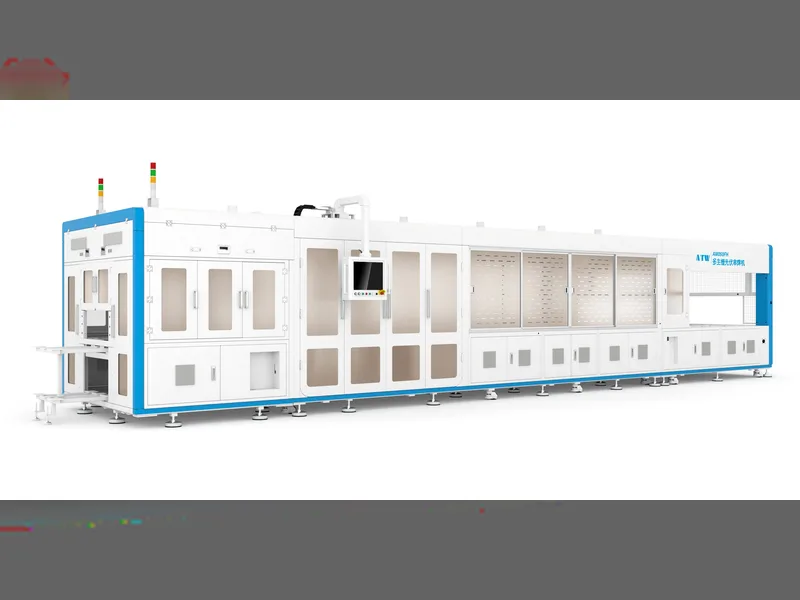
| Automatische dubbele kamer | 2200 × 3600 mm per kamer | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Continue moduleproductie |
| Gestapelde dubbele kamer | Vier werkniveaus van 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Hoog rendement met beperkt vloeroppervlak |
| Grote dubbele kamer | 2700 × 8700 mm per kamer | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Grote modules en lijnen met hoog volume |
Vacuüm- en thermische specificaties
Vacuümprestaties vereisen snelle evacuatie in een hete, beladen kamer. Systemen gebruiken doorgaans roterende schoepenpompen (bijv. 2X-70) gecombineerd met Roots-blowervacuümpompen (bijv. ZJP300 of ZJP600) voor configuraties met dubbele kamer om procesdrukken onder 100 Pa binnen 90 seconden te bereiken. Verwarmingssystemen gebruiken warmteoverdrachtsolie met meerzone-PID-regeling, wat een temperatuuruniformiteit van de plaat binnen ±1,5°C tot ±2,0°C oplevert over minimaal vijf meetpunten per kamer.
Technische voordelen en belangrijke evaluatiefactoren
De redenering achter die vacuüm- en thermische cijfers, inclusief waarom Roots-boosters worden gecombineerd met rotatiekleppompen, wordt uiteengezet in laminator vacuümpompen, het EVA-venster en hoe de pompset is geconfigureerd.
Lijnsynchronisatie en timing
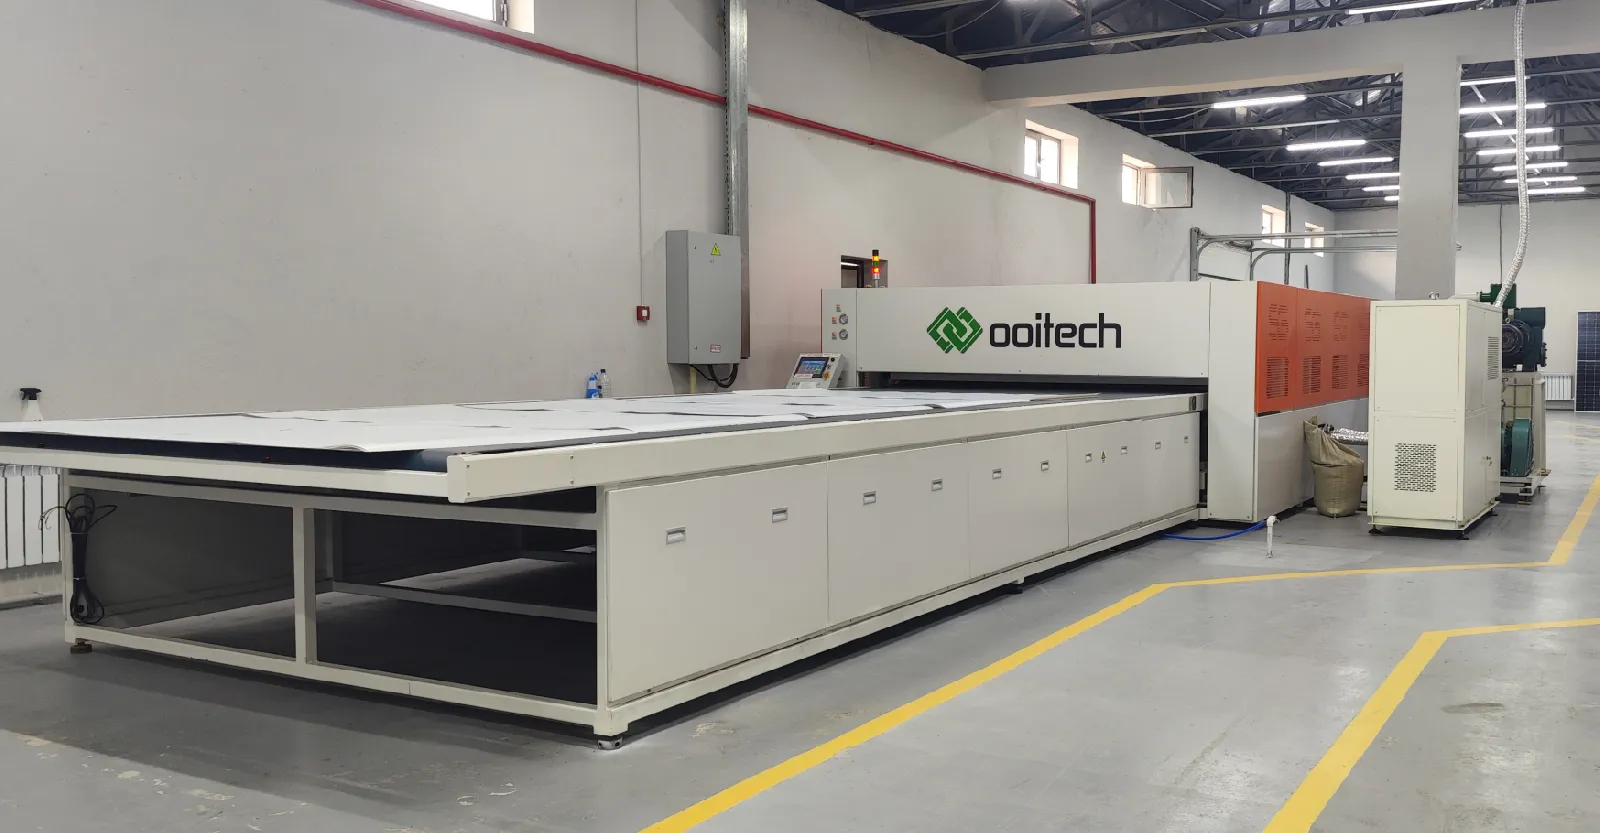
Buffermatching op lijnniveau: Een lamineermachine moet naadloos integreren met stringen, leggen, buffer, koeling, inspectie en omlijsting. De verwerkingscapaciteit stroomafwaarts bepaalt de werkelijke lijnoutput.
Expliciete cyclustijdspecificaties: Gedetailleerde tijdschema's moeten laden, evacuatie/persen van kamer één, overdracht, uitharden in kamer twee, ontluchten en lossen omvatten, waarbij de totale verblijftijd wordt afgestemd op de uithardingsvensters van EVA/POE.
Geavanceerde vacuümarchitectuur: evacuatie met hoog volume in combinatie met Roots-boosterpompen voorkomt luchtinsluiting en belvorming in dubbelglas- en backsheet -stapels.
Strikte plaatuniformiteit: Meerpunts-PID-verwarming zorgt voor uniforme vernetting van grootformaat glasmodules zonder koude hoeken.
Contractuele uptime en onderhoudbaarheid: Gebruiksdoelstellingen van apparatuur (98%-99%) moeten uitgesloten operationele tijd, vervangingsschema's voor siliconenmembranen (3.000+ cycli) en geautomatiseerde bandreinigingssystemen definiëren.
Producttoepassingen en lijnintegratie
Toepassingsscenario's
Pilootlijnen en R&D-faciliteiten: Semi-automatische configuraties (1100 × 2200 mm) ideaal voor kleinschalige moduleproductie, procestesten en modulereparatie.
Standaard commerciële lijnen: Automatische eenkamer- en tweekamereenheden (2200 × 3600 mm) afgestemd op middelgrote tot hoge volumes zonnepaneelproductie.
Productiefaciliteiten met hoge dichtheid: Gestapelde meerlaagse tweekamerconfiguraties maximaliseren de output per vierkante meter in ruimtebeperkte faciliteiten.
Grootformaat- en utility-scale lijnen: Uitgebreide tweekamereenheden (tot 2700 × 8700 mm), ontworpen ter ondersteuning van zware dubbelglas-, TOPCon-, HJT- en PERC-moduleproductie.
Integratievereisten voor faciliteiten: Installatie vereist nauwkeurige faciliteitsplanning, inclusief 380V/50Hz stroomvoorziening, pneumatische toevoer van 0,6–0,8 MPa, koelwater voor vacuümpompen, vloerbelasting tot 1,5 t/m² en vlakheid van de vloer binnen ±10 mm.
Aanbevelingsvereisten en FAT-acceptatie
Specificatiechecklist en acceptatiecriteria
Om het juiste laminatormodel te evalueren en te selecteren, zijn vijf kritieke gegevensinvoer vereist:
Gedetailleerde moduleontwerptekening en dimensionale envelop.
Specificaties van glas, encapsulant en achterblad/achterglasstapel.
Technisch gegevensblad van encapsulant (EVA- of POE-uithardingsvensters).
Vereiste moduleoutput per ploeg en operationele doelstelling.
Faciliteitsindelingsplan met nutsvoorzieningspunten (stroom, lucht, koelwater).
Fabrieksacceptatietest (FAT)
De definitieve FAT-evaluatie moet daadwerkelijke productiemateriaalstapels door opeenvolgende ladingen laten lopen bij stabiele operationele temperaturen. Belangrijke acceptatiemetrieken die tijdens FAT worden geregistreerd, zijn onder meer afgewerkte modules per uur, vacuümpompcurves, meerpunts thermische verdeling van de plaat, PLC-alarmlogboeken, first-pass yield en herstarttijd na gepland onderhoud.
Gerelateerd: Waarom bussing (overlapsolderen) celbarsten veroorzaakt bestrijkt de voeggeometrie waarop laminering vervolgens inwerkt, wat vaak de plek is waar een scheur in het centrumgat begint.
Verder lezen en achtergrondgegevens
Openbaar referentiemateriaal over dit onderwerp, gepubliceerd door de organisaties die de technologieroadmap en marktgegevens van de sector onderhouden: