Tabber- en Stringermachine: hoe het werkt, hoe je kiest
Inhoudsopgave
Snel antwoord: Een tabber en stringer is de enige machine die elke module moet passeren en die door geen enkel later station kan worden gerepareerd. Hij soldeert ribbon op individuele cellen en verbindt ze tot een serie-string, en elke scheur of koude las die hier ontstaat, wordt in de afgewerkte module vastgelegd. Het station voert twee thermische processen uit: ribbonplaatsing en solderen, met ribbon van ongeveer 0,15 mm en celformaten tot 210 mm, en het moet de plaatsingsnauwkeurigheid behouden bij multi-busbar- en back-contact-layouts. Machines in de klasse SS-1500B en SS-2500B verwerken de gangbare formaten, en 0BB- en BC-varianten vereisen ander gereedschap in plaats van een instellingswijziging. Omdat de stringer het modulevermogen en het plafond voor de lijnopbrengst bepaalt, is hij gewoonlijk de doorvoerflessenhals van een modulelijn en het eerste station dat je controleert wanneer de capaciteit tekortschiet.
De ene machine waar elke module doorheen moet en die door geen enkel later station kan worden gerepareerd — stations, soldeerspecificaties, 0BB- en BC-compatibiliteit, prijsklassen en de defecten die in echte fabrieken opduiken.
PV-moduleproductie · Stringer-selectiegids · door Jerry, Ooitech
Eén machine bepaalt of een module zijn vermogen 25 jaar vasthoudt: de tabber- en stringermachine. Elke las die hij maakt is permanent — geen enkel later station kan een slechte las repareren. Hier is hoe de machine werkt, en hoe u de uwe kiest.
1. Wat de machine feitelijk bepaalt
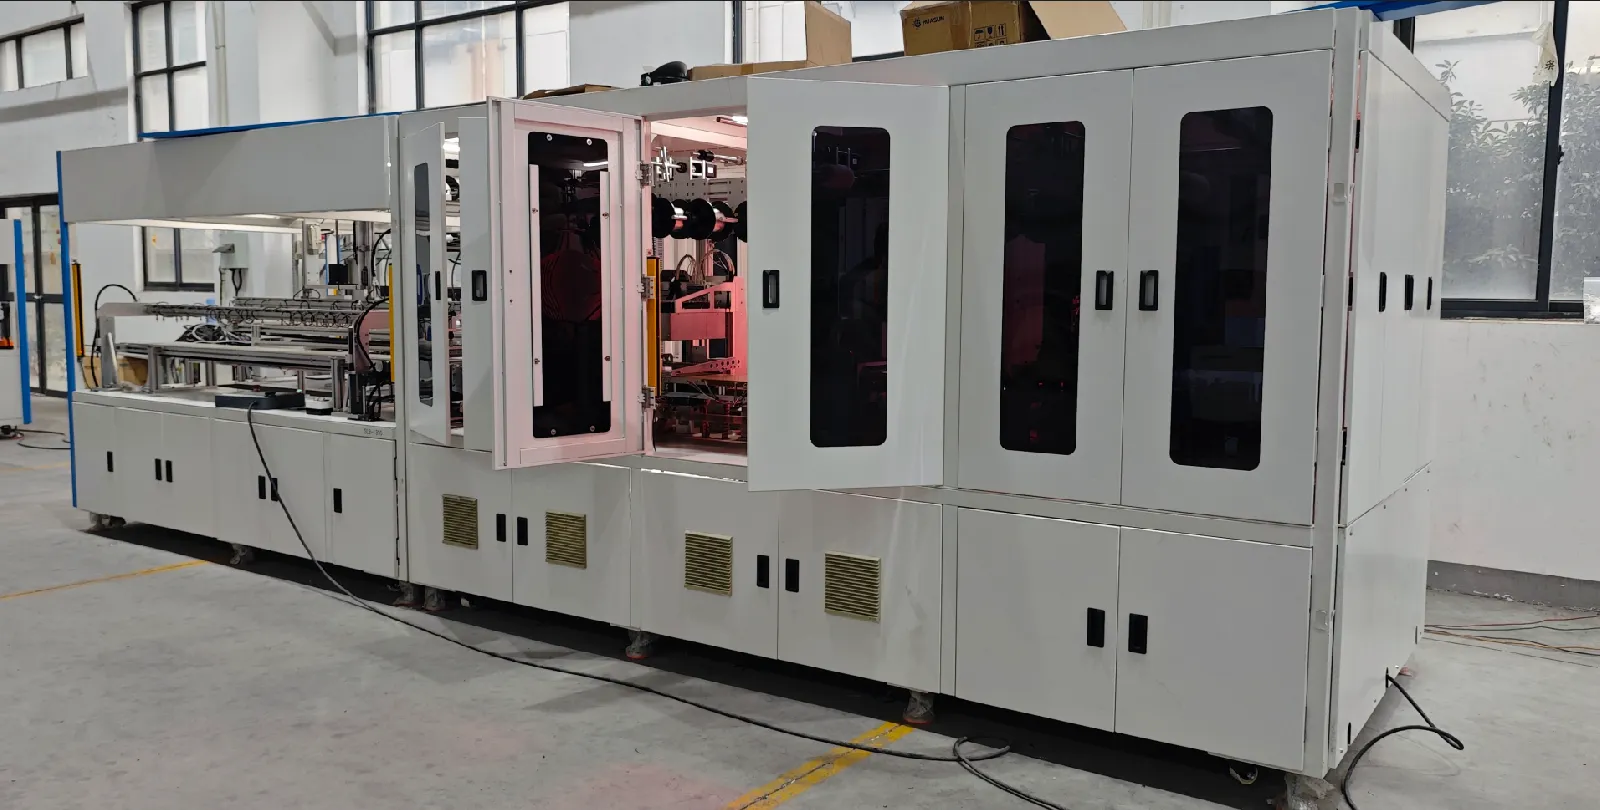
De tabber- en stringermachine soldeert zonnecellen één voor één aan elkaar via vertind koperlint: het lint hecht aan de front-gridlijnen van de ene cel, wikkelt naar de achterkant van de volgende, en herhaalt zich tot een volledige string bestaat. Warmte smelt de soldeerlaag van het lint tot een metallurgische verbinding met de vingers van de cel — en dat verwarmingsprofiel, toegepast op een wafer van ongeveer 130–180 μm dik, laat ofwel een intacte elektrische verbinding achter, ofwel een verborgen microscheur.
Op de productielijn staat de machine na het sorteren van de cellen en vóór de layup, wat hem het eerste onomkeerbare proces maakt tussen cel en module. Lamineren kan opnieuw worden gedaan, inkaderen kan worden gecorrigeerd, maar een koude las of een gebarsten cel in een afgewerkte string blijft voor altijd. Daarom besteden ervaren kopers meer tijd aan het auditen van deze ene machine dan aan de rest van het hele offerteblad bij elkaar.
2. In de machine: zes stations
| Station | Wat er gebeurt | Waar u bij aankoop op moet letten |
|---|---|---|
| 1. Laden en sorteren | Cellen geladen, uitgelijnd door CCD-camera | Specificatie uitlijnprecisie (±0,15 mm klasse op huidige machines) |
| 2. Fluxspray | Flux bereidt de soldeeroppervlakken voor | Doseerconsistentie; flux wordt meestal lokaal ingekocht |
| 3. Lintaanvoer | Platte ribbon gevormd, gesneden en op de pads gelegd | Ribbonbreedtebereik (0,35–1,2 mm typisch), snijderverstelling — de meeste uitlijningsdefecten beginnen hier |
| 4. IR-tabbing | Infraroodlampen smelten het soldeer opnieuw | Aantal onafhankelijk geregelde verwarmingszones; opslag per recept |
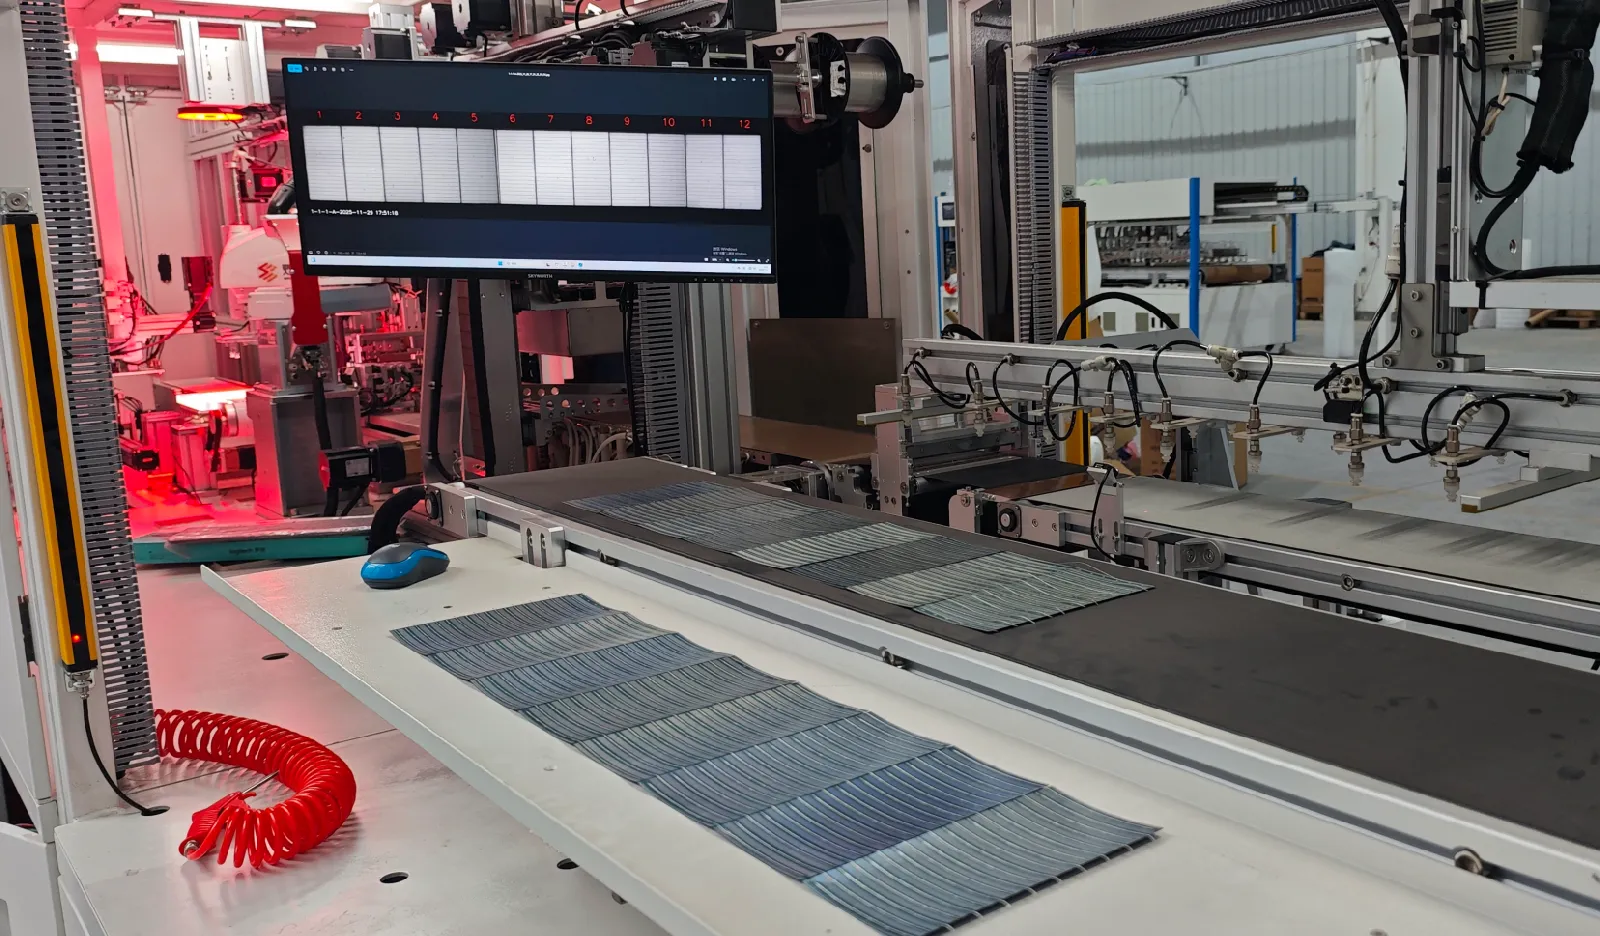
| 5. Stringing | Cellen van voor naar achter aan elkaar gekoppeld tot de string, robotgestapeld | Celafstandbereik (1,5–10 mm), zachtheid van de handling |
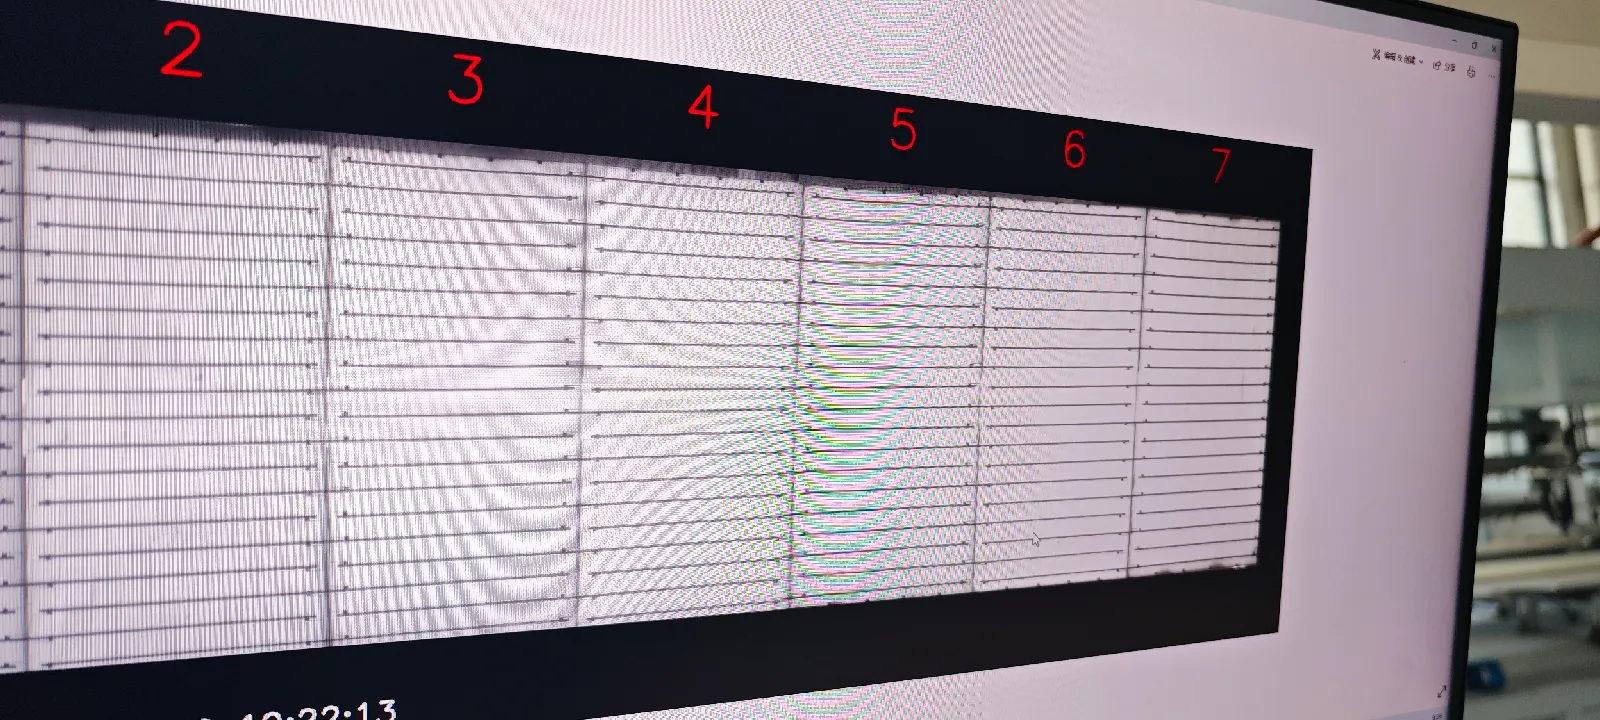
| 6. Inline EL | Elektroluminescentie controleer op de afgewerkte string | Inbegrepen of optioneel; resolutie en aantal camera's |
Lijnen gebouwd voor zero-busbar (0BB)-formaten voegen een zevende station toe na het solderen — lijmuitharding of filmlaminatie — dat in Sectie 5 wordt behandeld. De kern van zes stations is verder hetzelfde bij de machine van elke fabrikant; wat offertes onderscheidt is precisie, verwarmingsregeling en hoeveel van de handling gerobotiseerd is.
3. De cijfers die ertoe doen op de specificatielijst
Drie specificaties voorspellen al het andere over de machine. Breekpercentage: machines van de huidige generatie blijven ≤0,2% op A-grade cellen — accepteer niets ruimer, want breuk op dit station is permanent schroot plus herwerk-arbeid. Doorvoer: entry-machines draaien ~1.200 cellen per uur, de werkpaardenklasse 2.400, en hogesnelheidsmachines van de ATW-klasse 6.800 — stem dit af op uw laminator en uw ploegplanning, niet op de kop van de verkoper. Positioneringsnauwkeurigheid: ±0,15 mm positionering en ±0,2 mm plaatsing zijn de huidige standaard; naarmate het aantal busbars stijgt en fingers fijner worden, is nauwkeurigheid wat de ribbon op snelheid op de pads houdt.
Nog een specificatie die het eisen waard is: hoeveel complete celkits bij de machine worden geleverd, en wat een tweede kit kost. Als u van plan bent meer dan één celformaat te draaien — en de meeste lijnen doen dat uiteindelijk — dan hangt formaatwissel op leven en dood af van reservekits en opgeslagen recepten.
4. IR-solderen heeft gewonnen — bevestig het en ga verder
Oudere catalogi noemen infrarood, hetelucht, laser en inductie naast elkaar alsof de keuze nog open is. Dat is niet zo. Infrarood is de massaproductiestandaard — contactloos, volwassen, met onafhankelijk gezoneerde temperatuurregeling — terwijl hetelucht nieuwe lijnen inmiddels effectief heeft verlaten: ongelijkmatige verwarming, langzame cycli en thermische schok die dunne wafers niet aankunnen. Laser en inductie overleven in nichetoepassingen tegen apparatuurkosten die de economie zelden rechtvaardigt voor moduleassemblage. De beslissing die er in 2026 echt toe doet, is niet de verwarmingsmethode, maar of het IR-platform later kan worden geüpgraded naar 0BB.
5. De echte vraag voor 2026: busbarformaten en 0BB
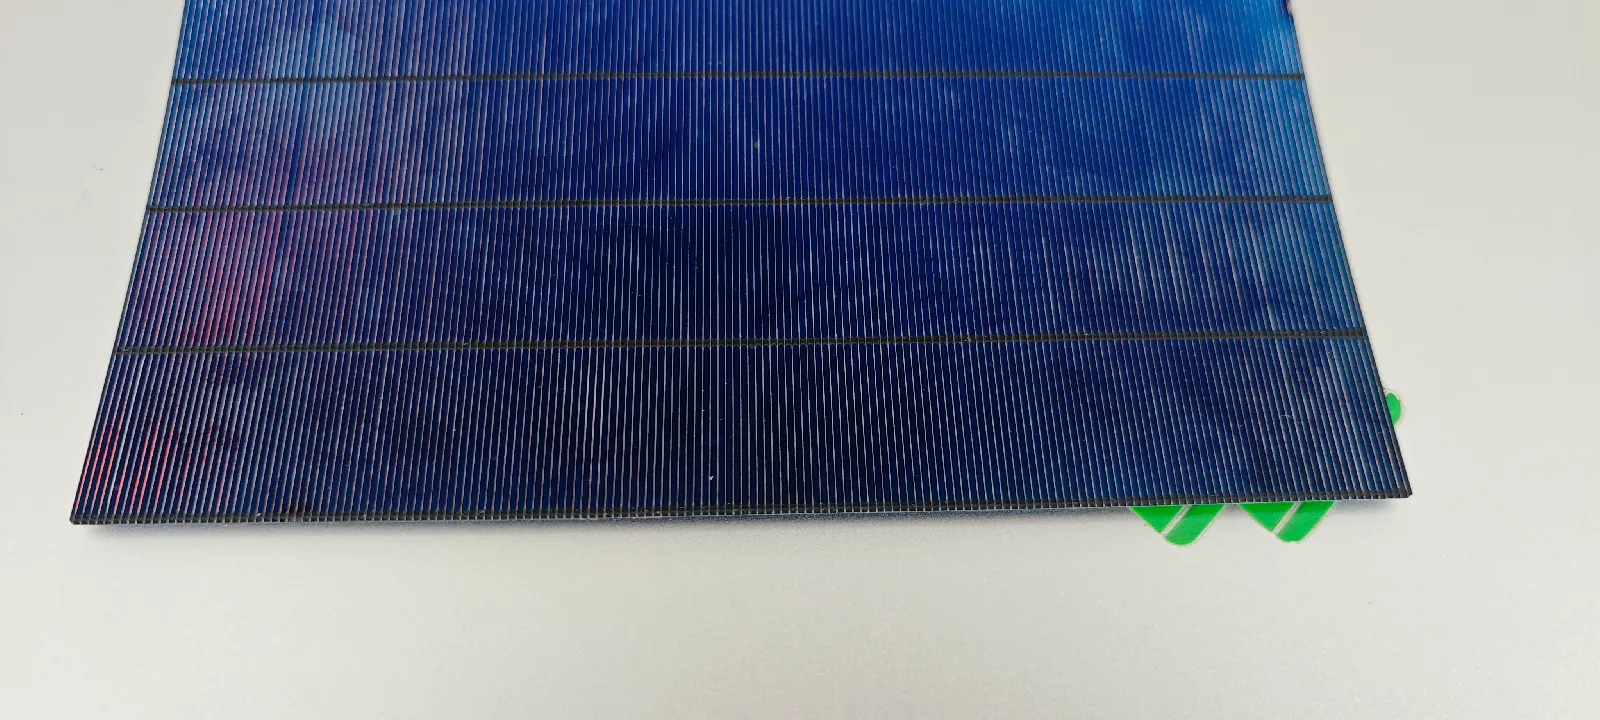
De ontwikkeling van stringers in de afgelopen vijf jaar is één verhaal: busbars van vele naar geen. MBB (multi-busbar) maakte plaats voor SMBB (15–25BB), en de industrie beweegt nu naar 0BB — fijne ronde draden die direct op de vingers worden gesoldeerd, wat zilverpasta bespaart, schaduw vermindert en het vermogen verhoogt. Industrievoorspellingen plaatsen 0BB tegen 2026 op bijna 90% penetratie, wat betekent dat een machine die vandaag wordt gekocht en geen 0BB kan draaien, het risico loopt binnen twee jaar verouderd te zijn. Een standaardmachine dekt PERC en TOPCon in 3–20BB native; 0BB is een add-on proces, en de vier routes verschillen genoeg om uw aankoop te veranderen:
| 0BB-route | Hoe het hecht | Afweging |
|---|---|---|
| Soldeer + lijm | IR fixeert de draad, thermohardende lijm versterkt | De meest economische in massaproductie; vereist hoge nauwkeurigheid bij lijmdosering — het natuurlijke upgradepad voor een IR-stringer |
| Film | Polymeerfilm houdt draden vast, hecht tijdens lamineren | Breedste geschiktheid voor celtypen (TOPCon/HJT/BC) en hoge betrouwbaarheid; film voegt kosten toe |
| Lijmdosering | Doseren, draad leggen, uitharden | Eenvoudige, stabiele apparatuur; extra lijmkosten en mogelijk EL-schaduw onder de draad |
| SmartWire | Composietfilm + draadraster | Gevestigde route; octrooibeschermd tot 2034 met hoge filmkosten |
Kies op basis van je celroadmap, niet op basis van de kosten van vandaag. Als je TOPCon draait en verwacht daarbij te blijven, kosten solderen plus lijm het minst in gebruik en bouwen ze voort op het IR-platform dat je al hebt gekocht. Als BC of HJT in de planning zit, is de bredere geschiktheid van film zijn kosten per module waard, en moet de machine besteld worden met het oog daarop, in plaats van later te worden omgebouwd.
6. Celcompatibiliteit: één machine, vier celfamilies
| Celtype | Stringvereiste | Mainstream aanpak |
|---|---|---|
| PERC | Volwassen, kostenbewust | Standaard IR, MBB/SMBB |
| TOPCon | N-type, SMBB op weg naar 0BB | Standaard IR / 0BB soldeer+ lijm |
| HJT | Koudgevoelige, dunne wafer | Low-temp IR / 0BB-folie of lijm |
| BC (IBC/ABC/HPBC) | Back-contact, geen front busbar | BC-compatibele stringerconfiguratie — bevestig dit voordat u iets anders offreert |
Als uw bedrijfsplan tollingwerk omvat — het draaien van celformaten van meerdere klanten op één lijn — is compatibiliteit meer waard dan piekdoorvoer. Snelwisselende celkits plus een gevalideerd, opgeslagen recept per formaat laten één machine binnen een omsteltijd van enkele minuten tussen routes wisselen; een machine zonder die flexibiliteit beperkt uw klantenlijst tot één technologieroute.
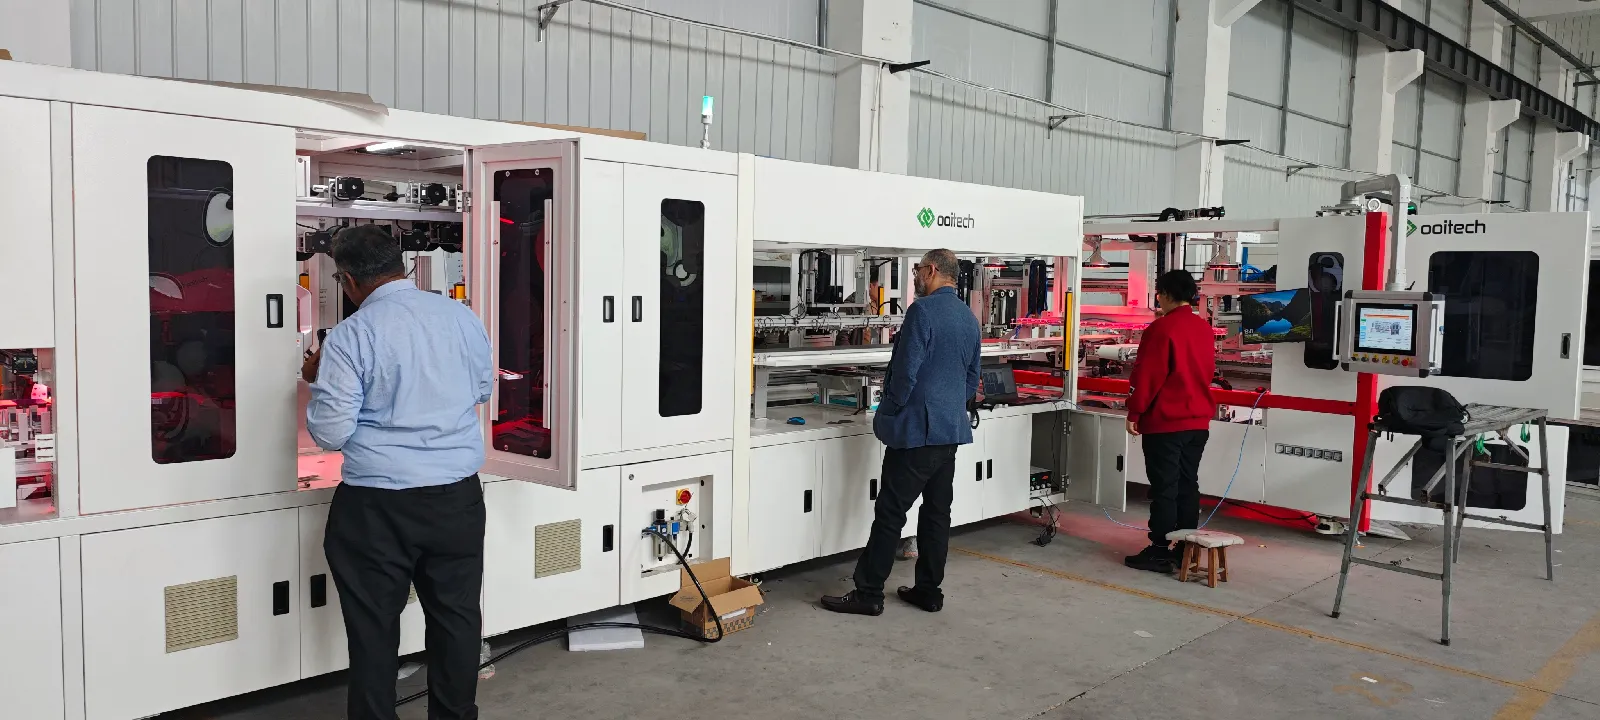
Bij back contact verandert niet het recept maar de geometrie van de stringer. De verbinding verschuift naar de achterzijde, waardoor uitlijning een cameraprobleem wordt, de ribbon moet worden gefixeerd voordat deze wordt gesoldeerd, en de verwarming werkt vanaf de achterzijde. Die configuratie is wat een BC-cel tabber-stringer is, en het is de moeite waard om een specificatie te toetsen aan de eisen in de bovenstaande tabel in plaats van aan een lijst met celformaten.
7. Wat een tabber en stringer kost, en wat de prijs bepaaltTypische FOB China-prijsbanden per machineklasse: instapmachines rond $60k–70k, de werkpaardklasse van 2.400 cellen/uur $120k–140k, en hogesnelheidsmachines van de ATW-klasse met 6.800 cellen/uur $380k–430k. Binnen één klasse komt het verschil tussen twee offertes meestal door vier punten: inline EL inbegrepen of niet (en met hoeveel camera's), robotische versus mechanische celbehandeling, het aantal inbegrepen celkits en opgeslagen recepten, en hoeveel van de inbedrijfstelling en training is meegerekend. Wanneer een offerte voor de "zelfde" klasse 30% onder de band ligt, is een van die vier stilletjes van het blad verdwenen.
Transparantie, want u zult het toch opmerken: Ooitech verkoopt stringers — onze SS-1500B is de instapklasse machine, en de SS-2500 is het werkpaard in elke lijn die we leveren. Een van onze machines dekt 166–210 mm cellen, 3–20BB, ribbon 0,35–1,0 mm breed, met ±0,15 mm positionering, ≤0,2% breuk en drie inline EL-camera's; BC-compatibele configuraties en 0BB-lijm-/folie-upgrades worden per project geoffreerd. Gebruik de bovenstaande banden tegen elke leverancier, ons inbegrepen.
8. Wanneer dingen afwijken: drie defecten uit echte fabrieken
De meeste stringervragen die onze supportafdeling bereiken, zijn geen hardwarestoringen. Het zijn afwijkingen in de instelling, en dezelfde drie blijven opduiken. Draden die naast de soldeerpads liggen, meestal aan dezelfde rand van de string: controleer eerst de ribbon-toevoer — rollen die goed zitten, ribbon-vlak waterpas met de cutter, cutter-overlaphoogte — voordat u de temperatuur aanraakt. Zwartgeblakerde of niet-bevochtigde verbindingen aan de rand van de string terwijl het midden goed soldeert: dat is een kwestie van het verwarmingszone-profiel, niet van de cel; de zone-indeling moet opnieuw worden gebalanceerd voor het formaat in de machine. Recipe-drift na een celwissel: elk celformaat — half-cut TOPCon gedraagt zich anders dan 182 PERC — wil zijn eigen gevalideerde verwarmingsrecept, en de nuttigste gewoonte is om recepten per formaat op te slaan in plaats van één gedeelde instelling aan te passen. Operators die die gewoonte in week één aanleren, verliezen er in maand zes geen weekends meer aan.
Dat is ook het eerlijke antwoord op "hoe lang duurt het voordat we het nominale rendement halen": de machine is capabel vanaf de eerste dag van de inbedrijfstelling; de receptenbibliotheek en het oog van de operator kosten twee tot drie maanden om op te bouwen. Koop de machine bij wie gedurende dat venster bereikbaar blijft. Hoe je dat verifieert voordat je een aanbetaling doet, staat uiteengezet in het evalueren van een fabrikant van tabber-stringermachines.
FAQ — Tabber- en Stringermachine
Hoeveel kost een tabber- en stringermachine?
Typische FOB China-banden: $60k–70k voor een instapmachine, $120k–140k voor de workhorse-klasse van 2.400 cellen/uur, $380k–430k voor hogesnelheidseenheden van ATW-klasse. Inline EL, robotische handling, reservecelkits en de scope van inbedrijfstelling verschuiven een offerte binnen zijn band.
Wat betekent het doorvoernummer van een stringer eigenlijk?
Cellen per uur, gemeten op het nominale formaat van de machine. Twee instapklasse-stringers van ~1.200 cellen/u voeden ruwweg één semi-automatische lijn van 16 panelen per uur; één machine van 2.400 cellen/u vormt de basis van een lijn van 20–60 MW; machines van 6.800 cellen/u komen in veelvouden voor op lijnen van 150–600 MW. Controleer de doorvoer altijd tegen de cyclustijd van uw laminator, niet op zichzelf.
Kan één stringer PERC-, TOPCon-, HJT- en BC-cellen verwerken?
PERC en TOPCon, ja, op één standaardmachine met recepten en celkits per formaat. HJT vereist een lage-temperatuurconfiguratie, en BC-formaten vereisen een BC-compatibele stringer. Als BC- of HJT-volume in uw plan zit, bevestig die compatibiliteit voordat u andere specificaties vergelijkt.
Welk breekpercentage mag de specificatielijst beloven?
≤0,2% op A-grade cellen voor machines van de huidige generatie — hetzelfde cijfer voor zowel instap- als workhorse-klasse. Alles losser kost u voor altijd afval; alles wat dramatisch strakker is, verdient een verificatievraag over de testomstandigheden.
Waarom missen ribbon-draden de soldeerpads?
Bijna altijd de ribbon-toevoerinstelling, niet de cel: rollen niet goed geplaatst, het ribbon-vlak niet waterpas met de cutter, of cutter-overlap op de verkeerde hoogte. Repareer eerst het toevoerpad; kijk daarna pas naar de instellingen van de verwarmingszones.
Is het overwegen van hot-air stringing nog steeds de moeite waard?
Nee, voor nieuwe lijnen. Ongelijkmatige verwarming, langzame cyclustijden en thermische schok bij dunne wafers hebben hot air uit de massaproductie verdrongen. Kies een IR-platform en besteed de beslissingstijd in plaats daarvan aan het 0BB-upgradepad.
Heeft de stringer inline EL nodig?
Ja. Stringing is het eerste onomkeerbare proces, en inline EL is de enige controle die microcracks en verkeerd uitgelijnde ribbon opvangt voordat laminatie ze in de module opsluit. Het overslaan ervan om kosten te besparen verandert een zichtbare machineprijs in onzichtbare uitvalkosten.
Wat is 0BB en heeft mijn machine het nodig?
Zero busbar: draden direct op de fingers gesoldeerd, wat zilverpasta bespaart en shading vermindert. Brancheprognoses plaatsen het tegen 2026 op bijna 90% penetratie, dus een machine die vandaag wordt gekocht, moet later op zijn minst een lijm- of filmupgrade accepteren — een IR-platform met soldeer+lijm-capaciteit is het meest natuurlijke pad.
Specificaties verwijzen naar Ooitech-machinegegevens; prijsbanden weerspiegelen typische FOB China-marktbereiken en bewegen mee met de configuratie — bevestig een actuele offerte voordat u budgetteert.
Gerelateerd: Wat een PV-ribbon doet: drie taken, één afweging legt uit wat de ribbon doet zodra de string is gevormd.
Gerelateerd: 0BB op back-contactcellen: winsten en opbrengstlimieten behandelt de eisen aan de machinezijde wanneer het aantal draden stijgt en elke draad dunner wordt.
Gerelateerd: 0BB-celtechnologie: wat het verwijderen van de busbar verandert beschrijft wat een machine moet vasthouden wanneer de ribbon twintig zeer dunne draden wordt.
Gerelateerd: Lasergesneden randen in TOPCon: het passiveren van de dwarsdoorsnede bevindt zich op het snijvlak in plaats van de verbinding: wat de groefwand elektrisch doet zodra het kwartier is gescheiden.
Gerelateerd: Hoe PV-ribbon wordt gemaakt: draadtrekken, gloeien en vertinnen legt uit hoe de handling van een stringer de consistentie van de ribbon omzet in lijnopbrengst.
Gerelateerd: Module-efficiëntie versus vermogen: waarom 740 W lager kan scoren dan 675 W is waar een strakkere plaatsingstolerantie zich vertaalt in lijnopbrengst.
Gerelateerd: Hoe een zonnepaneel wordt gemaakt: elke stap en elke controle is waar het onderscheid tussen plaatsing en lassen het meest van belang is.
Gerelateerd: MC4 of MC4-compatibel: wat de naam van de connector betekent wordt gekrompen op de aansluitdraden die van de string afkomen.
Gerelateerd: Mechanismen van zonnecelstringers: een zone-voor-zone gids. Als je het detailoverzicht op onderdeelniveau achter die stations wilt, doorloopt dit alle zes zones.
Gerelateerd: Platte versus ronde ribbon: waarom BC-cellen de regel doorbreken — hoe de doorsnede van de ribbon bepaalt welke machine u nodig hebt.
Gerelateerd: Hybride contact-BC-cellen: wat 28% nog moet bewijzen — wat een plafond van 200 C doet met de machine die het stringt.
Verder lezen en achtergrondgegevens
Openbaar referentiemateriaal over dit onderwerp, gepubliceerd door de organisaties die de technologieroadmap en marktgegevens van de sector onderhouden: