Snel antwoord: Een productielijn voor zonnepanelen is de geordende reeks stations die cellen omzet in afgewerkte modules — snijden, tabbing, layup, bussing, lamineren, inkaderen, aansluiten van de junction box, testen — geleverd semi-automatisch of volledig automatisch en afgestemd op een capaciteitsklasse van 5 MW tot 1–2 GW, waarbij lay-out, nutsvoorzieningen en personele bezetting die klasse volgen.
Zonnepaneelproductielijn: configuraties van 5 MW tot 1 GW
Kopers komen zelden in de problemen door één machine. Ze komen in de problemen door de lijn als project: een capaciteitsklasse gekozen voordat iemand de technische ruimte had gecontroleerd, een automatiseringsniveau gekozen zonder operators te tellen, een footprint getekend voordat iemand vroeg hoe lang de wachtrij bij de laminator werkelijk is.
Wat een productielijn voor zonnepanelen bevat
De volgorde ligt vast. Wat verschilt tussen een werkplaats van 5 MW en een fabriek van een gigawatt is hoeveel handmatig gebeurt, hoeveel buffer er tussen stations zit en hoeveel inspectie automatisch verloopt.
- Celvoorbereiding — sorteren, daarna lasersnijden of scriben voor half-cell-, shingled- of back-contactwerk.
- Tabbing en stringing — ribbon-solderen of adhesief verbinden tot strings met reproduceerbare verbindingen.
- Lay-up — strings op glas met encapsulant en backsheet of achterglas, in circuitvolgorde.
- Bussing en isolatie — stringuiteinden verbinden tot het modulecircuit en verbindingen isoleren.
- Inspectie vóór laminering — visuele en EL-controle terwijl defecten nog herstelbaar zijn.
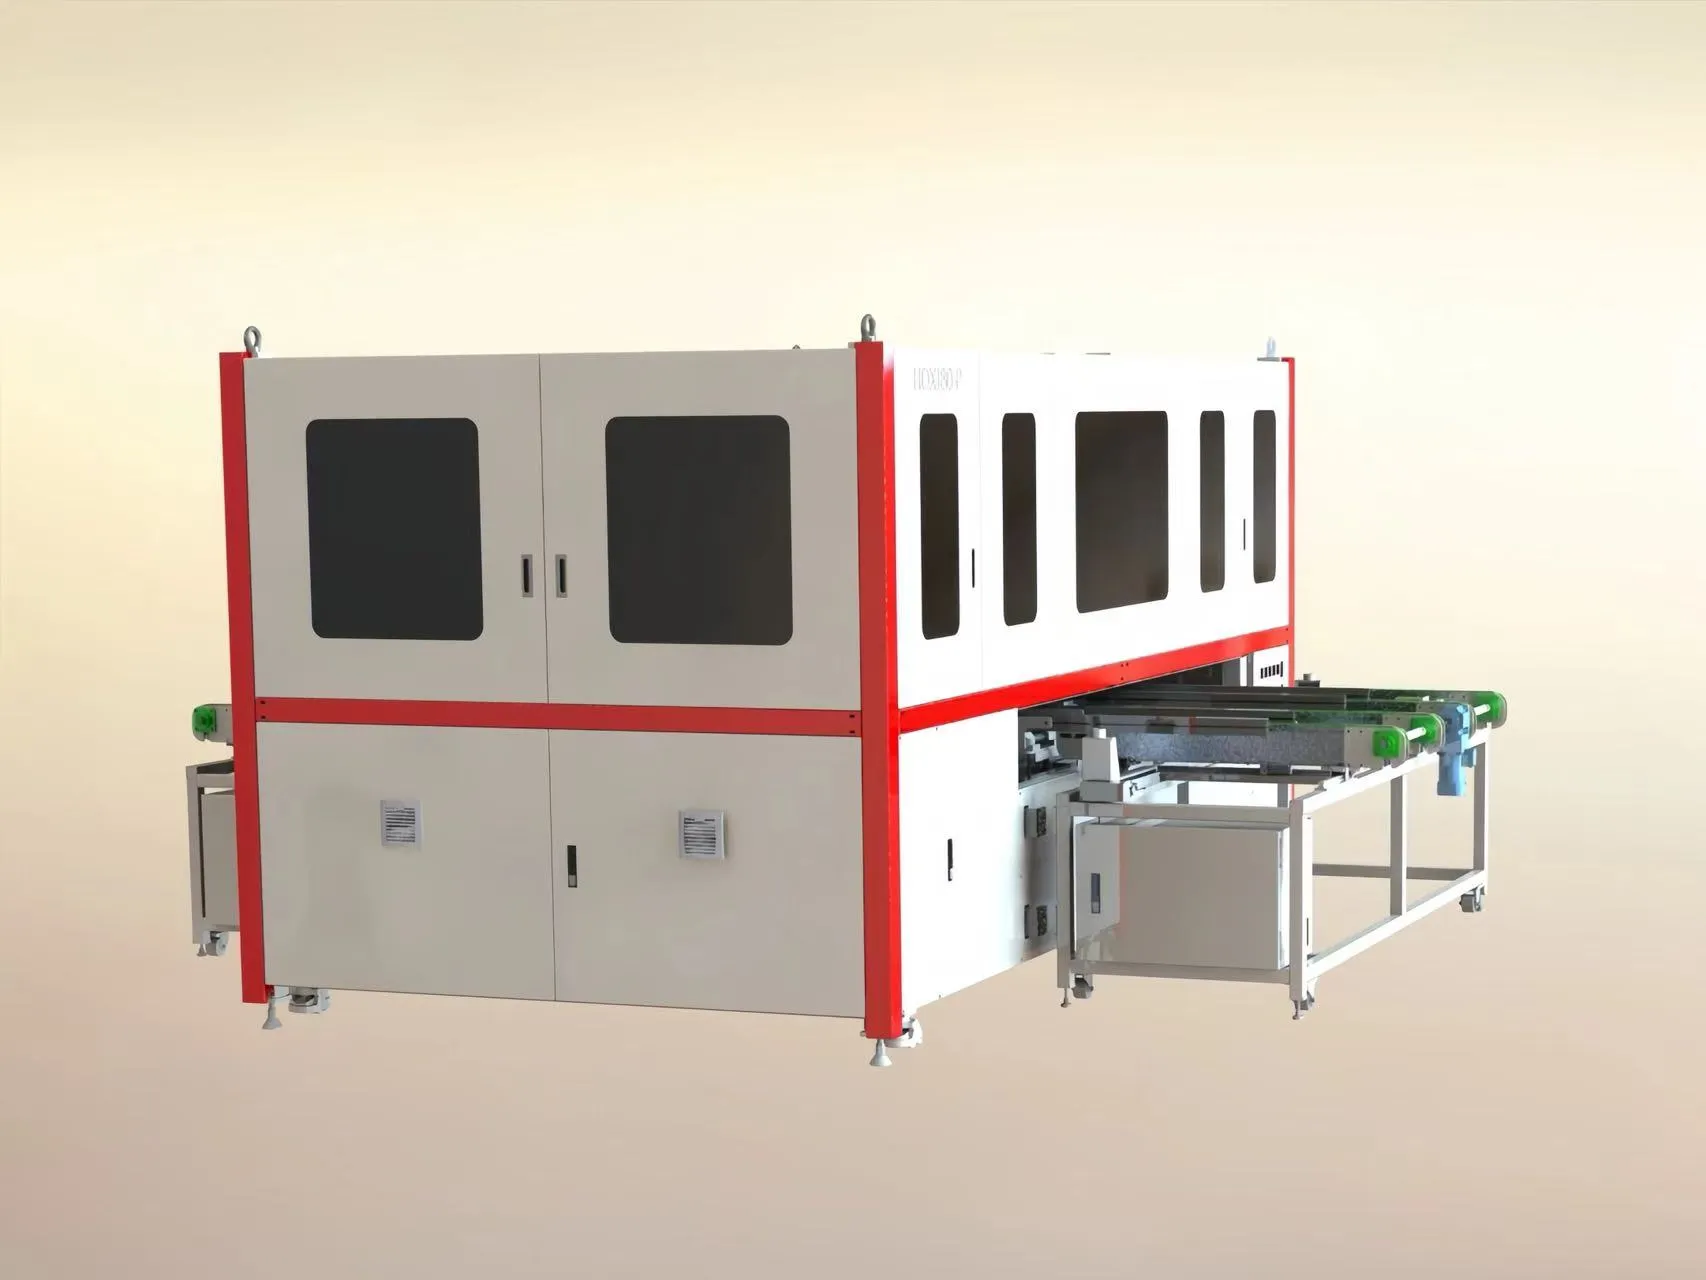
- Lamineren — warmte, vacuüm en druk die de encapsulant uitharden en lucht eruit trekken.
- Inlijsten en junction box — trimmen, framelijm, box-solderen of lijmvulling, uitharden.
- Eindtesten — EL-beeldvorming, IV onder een zonnesimulator, hipot-tests, sorteren, verpakken.
Twee stations bepalen het ritme stroomafwaarts: een tabber-stringer zoals de AM050FH voor MBB half-cell-strings, en IV-meting op een simulator van AAA-klasse zoals de OTMT. Al het overige wordt gespecificeerd op functie en op de interface met de buren.
Semi-automatisch versus volledig automatisch
Het onderscheid is niet "machines versus geen machines". Een semi-automatische productielijn voor zonnepanelen gebruikt dezelfde procesapparatuur; operators verplaatsen modules tussen stations en vellen meer visueel oordeel. Een volledig automatische lijn voegt transport, buffering, automatische belading van de laminator en traceerbaarheid toe, zodat modules nooit met de hand worden getild.
Handmatig transport kost personeel en veroorzaakt hanteringsschade die geen enkele test volledig opvangt. Consistentie is het echte argument naarmate de capaciteit groeit: handmatige layup is prima bij een handvol modules per dienst en wordt de belangrijkste bron van scheefstand bij honderden. Foutherstel werkt de andere kant op — een zichtbare blokkade wordt door een operator verholpen, een automatische lijn vereist een schriftelijke procedure.
Hoe de configuratie verandert van 5 MW tot 1 GW
Klassen die Ooitech bouwt: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW en 1–2 GW. De tabel laat zien hoe het karakter van de lijn verschuift; hij stuurt de beslissing aan in plaats van deze te specificeren.
| Niveau | Karakter | Wat het ontwerp bepaalt |
|---|
| 5 MW | Semi-automatisch, compact | Kleinste kapitaalinvestering; handmatig transport. |
| 10 MW | Semi-automatisch, enige automatisering | Waar handwerk de kwaliteit beperkt. |
| 20 MW | Semi-automatisch, meer stations | Buffer en doorstroming boven machinesnelheid. |
| 30 MW | Hybride | Belading van de laminator is de bottleneck. |
| 60 MW | Grotendeels automatisch | In-line inspectie en traceerbaarheid. |
| 120 MW | Volledig automatische turnkey | Transport, buffering, data geïntegreerd. |
| 150 MW | Volledig automatisch, multiformaat | Omschakeltijd en lijnbalans. |
| 300 MW | Volledig automatisch, parallelle doorstroming | Redundantie en toegang voor onderhoud. |
| 600 MW | Fabrieksschaal | Nutsvoorzieningen, logistiek, MES. |
| 1–2 GW | Fabriek met meerdere lijnen | Gedeelde nutsvoorzieningen en kwaliteitssysteem. |
Twee regels overleven elke klasse. De capaciteit wordt bepaald door het langzaamste station in de keten, niet door de snelste machine in de offerte. En semi-automatisch naar automatisch is een stap in projectcomplexiteit voordat het een stap in het aantal stations is. Kopers die voor het eerst instappen beginnen vaak op de 5 MW semi-automatische lijn terwijl ze het gebouw zo ontwerpen dat een latere automatische configuratie in dezelfde footprint past.
Lay-out en vloeroppervlaklogica
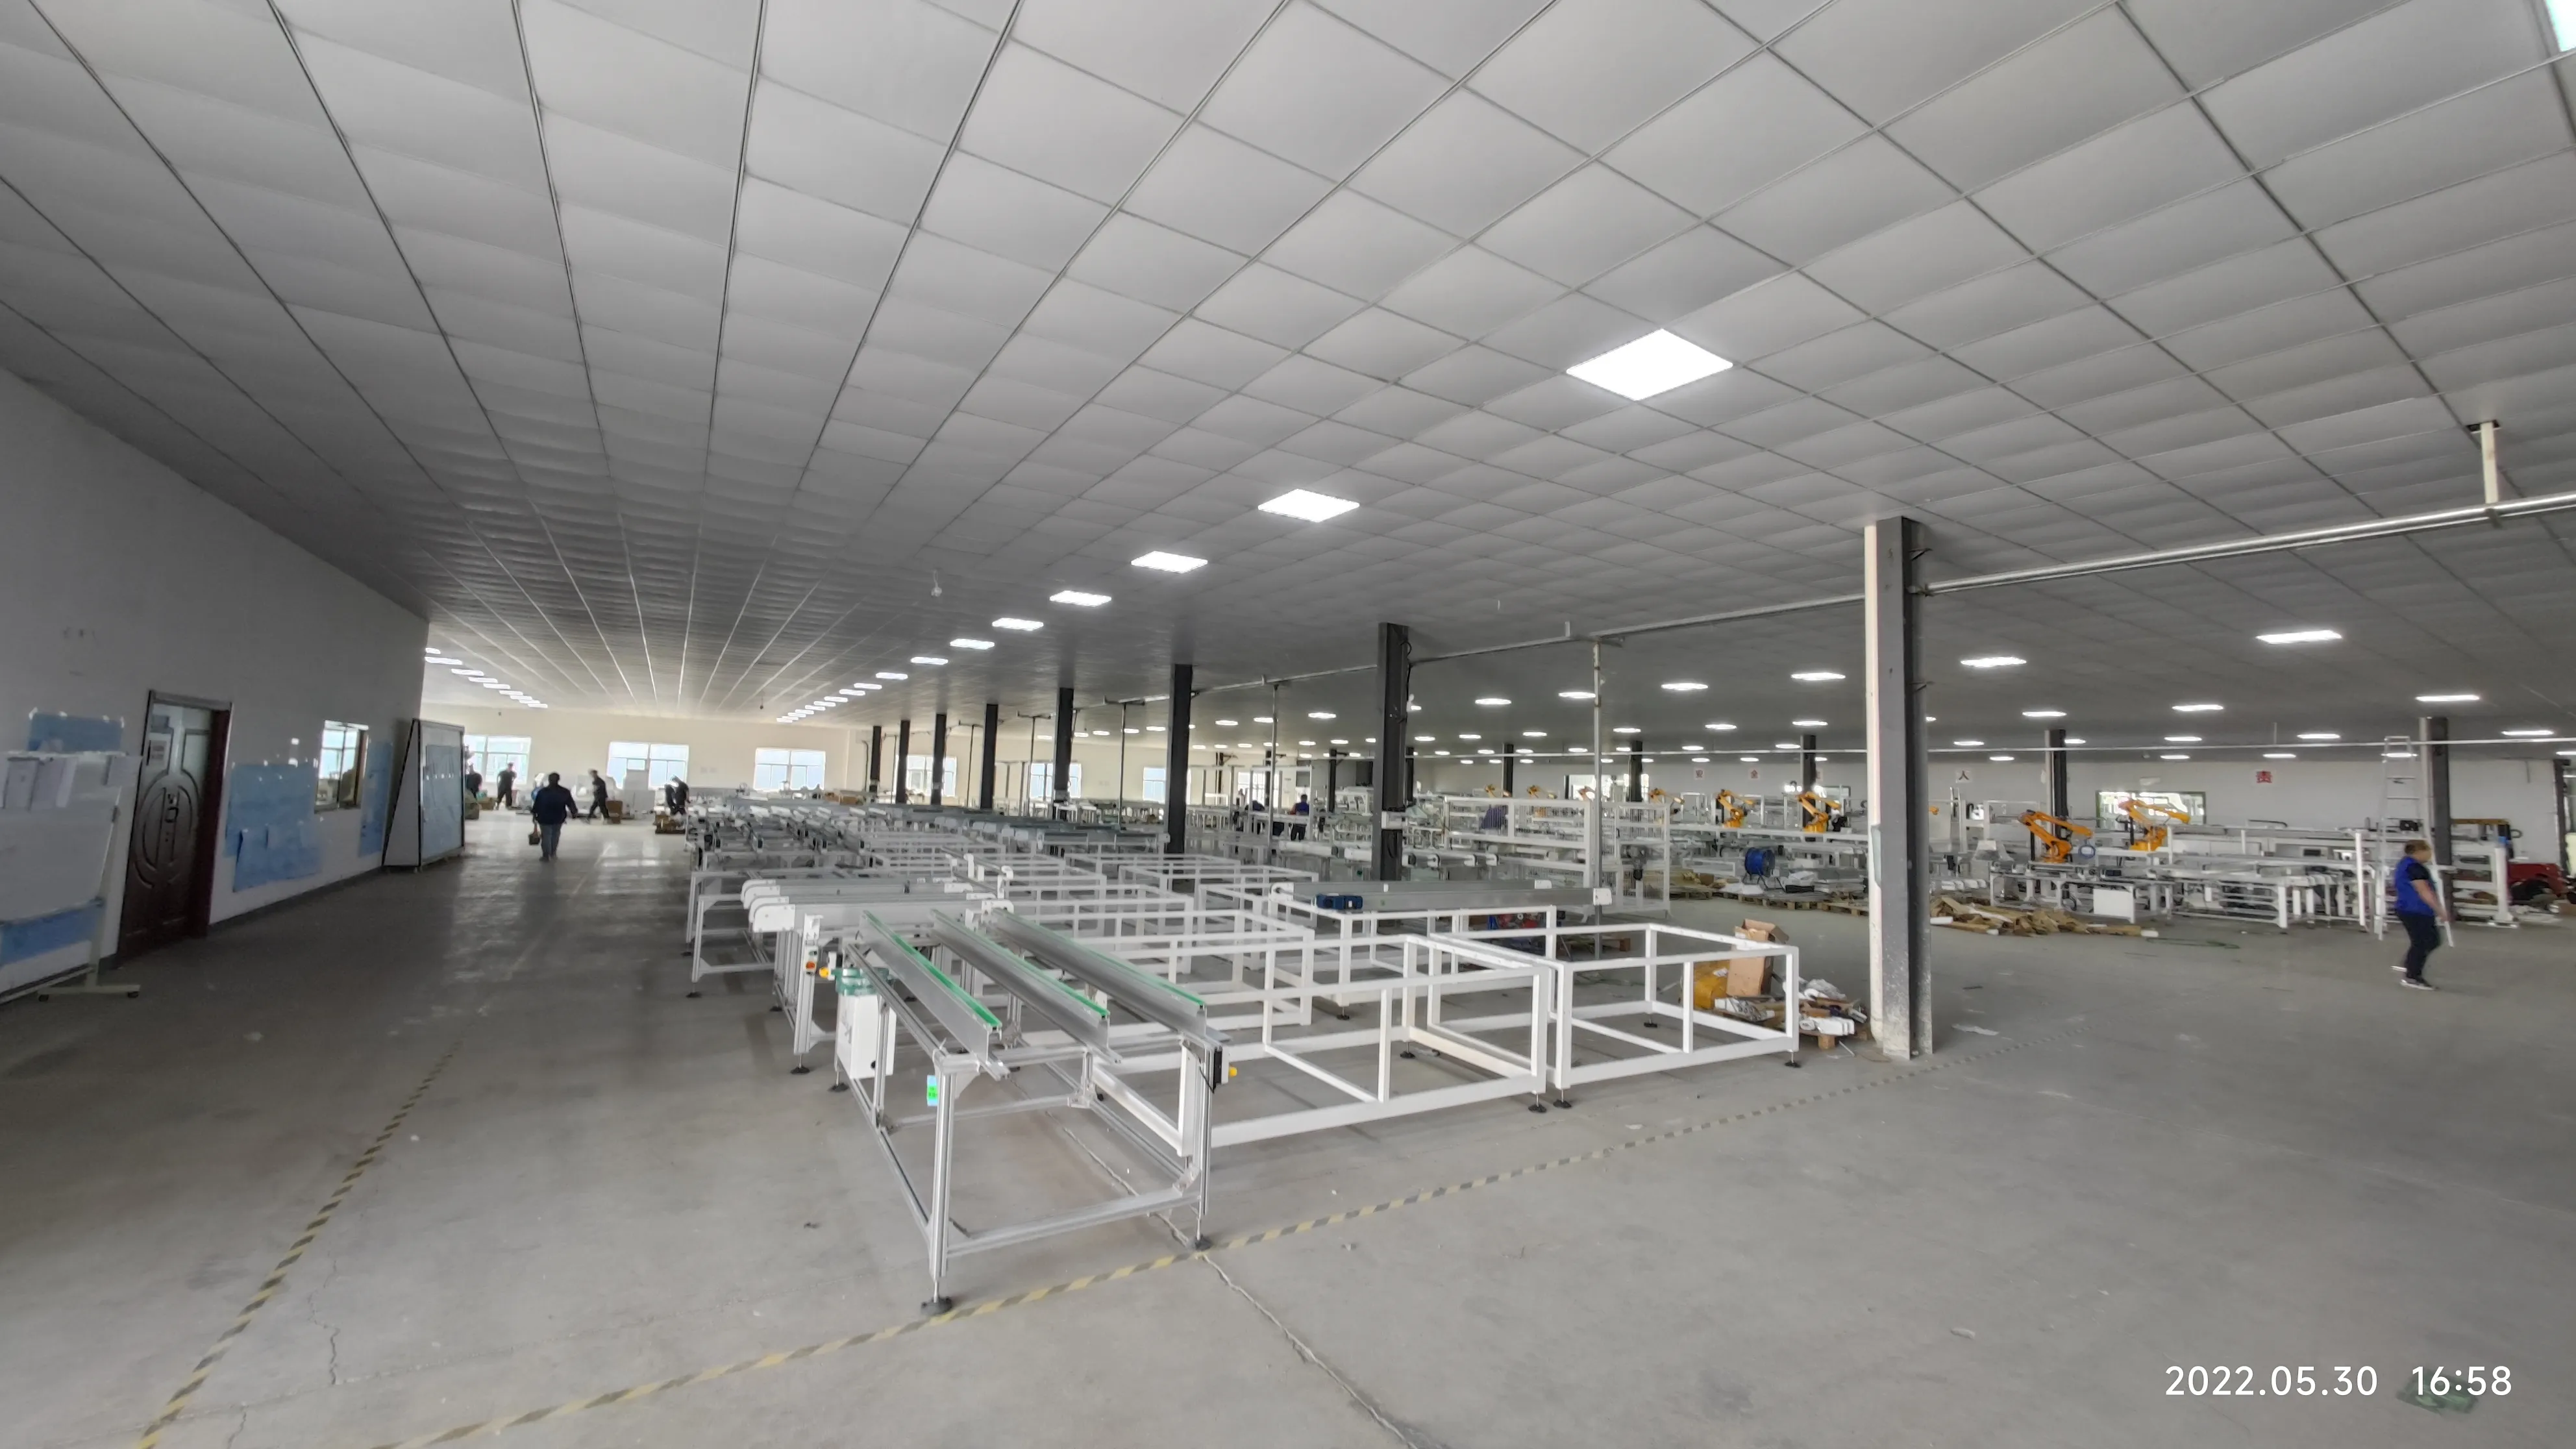
De lay-out volgt het materiaal, niet het tekenblad. De lijn loopt één richting op van glasbelading tot verpakking, en elke overdracht roept dezelfde vragen op: waar wachten modules, wie verplaatst ze, hoe verlaat een afkeurproduct de stroom zonder die te blokkeren. Rechte lijn, U-vorm die afgewerkte modules terugvoert naar het glaspad, of twee paden met layup en lamineren rug aan rug.
Vloeroppervlak wordt ingenomen door buffer, niet door machines. Tussen layup en de laminator moet voldoende wachtrij zijn om hem tijdens een stilstand te blijven voeden; tussen laminator en inkaderen moet ruimte zijn voor afkoeling. Onderhoudspaden, kastvrije ruimte en een route breed genoeg om een laminator te verwijderen zijn kostbaar om later aan te passen.
Nutsvoorzieningen: stroom, lucht, water, omgeving
Nutsvoorzieningen zijn het deel van een productielijn voor zonnepanelen dat als laatste wordt afgetekend en als eerste de schuld krijgt. Het aangesloten vermogen wordt gedomineerd door laminatoren, de zonnesimulator en koelinstallaties, en de distributie moet worden gedimensioneerd op gelijktijdig bedrijf, niet op een nominale som. Perslucht wordt op veel kleine punten afgenomen — cilinders, grijpers, lijmdosering, fixtures — dus stabiele druk is belangrijker dan het totale volume.
Gekoeld water is vereist door de laminator en door sommige laser- en testapparatuur; de specificatie moet de temperatuur en het debiet vermelden die de machine verwacht, gedimensioneerd met marge voor de zomer. Lamineren en lijm uitharden vereisen ook een schone, geconditioneerde ruimte — een werkplaats die comfortabel is voor mensen is niet automatisch geschikt voor inkapseling.
Personele bezetting per dienst naar automatiseringsniveau
Het aantal medewerkers wordt afgelezen uit de lay-out, niet geraden uit een brochure. Op een semi-automatische lijn zijn mensen over het proces verdeeld — elke handmatige overdracht is een persoon, geconcentreerd bij layup, bussing en inspectie. Op een volledig automatische lijn vraagt dezelfde output personeel bij glasbelading, kwaliteitspoorten, verpakking en onderhoud.
In de offertefase is de vraag welke organisatie de leverancier veronderstelt: mensen per ploeg, vaardigheden, of een omschakeling één persoon of twee vergt, wie om drie uur 's nachts een storing verhelpt. Ooitech levert turnkey met training, dus het personeelsplan en het trainingsplan zouden als één document moeten komen.
Inbedrijfstellings- en trainingsvolgorde
De inbedrijfstelling loopt van verificatie van de nutsvoorzieningen en droge testruns per station, via sectie-integratie, tot een volledige lijnrun op echt materiaal vóór de overdracht. Training loopt parallel, niet achteraf: operators leren een station terwijl het wordt ingesteld, onderhoudsmedewerkers leren de tekeningen op de machine die zij gaan repareren.
Twee documenten maken of breken deze fase — de pre-installatiechecklist die vóór verzending wordt uitgegeven en aangeeft wat in het gebouw klaar moet zijn voordat de kratten aankomen, en het overdrachtsprotocol, dat aangeeft wat wordt aangetoond, op welk materiaal, en wie ondertekent.
Hoe schrijf je een RFQ voor een zonnepaneelproductielijn
Een goede RFQ beschrijft een fabriek, niet een lijst machinenamen. Vermeld eerst het product: moduleformaat en -formaat, celtype en -configuratie, glas, frame of frameloos, type aansluitdoos, en de mix als er meer dan één draait. Dan het commerciële kader: doeltier, ploegen per dag, geplande uitbreiding, en of de locatie nieuw is of een ombouw.
- Locatiefeiten — vloeroppervlak, plafondhoogte, vloerbelasting, stroom, lucht, water, afvoer.
- Scopeafbakening — waar de leverancier stopt en jij begint.
- Automatiseringsverwachting per sectie, niet één globaal label.
- Interfaces — traceerbaarheid, gegevensverzameling, MES of ERP.
- Op te leveren zaken — layouts, nutsvoorzieningenschema, handleidingen, onderdelenlijst, training, acceptatiecriteria.
- Servicevoorwaarden — reactieroute, levertijd van reserveonderdelen, remote support, garantieomvang.
Vergelijkbaarheid is het punt: twee offertes voor dezelfde "automatische zonnepaneelproductielijn" dekken zelden dezelfde scope, en een sectie-voor-sectie-antwoord is hoe je daarachter komt. De discipline is identiek bij het vergelijken van een 120 MW automatische lijn met een 600 MW turnkey-configuratie.
Veelvoorkomende specificatiefouten
- Capaciteit zonder product. Een tier zegt niets tot het moduleformaat is gedefinieerd.
- De snelste machine, geen gebalanceerde lijn. De bottleneck verschuift simpelweg.
- Inspectie buiten de scope. EL- en IV-testen zijn procesapparatuur, geen extra's.
- Training wegnemen uit de onderhandeling. Ongetrainde operators genereren vanaf dag één afval.
Volgorde is belangrijker dan welke afzonderlijke specificatie dan ook; het proces wordt in kaart gebracht in het tienstaps productieproces en in hoe een lijn werkt van cellen tot modules.
FAQ
Hoe lang duurt het om een lijn te bouwen en in bedrijf te stellen?
Dat hangt af van de capaciteitstier, het automatiseringsniveau en hoe snel het gebouw klaar is. Een compacte semi-automatische lijn is een kort project; een volledig automatische lijn met meerdere secties vergt langere bouw, installatie en integratie. Vraag om een sectie-voor-sectie-schema zodat bouwwerkzaamheden parallel lopen.
Kan een semi-automatische lijn later worden opgewaardeerd naar automatisch?
Ja, als de layout en nutsvoorzieningen daarop zijn gepland. Het gebruikelijke pad voegt transport en buffering tussen secties toe, en daarna automatische belading van de laminator, met behoud van dezelfde kernequipment. Beperkingen zijn vloeroppervlak, reserve elektrische capaciteit, en marge voor lucht en koeling.
Wat bepaalt de prijs van een zonnepaneelproductielijn?
Capaciteitstier, automatiseringsniveau per sectie, aantal stations, de behandelde formaten, en de scopeafbakening — of belading, handling, inspectie en verpakking inbegrepen zijn. Nutsinstallaties en bouwwerkzaamheden zijn aparte begrotingsposten. Offertes zijn alleen vergelijkbaar wanneer de RFQ een sectie-voor-sectie-antwoord afdwingt; kostenstructuur per capaciteit laat zien hoe die bladen worden gelezen.
Moeten we de hele lijn in één keer kopen?
Niet per se, maar de volgorde is belangrijk. De stations die kwaliteit bepalen — stringen, lamineren, testen — zijn het moeilijkst te vervangen; handling en verpakking kunnen handmatig beginnen. Koop het proces vóór het transport, houd de layout vanaf dag één compleet, en faseer automatisering in een lijn die gebouwd is om die te ontvangen.
Een zonnepaneelproductielijn is een langdurig actief, en het voorstel dat je ondertekent bepaalt hoe die zich jarenlang gedraagt. Stuur je productspecificatie, doeltier en locatiegegevens via het offerteaanvraagformulier en vraag om een sectie-voor-sectie-scope; de station-level machine overview is de logische volgende lectuur.