De bottleneck bij fijnlijnige zeefdruk
Inhoudsopgave
Snel antwoord: Fijnlijn-zeefdruk verkeert in een permanente staat van het inhalen van zijn eigen specificatie: het papier dat beschrijft wat het proces kan, is verouderd voordat het wordt gepubliceerd, omdat de vingerbreedtes in productie blijven krimpen. De reden is rekenkundig. Een smallere vinger blokkeert minder licht en verhoogt de stroom die de cel produceert, maar heeft ook een hogere weerstand en een kleiner contactoppervlak, dus de pastasamenstelling, het zeefgaas en de printparameters moeten allemaal samen vooruitgang boeken. De afmetingen in het spel lopen van ongeveer 13 µm tot 9 µm tot 6 µm, met haalbare breedtes gerapporteerd in de band van 16 µm tot 24 µm, afhankelijk van de structuur. Elke reductie is een kleine winst die alleen werkelijkheid wordt als de opbrengst standhoudt, daarom is fijnlijnprinten net zozeer een opbrengstprobleem als een ontwerpprobleem.
PV-moduleproductie · door Jerry, Ooitech
Er is net een paper geaccepteerd, maar de data is al verouderd. Iedereen die in R&D werkt, kent deze ongemakkelijke situatie.
Fraunhofer ISE's paper, "Progress in Fine-Line Front-Side Printing for " TOPCon Zonnecellen," is een typisch voorbeeld. Het meest agressieve ontwerp gebruikte een knooploos scherm met een opening van 13 µm. Alles fijner werd onstabiel in de experimenten. Volgens openbaar beschikbare branche-informatie hadden toonaangevende celproducenten de openingen van knooploze schermen al opgeschoven naar 6 µm in 2026—minder dan de helft van de grootte die in het paper werd gerapporteerd.
Die schijnbare veroudering is precies de reden waarom het paper de moeite waard is om te lezen. Het bracht de praktische capaciteitsgrens van zeefdruk in 2024–2025 in kaart. De fabrikanten die later voorbij deze grens gingen, werkten nog steeds met hetzelfde afwegingskader dat in de studie wordt beschreven.
Cijfers verlopen. Methoden niet. Dit artikel kijkt naar twee dingen: wat het paper destijds identificeerde, en hoe massaproductie later voorbij die veronderstelde limiet ging.
1. Wat er in het paper gebeurde
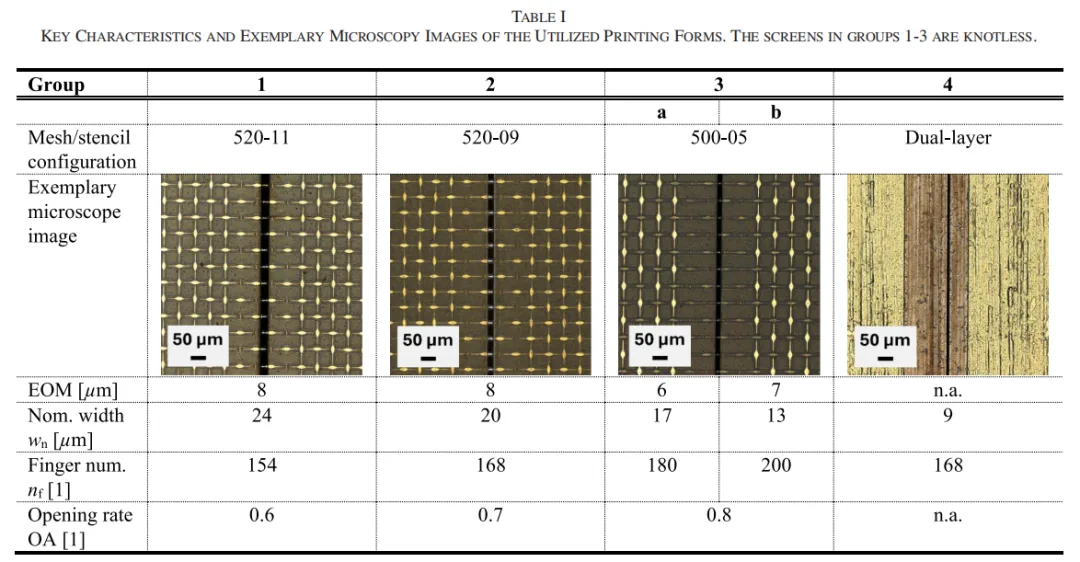
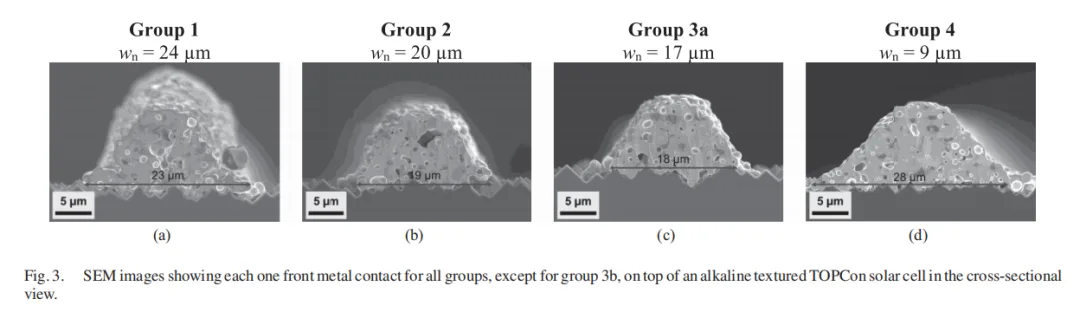
Het experimentele ontwerp was eenvoudig. De onderzoekers gebruikten M10-formaat n-type TOPCon-zonnecellen en verdeelden het front-side printproces in verschillende groepen met één variabele. Deze omvatten drie knooploze schermen met nominale openingen van 24, 20, 17 en 13 µm, plus een 9 µm dubbellaags metalen folie stencil. Het achterzijde-proces bleef ongewijzigd. Alleen de front-side printmethode werd gevarieerd.
De studie gebruikte ook een complete karakterisatieketen:
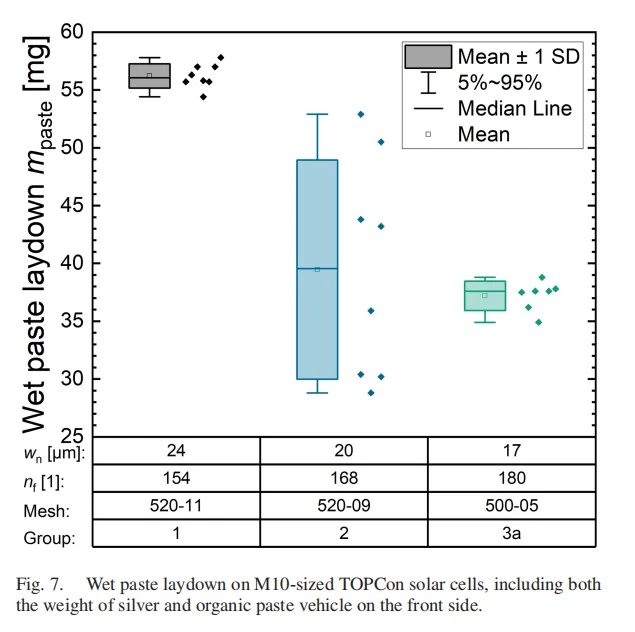
Natte pasta wegen om zilververbruik te berekenen
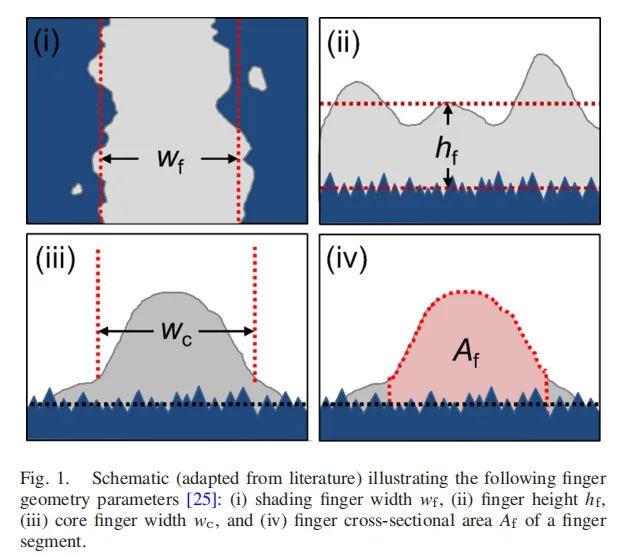
Scanning-elektronenmicroscopie en confocale microscopie om vingerbreedte, hoogte, dwarsdoorsnede-oppervlak en niet-uniformiteit κ te meten
Transfer length method-metingen voor contactweerstand
I-V-testen op voltooide M10-zonnecellen
Deze reeks blijft een standaardmanier om een nieuw zeef, stencil of metallisatiepasta te evalueren.
De resultaten kunnen in drie niveaus worden verdeeld:
De 17 µm opening was het beste werkgebied. Het produceerde een geprinte vingerbreedte van 16 µm. Vergeleken met de 24 µm referentiegroep leverde het een relatieve efficiëntiewinst van 0,9% op en verminderde het front-side pastaverbruik met 30%.
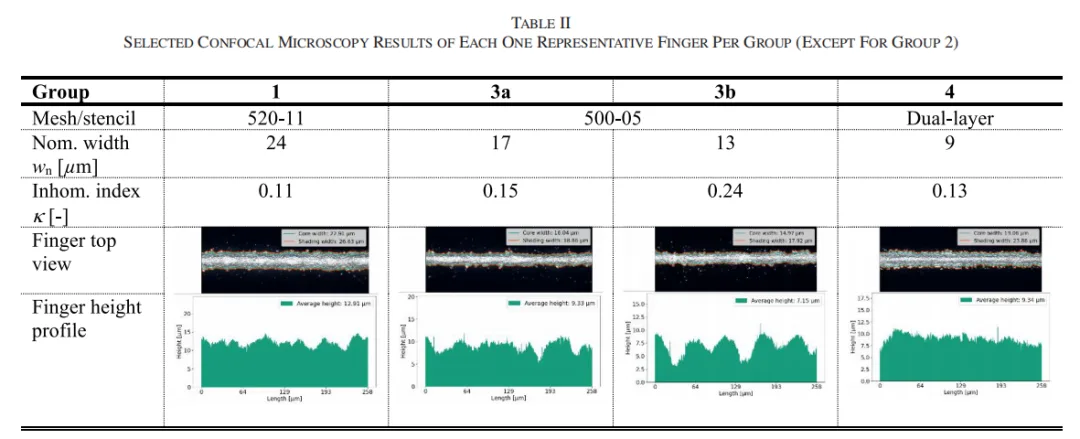
De 13 µm opening stuitte op een muur. De vinger-non-uniformiteit κ sprong van 0,15 naar 0,24, terwijl onderbroken vingers en andere defecten toenamen. Deze groep ging niet door naar evaluatie op celniveau.
Het 9 µm stencil werd een negatief voorbeeld. Een zeefdrukpasta werd op het stencil gedwongen ondanks een viscositeitsmismatch. De resulterende geprinte vinger was 19 µm breed—breder dan de vinger geproduceerd door de 13 µm zeefopeninggroep.
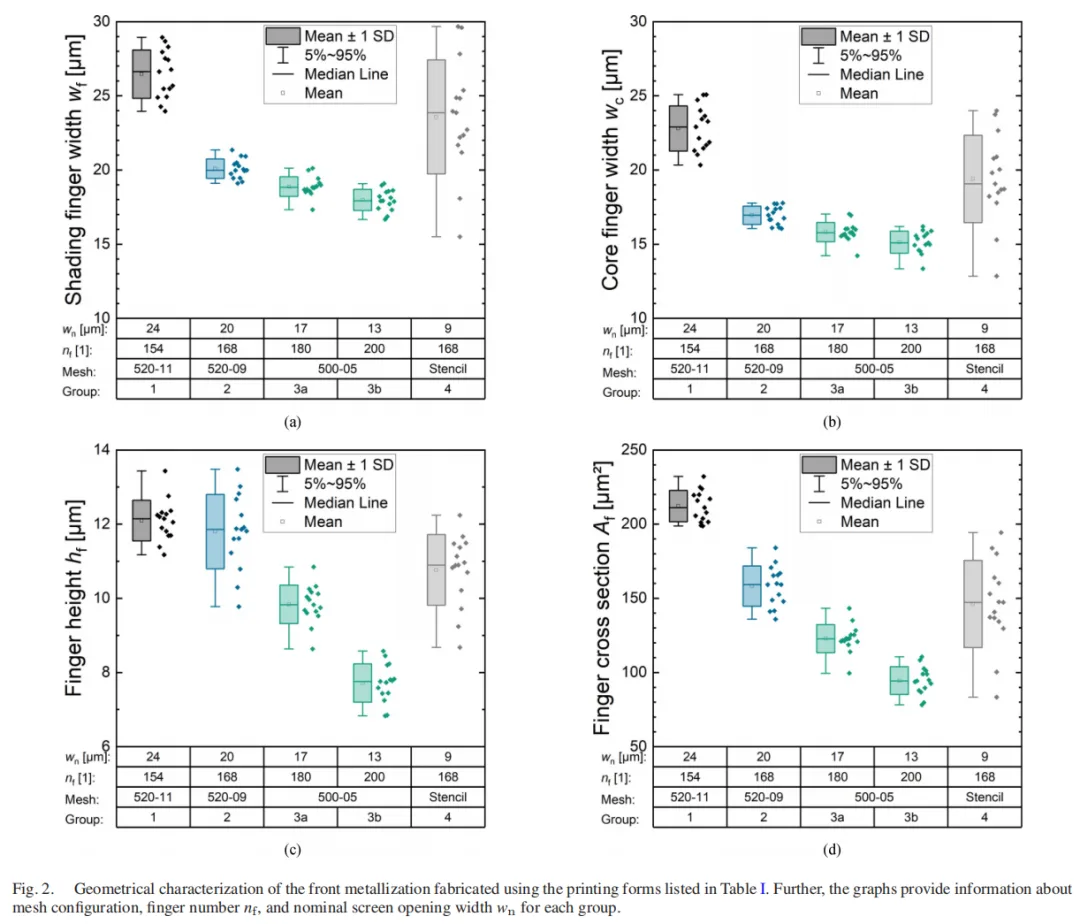
De implicatie was duidelijk. Voor knooploos zeefdrukken lag het praktische fijne-lijnbereik rond een 15–17 µm opening. Onder dat punt brak de printkwaliteit eerst af.
Het tijdsverschil tussen het artikel en de productie van 2026: vier vergelijkingen
1. De printlimiet
In het artikel was een 13 µm opening al instabiel. Non-uniformiteit κ steeg naar 0,24, defecten namen toe en de groep bereikte nooit celevaluatie. Volgens openbaar beschikbare industrie-informatie waren toonaangevende productielijnen tegen 2026 overgeschakeld op 6 µm knooploze zeefopeningen.
De capaciteitsgrens die in het artikel werd getrokken, was veel verder opgeschoven. De zogenaamde limiet was geen permanente muur. Het was het evenwichtspunt tussen de pasta, het zeef en de printapparatuur die op dat moment beschikbaar waren.
2. De motivatie om pasta te besparen
De beste groep in het artikel—een 17 µm opening en 16 µm geprinte vinger—behaalde een relatieve efficiëntieverbetering van 0,9% terwijl het front-side pastaverbruik met 30% werd verminderd.
Tegen 2026 was zilververbruik de grootste niet-silicium kostenpost geworden in veel celproductiekostenstructuren. Pasta besparen was niet langer een secundair optimalisatiedoel. Het was een kwestie van productieconcurrentievermogen geworden en in sommige gevallen van overleving. De methodologie van het artikel was verschoven van een efficiëntietool naar een kostenbeheerstool.
3. De stencilroute
Het 9 µm metaalfolie-stencil uit het artikel faalde omdat de pastaviscositeit niet overeenkwam met de printmethode. Het produceerde een 19 µm brede vinger.
Tegen 2026 was het printen van staalplaten op basis van een volledig open metalen sjabloon in massaproductie gegaan. Een mislukte route in het artikel werd later een belangrijke industriële richting. De les is direct: het veranderen van de printmethode vereist ook het veranderen van de pasta.
4. De waarde van de efficiëntiewinst
Het artikel rapporteerde een relatieve efficiëntiewinst van 0,9%. Tegen 2026 waren de celrendementen in het bereik van 26%+ gekomen, met gerapporteerde resultaten tussen 26,09% en 26,66% in de hier besproken voorbeelden.
De marginale waarde van het verminderen van schaduwvorming bestond nog steeds, maar de belangrijkste commerciële drijfveer was verschoven van efficiëntieverbetering naar zilverreductie.
2. Van 13 µm naar 6 µm: Hoe de limiet werd doorbroken
Was 13 µm echt de fysieke limiet van zeefdruk?
Nee. Het artikel zelf liet verschillende aanwijzingen achter.
Bij de drie zeefontwerpen nam de draaddiameter af van 11 µm naar 9 µm en vervolgens naar 5 µm. De open-oppervlakteverhouding nam toe van 0,6 naar 0,7 en vervolgens 0,8. Er werd ook een 0°-maasoriëntatie geïntroduceerd.
Met andere woorden, het 13 µm-resultaat betekende niet dat zeven niet fijner gemaakt konden worden. Het betekende dat de combinatie van pasta, zeef en apparatuur die op dat moment beschikbaar was, op dat punt niet stabiel kon blijven.
Welke kant van deze driehoek was de echte bottleneck?
De zeef zelf kan gedeeltelijk worden uitgesloten. De studie vertegenwoordigde geavanceerde knooploze zeeftechnologie voor die tijd. Draaddiameter, open-oppervlakteverhouding en zeefhoek waren al sterk opgevoerd. De 13 µm-groep faalde niet omdat de zeefleverancier geen moeite had gedaan. De zeef werd tegengehouden door de pasta.
De printapparatuur was ook gebaseerd op een algemeen industrieel platform. Vergelijkbare printers waren beschikbaar in zowel laboratoria als toonaangevende productielijnen. Dat laat de pasta over als de belangrijkste variabele.
Fijnlijnprinten is een drievoudig touwtrekken. Elke verlaging van 1 µm in vingerbreedte verlaagt optische schaduwvorming, maar verlaagt ook het dwarsdoorsnede-oppervlak van de vinger. De serieweerstand kan stijgen, terwijl het risico op printdefecten en opbrengstverlies toeneemt. Het resultaat hangt af van of de pasta, zeef en proces samen vooruit kunnen gaan.
Tussen 2024 en 2026 gingen alle drie de kanten vooruit.
Pasta: van een algemene verbinding naar een patroonmateriaal
De deeltjesgrootte van zilver bleef afnemen, terwijl speciale fijnlijnpasta's een aparte productcategorie werden. De ontwikkeling van TOPCon-frontzijde fijnvingerpasta ging in drie richtingen: het printen van smallere vingers, het behouden van goed brandgedrag en het vermijden van een toename van elektrische weerstand.
Met een zeefopening van 6 µm kunnen deeltjes die slechts iets te groot zijn de zeef verstoppen. Het handhaven van een consistent vingerprofiel wordt nog moeilijker.
Fijnvinger-non-uniformiteit κ is in de kern een weerspiegeling van de reologie van de pasta onder extreem smalle openingen. Als de pasta niet consistent door een opening van 6 µm kan worden overgebracht, is het resultaat zeefverstopping, onderbroken vingers en een sterke toename van κ. De groep van 13 µm in het artikel leek te falen vanwege de printkwaliteit. Op een dieper niveau had de pasta zijn overdrachtslimiet bereikt onder die opening.
De nauwe relatie tussen pastaformulering en printmethode is de afgelopen twee jaar herhaaldelijk aangetoond.
Zeef: knooploze structuren en 0°-oriëntatie werden standaard
De 500-05-zeef uit het artikel—met een draaddiameter van 5 µm, een open-area-verhouding van 0,8 en een 0°-oriëntatie—was destijds al een agressief ontwerp.
Toonaangevende productiezeven gingen later nog een generatie verder in dezelfde richting. Draaddiameters werden fijner, open-area-verhoudingen namen toe en de spanningscontrole verbeterde. Stabiele productie met een opening van 6 µm vereist eerst een extreem hoge productieprecisie in de zeef zelf.
Proces: LECO beheerste de contactweerstand van fijne vingers
Dit is de kant die vaak over het hoofd wordt gezien.
Naarmate vingers smaller worden, neemt het contactoppervlak af. De contactweerstand zou normaal gesproken sterk stijgen. LECO, of laser-enhanced contact optimization, is breed geassocieerd geraakt met fijnlijn-TOPCon-productie omdat het dit elektrische verlies kan verminderen.
Industrierapporten geven aan dat LECO al op een groot deel van de TOPCon-capaciteit is toegepast. Het is verschoven van een optionele efficiëntieverbetering naar een praktisch ondersteunend proces voor fijnvingerproductie. Zonder LECO of een gelijkwaardige contactoptimalisatie-aanpak betekent het succesvol printen door een opening van 6 µm niet noodzakelijkerwijs dat het proces klaar is voor stabiele massaproductie.
Zodra de pasta, de zeef en het proces allemaal vooruitgingen, verschoof het balanspunt van ongeveer 15 µm naar het bereik van 6–8 µm. De limiet werd niet doorbroken door één dramatische uitvinding. Drie krachten duwden tegelijkertijd.
3. De methodologie die het artikel achterliet
Als er maar één ding is om uit dit artikel mee te nemen, dan is het het raamwerk, niet de cijfers.
Ten eerste: de driezijdige afweging
Elke fijnlijn-printoplossing is een balans tussen optische schaduw, elektrische weerstand en printkwaliteit. Dit raamwerk blijft geldig, zelfs naarmate de kenmerken kleiner worden. Dezelfde logica kan worden gebruikt om staalplaatprinten, elektrogevormde schermen en andere metallisatieroutes te evalueren.
Ten tweede: de karakteriseringsketen
Weeg de pasta, inspecteer de geometrie, meet de contactweerstand en test vervolgens de voltooide cel. Zodra deze vier stappen zijn voltooid, kan de waarde van een nieuw scherm of nieuwe pasta worden gekwantificeerd.
Waarom ging de 13 µm-groep niet door naar celevaluatie? Omdat geometrische karakterisering het probleem al had onthuld door de sterke stijging van κ. De volgorde—eerst morfologie inspecteren, dan elektrische prestaties meten en als laatste de cel evalueren—helpt voorkomen dat één efficiëntiecijfer een zwak of instabiel proces verbergt.
Ten derde: de pasta en de printmethode moeten samen veranderen
Het 9 µm-sjabloon faalde omdat een zeefdrukpasta werd gedwongen op een sjabloonproces. Fabrieken die nu staalplaatprinten introduceren, passen hun pastaformuleringen vaak aan of ontwikkelen ze opnieuw. Het artikel had deze valkuil al gemarkeerd via één mislukte experimentele groep.
Ten vierde: het aantal vingers moet worden berekend, niet geraden
Het artikel gebruikte vooraf gemeten weerstandsgegevens om het optimale aantal fijne vingers te berekenen, volgens de logica die wordt gebruikt door tools zoals Gridmaster en Pitchmaster.
De overgang van ervaringsgebaseerd rasterontwerp naar berekend rasterontwerp wordt steeds waardevoller in het fijnlijntijdperk. Het versmallen van de vingers zonder de pitch, het aantal vingers en de weerstand opnieuw te berekenen, kan verliezen eenvoudigweg verplaatsen van schaduw naar serieweerstand.
4. Het Nieuwe Slagveld dat het Artikel Niet Behandelde
Het artikel stopte bij zeefdruk en metaalfoliesjablonen. Tegen 2026 was het fijnlijnslagveld echter niet langer beperkt tot conventioneel zeefdrukken. Schermspanning en structurele limieten maken stabiele massaproductie onder 10 µm steeds moeilijker, dus de industrie heeft verschillende alternatieven onderzocht.
Staalplaatprinten: Een volledig open metalen sjabloon kan 14–15 µm vingers produceren. In het hier besproken voorbeeld nam de aspectverhouding toe van 45% naar 59%, terwijl de contactweerstand met 15% daalde. Onderzoek gepubliceerd in Joule door het Ningbo Institute of Materials Technology and Engineering rapporteerde vooruitgang in deze richting, en Tongwei werd gerapporteerd als het eerste bedrijf dat het proces in wereldwijde massaproductie introduceerde. In de praktijk veranderde het printen op staalplaten het mislukte stencilconcept van het papier in een productieroute door het probleem van de pasta-matching op te lossen.
Elektrogevormde schermen: Volgens brancherapporten en fabrikantclaims kan de nauwkeurigheid van het vingerpatroon ±2 µm bereiken. TOPCon-cellen met elektrogevormde schermen zijn gerapporteerd met een rendement van 26,2%. Deze cijfers moeten nog steeds worden beoordeeld tegen productieopbrengst, meetomstandigheden en langetermijnprocesstabiliteit.
R&D-lijnen bereikten 10 µm vingers: Gezamenlijk werk van het Ningbo Institute of Materials Technology and Engineering en JinkoSolar verminderde de vingerbreedte tot 10 µm en de pitch van 1.120 µm tot 825 µm. De industriële M10-cel behaalde een gecertificeerd rendement van 26,66% in het gerapporteerde resultaat.
Het papier richtte zich ook niet op de absolute waarde van het zilververbruik. Fijnlijnprinten leverde een relatieve pastareductie van 30% op, maar tegen 2026 was het belangrijkste conflict het absolute verbruik per cel.
Voor 210R-cellen lag het branchegemiddelde van het zilverpastaverbruik volgens de hier besproken branchecijfers in het bereik van 70+ mg per cel. Zilver was de grootste niet-silicium kostenpost geworden. Pastareductie verschoof van een optimalisatiedoel naar een productieprioriteit.
Fijnlijnprinten is slechts één benadering. Met zilver beklede koperpasta, koper-elektroplating en andere zilverreductie- of zilvervrije metallisatieroutes vorderen tegelijkertijd.
5. Hoe productielijn-ingenieurs dit papier moeten lezen
Drie praktische acties zijn belangrijk.
Ten eerste: focus op het raamwerk, niet op de oude cijfers
De productierecords zijn al voorbij de numerieke limieten van het papier gegaan. De driezijdige afweging, karakterisatieketen en pasta-proceskoppelingslogica zijn nog steeds nuttig. Ze bieden een werkend sjabloon voor het evalueren van elk nieuw scherm, pasta of metallisatieproces op een echte productielijn.
Ten tweede: bereken je eigen balanspunt
Het feit dat een toonaangevende fabrikant een opening van 6 µm kan gebruiken, betekent niet dat elke lijn dit onmiddellijk moet overnemen.
Uw pastasysteem, schermleverancier, printerconditie, LECO-configuratie, ovenvenster en baseline-opbrengst bepalen waar uw werkelijke balanspunt ligt. Het volgen van de kleinste beschikbare opening zonder deze factoren te valideren, kan de 13 µm-fout uit het artikel reproduceren: stijgende κ, onderbroken vingers en een plotselinge toename van defecten.
Ten derde: breek zilverreductie op in technische problemen
Zilver is een belangrijke niet-silicium kostenpost. Fijnlijnprinten, pasta-optimalisatie, schermontwikkeling, zilverbekleed koper en koperplating hebben elk hun eigen balans tussen efficiëntie, weerstand, processtabiliteit, apparatuurinvestering en opbrengst.
Het artikel geeft geen definitief antwoord. Het biedt een hulpmiddel om het probleem op te splitsen in meetbare onderdelen.
Samenvatting
Een opening van 13 µm werd ooit beschouwd als de limiet van knooploos zeefdrukken. Volgens openbaar beschikbare branche-informatie was die grens tegen 2026 opgeschoven naar 6 µm.
De limiet was nooit een muur. Het was de kruising van materiaalcapaciteit, apparatuurnauwkeurigheid en procesbeheersing op een bepaald moment. Pasta was een van de meest onderschatte onderdelen van die kruising. Het veroorzaakte de mislukte groepen in het artikel en werd later een van de beslissende factoren in massaproductie.
De kruising zal blijven verschuiven. Het raamwerk niet. Dat is de blijvende waarde van dit artikel.
Poll: Welk niveau van fijne vingers aan de voorzijde heeft uw productielijn bereikt?
Welke zilverreductieroute gebruikt u momenteel: fijnere vingers, zilverbekleed koper of koper-elektroplating?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech's Visie
Het echte productiedoel is niet de kleinste schermopening; het is het laagste zilververbruik dat kan worden gehandhaafd zonder contactweerstand, opbrengst of uptime op te offeren. Een 6 µm-proces creëert alleen waarde wanneer de pastareologie, schermspanning, printparameters, vuurvenster en LECO-instellingen als één systeem zijn gekwalificeerd. Voor lijnengineers zijn κ, onderbrekingsgraad en weerstandsverdeling meestal nuttiger dan een enkel beste-cel-efficiënteresultaat.