Lasergesneden randen in TOPCon: passiveren van de dwarsdoorsnede
Inhoudsopgave
Snel antwoord: Een cel in vieren snijden splitst hem langs een lasergroef, en die groef laat kaal silicium achter op beide wanden. De gepubliceerde aanpak is om een dun tunneloxide op de wand te laten groeien, daar n⁺-gedoteerd poly-Si overheen af te zetten en het poly-Si af te dekken met AlOₓ, zodat het snijvlak zich gedraagt als een selectief contact in plaats van een recombinatiecentrum. Elke toegevoegde stap is lage temperatuur, en dat is wat het interessant maakt voor een lijn die al LPCVD draait.
Vierdelings- en meerdelige cellen zijn nu gewone productie, en de reden is rekenwerk: een cel in vieren splitsen verlaagt de stroom die elke ribbon voert, verkort het pad over de vingers en vermindert resistief verlies in de onderlinge verbinding. De winst is echt en daarom werden vierdelings-TOPCon-cellen de standaard voordat iemand over de kosten begon te discussiëren.
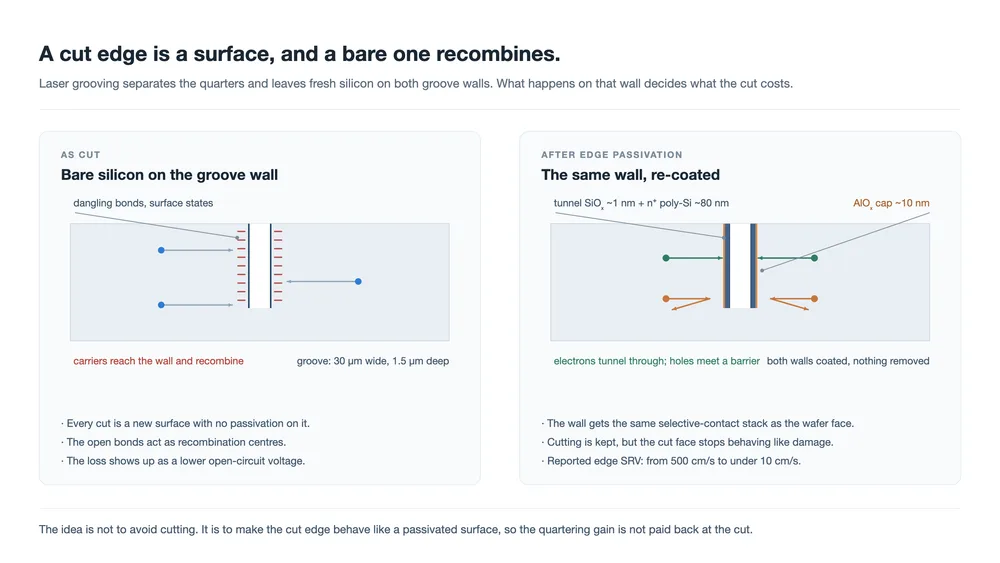
De kosten zitten op de snede zelf. Een lasergroef scheidt de kwarten, en de wand die hij opent is silicium dat nooit een passiveringslaag heeft gehad. Oppervlaktetoestanden daar liggen midden in de bandkloof, en ladingsdragers die de wand bereiken recombineren. Dat is een spanningsverlies, geen schaduwverlies, en het komt niet naar voren in enige meting die vóór de snijstap is gedaan.
De hieronder beschreven aanpak behandelt die wand niet langer als schade die moet worden geminimaliseerd, maar als een oppervlak dat gecoat moet worden. Het is hetzelfde selectieve-contactidee dat TOPCon al op het waferoppervlak gebruikt, toegepast op een oppervlak dat het snijden enkele processtappen eerder heeft gecreëerd.
De snijrand is een oppervlak, en het slechtste op de cel
Elk ander siliciumoppervlak in een afgewerkte module heeft de volledige passiveringsreeks doorlopen: textureren, reinigen, een diëlektrische stapel, soms een gedoteerde laag eronder. De groefwand krijgt niets daarvan. Hij wordt gecreëerd nadat de voorste junctie is gevormd en nadat de achterste stapel is afgezet, dus wat de laser achterlaat is het ruwe materiaal.
De getallen die gewoonlijk voor dat soort oppervlak worden genoemd zijn ontmoedigend. Grensvlaktoestandsdichtheden rond 1 × 1012 cm−2 eV−1 en een oppervlakterecombinatiesnelheid boven 500 cm/s, beide gerapporteerd voor het onbehandelde geval in de bron waarop dit artikel is gebaseerd. Tegenover een gepassiveerd oppervlak gemeten in enkele cm/s recombineert een onbehandelde snijrand ruwweg twee ordes van grootte sneller.
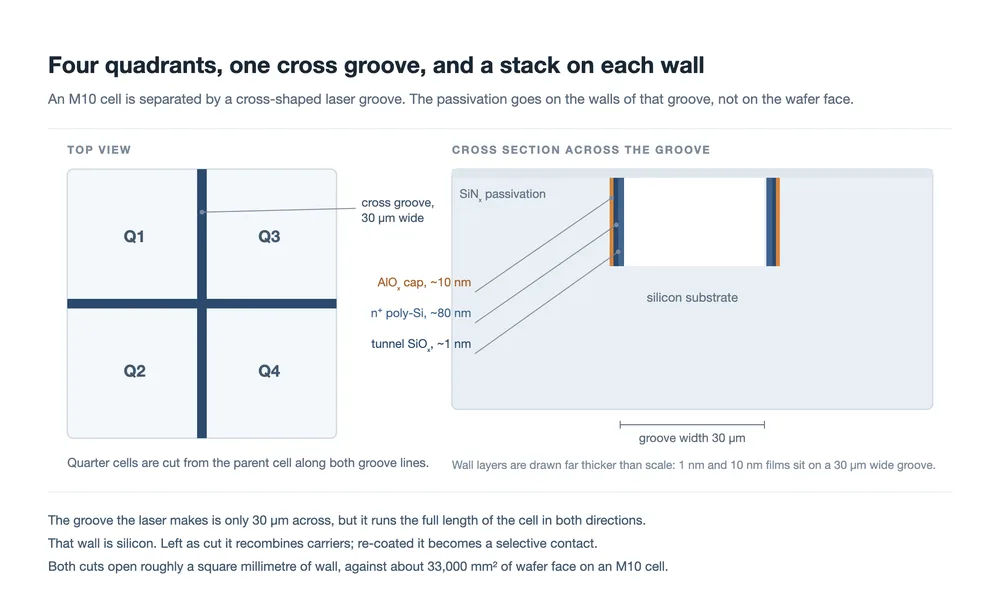
Wat het ertoe doet is niet het oppervlak. Een dwarsgroef is 30 µm breed en ongeveer 1,5 µm diep, en een M10-cel in vieren snijden opent ruwweg een vierkante millimeter wand tegenover de 33.000 mm2 wafeloppervlak. Het is veeleer dat ladingsdragers die binnen een diffusielengte van de snede worden gegenereerd hem kunnen bereiken, en de wand loopt over de volledige lengte van de cel in beide richtingen. De lijnlengte is waarop het verlies schaalt, en het dwarsprofiel legt een lange lijn door het midden van elk kwart.
Dit is ook waarom het verlies zich gedraagt als een spanningsprobleem. Recombinatie aan de rand onttrekt ladingsdragers aan het bulk, en de open-circuit-spanning reageert op de totale recombinatiesnelheid over de cel. De vulfactor beweegt ook mee. Schaduw zou zich uiten in stroom; dit uit zich in Voc en FF, wat een minder voor de hand liggende plek is om te kijken wanneer een snijproces wordt gekwalificeerd.
Wat de coating feitelijk is
De gepubliceerde structuur brengt drie lagen op de snijwand aan, in een specifieke volgorde. Vanuit het silicium naar buiten gelezen: een zeer dun siliciumoxide waar ladingsdragers doorheen kunnen tunnelen, een zwaar gedoteerde polysiliciumlaag die ze afvoert, en een aluminiumoxide-deklaag die de chemische passivering van het grensvlak voltooit.
| Laag op de snijwand | Dikte | Wat het doet |
|---|---|---|
| Tunneloxide, SiO2 | ongeveer 1–1,2 nm | Dun genoeg voor ladingsdragers om doorheen te tunnelen, dik genoeg om het metaal en de gedoteerde laag van het siliciumoppervlak te houden |
| Gedoteerd poly-Si | 80–120 nm | Voert de verzamelde ladingsdragers zijwaarts af en stelt de werkfunctie in die het contact selectief maakt |
| AlOx deklaag | ongeveer 10 nm | Chemische passivering van de resterende grensvlaktoestanden, plus een barrière tegen verontreiniging |
Twee details onderscheiden dit van simpelweg opnieuw een oxide laten groeien. Ten eerste is de stapel niet alleen een diëlektricum; hij bevat een gedoteerde halfgeleider, dus hij kan ook geleiden. Een puur oxide zou de wand passiveren en hem elektrisch dood achterlaten, wat prima is voor een oppervlak dat niets verzamelt, maar de wand hier ligt tussen twee kwartcellen die beide stroom moeten verplaatsen. Ten tweede doen de diktes ertoe op een manier die ze op een platte wafel niet doen. Het poly-Si moet dik genoeg zijn om continu te blijven over een 1,5 µm diepe groef met een afgeronde bodem. Het moet ook dun genoeg zijn dat zijn eigen spanning het niet doet barsten of van de wand laat loslaten.
De bron geeft 120 nm voor het poly-Si in de structuurbeschrijving en 80 nm in de procesreeks, en merkt op dat 80 nm genoeg is voor het veldpassiveringseffect. Dat verschil is het vermelden waard in plaats van glad te strijken: het suggereert dat de laagdikte een instelbare waarde binnen het procesvenster is, geen vast doel, en dat beide waarden binnen het bereik vallen dat de auteurs werkbaar achten.
Waarom een dun oxide en een gedoteerde laag ladingsdragers filteren
Het mechanisme is bandengineering in plaats van chemie, en het is hetzelfde dat TOPCon in de eerste plaats concurrerend maakte. Op de kale wand zijn grensvlaktoestanden verdeeld over de bandkloof. Een elektron dat een van die toestanden bereikt heeft ergens om te zitten, en een gat dat bij dezelfde toestand aankomt sluit de kring: de twee recombineren, en het paar is verloren.
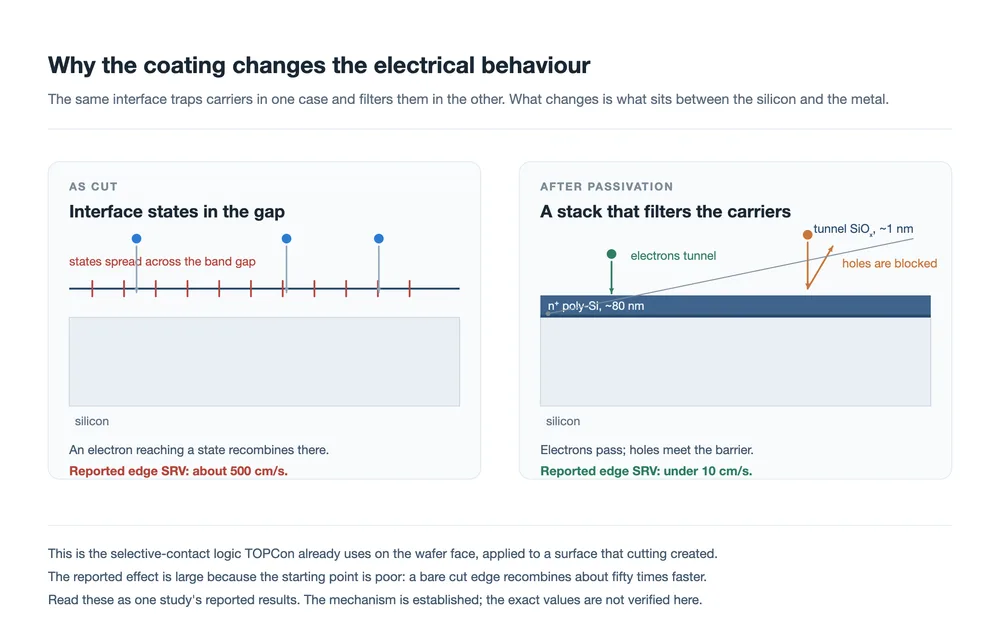
Zodra het oxide en het gedoteerde poly-Si aanwezig zijn, is de bandstructuur aan het grensvlak niet langer vlak. Het dunne oxide blokkeert het directe pad tussen silicium en de gedoteerde laag, terwijl het dun genoeg blijft om elektronen erdoor te laten tunnelen. De lading in de gedoteerde laag buigt de banden in het silicium net onder het grensvlak, en dat is wat de asymmetrie creëert: het ene dragertype ziet een lage barrière en passeert, het andere ziet een hoge barrière en keert terug.
Het gerapporteerde resultaat is een daling van de oppervlakterecombinatiesnelheid aan de snijrand van ongeveer 500 cm/s naar minder dan 10 cm/s, een verandering van ruwweg 98%. Dat is een groot getal, en het is groot om een eenvoudige reden: het uitgangspunt is een ongepassiveerd oppervlak, dat dicht bij het slechtst mogelijke geval ligt. Een gepassiveerd oppervlak met dezelfde factor verbeteren zou niet mogelijk zijn.
Het is de moeite waard precies te zijn over wat de coating niet doet. Ze verwijdert de groef niet, herstelt het silicium dat de laser heeft weggeëtst niet, en maakt de wand niet optisch nuttig. Het kwartier is nog steeds smaller. De bewering is smaller dan dat: het snijvlak houdt op een plek te zijn waar ladingsdragers sterven, en begint een plek te zijn waar ze kunnen worden verzameld.
Waar de processtappen terechtkomen
De route die met deze structuur is gepubliceerd is een normale TOPCon-sequentie met één invoeging: nadat de laser de dwarsgroef heeft gesneden, wordt de wand geoxideerd en opnieuw gedoteerd voordat de passiveringsstapel op celniveau wordt afgezet. Al het overige blijft waar het was.
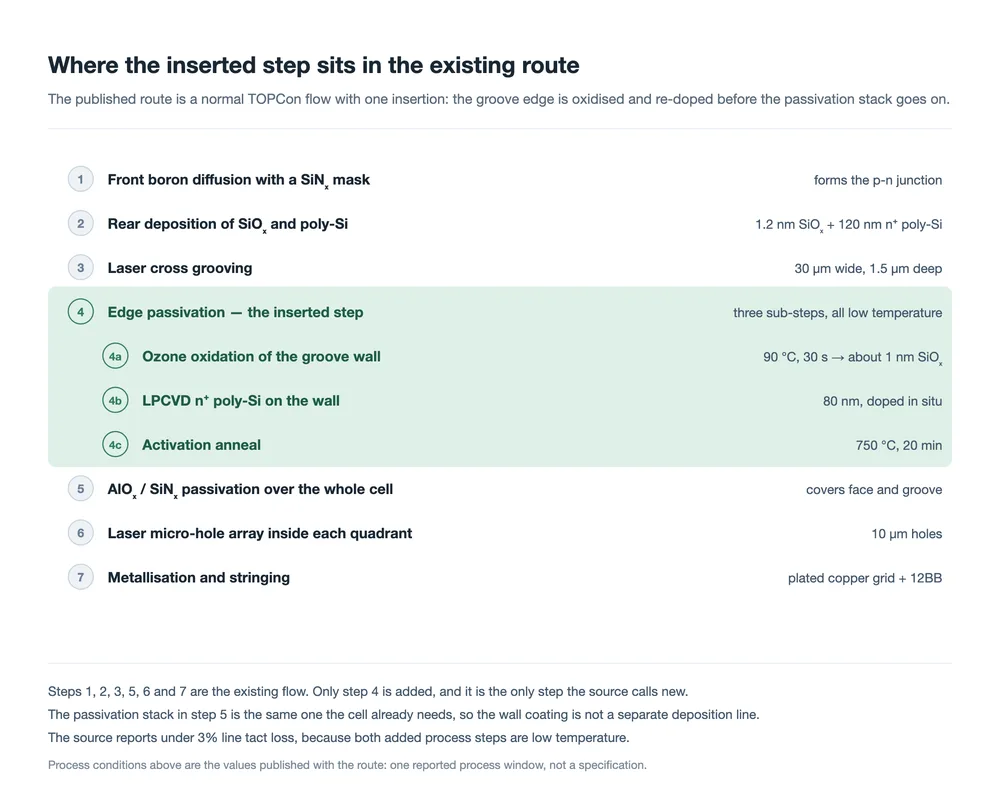
| Stap | Gepubliceerde conditie | Waarom het zo is ingesteld |
|---|---|---|
| Laser dwarsgroeven | 30 µm breed, 1,5 µm diep | Diep genoeg om de kwartieren schoon te scheiden, ondiep genoeg om het wandoppervlak en de mechanische schade eromheen te beperken |
| Ozonoxidatie | 90 °C, 30 s, ongeveer 1 nm | Laat een uniform oxide groeien zonder het thermische budget dat de junctie die al in de wafer zit zou verstoren |
| LPCVD poly-Si | 80 nm, in situ gedoteerd | Dotering tijdens depositie vermijdt een aparte diffusiestap en geeft een controleerbare concentratiegradiënt door de laag |
| Activeringsanneal | 750 °C, 20 min | Activeert de dotering en kristalliseert de laag, wat ervoor zorgt dat ze een geleider wordt in plaats van een diëlektricum |
| Groefafronding | 2 s TMAH na het groeven | Stompt de scherpe groefhoeken af waar scheuren en coatingdiscontinuïteiten beginnen |
| Kristalliniteitscontrole | Raman, boven 80% | Een onvolledig gekristalliseerde laag passiveert slecht en geleidt slechter, dus wordt ze als meetbare output behandeld |
De TMAH-afronding en de kristalliniteitscontrole zijn de twee details die dit op een productieroute laten lijken in plaats van een laboratoriumdemonstratie. Een groef van 1,5 µm heeft een hoek, en hoeken zijn waar afgezette films dun worden en waar spanning zich concentreert. De hoek twee seconden afronden kost bijna niets en verwijdert een klasse van falen die anders later zou verschijnen, bij thermische cycli of bij hantering.
Voor een lijn is het interessante deel dat geen van de toegevoegde stappen een nieuw gereedschap nodig heeft. Oxidatie, depositie en anneal passen allemaal binnen de LPCVD-capaciteit die een TOPCon-lijn al heeft, en de twee toegevoegde stappen zijn lage temperatuur, dus het thermische budget van de afgewerkte cel wordt niet verstoord. De bron meldt een lijntactverlies onder 3%, en dat is het getal dat je eerst moet controleren wanneer een nieuwe stap wordt voorgesteld: een stap die de efficiëntie met een half punt verbetert maar 10% van de doorvoer kost is een ander voorstel dan een die 3% kost.
Het achtereinde van de sequentie verandert ook, en niet door de coating. Een vierkwartscel die zijn 12BB-layout behoudt, moet uit kwartcellen worden geregen, en de snijrand is nu een oppervlak dat de stringer hanteert. Plaatsingstolerantie, de kracht die de ribbon bij de verbinding uitoefent en de hoeveelheid warmte die de cel tijdens het solderen ziet, werken allemaal op een stuk waarvan de rand een groef van 30 µm heeft. Daar komen fijn-draad tabbing en stringing -apparatuur en de bussing-stap samen met het celontwerp, en dat is het deel van de flow dat de coating niet aanpakt.
Wat de gerapporteerde vergelijking laat zien
De bron drukt een voor-en-na-vergelijking af voor een standaard vierkwartscel en dezelfde cel met de gecoate rand. De onderstaande tabel geeft die weer. Dit zijn de getallen die met de route zijn gepubliceerd; ze komen uit één bron en we hebben ze niet onafhankelijk geverifieerd.
| Parameter | Standaard vierkwarts | Met gepassiveerde rand | Verandering |
|---|---|---|---|
| Rand-SRV (cm/s) | 500 | onder 10 | −98% |
| Open-circuitspanning (mV) | 736 | 744 | +8 mV |
| Kortsluitstroom (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Vulfactor (%) | 84.0 | 84.5 | +0.5 |
| Celefficiëntie (%) | 25.3 | 25.8 | +0,5 absoluut |
| Bifacialiteit (%) | 85 | 90 | +5 punten |
Lees het patroon in plaats van de individuele waarden. De spanningswinst is groter dan de stroomwinst, wat het mechanisme voorspelt: recombinatie aan een oppervlak kost eerst spanning. De vulfactor verschuift licht, consistent met een kleine vermindering van het deel van het oppervlak dat elektronisch dood is. De efficiëntie volgt de spanning, en 0,5 punt absoluut is de kernbewering.
Het bifacialiteitscijfer verdient meer voorzichtigheid dan de rest. Van 85% naar 90% gaan is een sprong van vijf punten veroorzaakt door een verandering aan een oppervlak dat een klein deel van het achteroppervlak van de cel is, en de bron legt het mechanisme niet uit. Het zou echt kunnen zijn als de snijrand voorheen een lokale shuntroute aan de achterzijde was, maar het is ook het soort getal dat een enkel klein monster kan opleveren. Behandel het als de minst onderbouwde regel in de tabel.
Wat nog niet is beslecht
Vier dingen ontbreken in het gepubliceerde geval, en alle vier zijn van belang voordat een lijn zich vastlegt.
- Betrouwbaarheidsgegevens over de gecoate rand. Een oxide van 1 nm en een aluminiumoxidekap van 10 nm op een groefwand ondergaan dezelfde vochtige warmte, thermische cycli en mechanische belasting als de rest van de cel. Een snijrand is ook een spanningsconcentratie onder thermische cycli, omdat twee kwartcellen uitzetten tegen een groef. Niets daarvan staat in de vergelijkingstabel.
- De diktevraag. De bron geeft twee verschillende poly-Si-diktes voor dezelfde structuur. Dat is geen tegenspraak, maar het betekent wel dat het optimum niet vastligt, en dikte beïnvloedt spanning, depositietijd en tact samen.
- Onafhankelijke replicatie. De efficiëntiewinst komt uit één gerapporteerde dataset. Een absolute winst van 0,5 punt is groot genoeg om na te jagen en groot genoeg om dubbel te controleren op een andere lijn en met een andere combinatie van pasta en ribbon.
- De interactie met de rest van de cel. Het toevoegen van een gedoteerde laag op de groefwand verandert wat die wand elektrisch doet tussen twee kwartcellen. Hoe het samenhangt met het patroon van de achterzijde-metallisatie en met het stringen van kwartcellen is een systeemvraag, geen coatingvraag.
Er zit een breder punt in dezelfde richting. Het snijden van een cel is een ruil die werd geaccepteerd op basis van alleen de interconnectiewinst. Het vier-snede-kader beschouwt de snede als gegeven, en de multi-snede-analyse kijkt naar wat de kleinere cel doet met schaduw en met de modulelay-out. Werk aan de snijrand pakt de kostenzijde van die ruil aan, en als het standhoudt verandert het het optimale aantal sneden in plaats van alleen het bestaande te verbeteren.
Hoe dit te lezen tegen de rest van het snijgesprek
Drie afzonderlijke ideeën worden meestal door elkaar gehaald wanneer vier-snede-cellen ter sprake komen, en ze gescheiden houden maakt de literatuur makkelijker te lezen.
Het eerste is de interconnectiewinst: kwartcellen voeren een kwart van de stroom, dus resistief verlies in de ribbon daalt sterk. Dat is beslecht en het is de reden dat de technologie in productie is. Het tweede is het gevolg op moduleniveau, waar kleinere cellen de schaduwtolerantie, de eisen aan de junction box en het mechanische gedrag van het laminaat veranderen; de tweedelige junction box is een zichtbaar resultaat. Het derde is het snijvlak zelf, dat hier het onderwerp is en dat de eerste twee gesprekken geneigd zijn over te slaan.
De praktische link tussen hen is de procesflow. Het groeven gebeurt met een lasersnijstap, de coatingstap valt binnen de LPCVD-capaciteit die de lijn al bezit, en de afwerkingsstappen zijn metallisatie en stringen. Een lijn die deze route evalueert, evalueert in feite of de invoeging past tussen twee tools die ze al heeft, en het gepubliceerde tactgetal is ongeveer 3%.
FAQ
Neemt de coating de noodzaak van snijden weg?
Nee. De kwartcellen worden nog steeds gesneden en de groef is er nog steeds. Wat verandert is het elektrische gedrag van de wand die de groef heeft blootgelegd, niet de geometrie.
Waarom niet eenvoudig met een zachter proces snijden?
Een schonere snede vermindert de schade maar laat nog steeds een ongepassiveerd oppervlak achter. De recombinatie komt evenzeer van de ontbrekende passivering als van de ruwheid, en daarom is het antwoord hier een coating in plaats van een beter laserrecept.
Is een oxide van 1 nm betrouwbaar?
Tunneloxides van die orde worden al gebruikt in de TOPCon-productie, dus het concept is bewezen op het waferoppervlak. Of dezelfde dikte standhoudt op een groefwand, die een andere oppervlakteoriëntatie en een ruwer uitgangspunt heeft, is een van de open vragen.
Geldt dit alleen voor TOPCon?
De combinatie van tunneloxide en gedoteerd poly-Si is een TOPCon-structuur, dus de route is van nature gericht op lijnen die die al draaien. Andere celtypen die in stukken worden gesneden zouden een passiveringsstapel nodig hebben die verenigbaar is met hun eigen proces, wat een ander engineeringprobleem is.
Wat zouden we eerst controleren in een proef?
De edge-SRV-proxy en de spanning, vóór al het andere. Depositie-uniformiteit langs een groef van 30 µm breed, de kristalliniteit van de laag en de tactkosten van de ingevoegde stappen komen daarna, en het mechanische gedrag van de kwartcel na het groeven is het item dat het makkelijkst wordt vergeten.
Verandert de coating wat de stringer moet doen?
Niet direct. De coating is elektrisch, dus plaatsingsnauwkeurigheid, soldeertemperatuur en hanteringskracht blijven ongewijzigd. De kwartcel zelf, met een groef erdoorheen, blijft het moeilijkere object om te hanteren, en dat is een aparte beperking van degene die dit werk aanpakt.
Slotgedachten
Silicium snijden om cellen beter te maken is een wat vreemde ruil, en het werkt omdat de interconnectiewinst groot is. Wat dit werk doet is de cirkel sluiten op het deel van de ruil dat nooit was geprijsd: het oppervlak dat de snede creëert. De groefwand coaten met dezelfde selectieve-contactstapel die de cel elders gebruikt is een samenhangend antwoord, en het feit dat het kan met bestaande LPCVD-capaciteit en twee stappen bij lage temperatuur is de reden dat het de moeite waard is om te volgen.
De gebruikelijke waarschuwing geldt. Het mechanisme is degelijk en volgt uit gevestigde natuurkunde; de gerapporteerde efficiëntiewinst van een half punt komt uit één bron en is niet onafhankelijk bevestigd, en met name het bifacialiteitscijfer is zwakker dan de rest van de tabel. Voor een lijn is de redelijke positie om het te volgen als een procesinvoeging met een echte maar niet-geverifieerde winst, en om het te testen op de meting die het mechanisme voorspelt, namelijk spanning.
Gerelateerde lectuur: TOPCon vier-snede-cellen: wat de snede verandert · Vier-snede-celtechnologie: het efficiëntieargument · Multi-snede-modules en schaduwweerstand · Waarom vier-snede-modules tweedelige junction boxen nodig hebben · THBC-cellen en passiverende contacten · PV-celmetallisatie en de koperkwestie · Tabber- en stringermachines: hoe ze werken · Lasercelsnijapparatuur · BC-celroadmap: van structuur naar proces · Stations en lay-out van een zonnepaneellijn
Gegevensnoot: laagdiktes, procesomstandigheden en de voor-en-na-vergelijking zijn de waarden die bij deze route zijn gepubliceerd en worden weergegeven zoals gerapporteerd; ze zijn niet onafhankelijk geverifieerd. Het wandoppervlak van ongeveer 1 mm2 is onze eigen schatting op basis van een groef van 30 µm, een diepte van 1,5 µm en twee sneden over de volledige lengte op een cel van 182 mm, tegen een waferoppervlak van 33.124 mm2. De rangorde van de verliezen, spanning vóór stroom, volgt uit het mechanisme en niet uit een gedrukt cijfer.