Zonnepaneelproductiemachine: welke machines heb je nodig
Inhoudsopgave
Snel antwoord: De productie van zonnepanelen is niet één machine. Een modulefabriek draait een verbonden lijn, en elke eenheid doet één taak: celsortering op stroom, lasersnijden voor halve of shingled cellen, tabbing en stringen om cellen tot strings te solderen, layup om strings met encapsulant en glas te rangschikken, lamineren om de stapel te verbinden, framen om het aluminium profiel en de junction box te plaatsen, en daarna IV-testen en sorteren van afgewerkte modules. Het kiezen van apparatuur betekent dat de cyclustijd van elk station wordt afgestemd op de beoogde doorvoer, omdat het langzaamste station de lijnsnelheid bepaalt. Een lijn wordt normaal beschreven door zijn jaarlijkse capaciteit — 5 MW, 50 MW, 300 MW of 1,2 GW — en het aantal machines volgt uit dat aantal. Opbrengstverlies stapelt zich op over stations, dus een extra tiende procent breuk bij het stringen is veel duurder dan het lijkt.
PV-moduleproductie · door Jerry, Ooitech
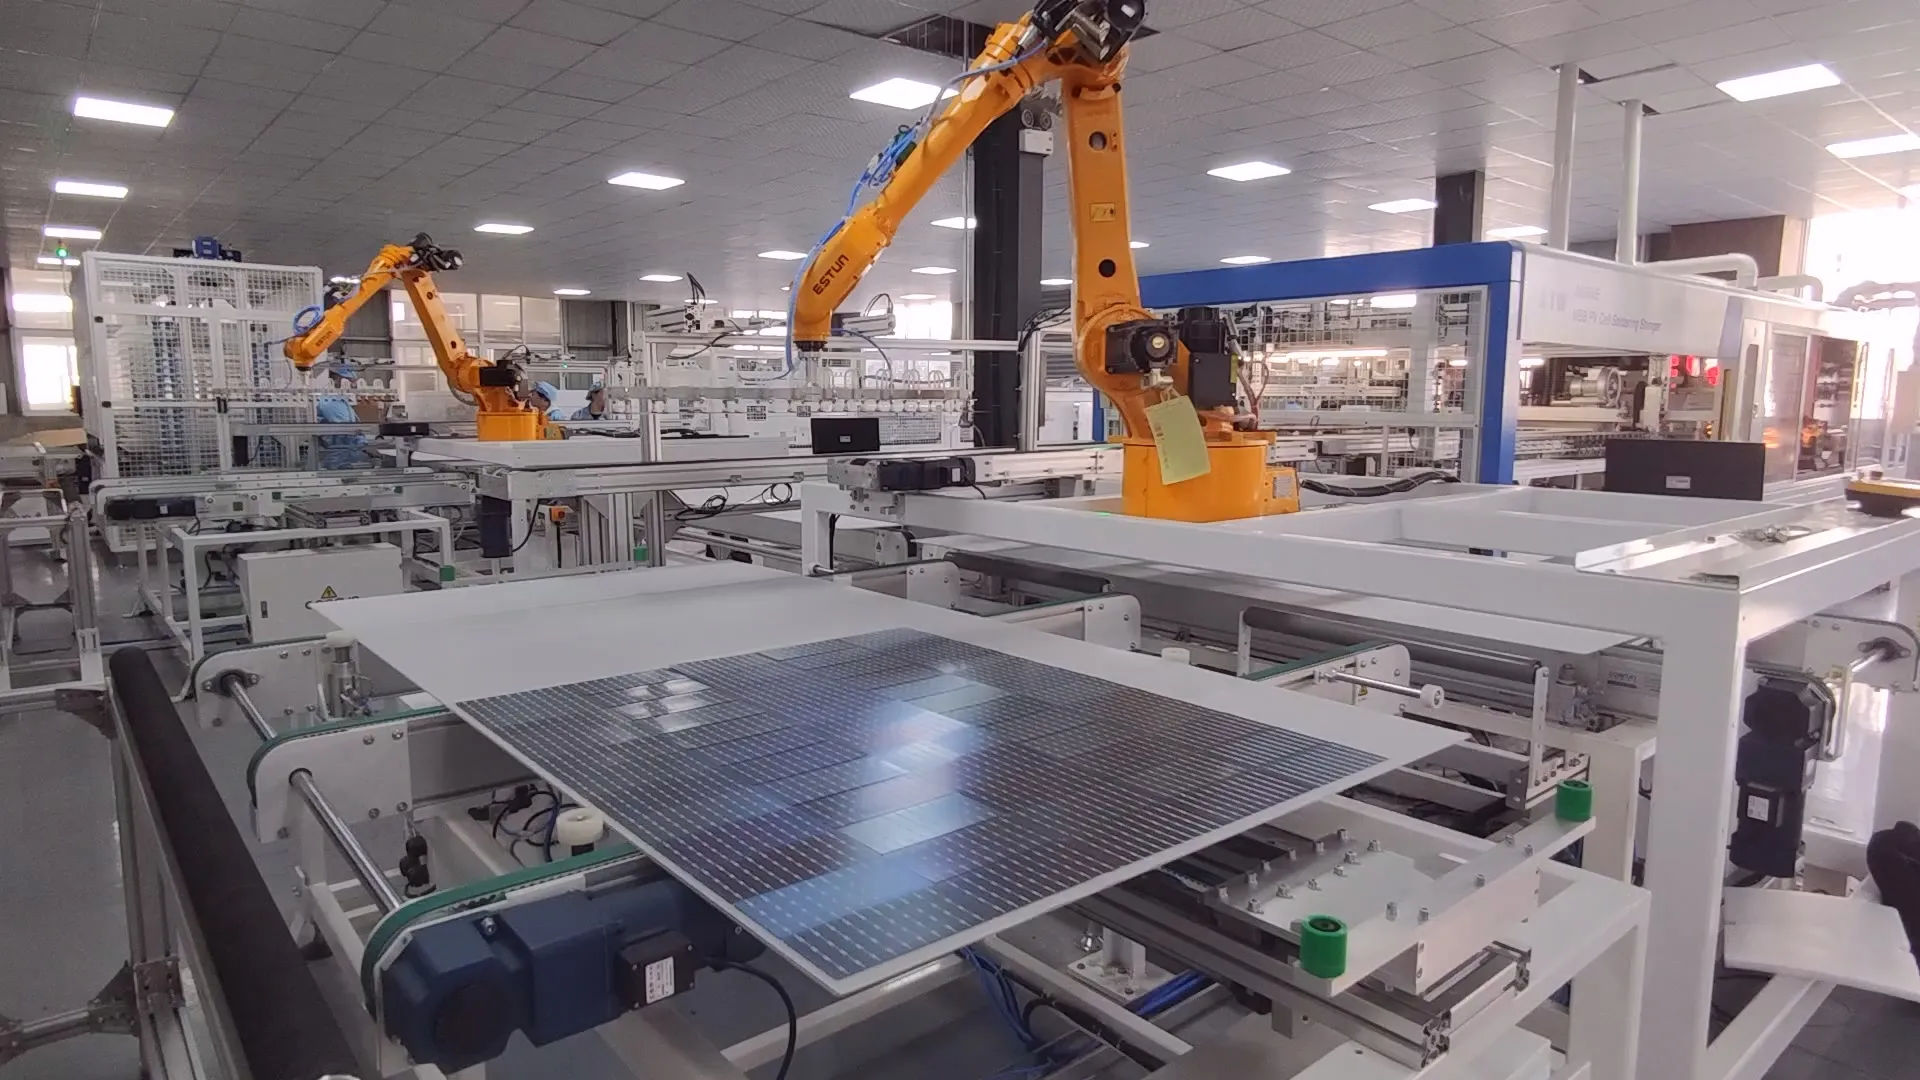
Apparatuur voor de productie van zonnepanelen is niet één gigantisch geheel. Een modulefabriek draait een aaneengesloten lijn van machines, en elk exemplaar neemt een deel van het werk voor zijn rekening: cellen snijden, ze tot strings solderen, de strings rangschikken, de module lamineren, het frame installeren en het afgewerkte paneel testen. Kiezen voor machines voor het vervaardigen van zonnepanelen is daarom een sequencingbeslissing, geen boodschappenlijstje.
Het klinkt op papier vrij eenvoudig. In de daadwerkelijke productie beïnvloedt elk proces het volgende. Een kleine positioneringsfout tijdens het layuppen kan na lamineren een bel of uitlijningsfout worden. Een slechte soldeerverbinding kan er voor het menselijk oog goed uitzien, maar tijdens EL-inspectie als een donker gebied verschijnen.
Daarom moet een goede productielijn voor zonnepanelen als één gebalanceerd systeem werken, in plaats van als een willekeurige verzameling machines.
Deze gids loopt door de apparatuur voor de productie van zonnepanelen op een standaard modulelijn, in de volgorde waarin de machines draaien: celsortering en lasersnijden, stringen, layup, lamineren, inkaderen en eindtesten. Elke sectie legt uit wat de machine doet, waarom het belangrijk is en waar je op moet letten voordat je hem koopt. Voor budgetcijfers per capaciteit, zie de kosten van een zonnepaneelproductielijn per capaciteit.
Voordat we naar de apparatuur kijken, is er een belangrijk onderscheid.
Dit artikel gaat over een productielijn voor zonnemodules—een fabriek die afgewerkte zonnecellen koopt en deze assembleert tot zonnepanelen. Het vervaardigen van zonnecellen uit siliciumwafers is een ander proces met natchemische apparatuur, diffusieovens, PECVD- of ALD-systemen, zeefdrukkers, vuurovens en andere gespecialiseerde machines.
Dus, welke machines worden gebruikt om een afgewerkt zonnepaneel te maken?
1. Zonnecel Tester en Sorteermachine
Een actuele celtester wordt gespecificeerd volgens IEC 60904-9:2020: spectrale match over 300–1200 nm, irradiantie gekalibreerd op 100 mW/cm², niet-uniformiteit van lichtintensiteit op of onder 2% en kortetermijninstabiliteit op of onder 1% voor een A-klasse.
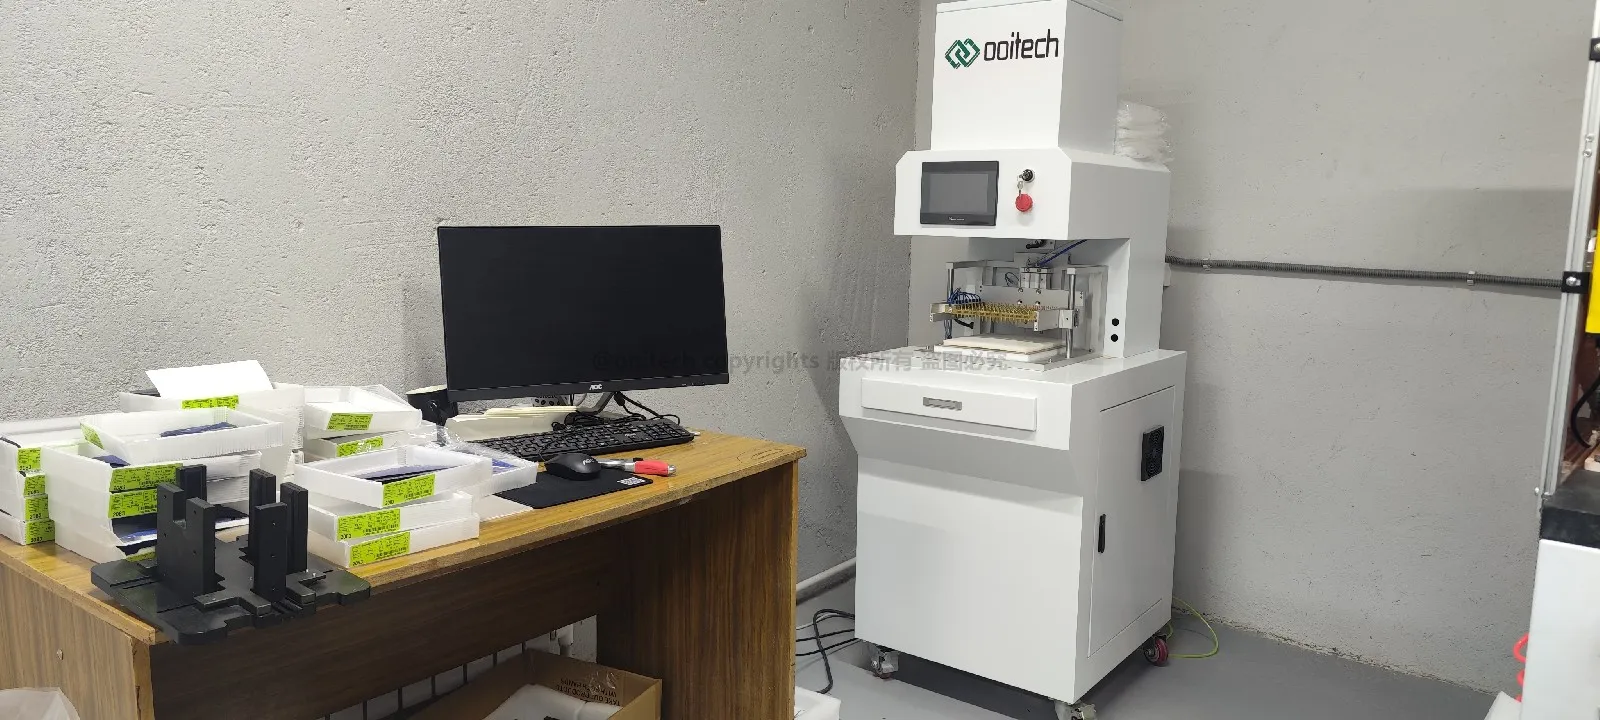
Zonnecellen uit dezelfde productiebatch zijn niet altijd elektrisch identiek. Hun stroom, spanning en maximaal vermogen kunnen enigszins variëren. Als cellen met significant verschillende elektrische eigenschappen in dezelfde string worden verbonden, kan de cel met de laagste prestaties de output van de hele string beperken.
A zonnecel tester meet parameters zoals:
Openklemspanning
Kortsluitstroom
Maximaal vermogen
Celrendement
I-V-karakteristieken
Het sorteersysteem groepeert vervolgens cellen met vergelijkbare prestaties.
Sommige productielijnen gebruiken ook automatische optische inspectie of EL-inspectie op celniveau om randchips, verborgen scheuren, verontreiniging en elektrisch inactieve gebieden te identificeren voordat de cellen het stringproces ingaan.
Het lijkt misschien een kleine stap, maar nauwkeurig sorteren helpt elektrische mismatch te verminderen en verbetert de consistentie van afgewerkte modules.
2. Lasersnijmachine voor zonnecellen
De cijfers waaraan je een leverancier moet houden zijn snijnauwkeurigheid van ±0,1 mm of beter, en een laserbron die op de taak is afgestemd — ongeveer 50 W voor groeven en tot 300 W waar een verwarmingsfase naast loopt.
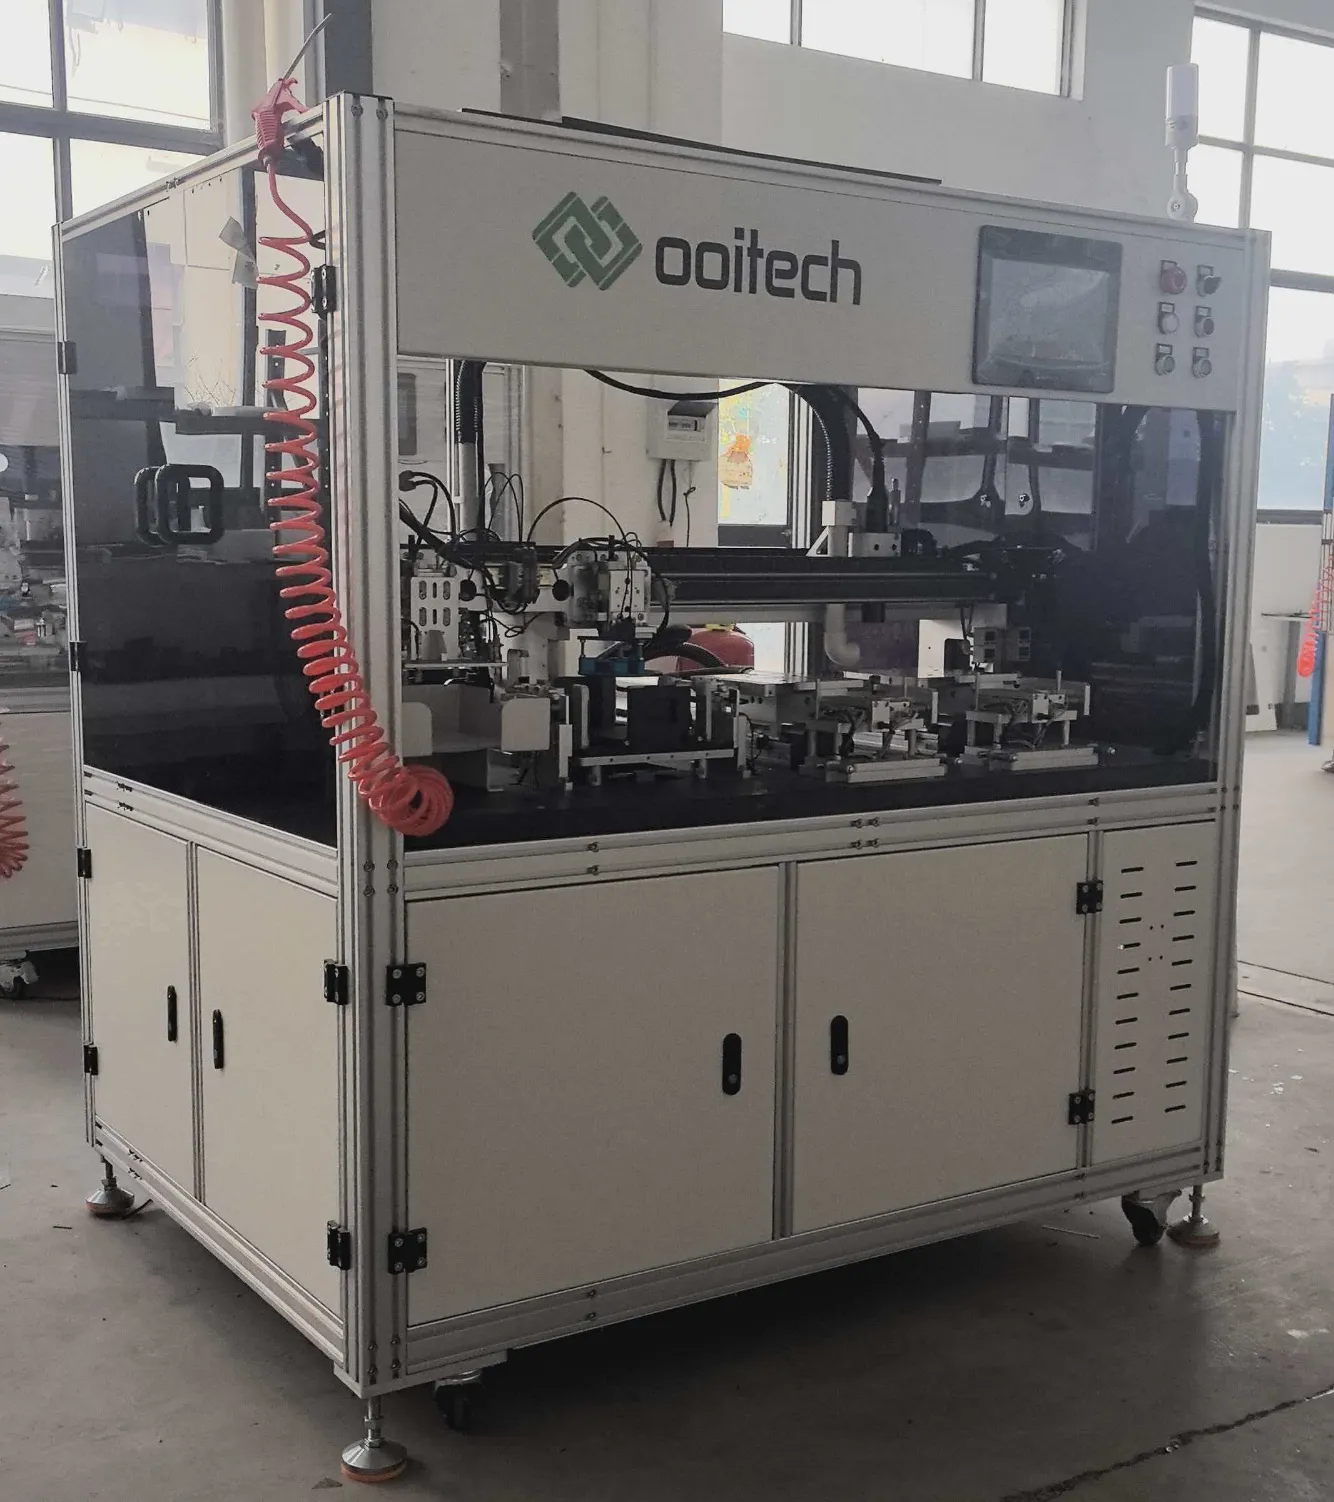
De meeste moderne zonnemodules gebruiken half-cut cellen, gesneden op een lasersnijmachine voor zonnecellen. Shingled en andere speciale moduleontwerpen kunnen zelfs kleinere celsegmenten gebruiken. In deze gevallen moeten volledige zonnecellen worden verdeeld voordat ze worden gestringd.
Een lasersnijmachine voor zonnecellen kerft en scheidt de cellen met hoge precisie. Afhankelijk van het moduleontwerp kan het cellen in helften, derden of kleinere stukken snijden.
Er worden twee gangbare snijmethoden gebruikt:
Conventioneel laserkerf gevolgd door mechanisch breken
Niet-destructief lasersnijden ontworpen om mechanische en thermische spanning te verminderen
Niet-destructief snijden wordt steeds belangrijker naarmate cellen dunner en groter worden. Microscheuren die tijdens het snijden ontstaan, kunnen zich uitbreiden tijdens stringen, lamineren, transport of langdurige buitengebruik.
Als een fabriek alleen volcelmodules produceert, is een lasersnijmachine mogelijk niet nodig. Voor de productie van halfcel- en shingled-modules is het echter een kernonderdeel van de lijn.
3. Tabber Stringer Machine
Stringers uit de instapklasse halen ongeveer 1.200 cellen per uur en hogesnelheidsplatforms tot 6.800; positioneringsnauwkeurigheid is ±0,15 mm en breuk bij klasse A-cellen moet op of onder 0,2% liggen. Ribbonbreedte loopt van 0,35–1,2 mm en celformaten van 156–230 mm op machines die vandaag worden gebouwd.
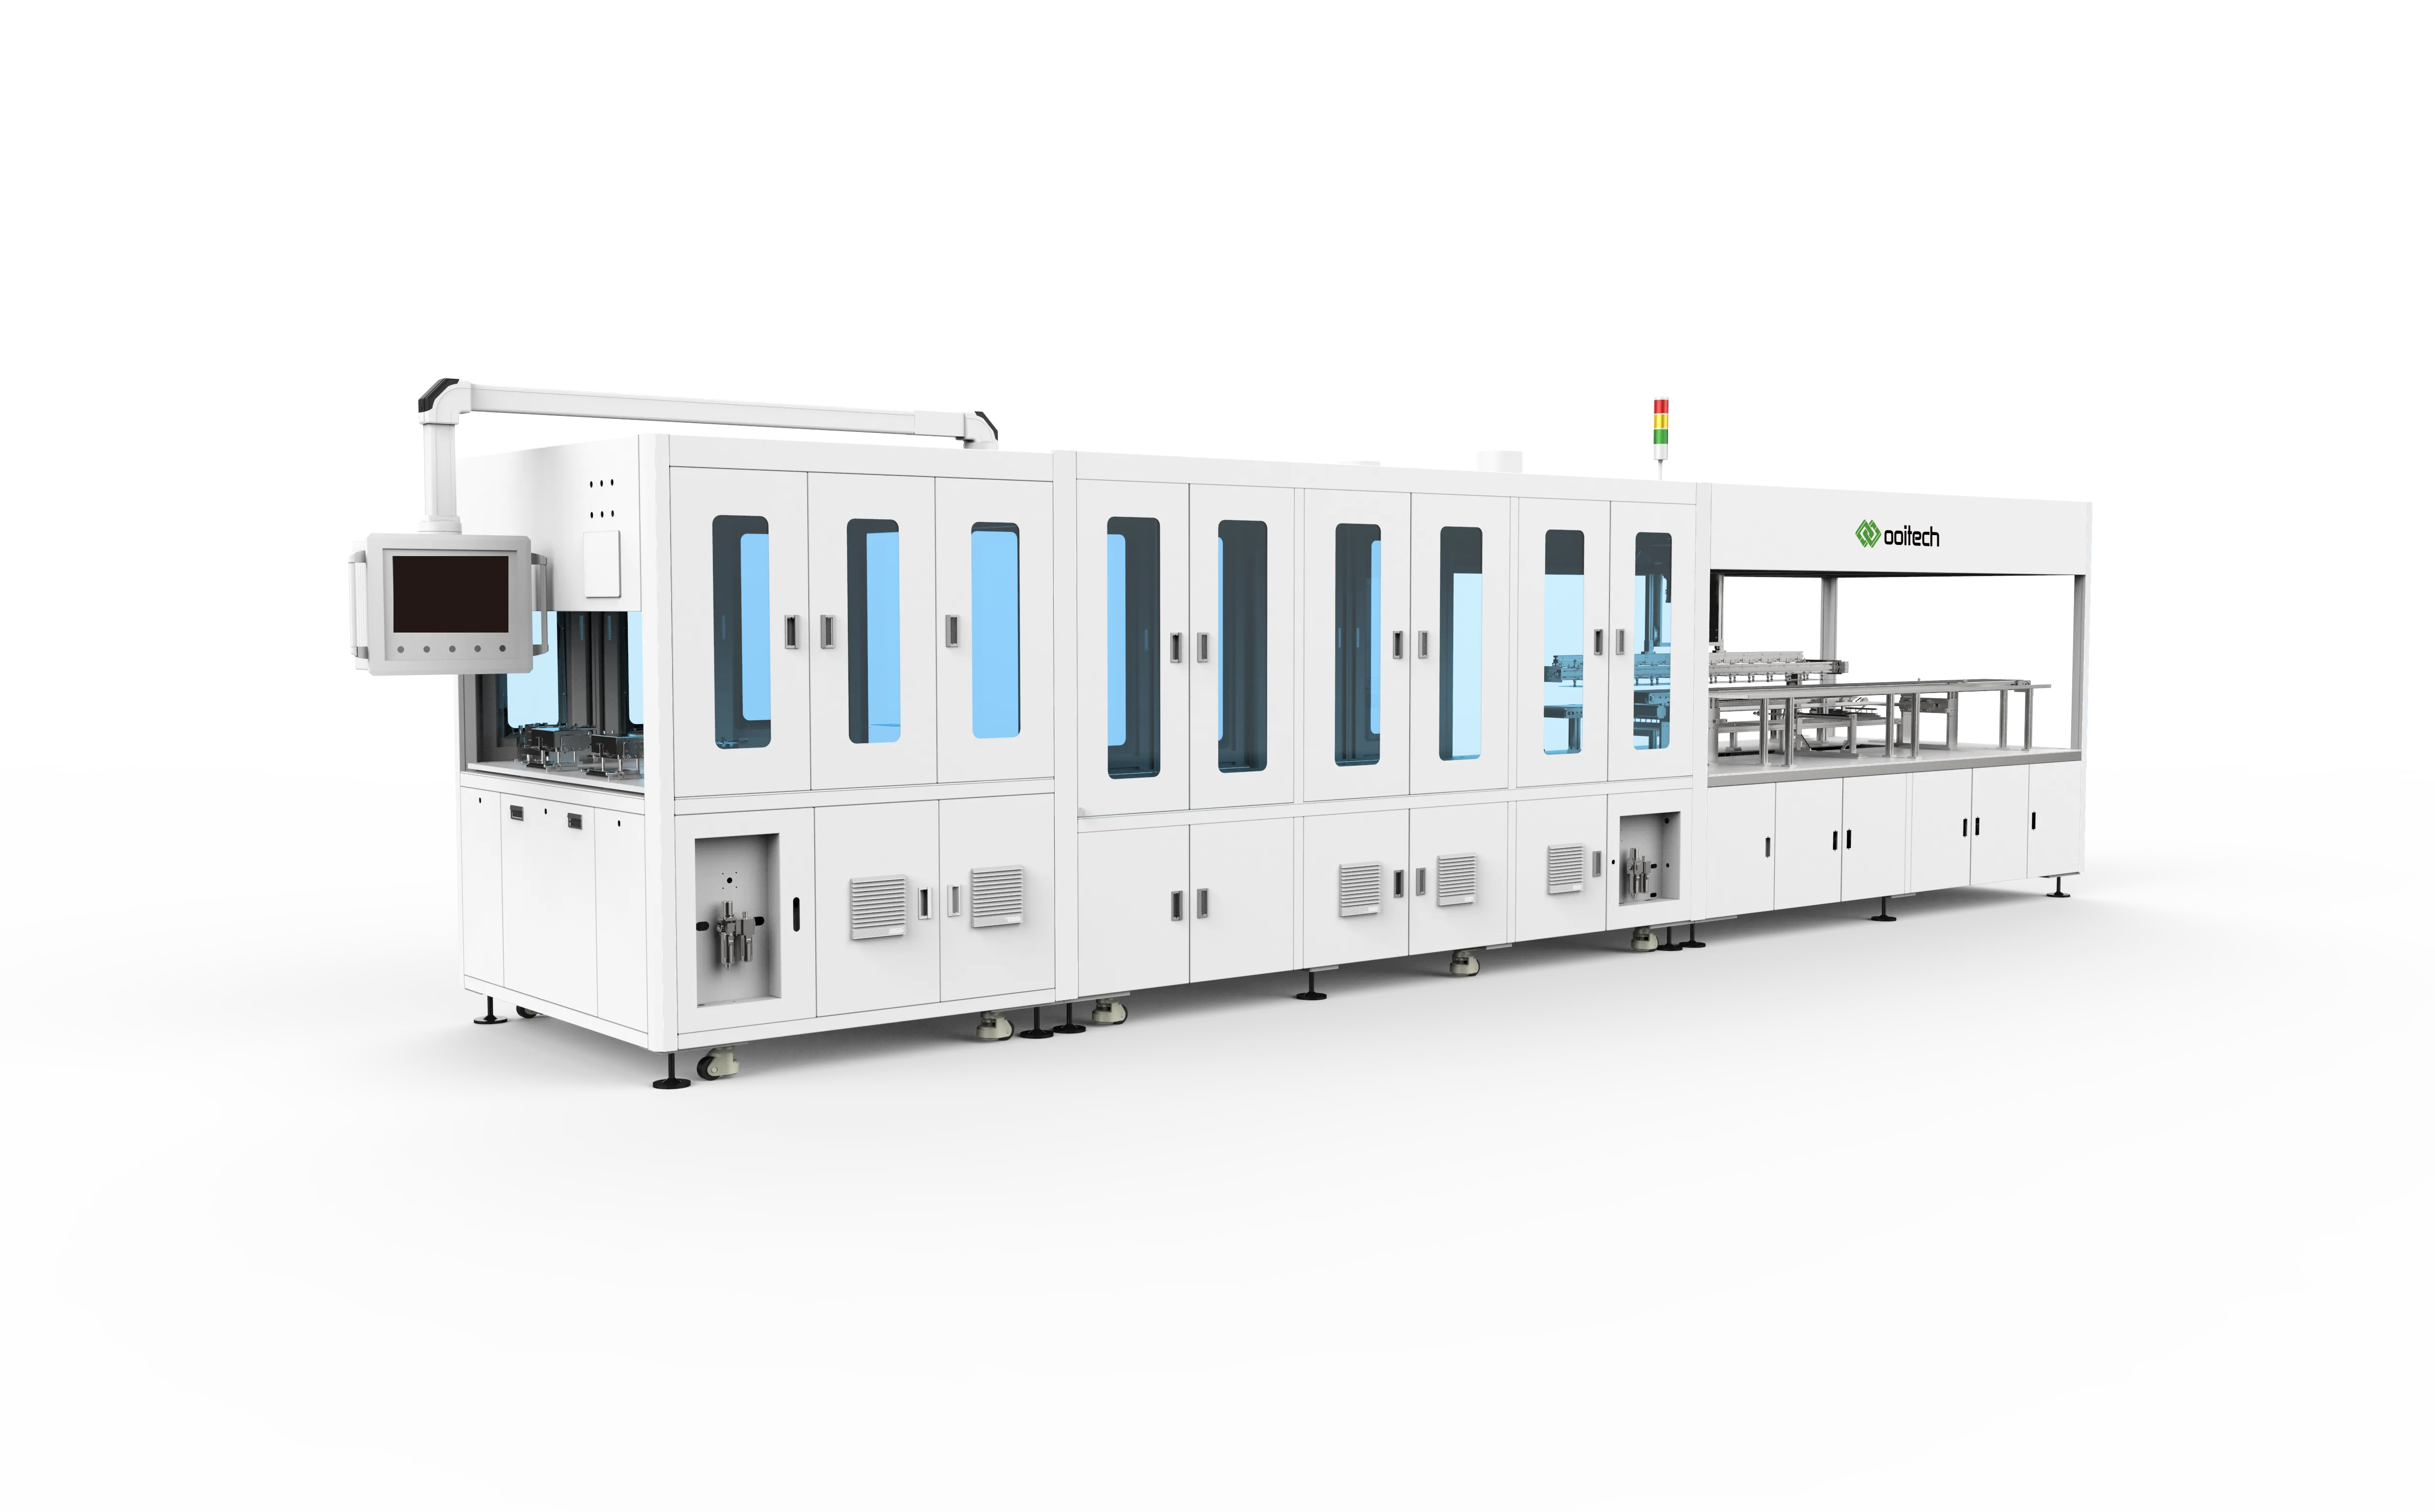
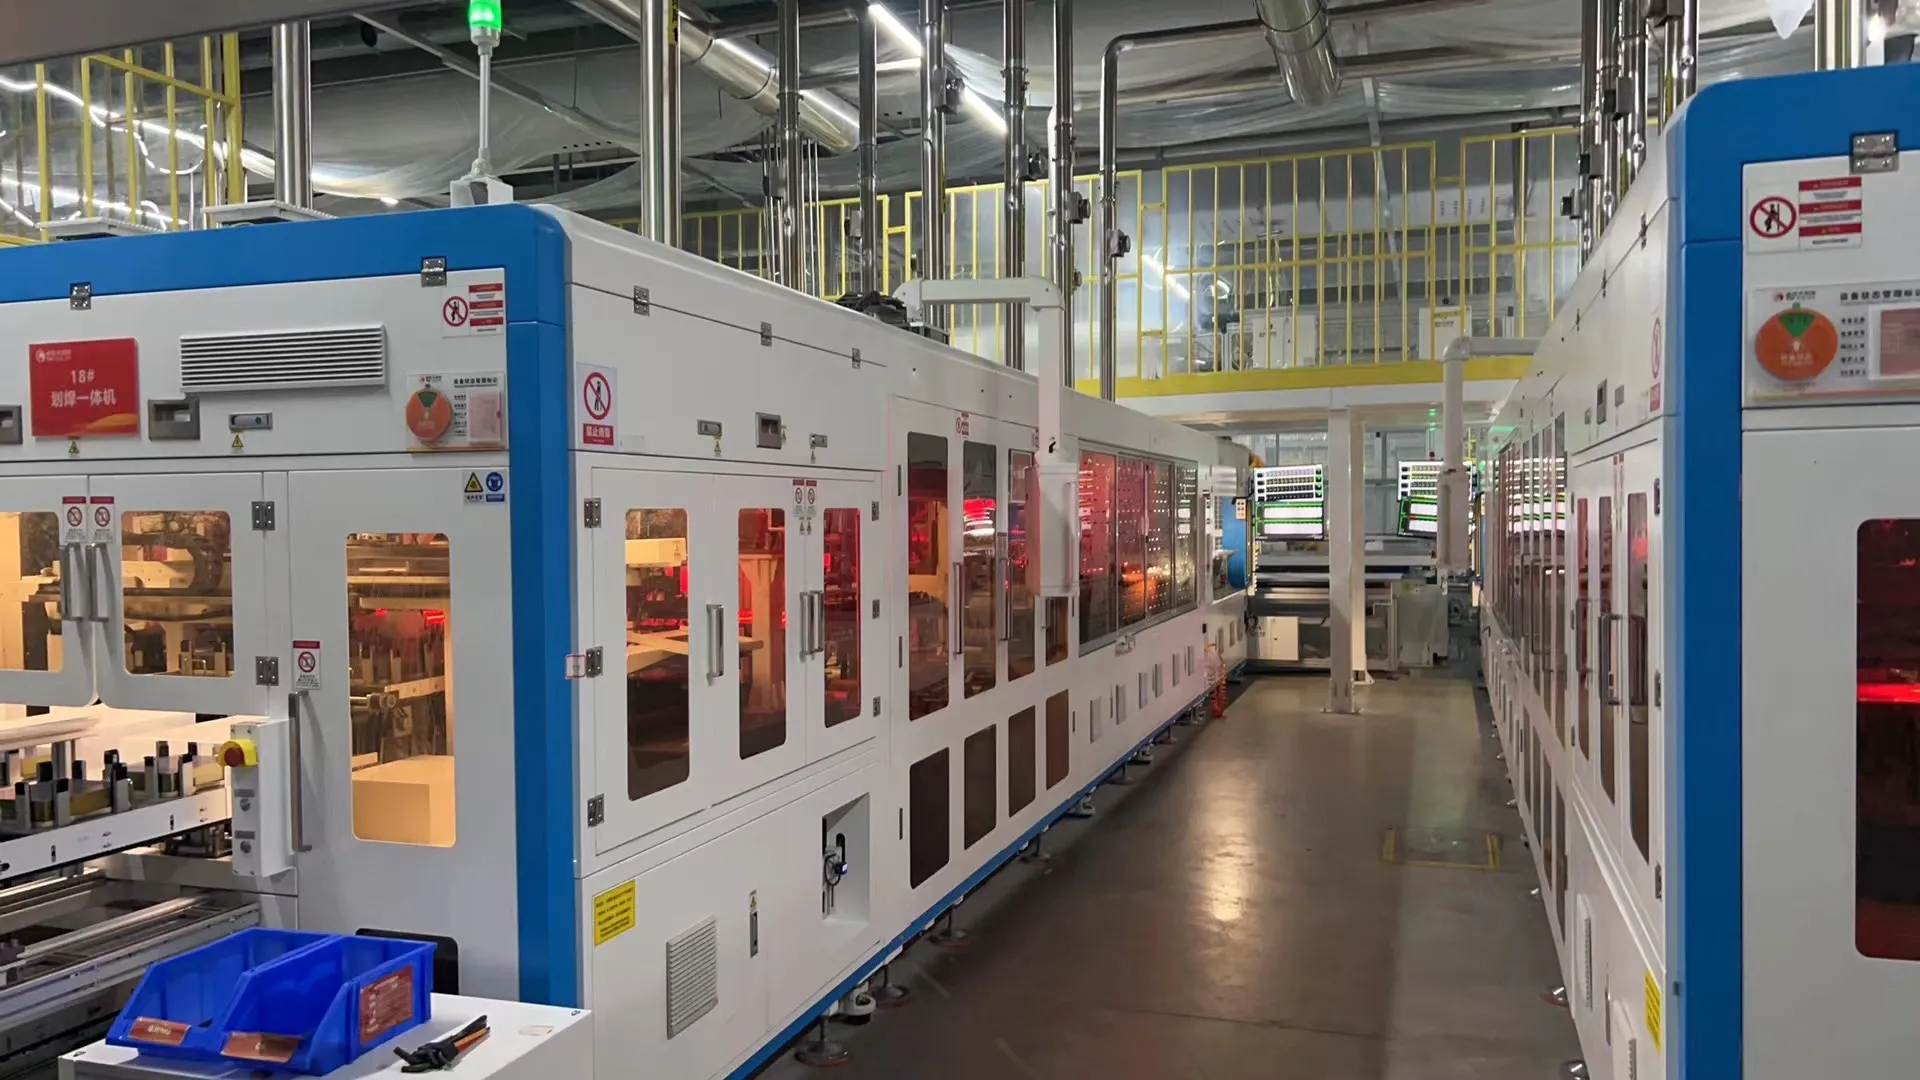
De tabber stringer wordt vaak beschouwd als het hart van een zonnepaneelproductielijn.
Zijn belangrijkste taak is het solderen van fotovoltaïsch lint op individuele cellen en het in serie verbinden van de cellen om celstrings te vormen. Moderne machines combineren meestal zowel tabbing als stringen in één automatisch proces.
Een tabber stringer verwerkt normaal gesproken:
Celladen en -scheiding
Celpositionering
Linttoevoer
Fluxaanbrenging
Solderen
String uitlijning
String snijden en afvoeren
Visuele inspectie
De juiste stringmethode hangt af van de celtechnologie.
PERC- en TOPCon-cellen kunnen over het algemeen worden verwerkt met conventionele multi-busbar stringers. HJT-cellen vereisen mogelijk solderen bij lagere temperaturen omdat ze gevoeliger zijn voor warmte. BC-, IBC-, ABC- en HPBC-cellen hebben gespecialiseerde back-contact lasapparatuur nodig omdat hun positieve en negatieve contacten zich beide aan de achterzijde bevinden.
De keuze van de stringer moet daarom gebaseerd zijn op celgrootte, busbar-ontwerp, linttype, soldeertemperatuur en modulestructuur—niet alleen op het geadverteerde aantal cellen per uur.
4. Inline String EL Inspectie
Inline EL op een string wordt gekocht op resolutie en niet alleen op aantal camera's: ongeveer 0,5 mm per pixel is wat fijne microcracks zichtbaar maakt, en dubbele camera's van 4,6 megapixel zijn typisch voor de huidige generatie.

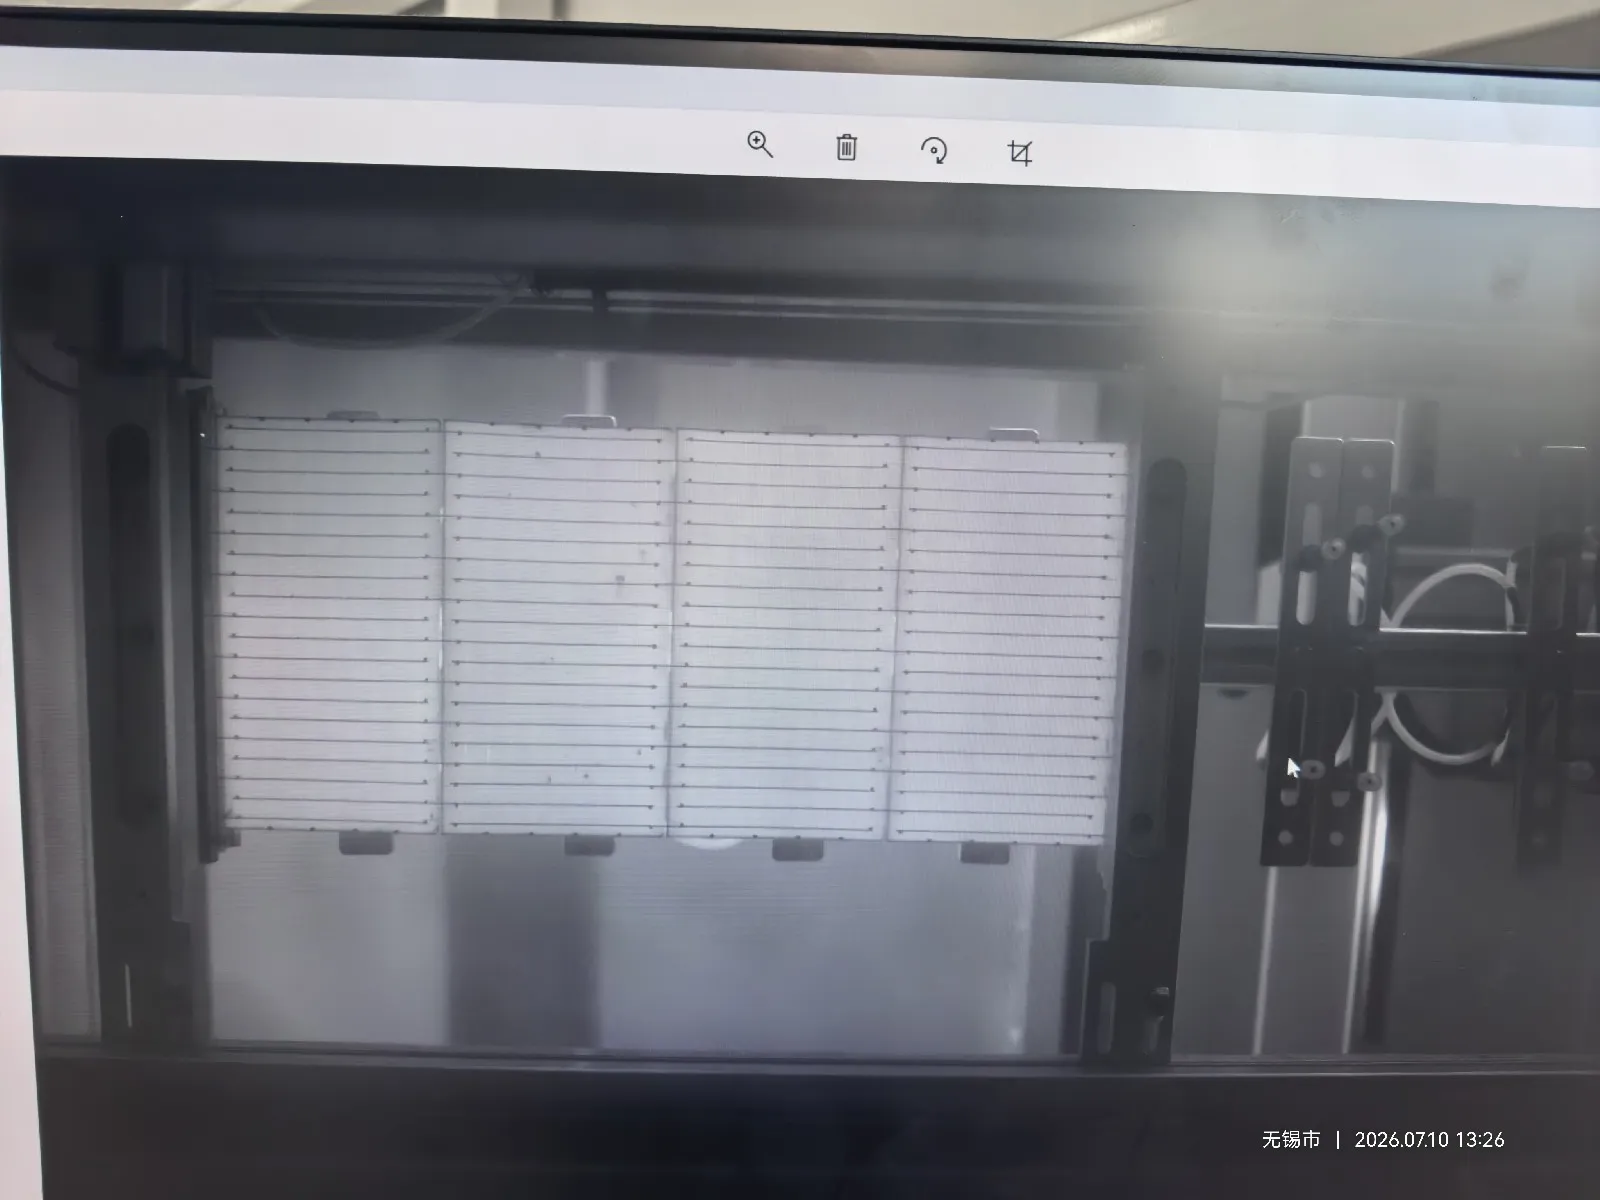
String EL-inspectie, met behulp van een EL-tester op stringniveau, is meestal een optionele functie die in de tabber stringer is geïntegreerd in plaats van een volledig aparte machine.
In de praktijk kiezen de meeste fabrikanten voor deze optie, vooral bij de productie van modules met TOPCon-, HJT- of BC-cellen. Bij deze celtechnologieën kunnen zwakke soldeerverbindingen, verborgen scheuren en elektrisch inactieve gebieden moeilijk te identificeren zijn via gewone visuele inspectie.
Inline EL-inspectie controleert de string direct na het solderen. Er wordt een stroom aangelegd op de verbonden cellen en een infraroodgevoelige camera legt het elektroluminescentiebeeld vast. Scheuren, losgekoppelde gebieden en slechte elektrische verbindingen verschijnen als abnormale donkere gebieden.
Hierdoor kunnen defecte strings worden verwijderd vóór het leggen en lamineren, wanneer reparatie of vervanging nog relatief eenvoudig is.
Een offline string EL-tester kan nog steeds worden gebruikt voor steekproeven, herinspectie of laboratoriumanalyse, maar is normaal gesproken niet nodig als apart productiestation wanneer de stringer al inline EL-inspectie heeft.
5. Zonneglaas laden en inspectieapparatuur
Het glas dat het verwerkt is normaal 2,0, 2,5 of 3,2 mm dik, met lichtdoorlaatbaarheid boven 91,5% en 93,5–94,5% waar een antireflecterende coating is aangebracht.
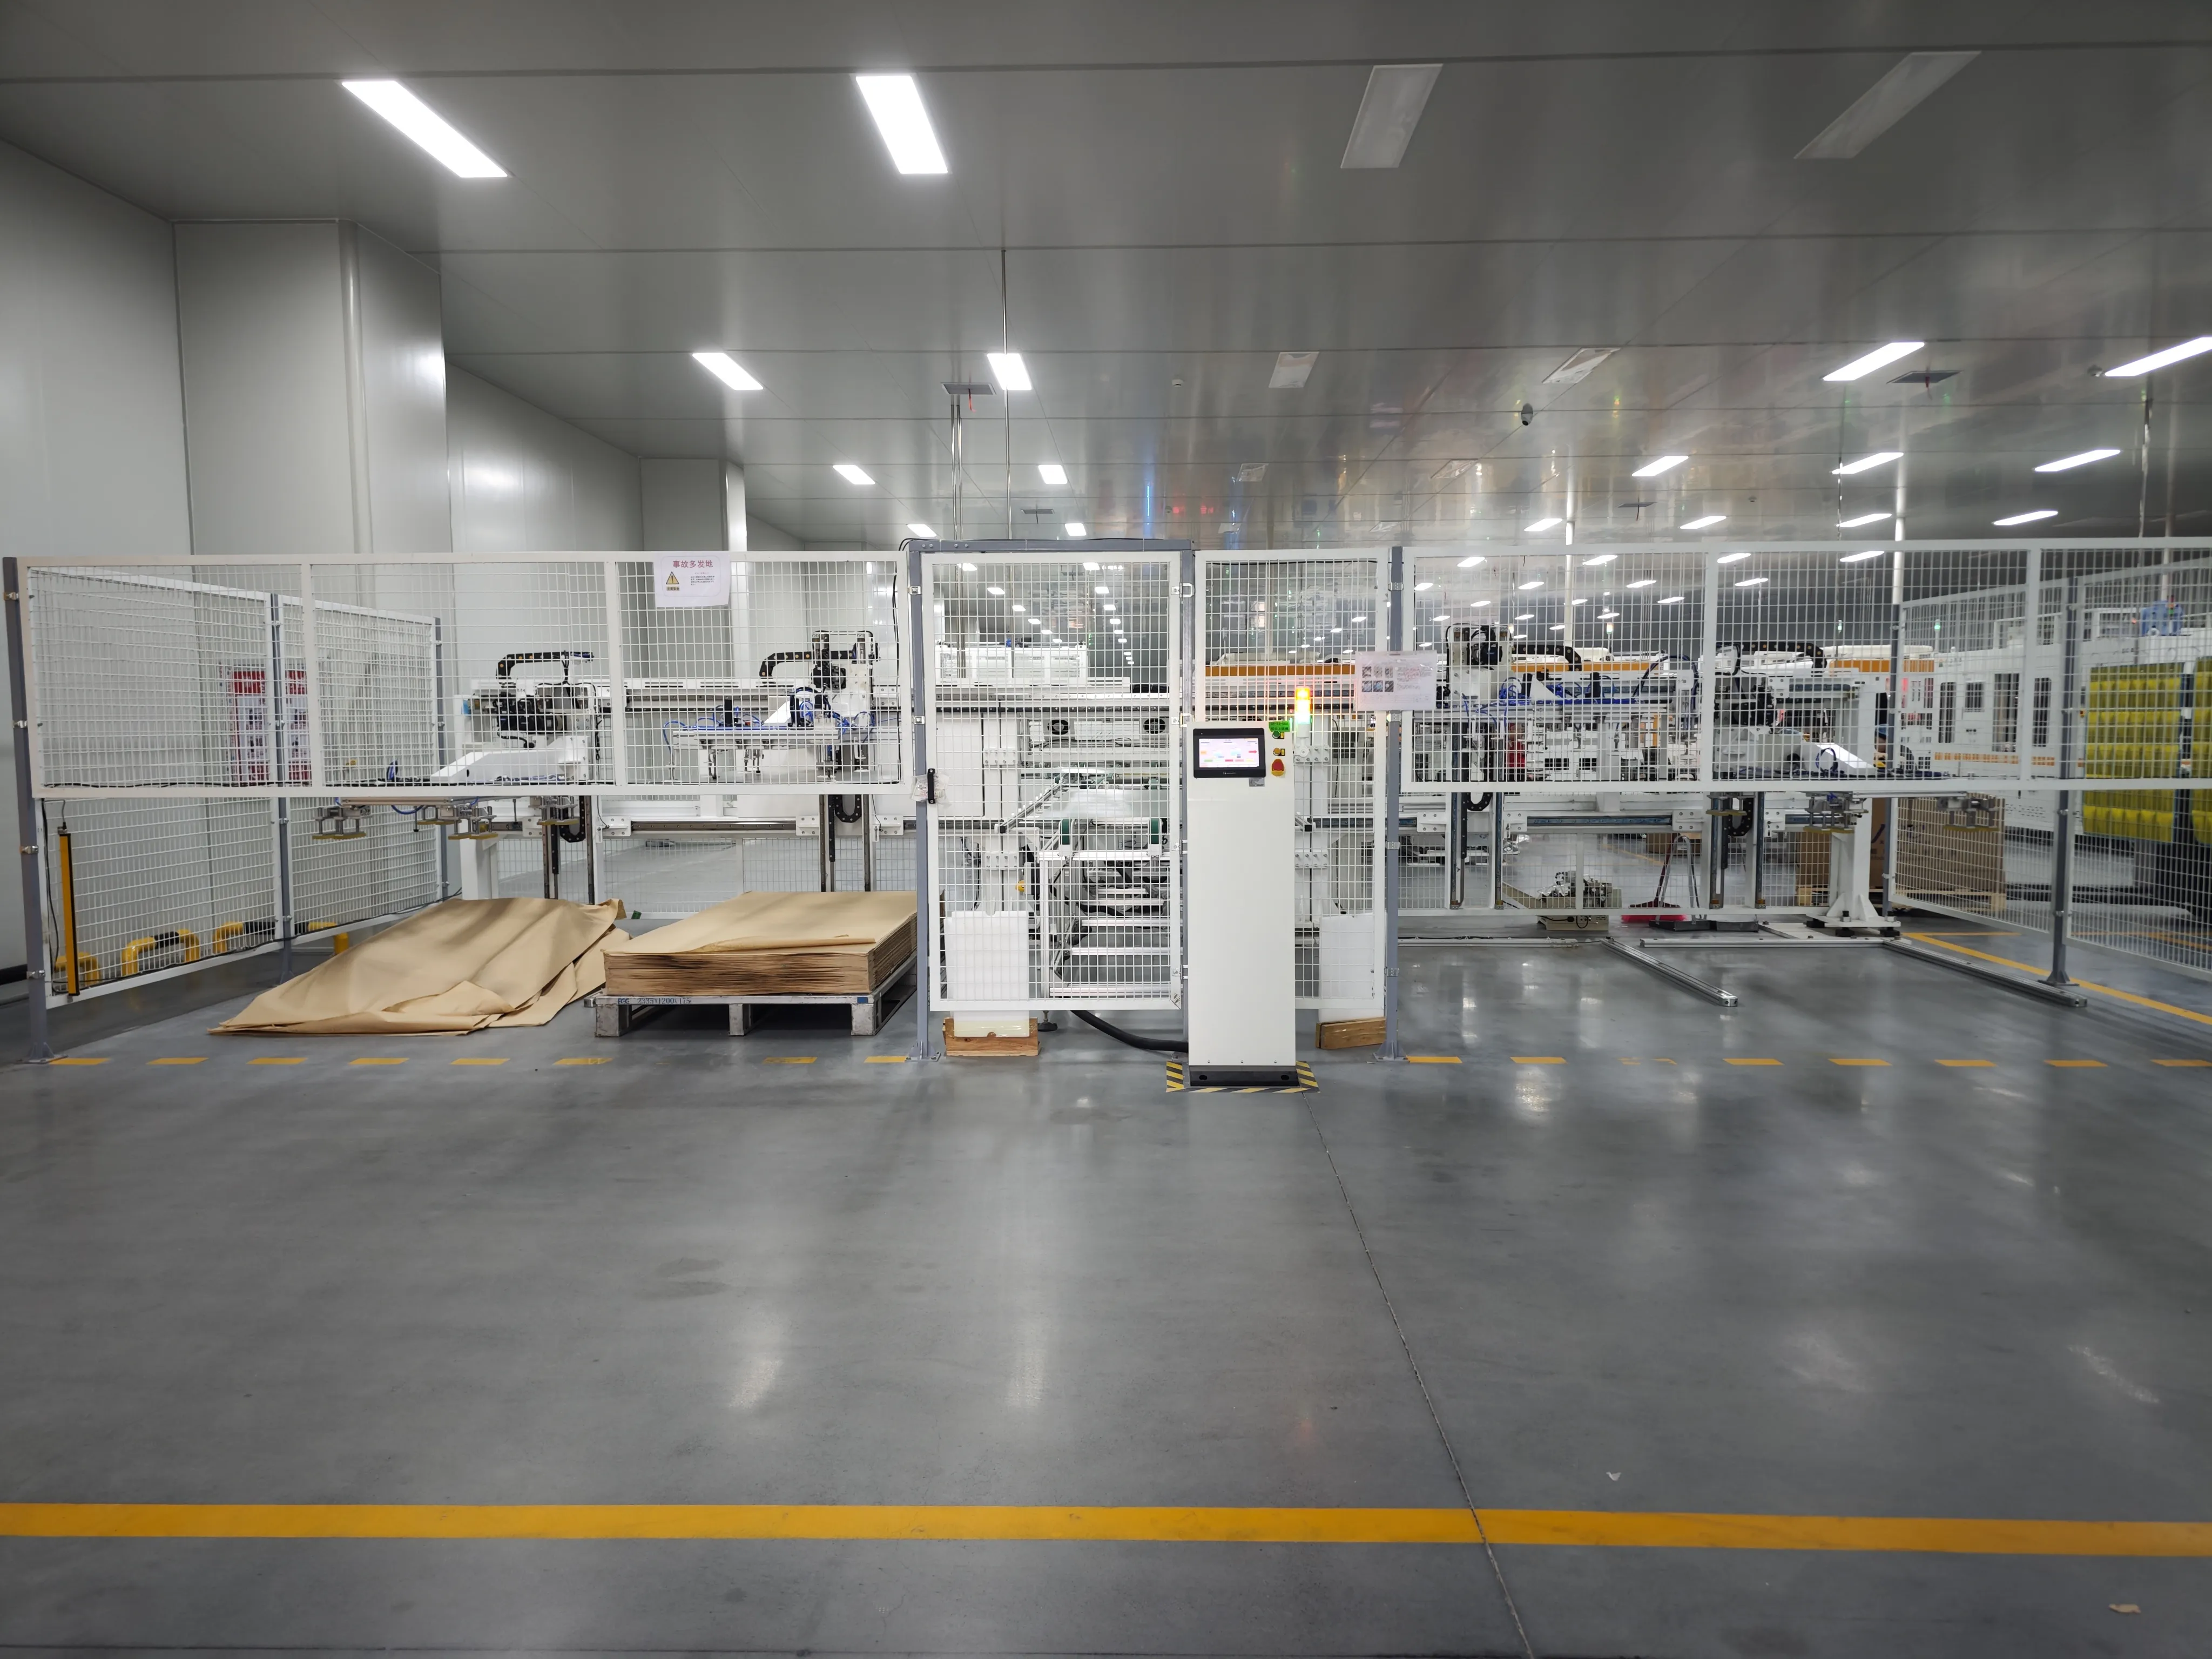
Zonneglas dat aan moderne modulenfabrieken wordt geleverd, wordt normaal gesproken gewassen en voorbereid door de glasfabrikant. Om deze reden is een speciale glaswasmachine over het algemeen niet nodig in een standaard zonnepaneelproductielijn.
Een automatische glaslader plaatst het voorbereide glas op de transportband. Voordat EVA of POE wordt gelegd, wordt het glas gecontroleerd op:
Stof en oppervlakteverontreiniging
Krasjes
Randschade
Glassplinters
Coatingdefecten
Onjuiste afmetingen
Het frontglas vormt de basis van de modulestapel, dus de positie moet stabiel blijven tijdens de volgende materiaalleg- en cellayup-processen.
6. EVA-, POE- en Backsheet-snij- en legmachines
De materialen dragen hun eigen cijfers voordat de machine dat doet: EVA-encapsulant met 75–85% gelgehalte na uitharding en hechtsterkte boven 80 N/cm op glas, gesneden en gelegd volgens de moduletkening.
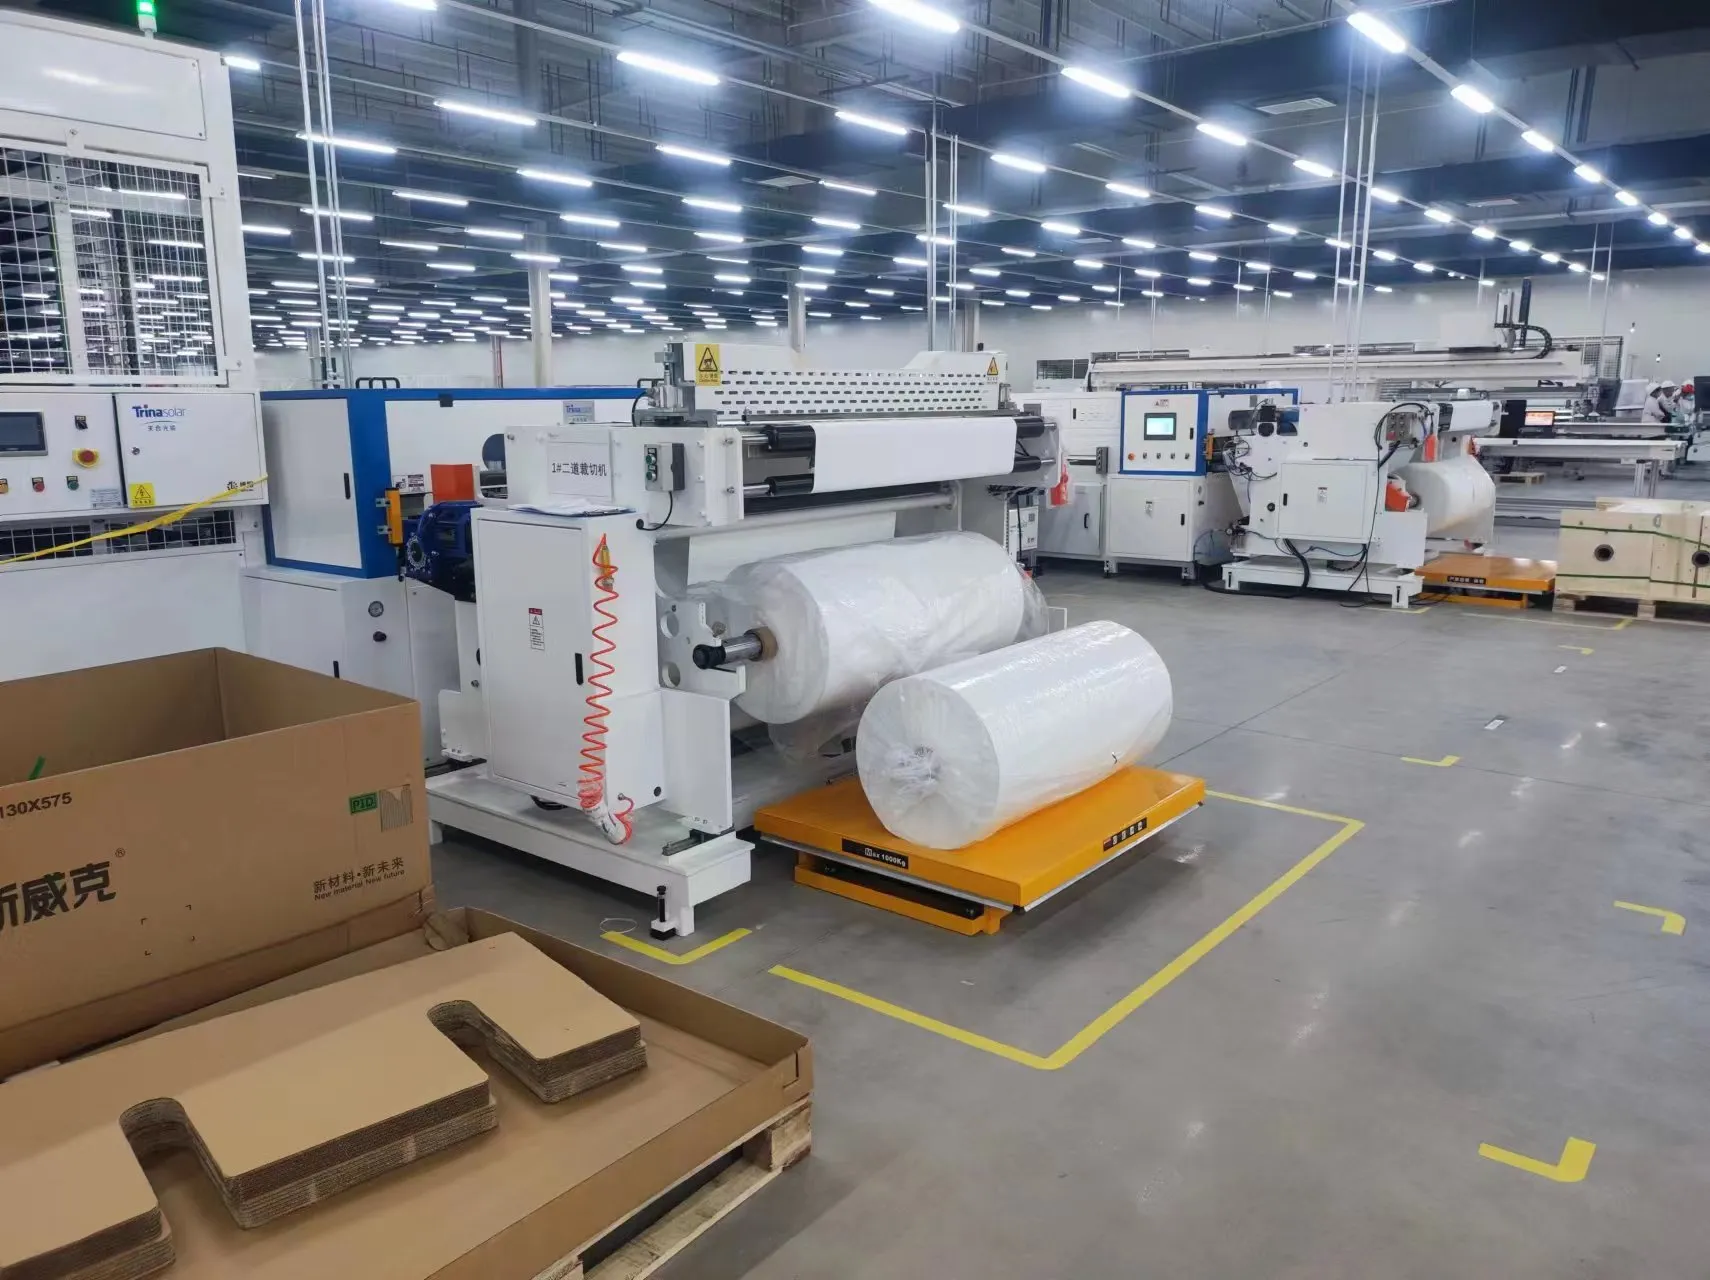
Vóór layup moeten het encapsulant en de achterlaagmaterialen op de juiste moduleafmetingen worden gesneden op een snijmachine voor EVA en backsheet.
Een automatische snij- en legmachine kan materialen voorbereiden zoals:
EVA-folie
POE-folie
TPT of andere backsheets
Isolatiestroken
Busbar-isolatiematerialen
Na het snijden legt de machine de encapsulant automatisch op het glas.
Voor glas-glasmodules wordt de polymeer backsheet vervangen door een tweede stuk glas. De lijnlay-out, laminator en handlingapparatuur moeten daarom worden ontworpen voor het extra gewicht en de andere modulestructuur.
Kleine fabrieken kunnen EVA- en backsheetmaterialen handmatig snijden. Automatisch snijden en leggen wordt waardevoller naarmate de productiecapaciteit toeneemt, omdat het de dimensionale consistentie verbetert en materiaalverspilling vermindert.
7. Automatische Lay-upmachine
Layup wordt gespecificeerd als een cyclustijd van 48 seconden of minder per module, glasuitlijningsnauwkeurigheid van ±0,1 mm, en een werkbereik dat glas met een lange zijde van 1.600 tot 2.600 mm dekt.
De automatische layup-machine neemt voltooide celstrings en positioneert ze op het glas en het encapsulant.
Dit is een precisieproces. De stringafstand, celuitlijning en de afstand tussen de cellen en de glasranden moeten binnen de gespecificeerde toleranties blijven.
Slechte uitlijning is gemakkelijk te zien op een afgewerkt paneel, maar uiterlijk is niet de enige zorg. Onjuiste stringposities kunnen ook de encapsulatie, randafdichting en betrouwbaarheid van de module op lange termijn beïnvloeden.
Een automatische lay-upmachine gebruikt normaal gesproken:
Industriële robots of portaalsystemen
Vacuümgrijpers
Visiecamera's
Automatische positiecorrectie
Afstandsregeling van strings
Glaspositiedetectie
Sommige productielijnen gebruiken een aparte legmachine. Andere combineren stringpositionering, leggen en bussing in één geïntegreerde eenheid.
8. Bussing-machine
Een automatische bussingmachine draait een cyclus van 17–18 seconden en houdt de bezettingsgraad boven 99%, en moet 5 tot 30 busbars dekken naarmate multi-busbar-layouts zich vermenigvuldigen.
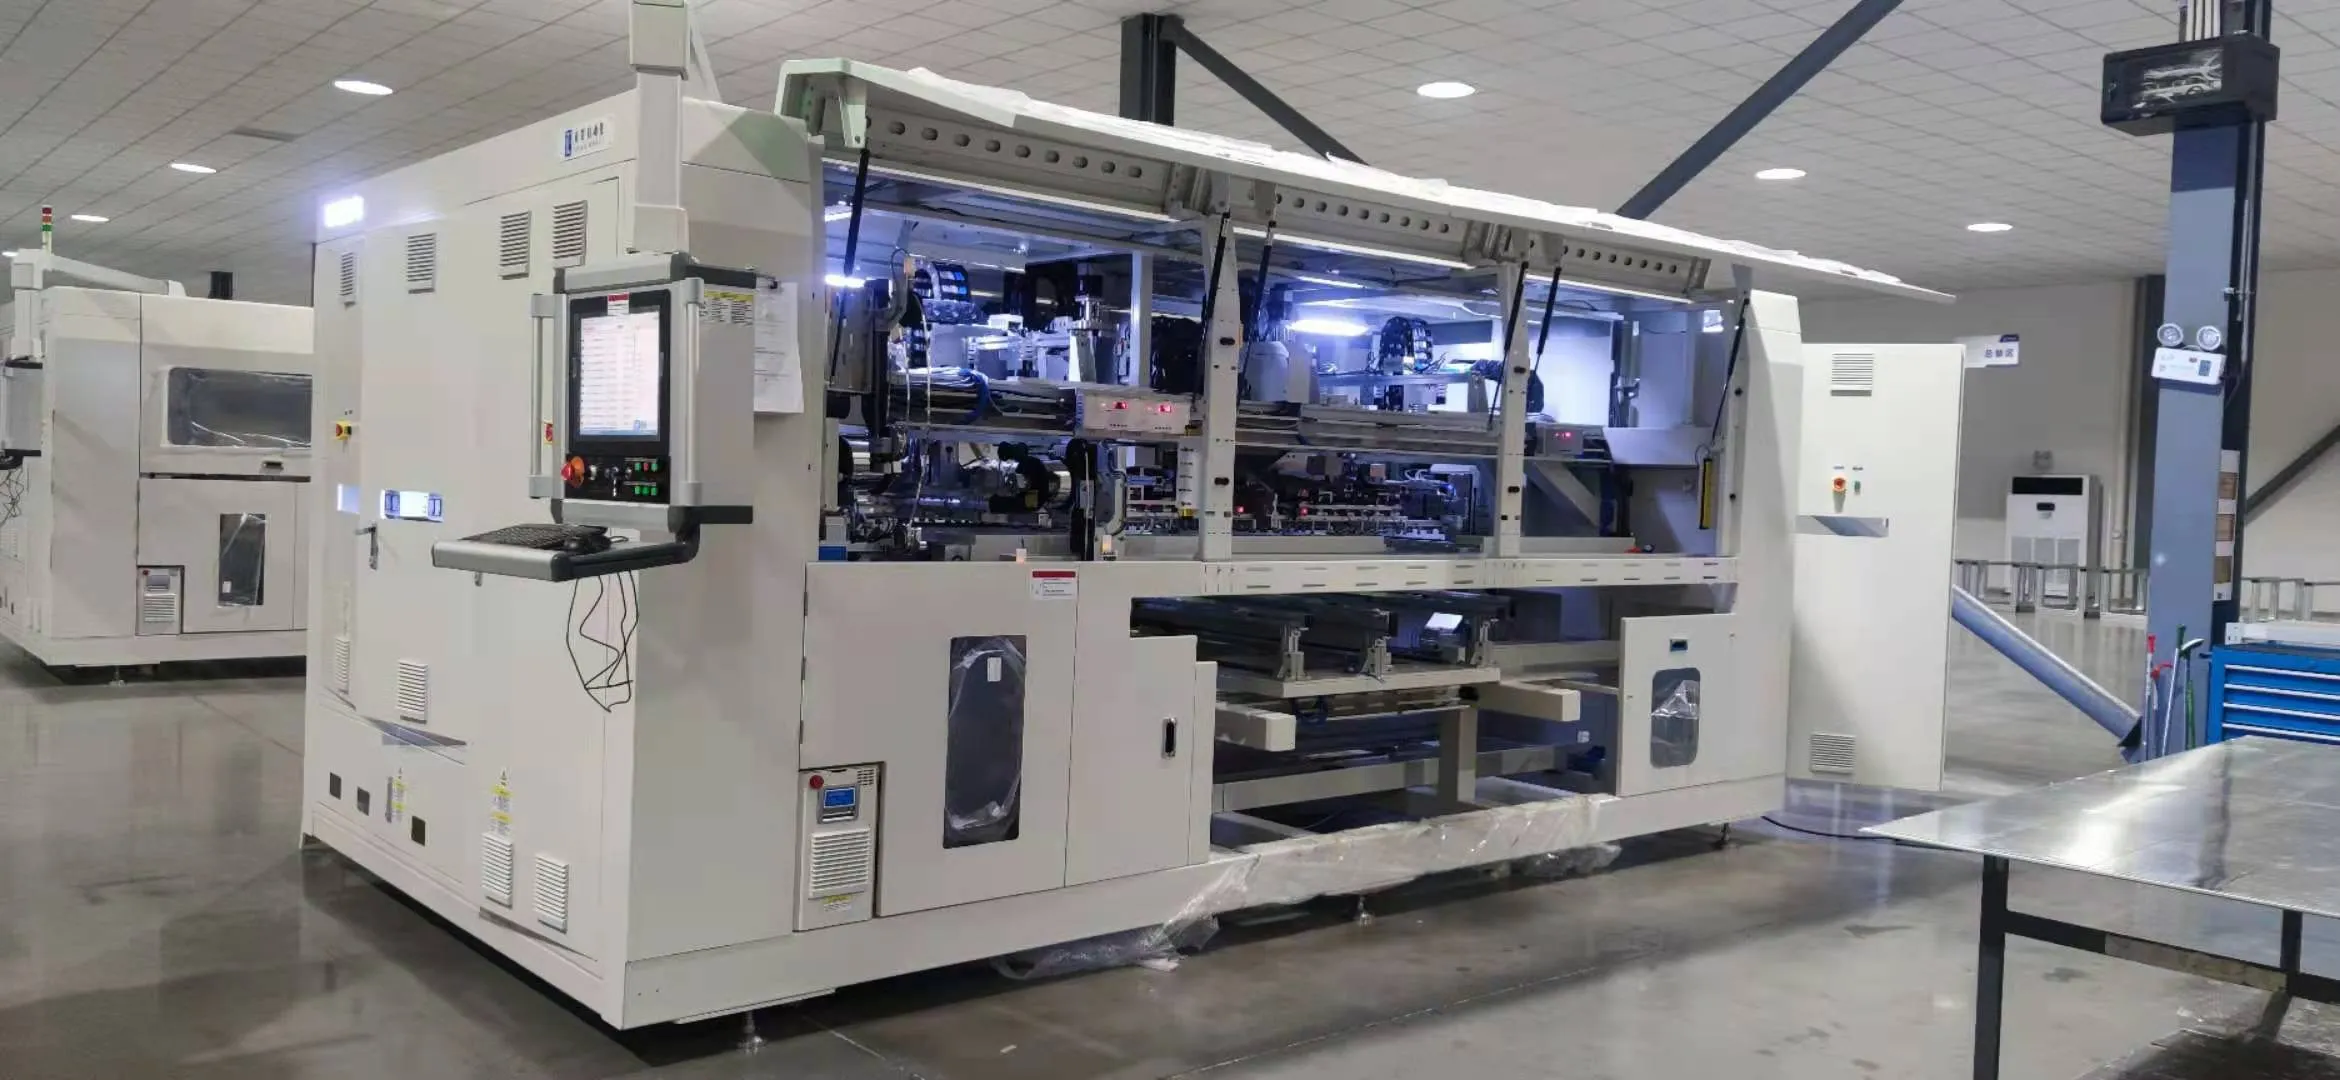
Nadat de strings zijn gepositioneerd, moeten ze elektrisch worden verbonden met busbar-ribbon, meestal op een automatische bussing-machine.
Een automatische bussing-machine last of soldeert de stringaansluitingen volgens het elektrische ontwerp van de module. Het kan ook de busbar-linten automatisch buigen, knippen en positioneren.
Halfcelmodules vereisen bijzondere aandacht omdat hun bovenste en onderste celsecties over het algemeen parallel zijn geschakeld. Het uitleidpunt bevindt zich normaal gesproken nabij het midden van het paneel in plaats van aan de bovenkant.
Het bussing-proces moet controleren:
Busbar-positie
Las- of soldeertemperatuur
Verbindingssterkte
Lintvorm
Stringafstand
Positie van uitleidlint
Een zwakke bussing-verbinding kan vermogensverlies, overmatige lokale verhitting of volledige circuituitval veroorzaken.
Op een kleine semi-automatische lijn kan bussing handmatig worden uitgevoerd met soldeergereedschap en positioneringsmallen. Fabrieken met een hogere capaciteit gebruiken meestal automatische bussing-machines voor een betere consistentie en doorvoer.
9. Pre-laminatie EL-tester en visuele inspectie
Pre-laminatie EL wordt gekocht op beeldresolutie — 4.928 × 3.264 pixels op een actuele tester — en op een werkgebied dat groot genoeg is voor de grootste module die de lijn wil bouwen.
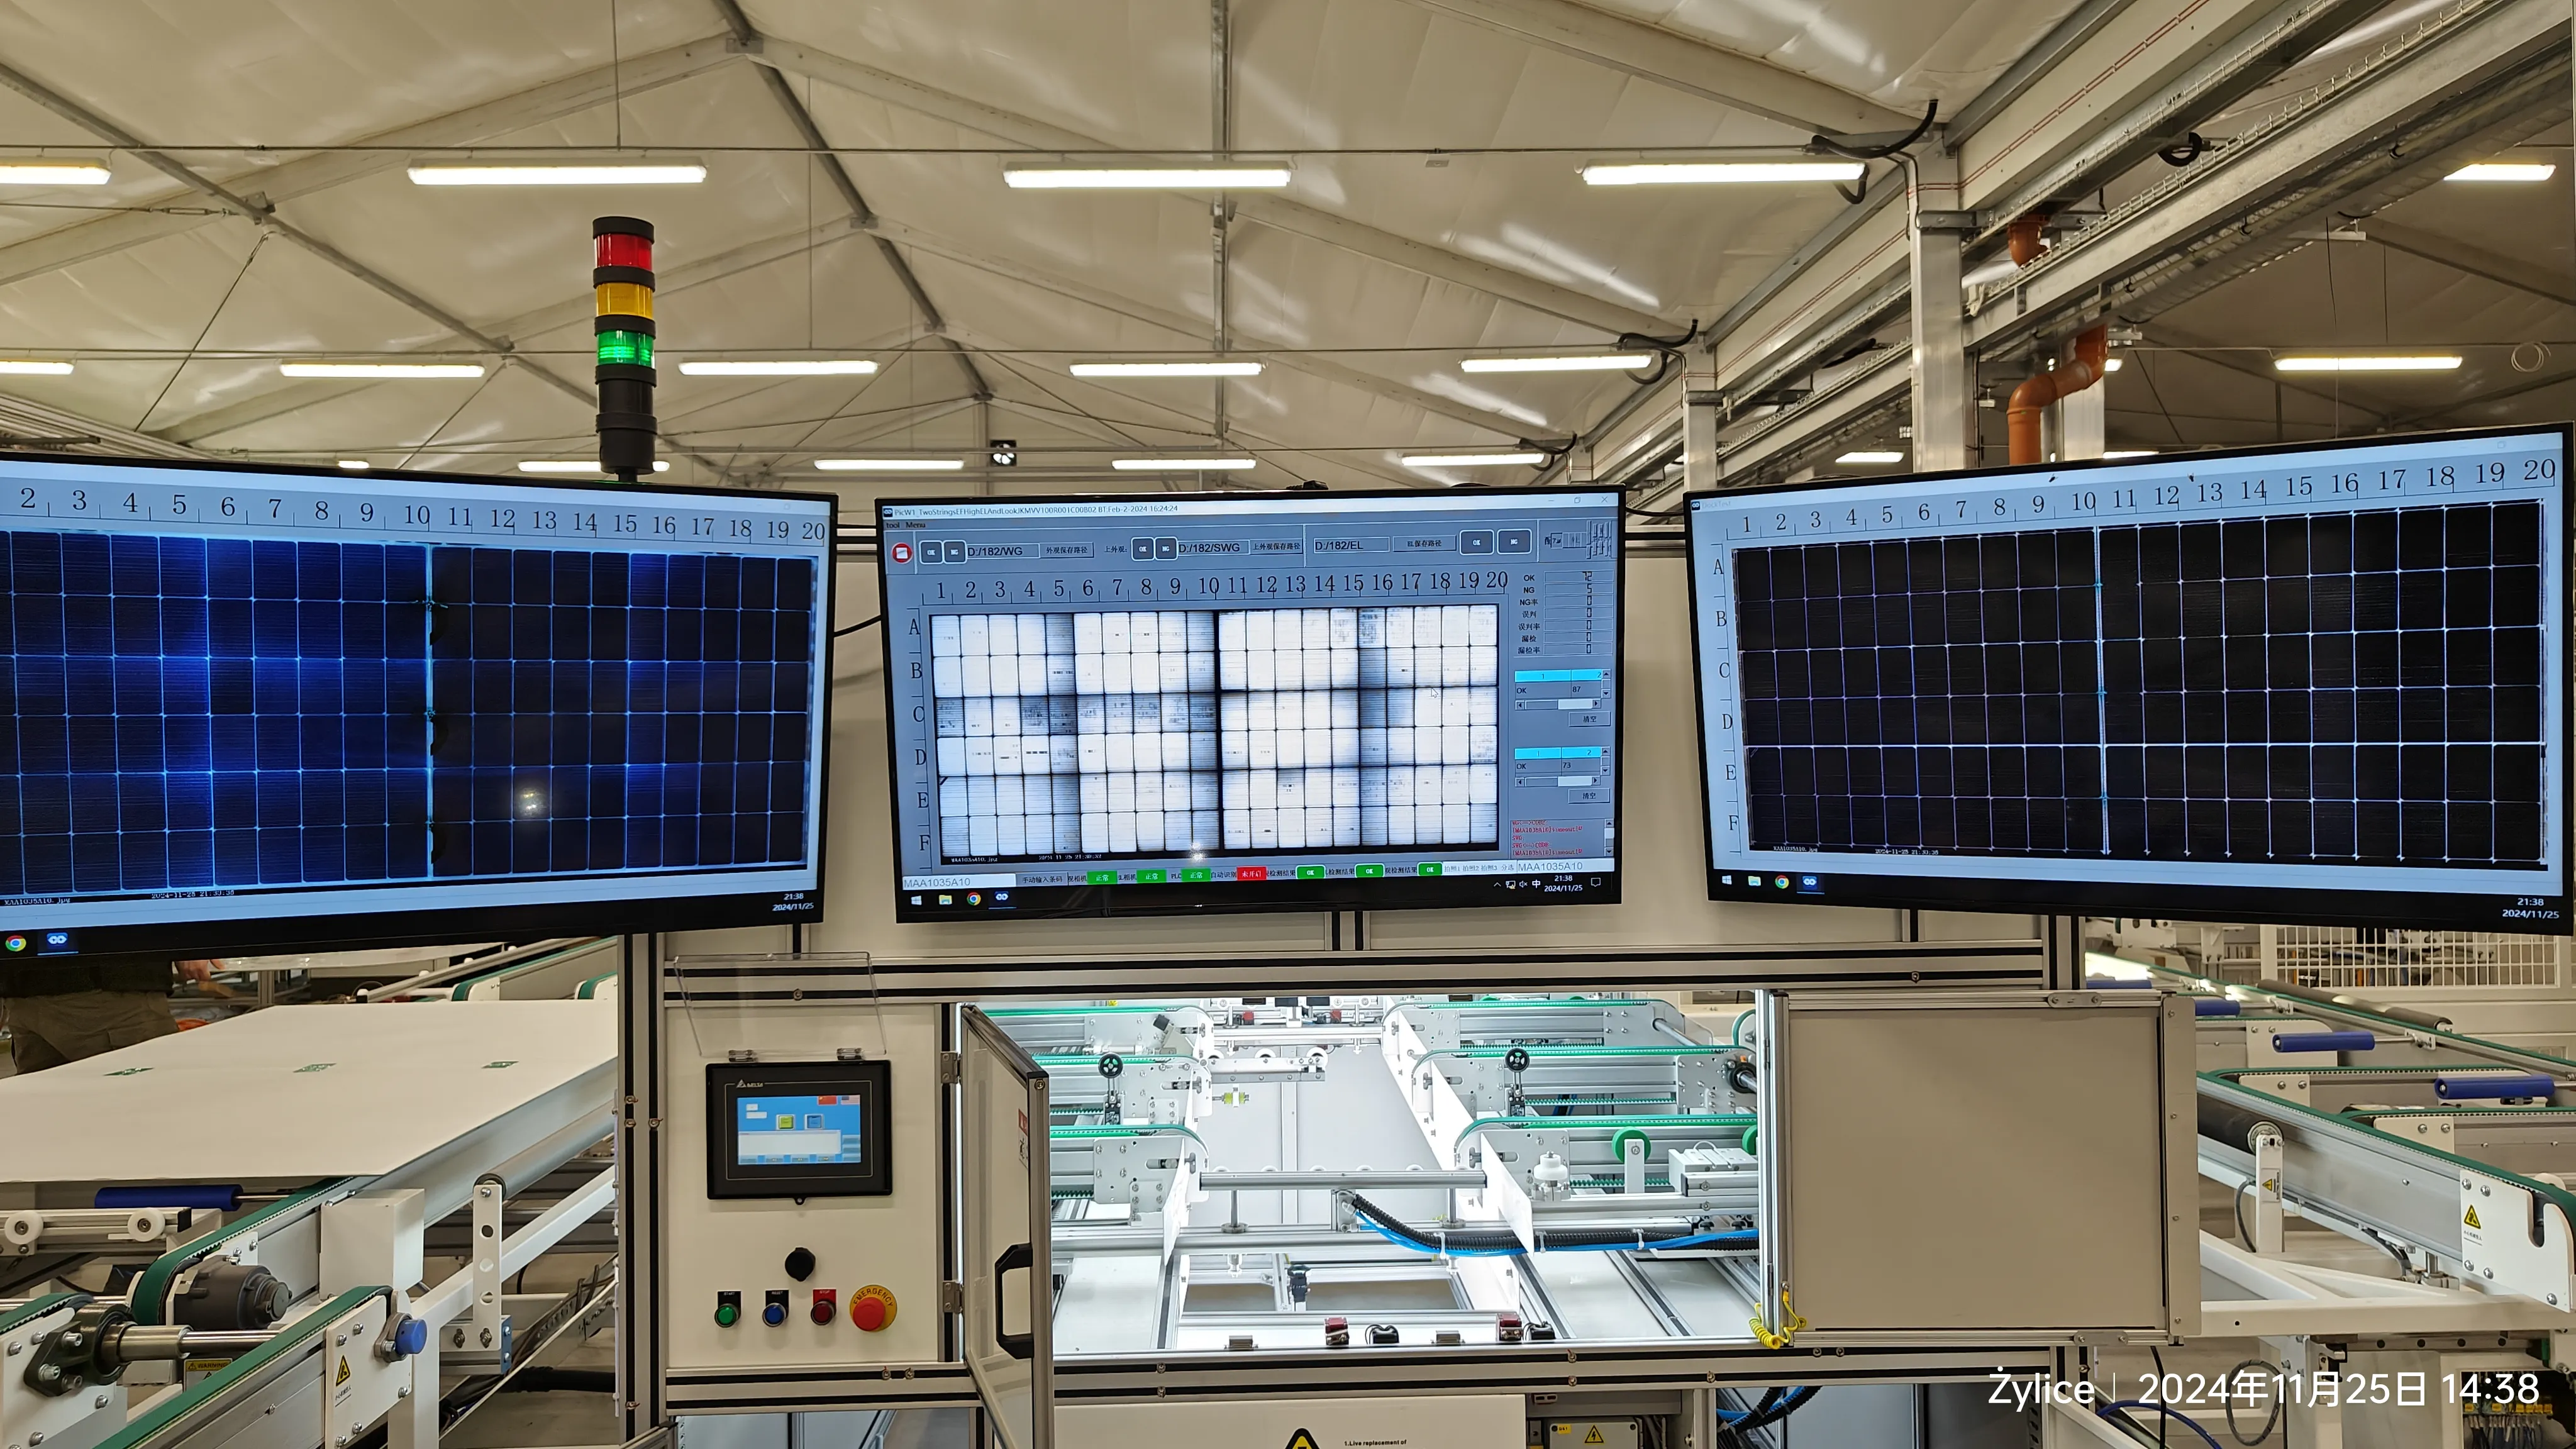
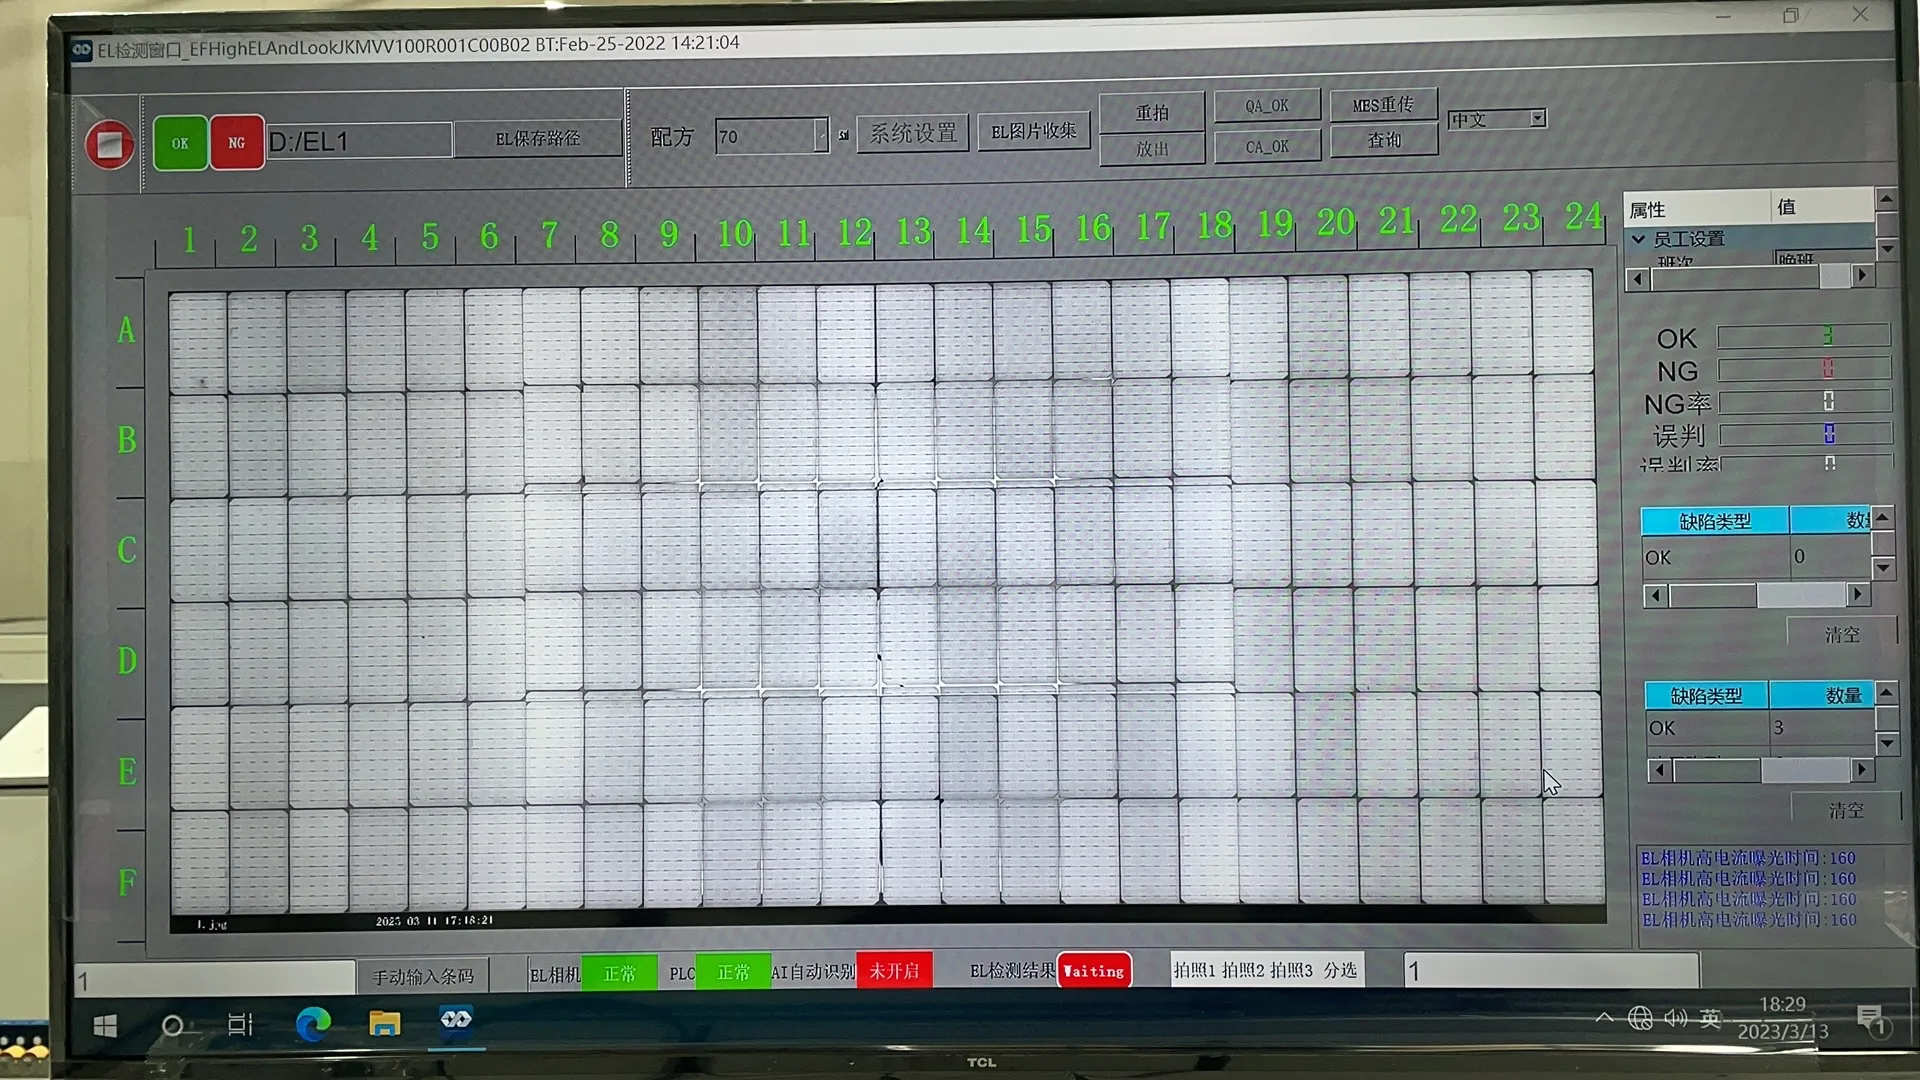
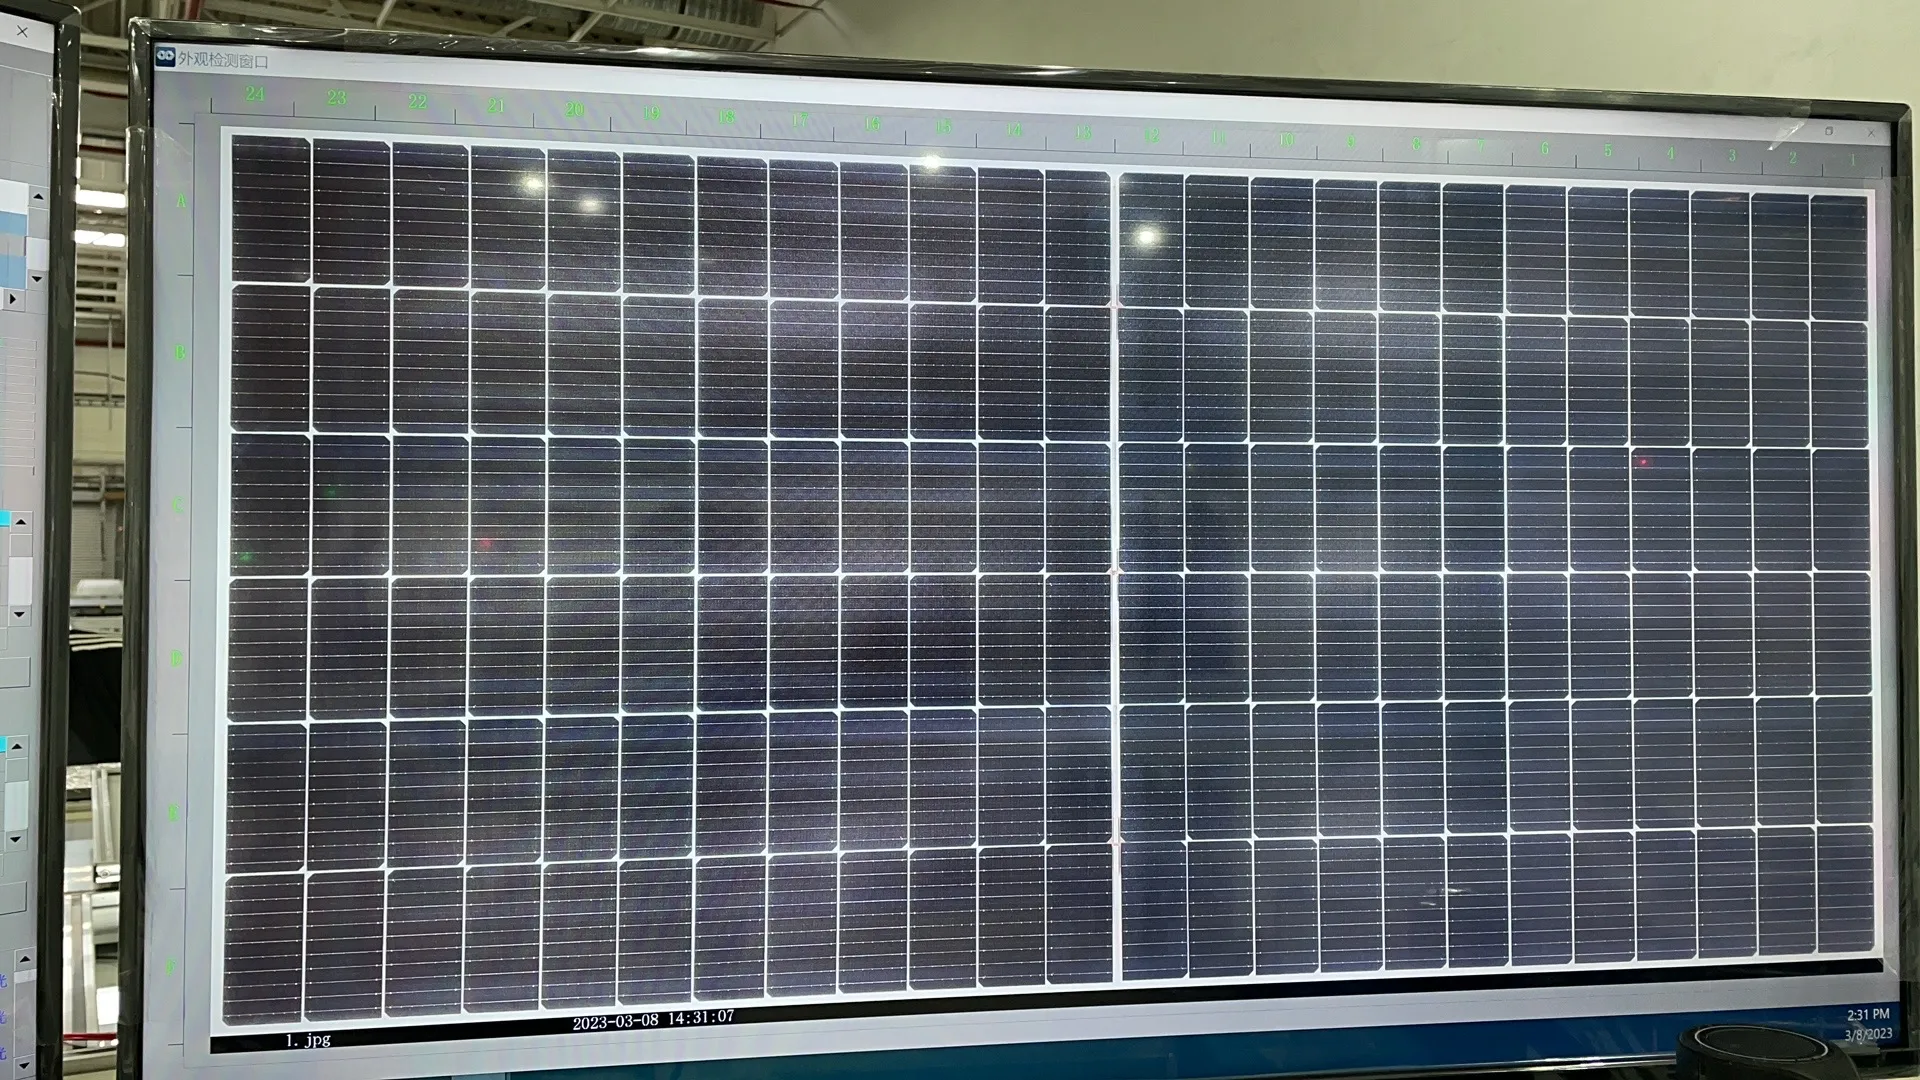
Vóór laminering moet de samengestelde module een visuele inspectie doorstaan en EL-testen.
Dit is de laatste praktische kans om veel productiefouten te herstellen. Operators of automatische inspectiesystemen controleren op problemen zoals:
Gebarsten cellen
Verkeerd uitgelijnde strings
Ontbrekende linten
Slechte bussing-verbindingen
Onjuiste uitleidposities
Verontreiniging in de module
Gekreukeld of verschoven encapsulant
Onjuiste plaatsing van backsheet
De pre-laminatie EL-tester controleert de elektrische toestand van het volledige celcircuit voordat het permanent wordt verzegeld.
Lamineren is effectief onomkeerbaar. Als er na het lamineren een defect wordt gevonden, zijn de reparatiekosten veel hoger en moet in veel gevallen de hele module worden afgekeurd.
10. Zonnepaneel Laminator
Het procesvenster is 140–150°C terwijl de encapsulant crosslinkt, en het recept is een reeks vacuümfasen, verwarmingsramp, druk en dwell in plaats van één temperatuurinstelling.
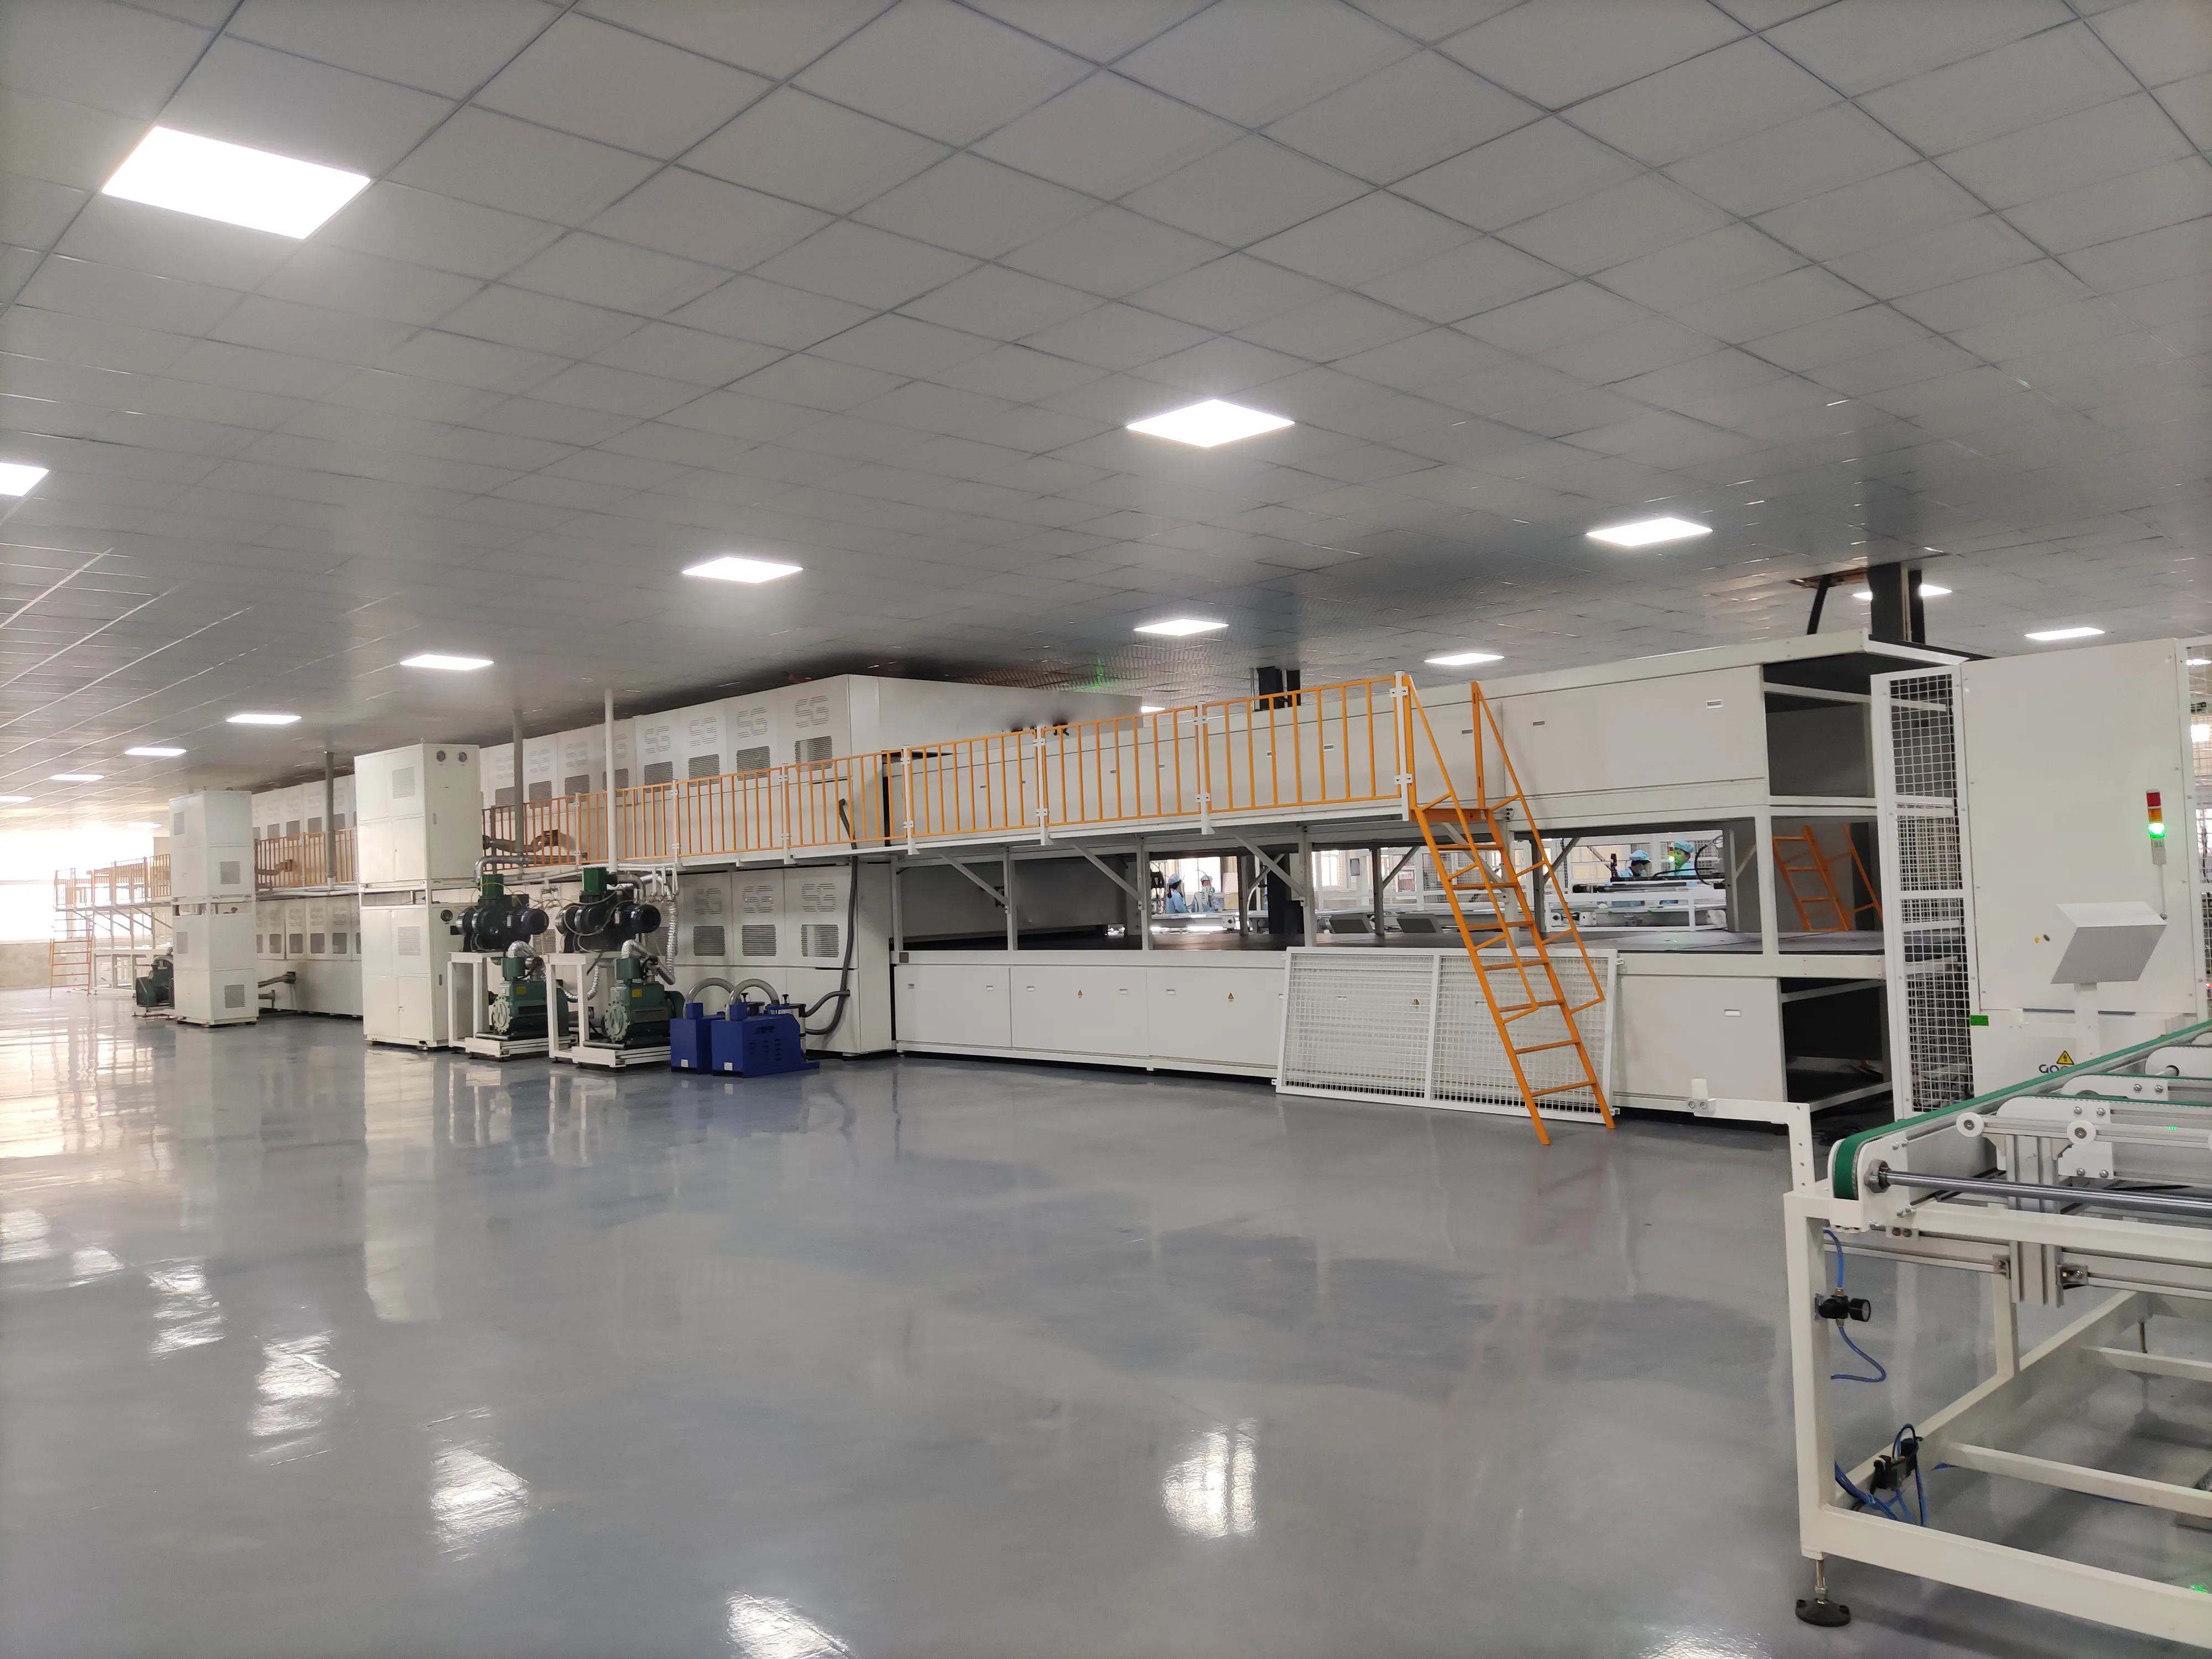
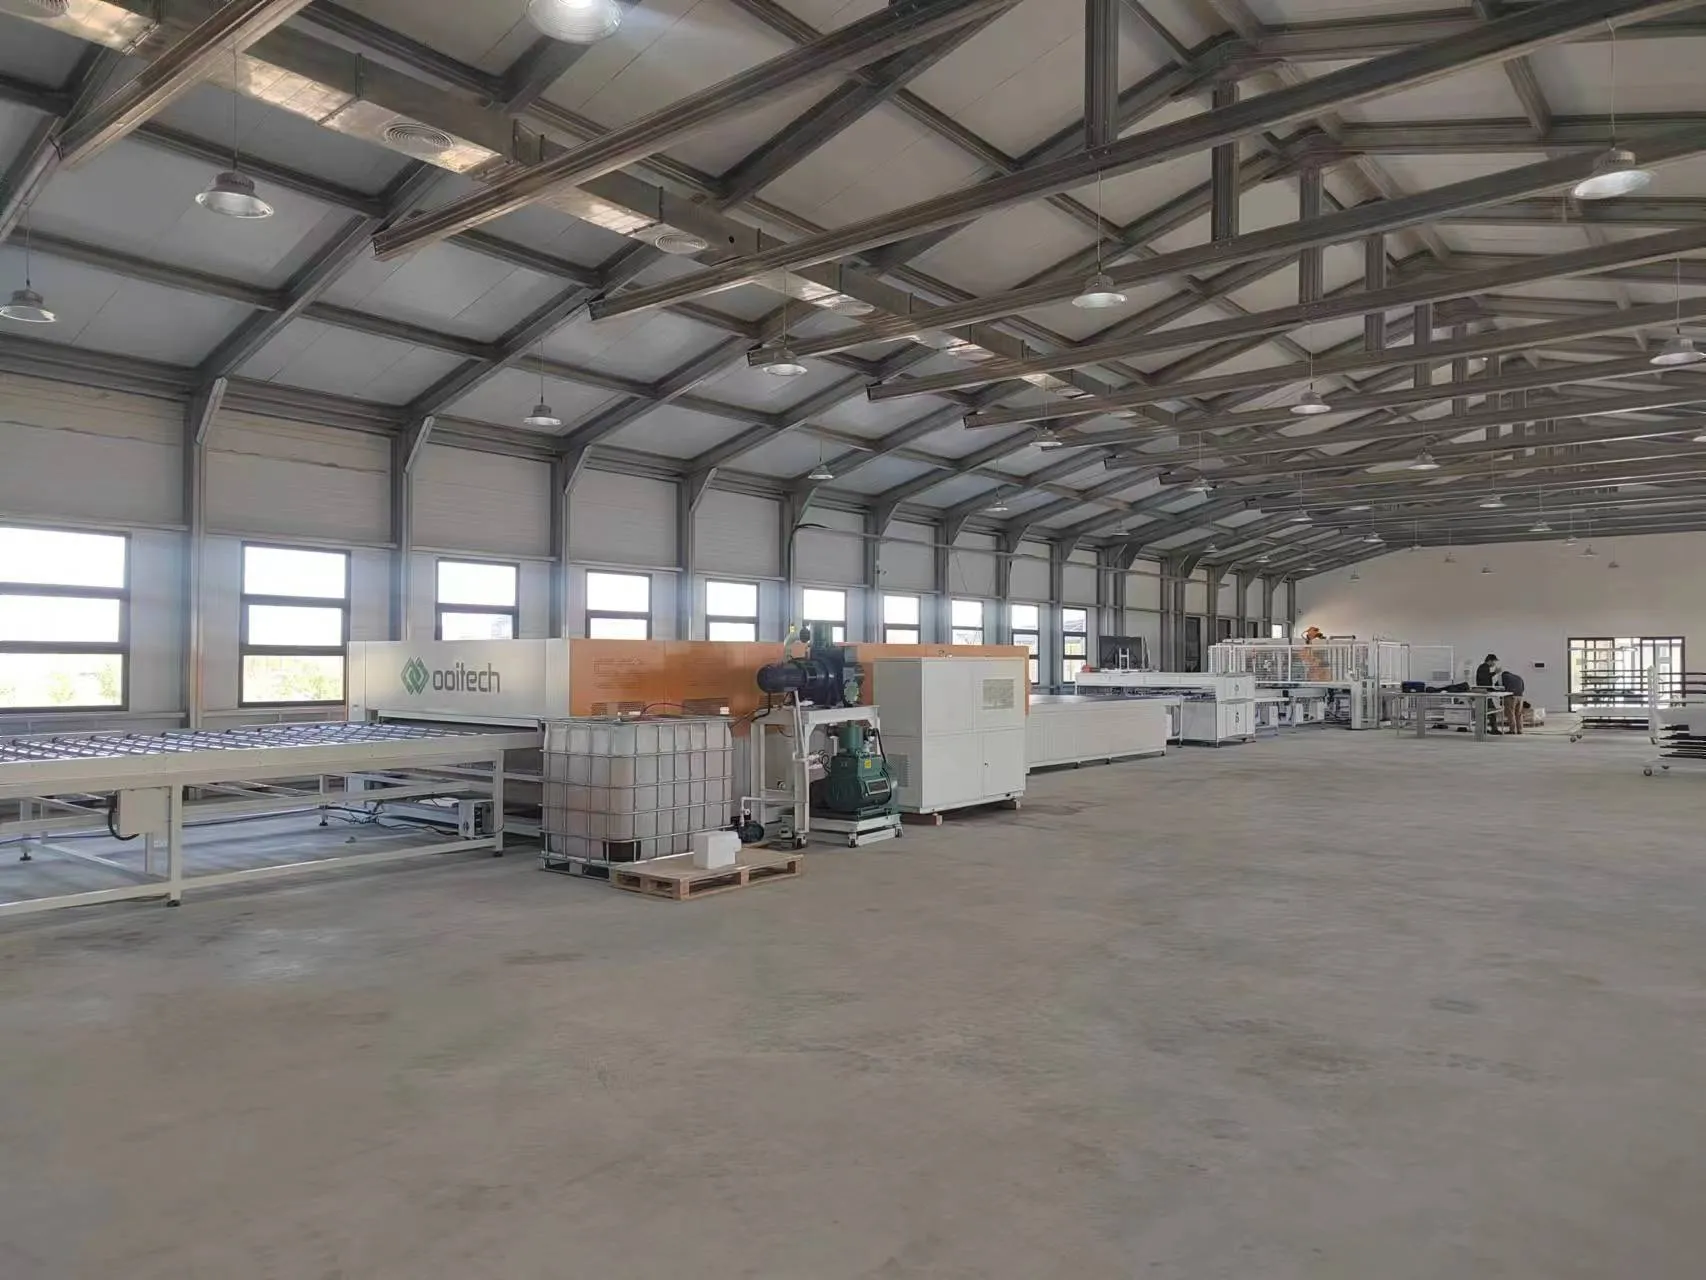
De laminator verzegelt het glas, het encapsulant, de zonnecellen en de backsheet—of achterglas—tot één duurzame structuur.
In de laminator verwijdert vacuüm ingesloten lucht uit de module-stapel. Warmte en druk uitharden vervolgens de EVA of POE, waardoor alle lagen aan elkaar worden gebonden.
Het laminatierecept hangt af van:
Type encapsulant
Modulegrootte
Glasdikte
Glas-backsheet of glas-glas structuur
Celtechnologie
Vereisten van materiaalleverancier
Een typische laminatiecyclus duurt ongeveer 10 tot 20 minuten, hoewel de werkelijke tijd varieert met de materialen en apparatuur.
De laminator is vaak het langzaamste hoofdproces in de productielijn. Een fabriek heeft daarom mogelijk meerdere laminators nodig die parallel werken.
Dit is een belangrijk punt bij het berekenen van de productiecapaciteit. Het installeren van snellere stringers zal de uiteindelijke module-output niet verhogen als de laminatiesectie panelen niet in hetzelfde tempo kan verwerken.
Laminatiekwaliteit heeft direct invloed op hechting, elektrische isolatie, vochtbestendigheid en de verwachte levensduur van de module.
11. Trimmachine en Post-Laminatie Inspectieapparatuur
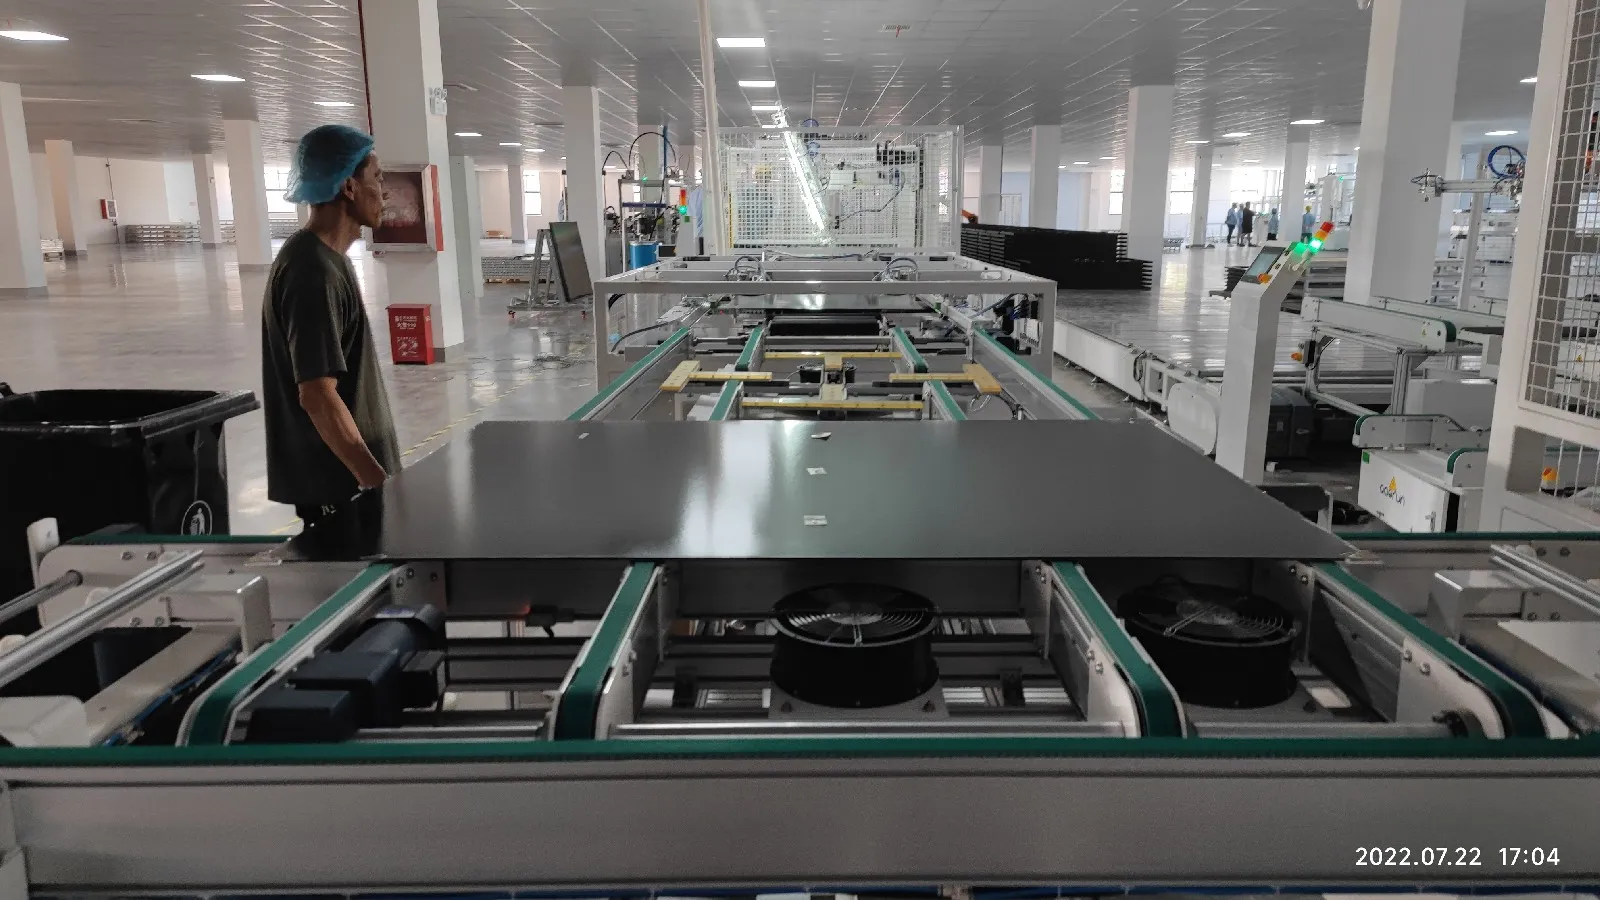
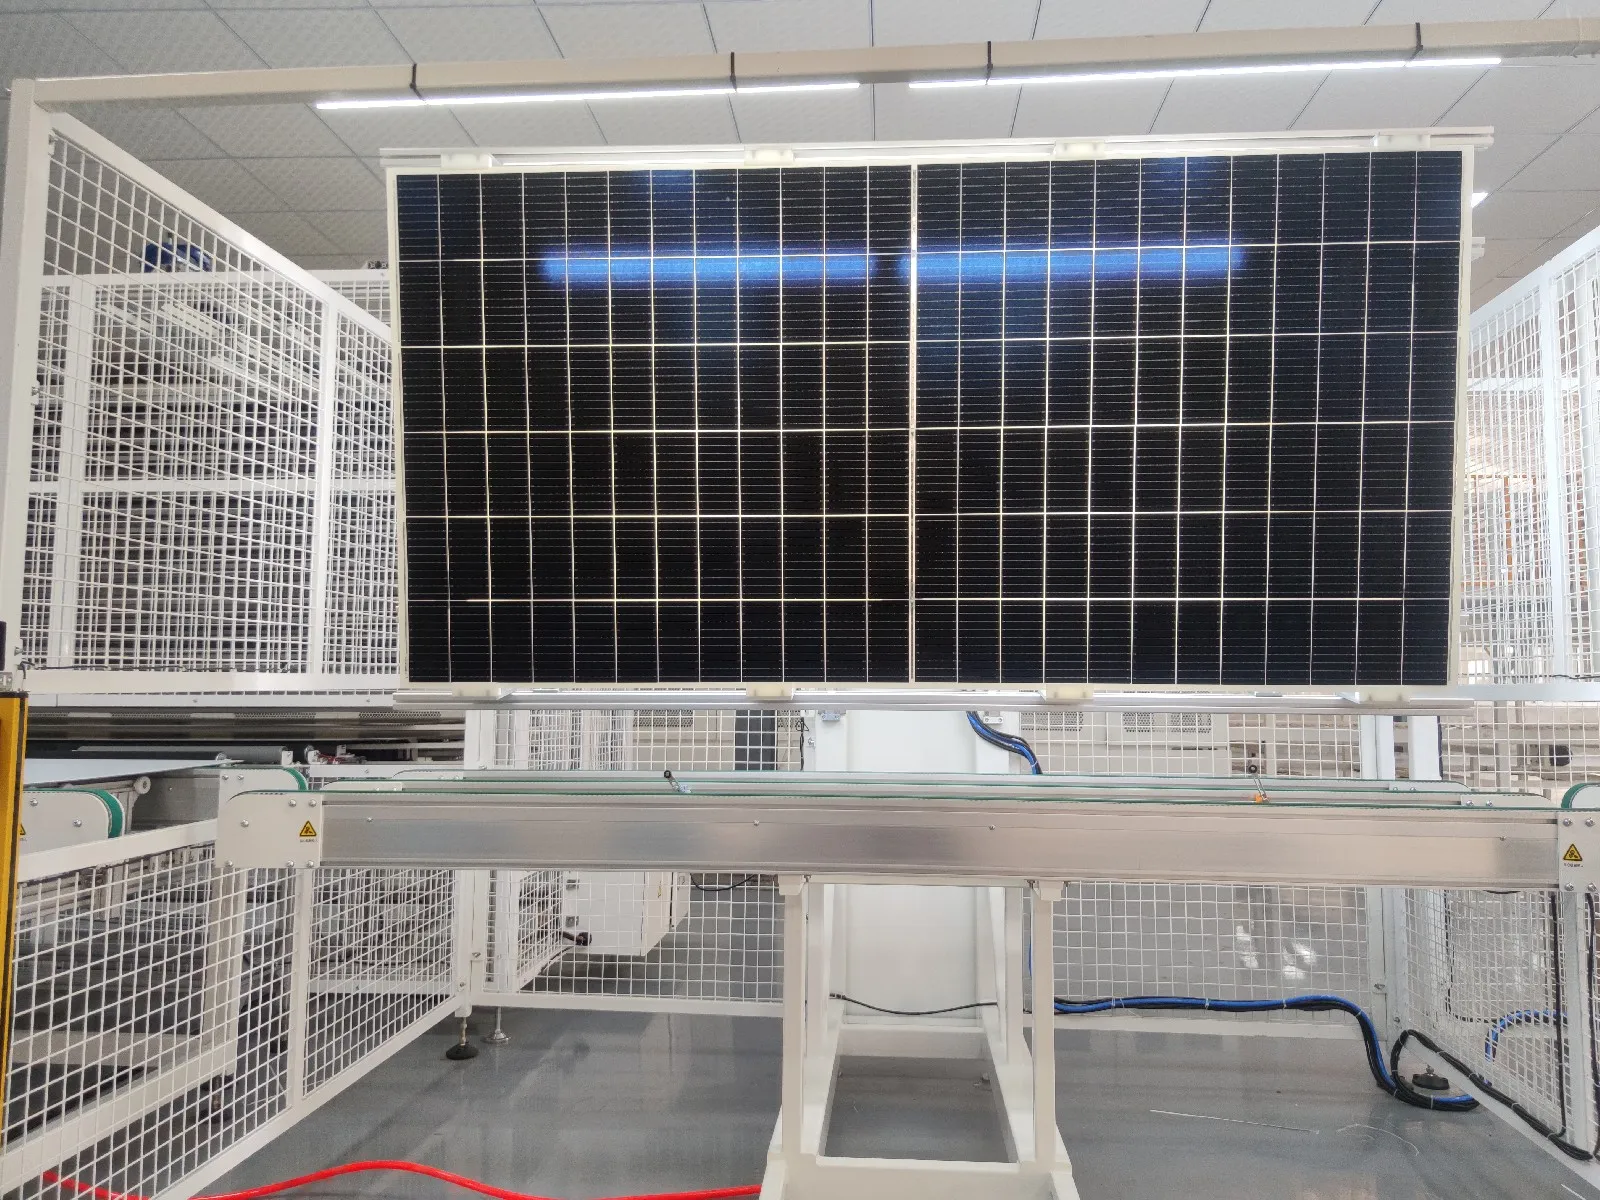
Na het lamineren blijft overtollige EVA, POE of backsheet rond de module-randen zitten. Dit materiaal moet worden verwijderd voordat het frame wordt geplaatst.
Op een kleine lijn kunnen operators de randen handmatig bijsnijden. Een automatische lijn met hoge capaciteit gebruikt normaal gesproken een randtrimmachine.
De gelamineerde module wordt ook geïnspecteerd op:
Luchtbellen
Delaminatie
Overloop van encapsulant
Krasjes
Glasschade
Celbeweging
Verplaatsing van strings
Verontreiniging in het laminaat
Automatische keerunits maken het eenvoudiger om beide zijden van de module te inspecteren zonder handmatig tillen.
12. Framelijm- en framemachine
Framenauwkeurigheid wordt gehouden op ±1 mm met het diagonaalverschil binnen ±1,5 mm, op een werkbereik tot 2.000 × 1.100 × 50 mm; framelijmen draait een slag tot 2.500 mm.
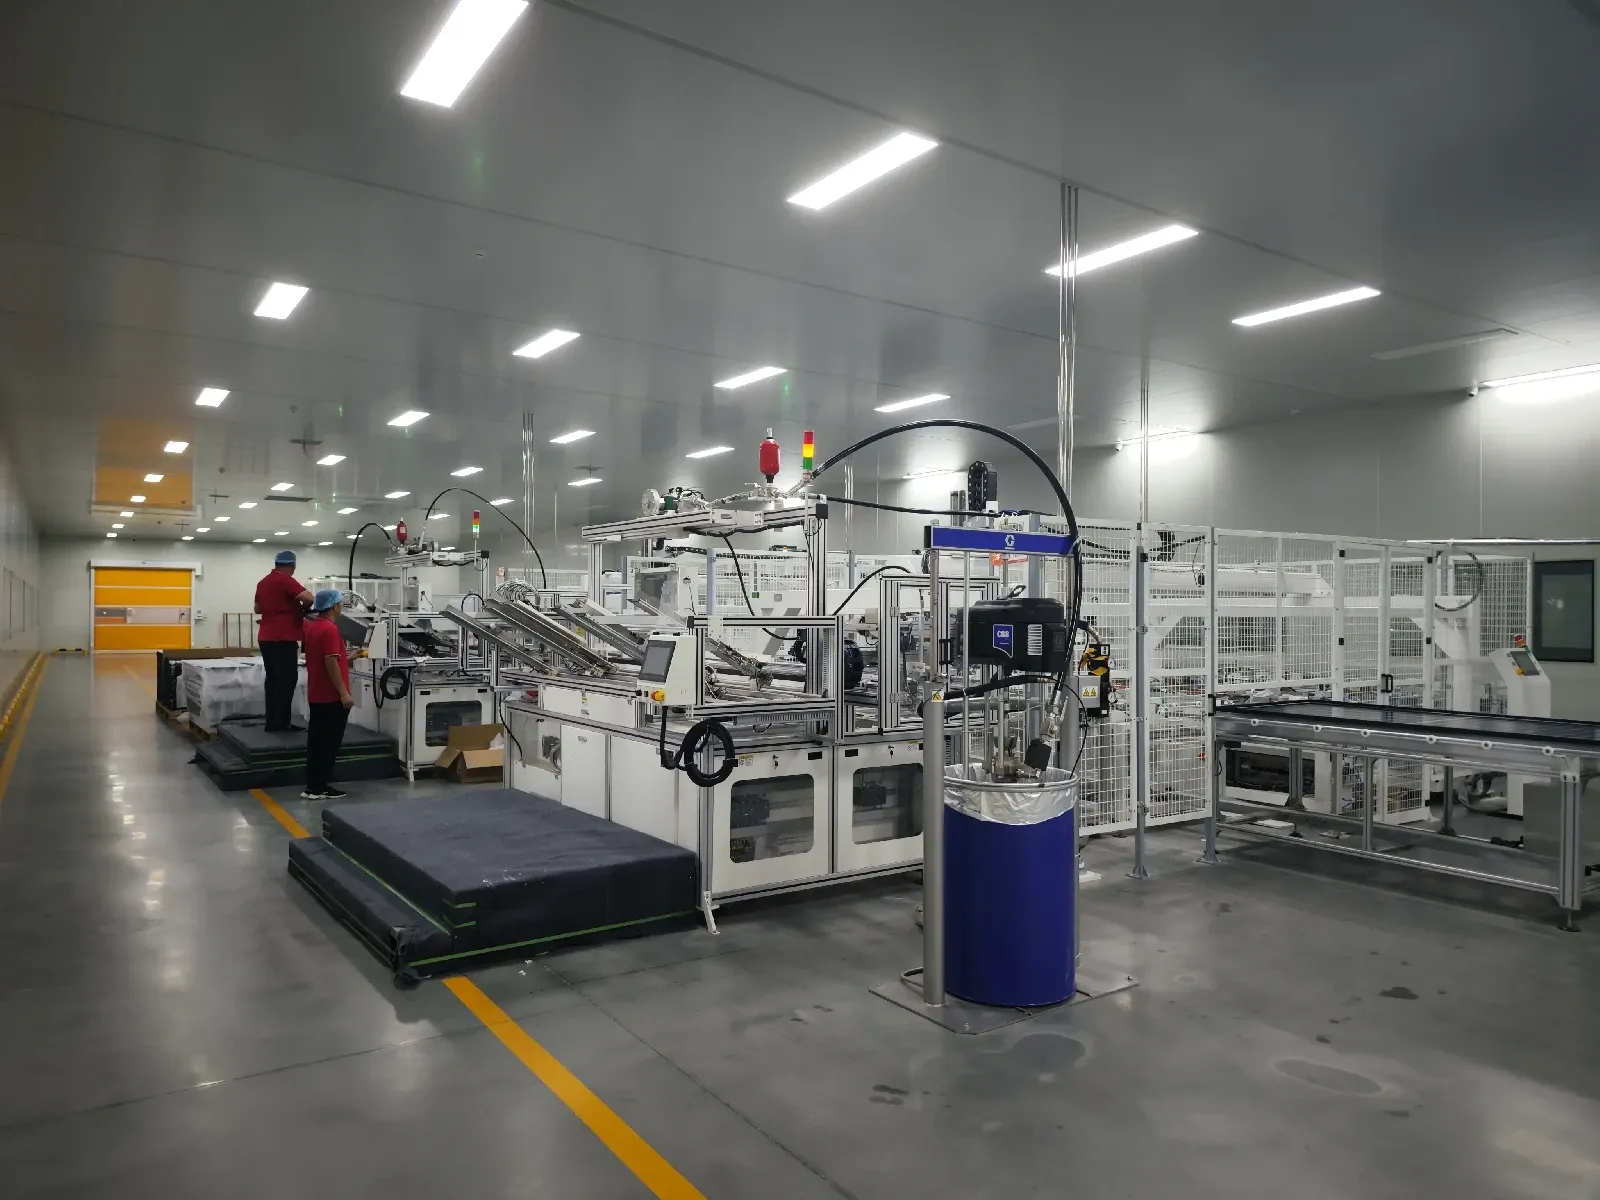

De meeste conventionele zonnepanelen gebruiken een aluminium frame, aangebracht door een framing-machine, om de glasranden te beschermen en mechanische ondersteuning te bieden tijdens transport en installatie.
De frameringssectie kan het volgende omvatten:
Automatische framelijmmachine
Aluminium framelaadsysteem
Hoeksleutelinvoegapparatuur
Frameassemblagemachine
Pneumatische of hydraulische framemachine
Frame-ponsapparatuur
Er wordt kit aangebracht in de aluminium profielen voordat de vier framesecties rond het gelamineerde module worden geperst.
Het afgewerkte frame moet haaks, stevig en goed afgedicht zijn. Veelvoorkomende framefouten zijn losse hoeken, onvoldoende kit, overtollige kit, krassen en onjuiste frameafmetingen.
Frameloze glas-glas modules hebben dit proces mogelijk niet nodig, afhankelijk van het productontwerp.
13. Aansluitdoosinstallatiemachines
Junction-box-lassen draait een cyclus van 16 seconden of minder bij ±0,1 mm CCD-positionering, met het kwalificatiepercentage voor lasspanning verwacht op of nabij 100%.
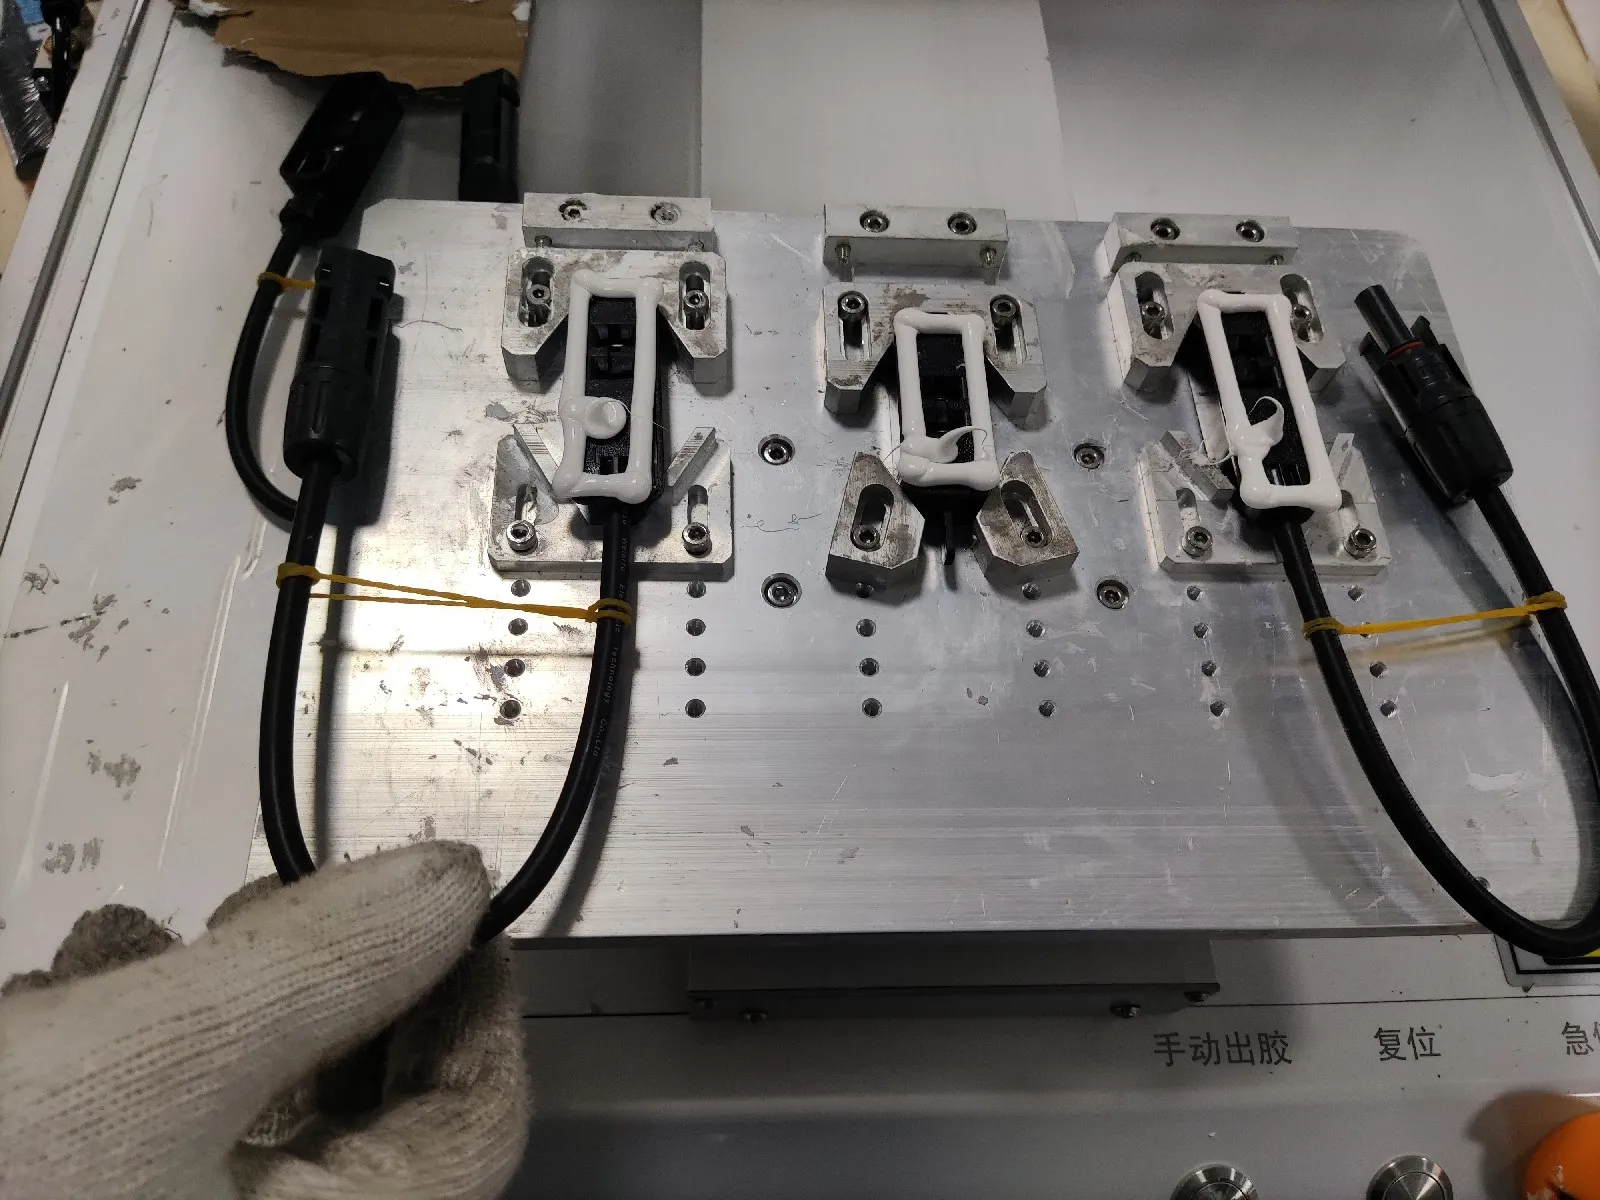
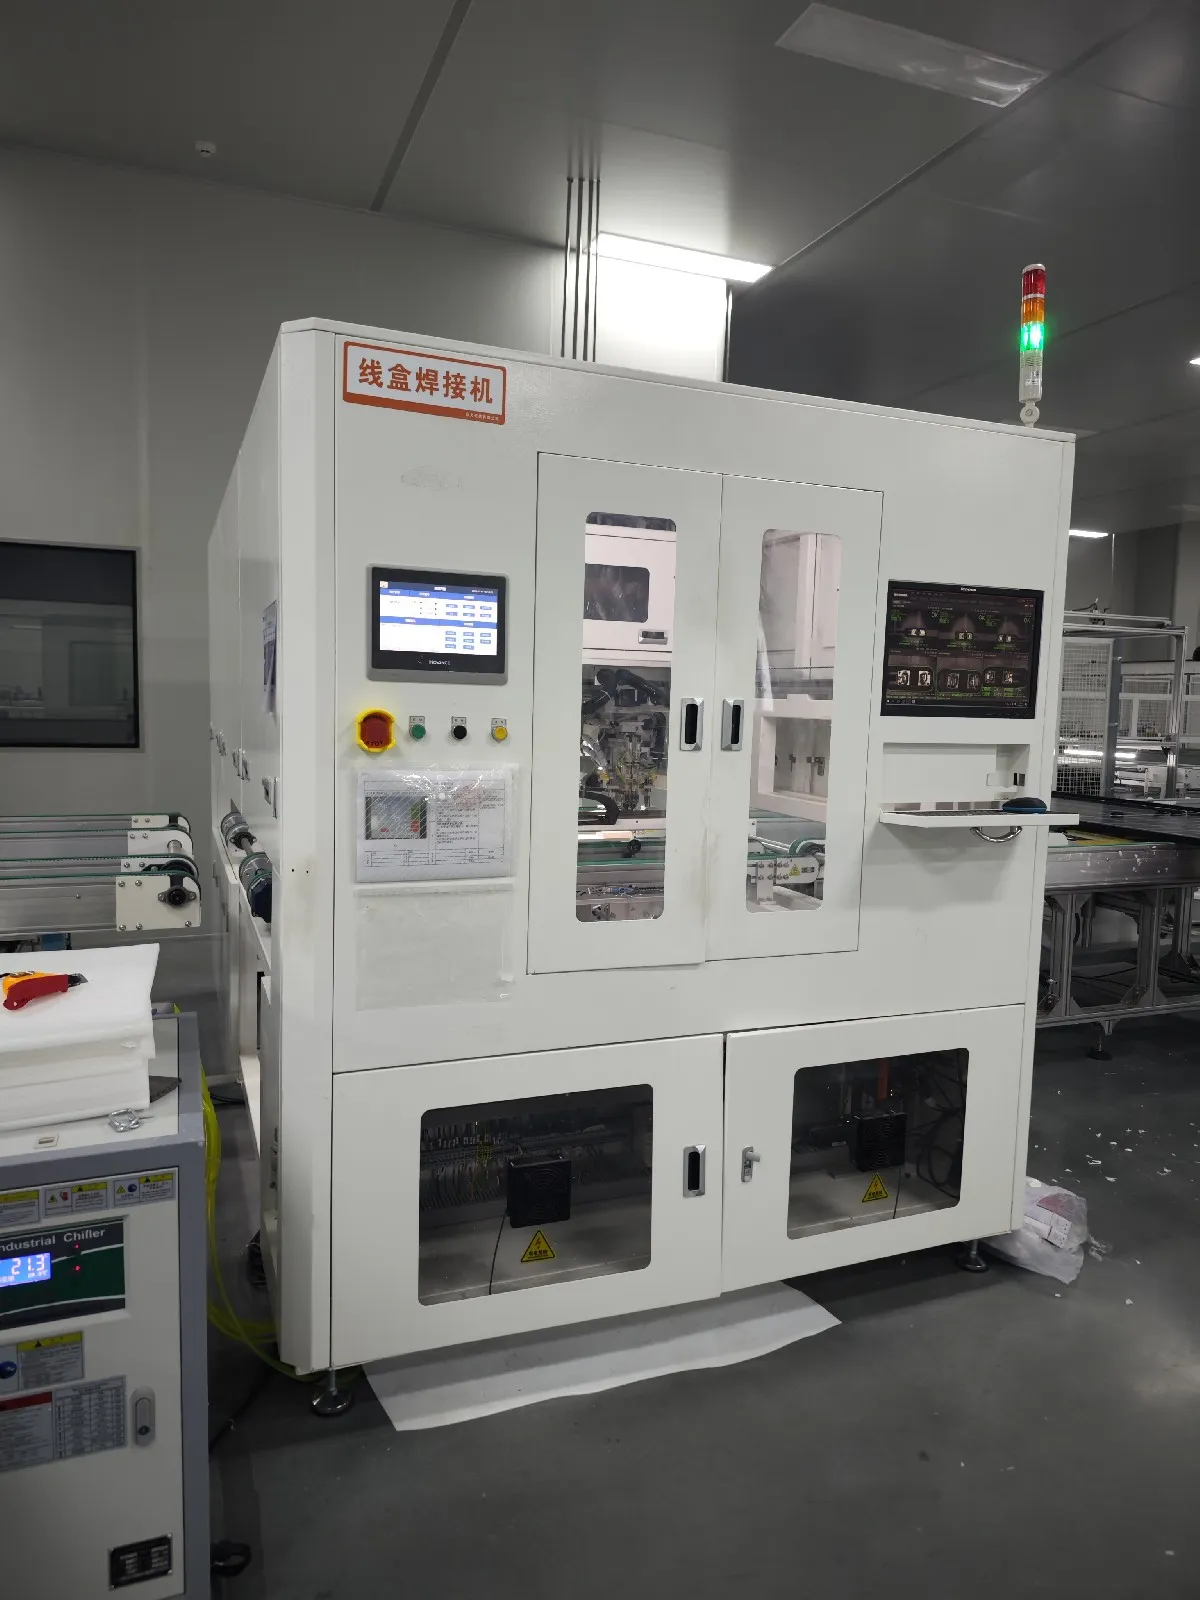
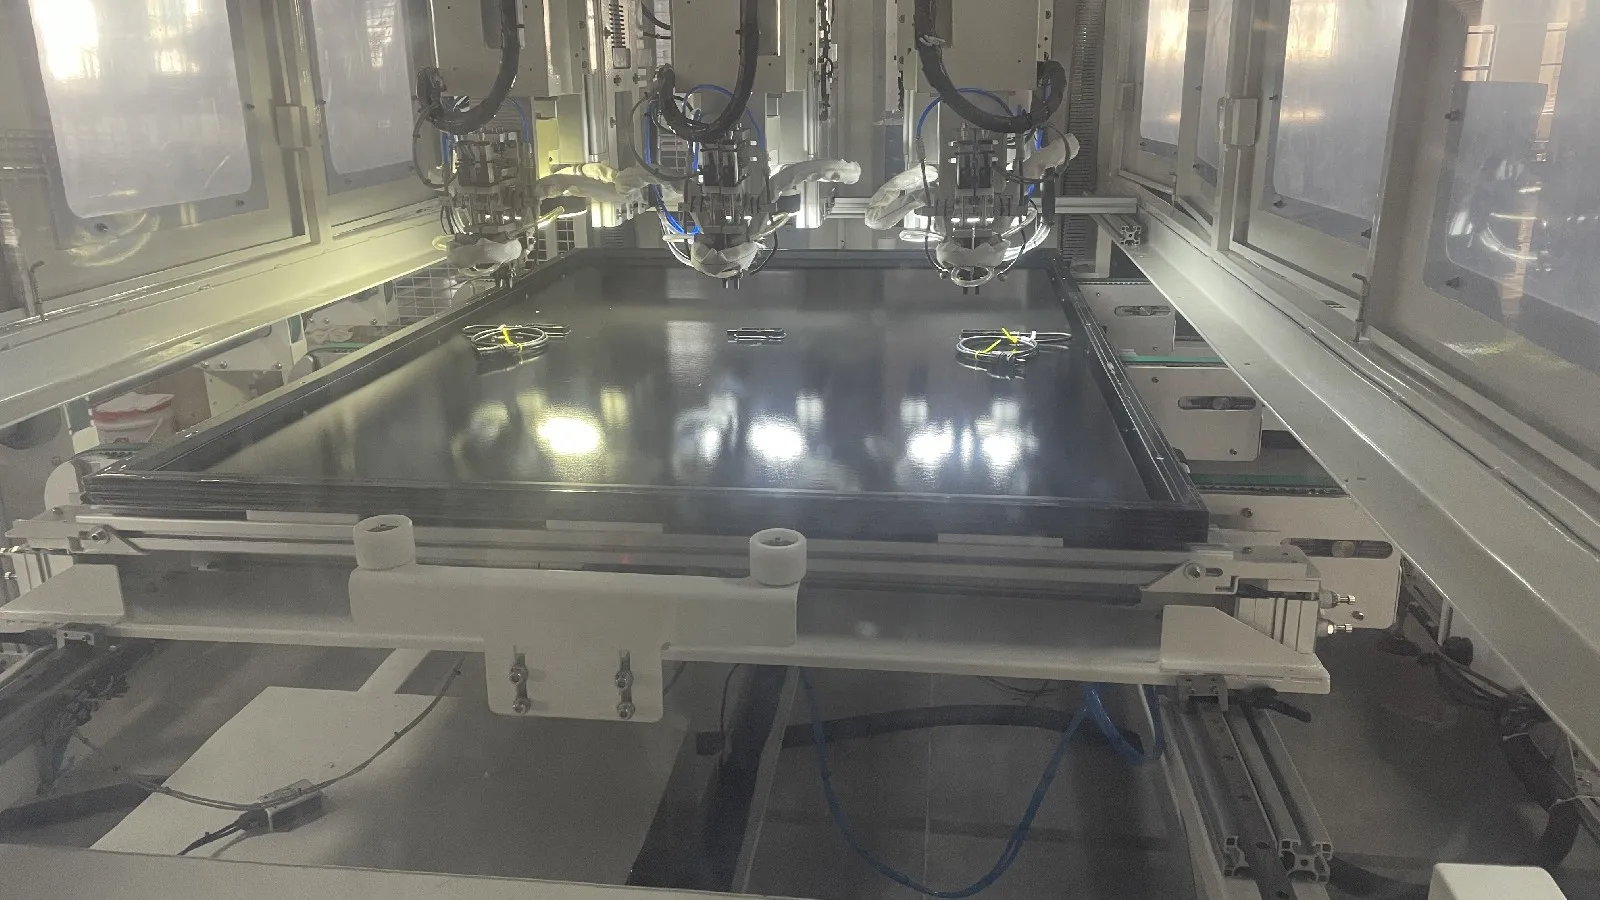
De junction box verzamelt de elektrische output van het celcircuit en zorgt voor de verbinding tussen de module en het externe PV-systeem. Deze wordt bevestigd op een lasmachine voor junction boxen.
Het aansluitdoosproces kan het volgende omvatten:
Positionering van de aansluitdoos
Silicone- of lijmdispenseren
Solderen van uitleidingslinten
Automatisch terminallassen
AB-lijm vullen
Ingieten
Kabel- en connectortest
Een soldeermachine voor aansluitdozen verbindt de uitleidende linten van de module met de aansluitklemmen van de aansluitdoos. Een doseer- of gietmachine brengt vervolgens afdichtings- of vulmateriaal aan om de elektrische verbindingen te beschermen tegen vocht, beweging en corrosie.
Het hecht- en gietmateriaal moet voldoende uithardingstijd krijgen voordat de eindtest en verpakking plaatsvinden.
14. Eind-EL-tester
Finale EL is normaal de hogeresolutiecontrole van de twee, met vier camera's op 5.440 × 3.648 pixels en beeldprecisie rond 0,5 mm per pixel op een actuele machine.
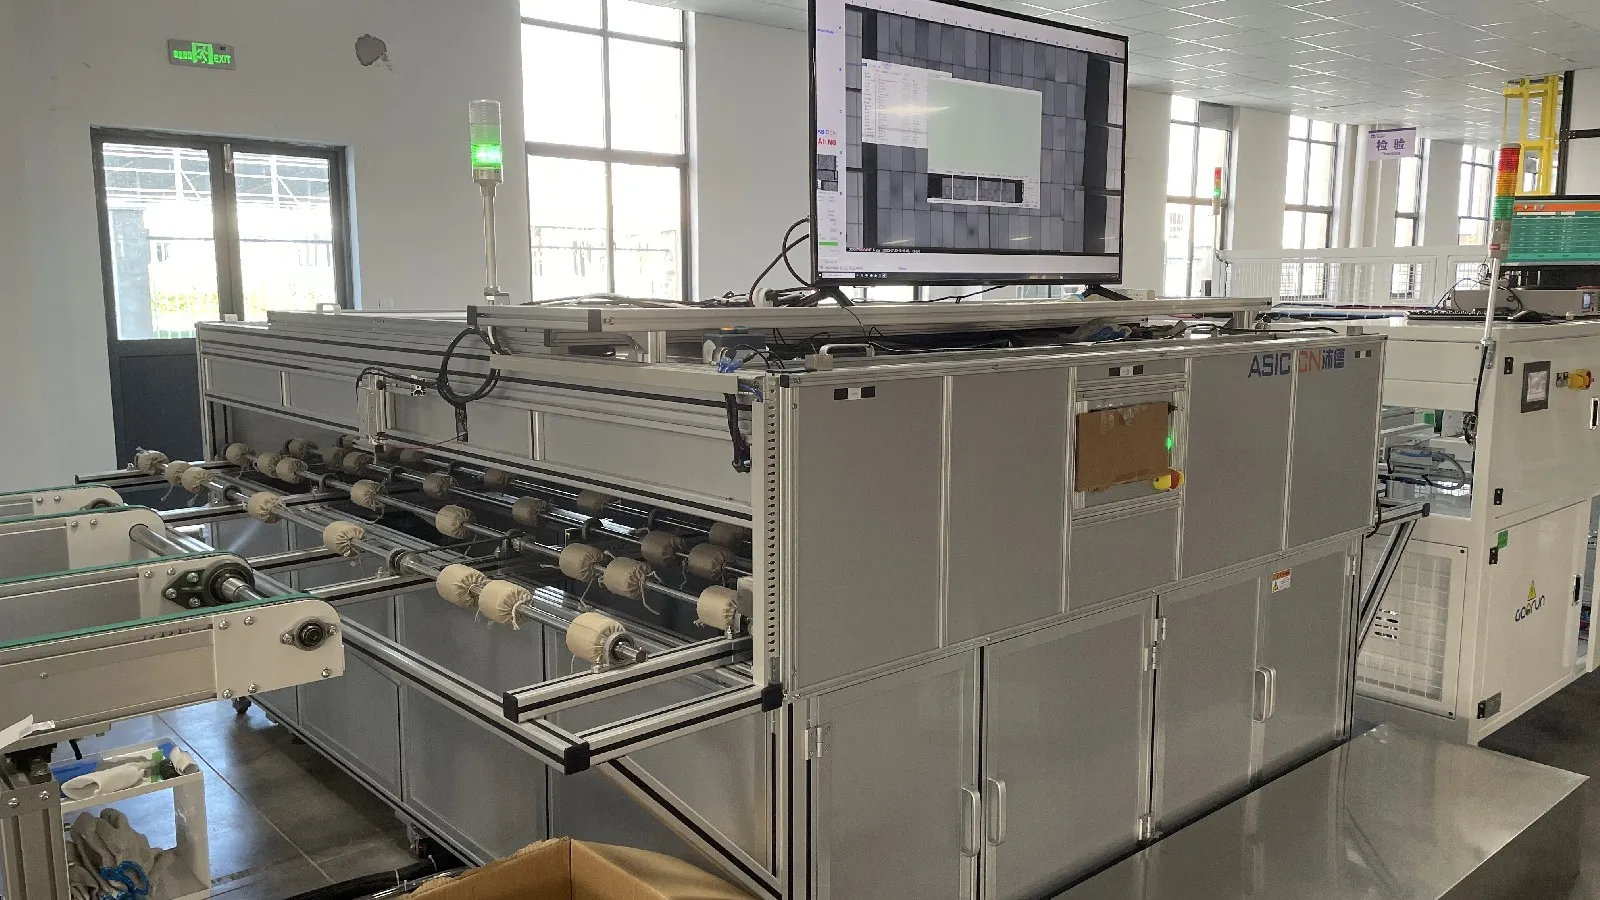
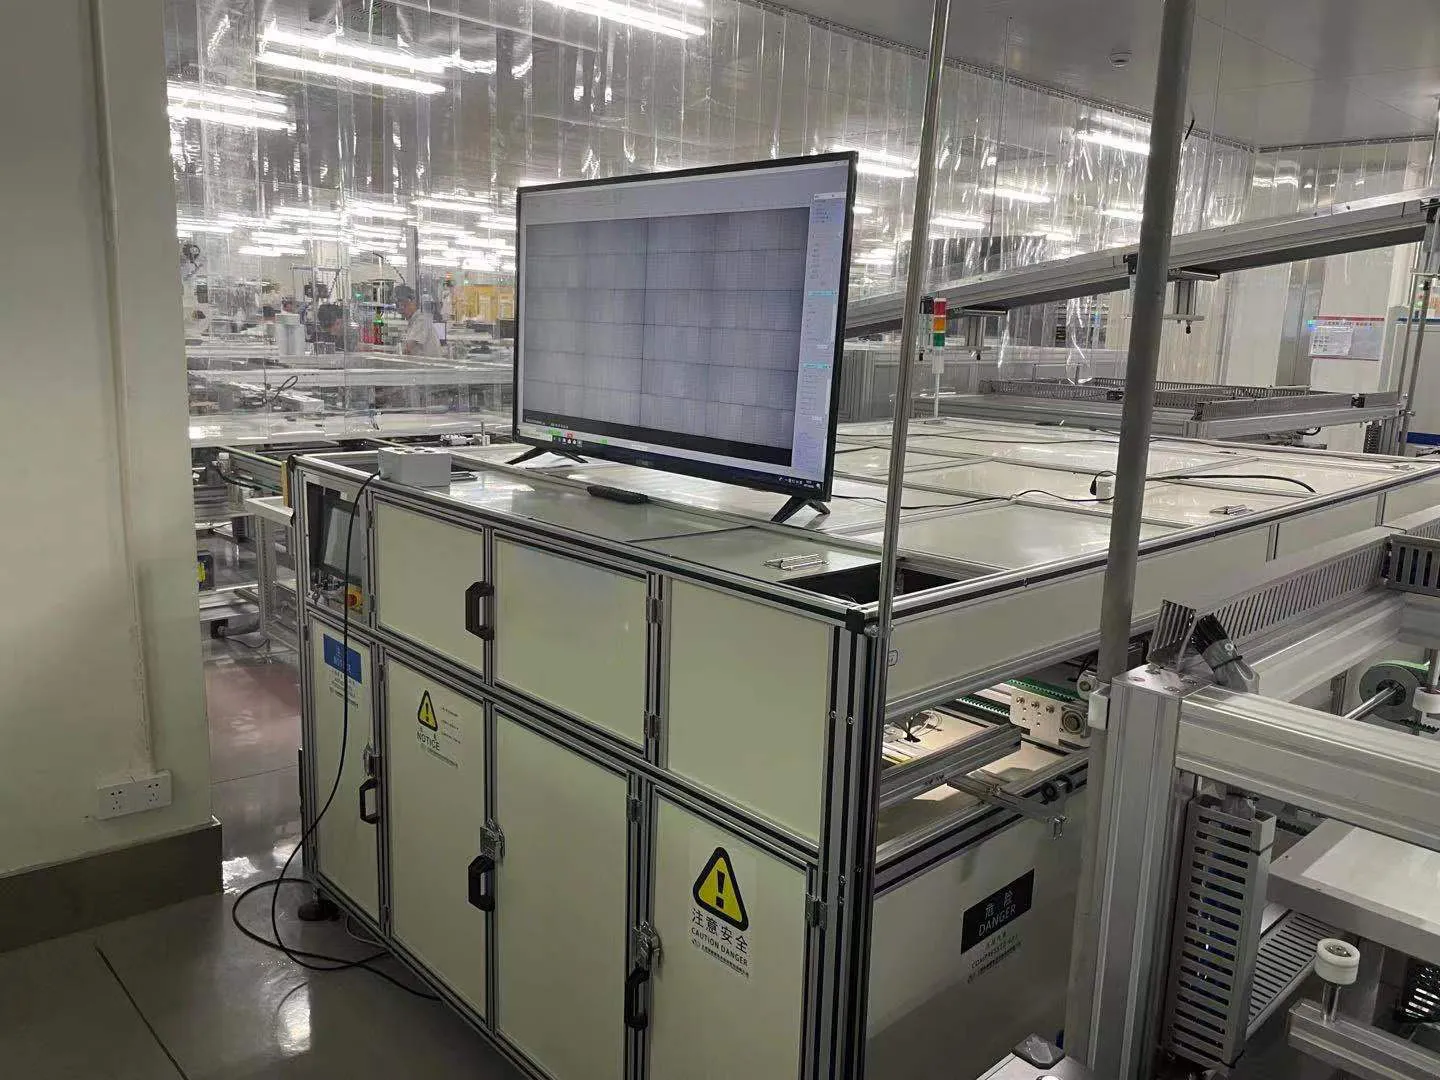
Een tweede EL-test wordt normaal gesproken uitgevoerd na laminering of eindmontage van de module.
Deze test is noodzakelijk omdat er tijdens laminering, trimmen, omlijsten of materiaalhantering nieuwe microscheuren kunnen ontstaan.
De uiteindelijke EL-afbeelding kan het volgende onthullen:
Microscheuren in cellen
Gebroken cellen
Losgekoppelde vingers
Slechte soldeerverbindingen
Gebroken busbars
Elektrisch inactieve gebieden
Stringonderbrekingen
Automatische beeldanalysesoftware kan helpen bij het classificeren van defecten, maar de fabrikant heeft nog steeds duidelijke acceptatiecriteria nodig. Het systeem moet definiëren welke defecten acceptabel zijn, welke herwerk vereisen en welke tot afkeur leiden.
15. Zonnesimulator en I-V-tester
Een zonnesimulator wordt beoordeeld op spectrummatch, waar het A+-klassevenster tussen 0,875 en 1,125 ligt, op irradiantie van 200 tot 1.200 W/m² en een cyclustijd van ongeveer 25 seconden.
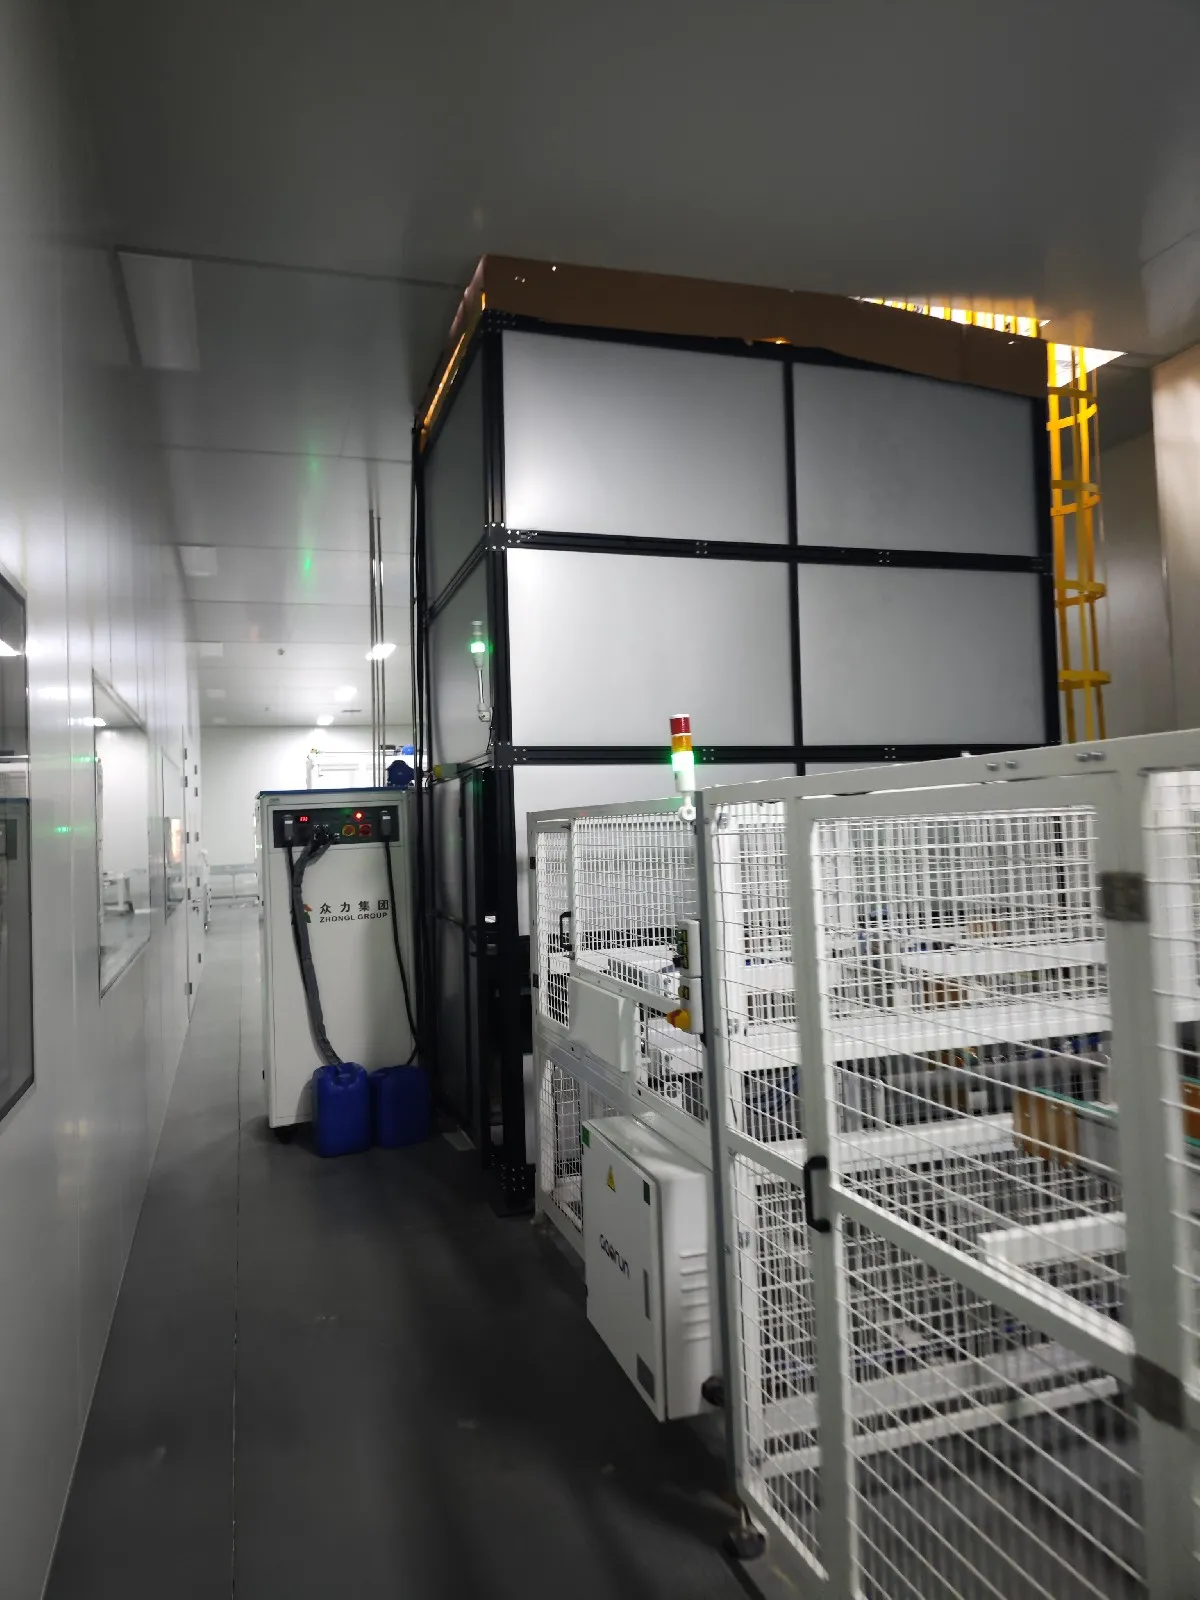
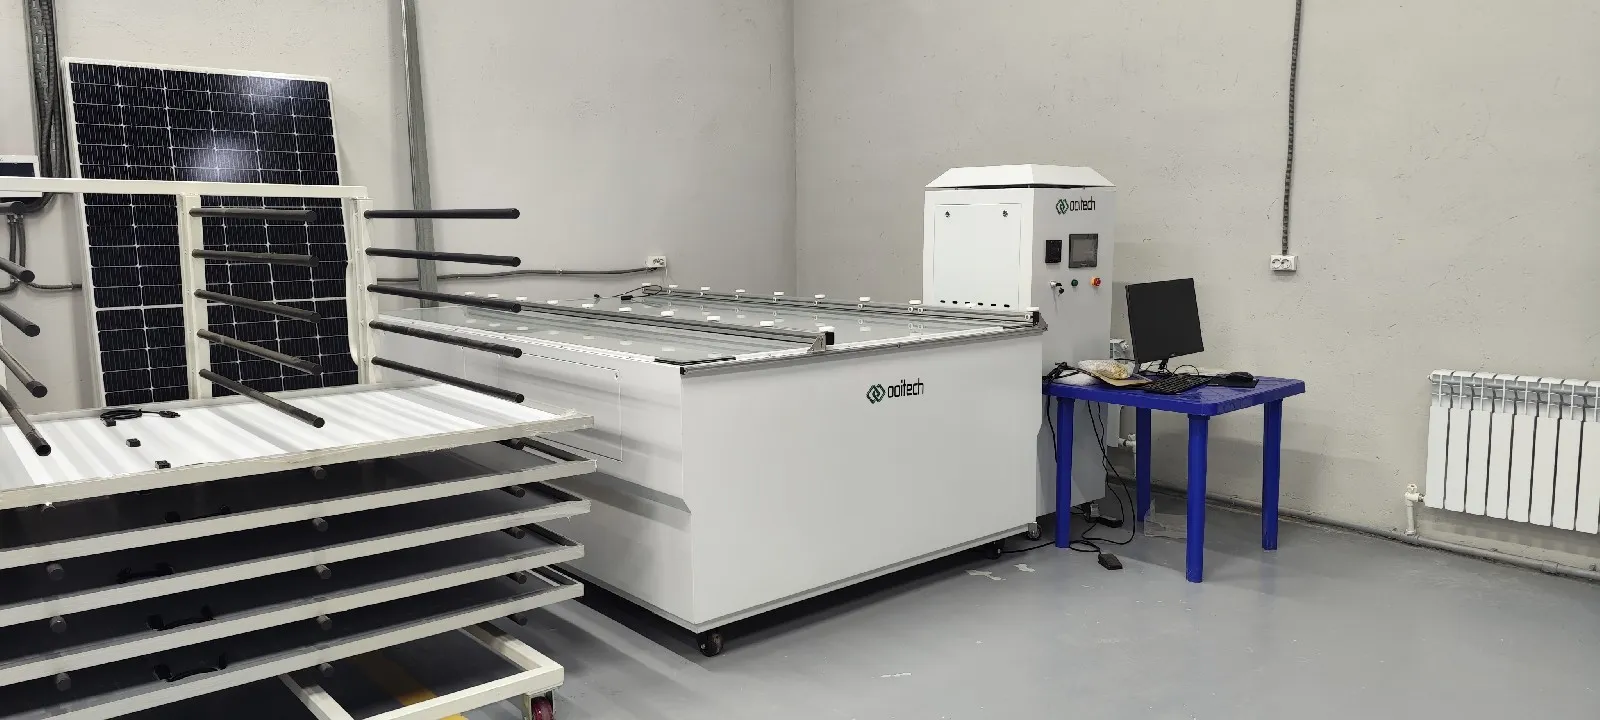
De zonnesimulator, ook bekend als flash tester of I-V tester, meet de elektrische prestaties van het afgewerkte zonnepaneel onder gecontroleerde verlichting.
De tester registreert parameters waaronder:
Maximaal vermogen
Openklemspanning
Kortsluitstroom
Bedrijfsspanning
Bedrijfsstroom
Vulfactor
Module-efficiëntie
Volledige I-V-curve
Het gemeten vermogen wordt gebruikt om het paneel te classificeren en het typeplaatje of productielabel te genereren.
De zonnesimulator moet een geschikte spectrale overeenkomst, lichtuniformiteit en stabiliteit hebben. De testsnelheid moet ook overeenkomen met de productiecapaciteit van de rest van de lijn. Anders zullen afgewerkte panelen zich ophopen voor het teststation.
16. Veiligheidstestapparatuur
Hi-pot- en isolatietesters werken van 0,1 kV tot 10 kV met lekstroom gemeten in milliampère, en aardingcontinuïteitstests leggen een programmeerbare 5–60 A aan over een bereik dat tot milliohm reikt.
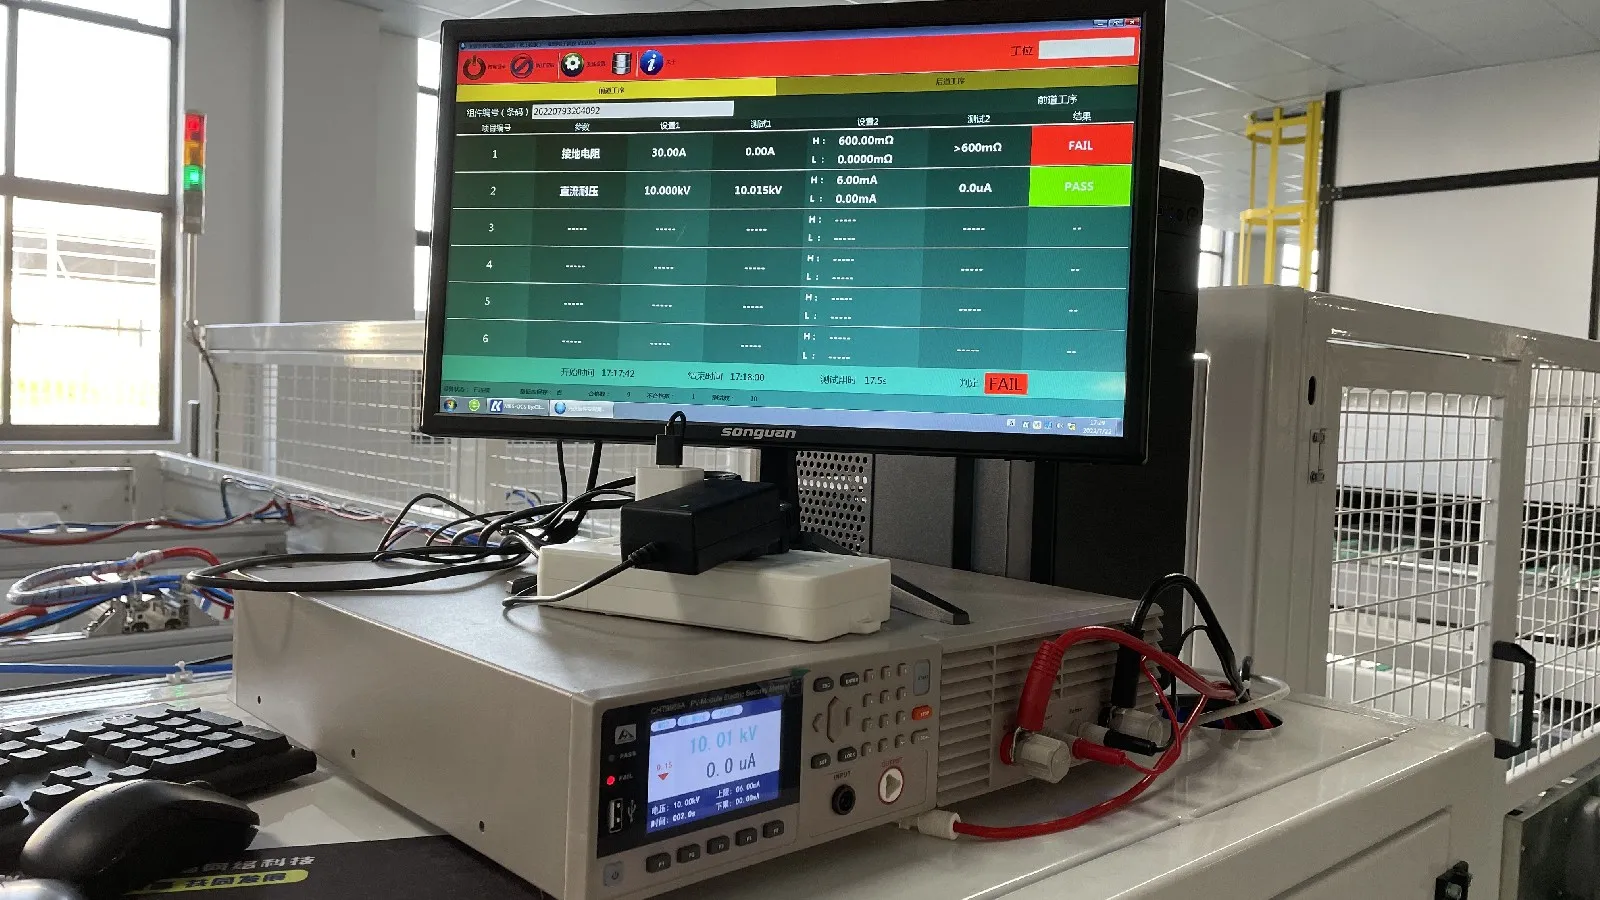
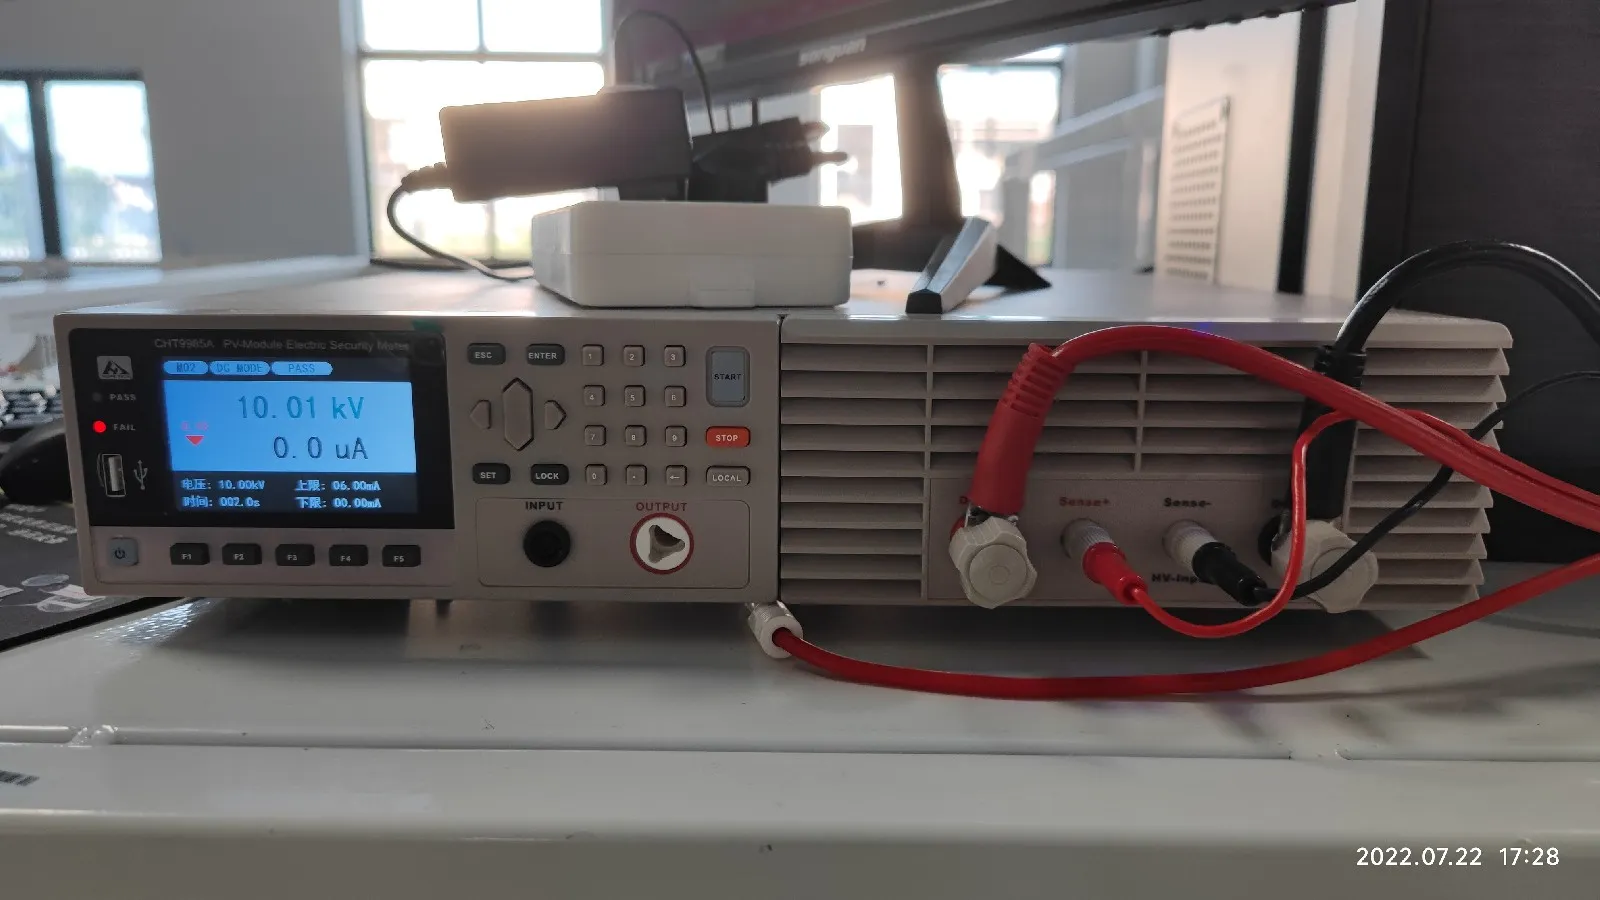
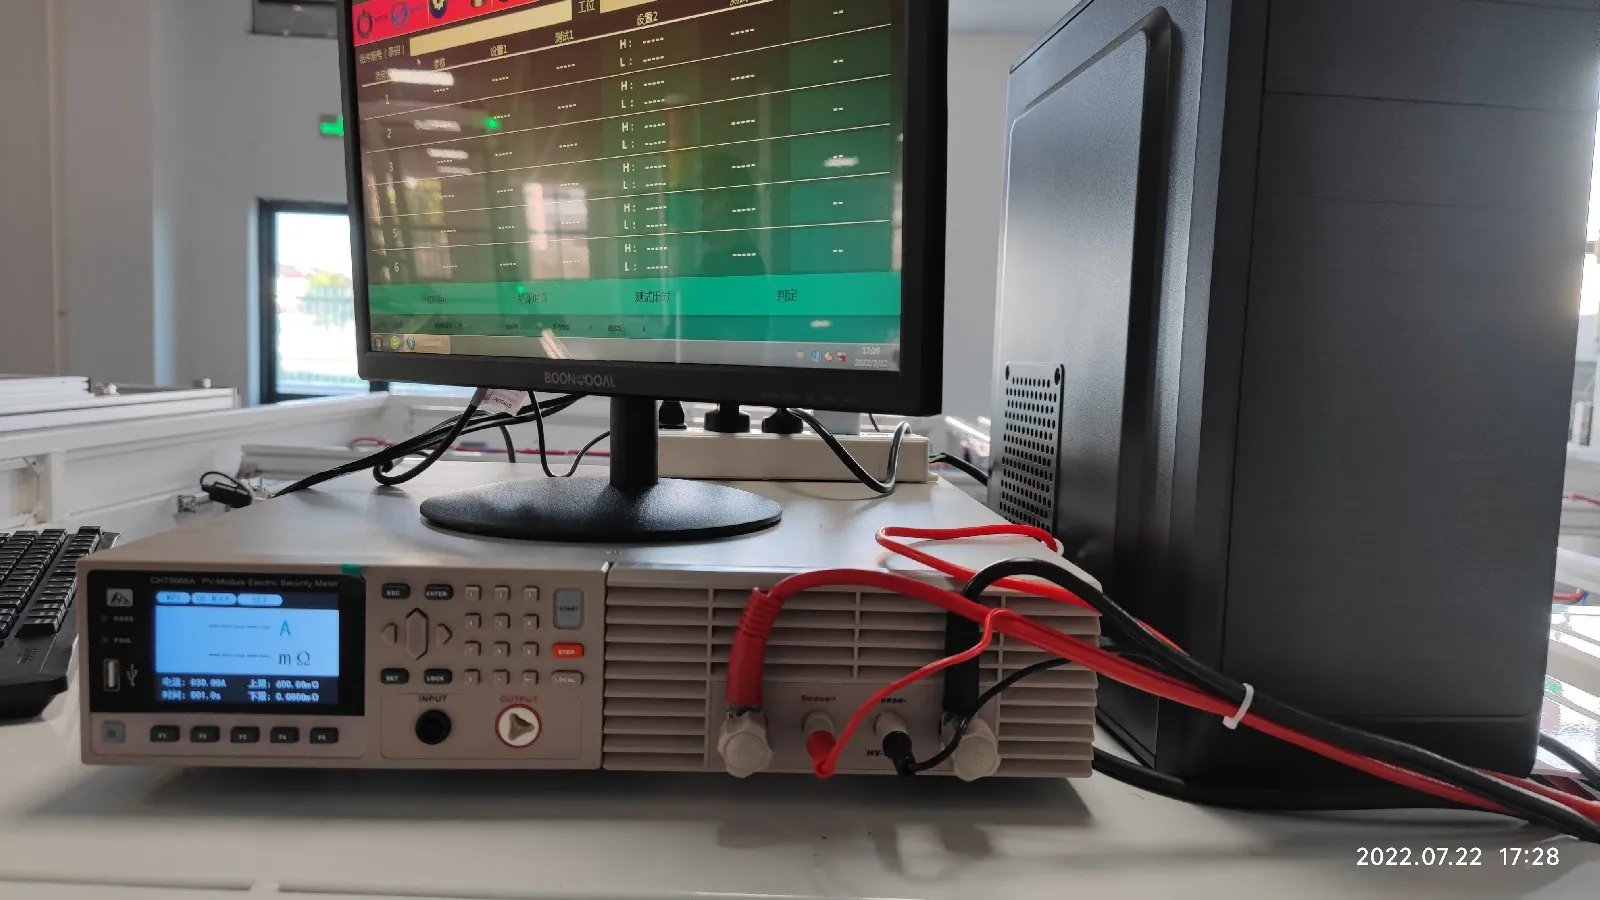
Elektrische output is slechts een onderdeel van de eindkwaliteitscontrole. Het paneel moet ook elektrisch veilig zijn.
Veelgebruikte veiligheidstestapparatuur omvat:
Hi-pot tester
Isolatieweerstandstester
Aardingscontinuïteitstester
Lekstroomtester
De hi-pot test brengt hoge spanning aan tussen het interne elektrische circuit en het moduleframe om de isolatie-integriteit te verifiëren.
De aardingscontinuïteitstest meet de elektrische verbinding tussen het aluminium frame en de aardingspunten. Isolatietesten controleren of de module veilig kan werken zonder gevaarlijke lekpaden.
Dit zijn essentiële productietests, geen optionele kwaliteitscontroles.
17. Etiketterings-, sorteer- en verpakkingslijn
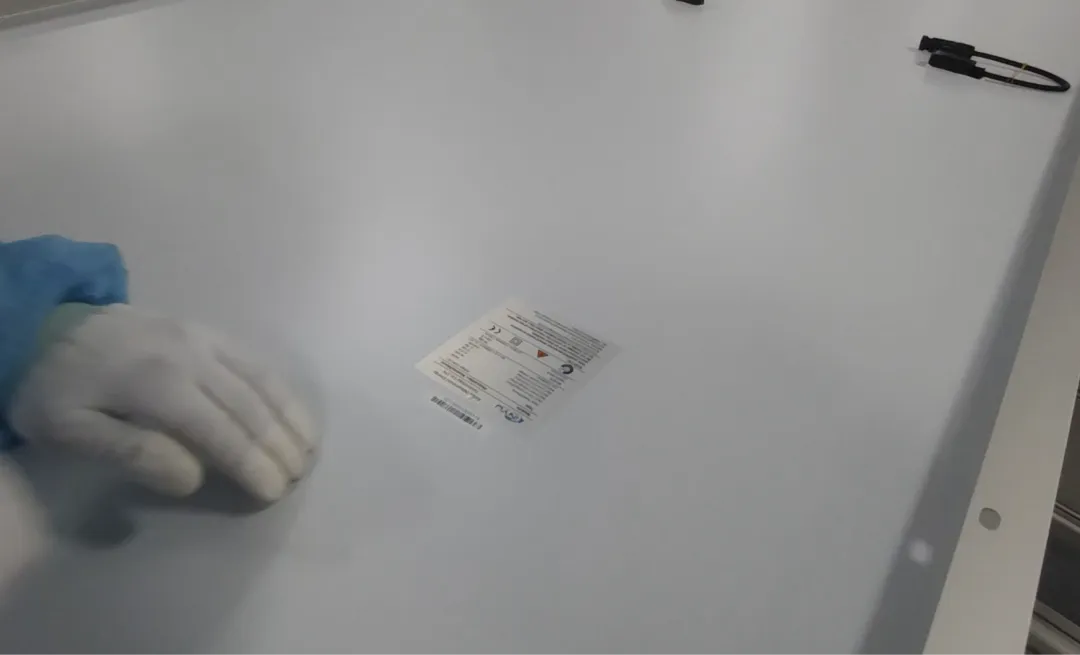
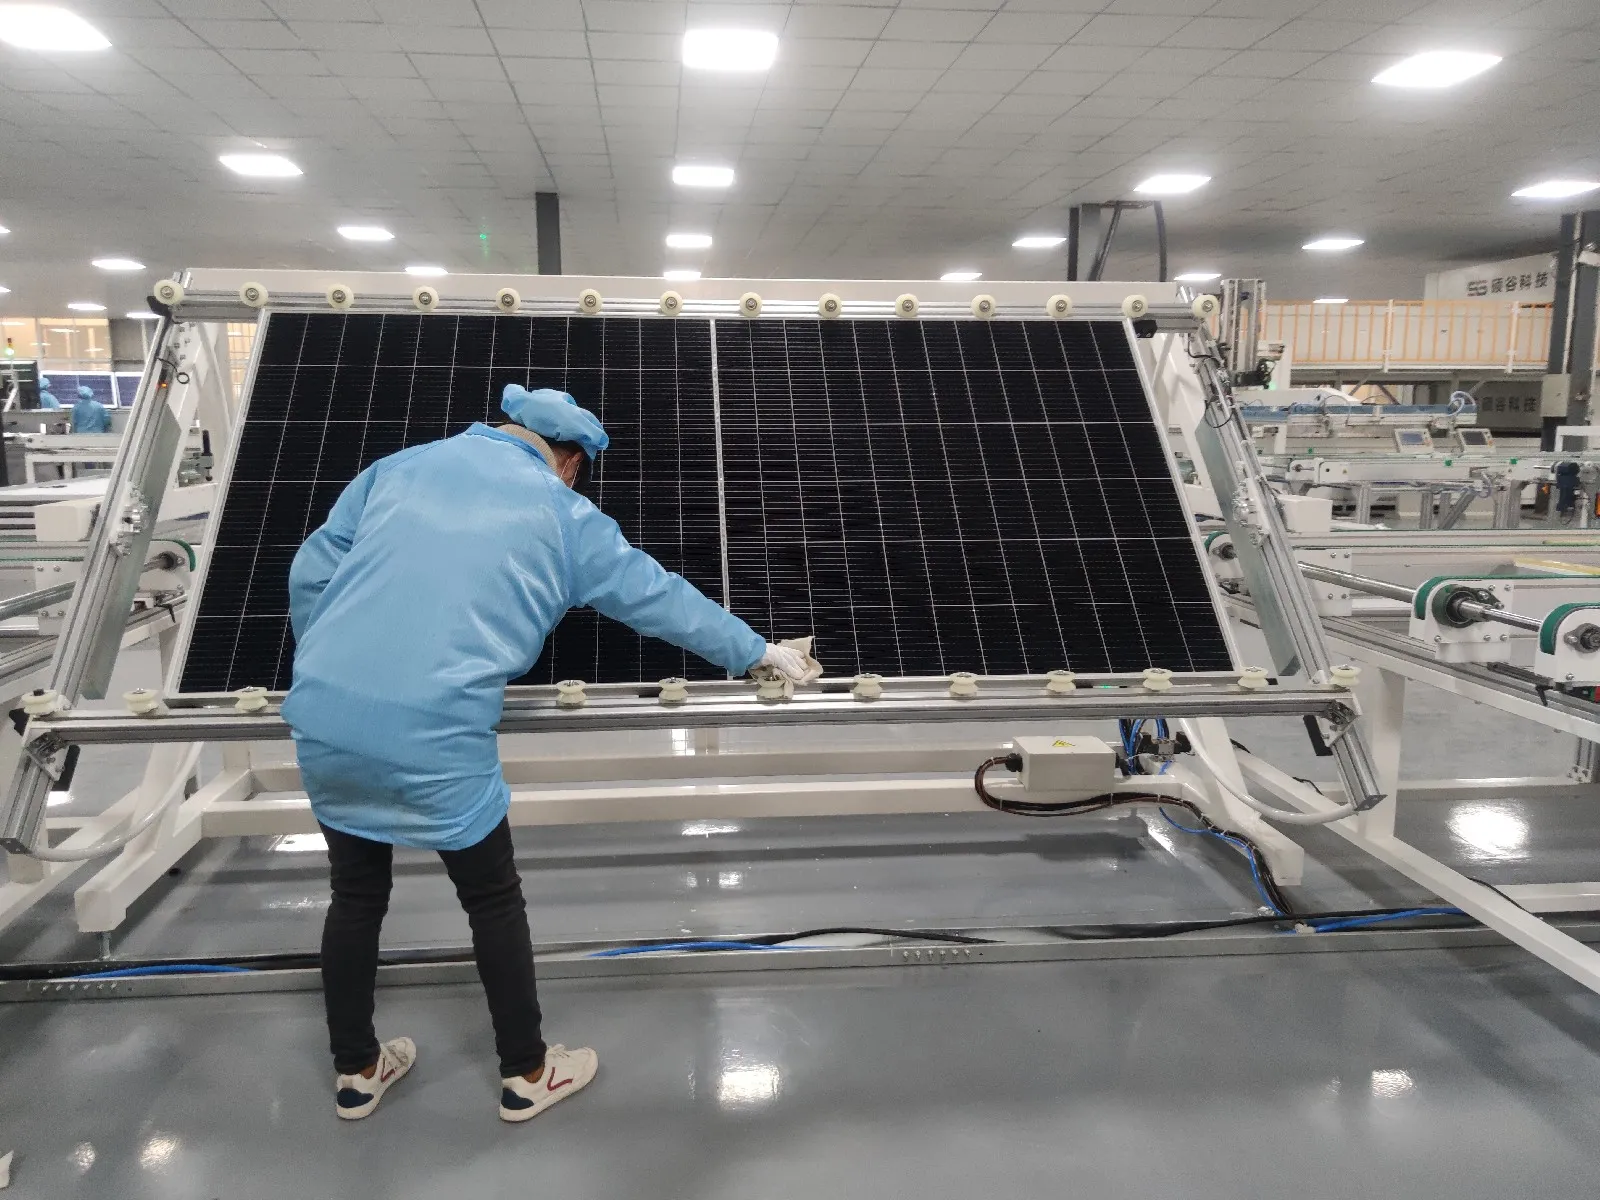
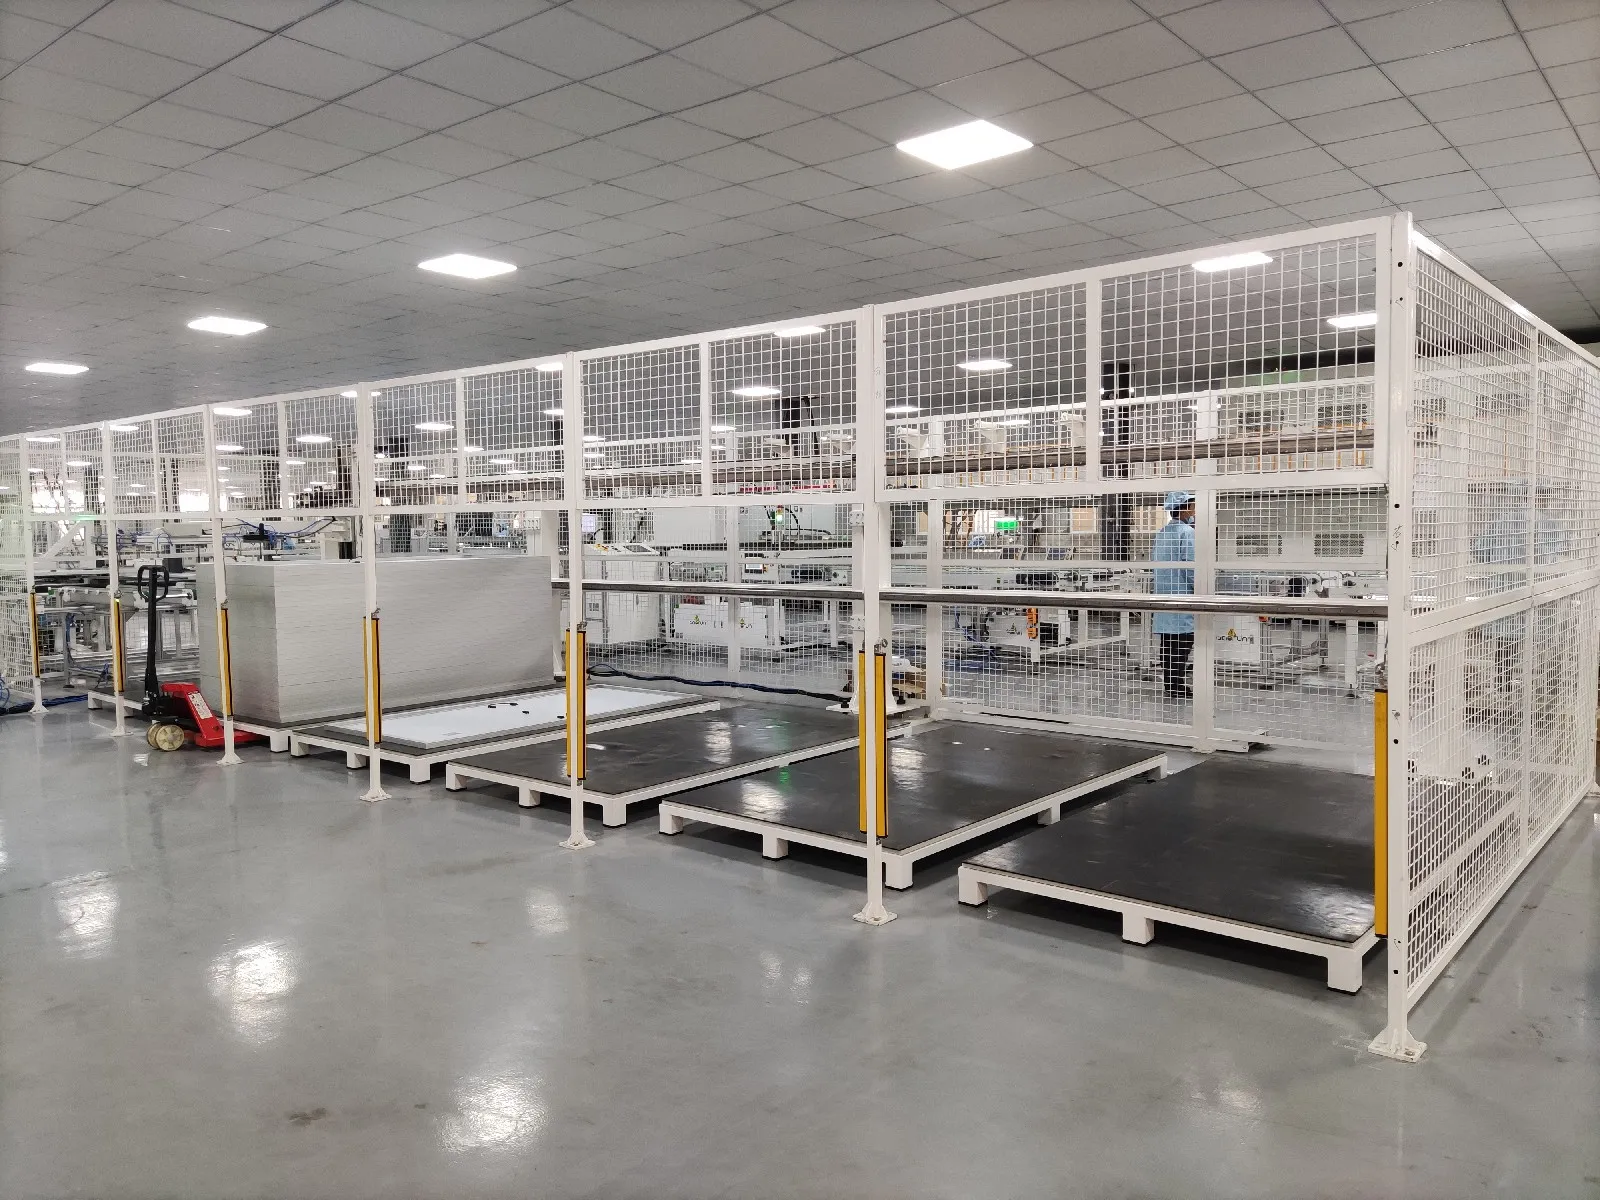
Nadat het paneel de elektrische, veiligheids-, EL- en visuele inspectie heeft doorstaan, print de fabriek het productlabel en registreert de eindtestresultaten.
Elke module krijgt normaal gesproken een uniek serienummer. Op een automatische lijn kan dit nummer worden gekoppeld aan een MES- of traceerbaarheidssysteem.
De fabriek kan dan een afgewerkte module terug traceren naar informatie zoals:
Zonnecelbatch
Stringer productiegegevens
EL-beelden
Layup station
Laminator recept
Framing station
I-V testresultaat
Veiligheidstestresultaat
Productiedatum en ploeg
De afgewerkte modules worden gesorteerd op vermogensklasse, gestapeld met beschermende materialen en verpakt voor transport.
Verpakking lijkt misschien een eenvoudig proces, maar onjuist stapelen of onvoldoende bescherming kan goede modules beschadigen voordat ze de projectlocatie bereiken.
Halfautomatisch of volledig automatisch?
Een zonnepanelenfabriek heeft niet altijd volledige automatisering nodig.
Halfautomatische lijnen zijn vaak geschikt voor pilotprojecten, regionale fabrikanten en fabrieken met een lagere geplande capaciteit. Operators kunnen handmatig bussen, materiaal voorbereiden, trimmen, aansluitdozen installeren en visuele inspectie uitvoeren.
Volledig automatische lijnen voegen robotische handling, automatische transportbanden, geïntegreerde inspectiesystemen, productiebuffers en datatraceerbaarheid toe. Ze bieden een hogere doorvoer en consistentere procescontrole, maar vereisen ook een sterkere onderhoudscapaciteit en beter productiebeheer.
Het juiste automatiseringsniveau hangt af van:
Geplande jaarcapaciteit
Moduleontwerp
Celtechnologie
Beschikbare investering
Lokale arbeidsomstandigheden
Productkwaliteitseisen
Toekomstige uitbreidingsplannen
Kies niet elke machine afzonderlijk
De grootste machine is niet altijd de belangrijkste machine, en de snelste machine creëert niet automatisch de snelste productielijn.
Capaciteit moet in balans zijn over cel snijden, stringen, leggen, bussen, lamineren, framen, aansluitdoos installatie en eindtesten.
De fabriek heeft ook ondersteunende systemen nodig zoals:
Automatische transportbanden
Productiebuffers
Luchtcompressoren
Vacuümsystemen
Koelmachines
Materiaalopslag
MES- en traceerbaarheidssoftware
Onderhoudsruimte
Kwaliteitscontrolegebieden
Het moduleontwerp moet worden bevestigd voordat de apparatuur wordt geselecteerd. Een lijn ontworpen voor conventionele PERC full-cell modules is mogelijk niet geschikt voor grootschalige TOPCon half-cells, HJT-modules, BC-cellen of zware glas-glas panelen zonder meerdere machines te vervangen.
Een realistisch fabrieksplan moet daarom beginnen met de beoogde modulespecificatie en jaarlijkse productiecapaciteit. De uiteindelijke machinelijst komt daarna.
Onze visie is eenvoudig: een betrouwbare zonnepanelenfabriek is geen stapel indrukwekkende machines, maar een gebalanceerd productiesysteem, en Ooitech kan complete 5 MW tot 1,2 GW semi-automatische en volledig automatische productielijnen voor zonnepanelen leveren, inclusief fabrieksindeling, installatie, training, ondersteuning van grondstoffen en wereldwijde after-sales service.
Gerelateerd lezen: wat bepaalt de prijs van een machine voor de productie van zonnepanelen, wat een kosten van een zonnepaneelfabriek omvat naast de apparatuur, en hoe u een bedrijf voor de productie van zonnepanelen start.
Gerelateerd: Zonnepaneel fabricagemachine: stations en lay-out legt uit hoe dezelfde procesreeks wordt opgeschaald van 5 MW naar 1,2 GW en welke inputs moeten worden vastgelegd voordat u bestelt.
Gerelateerd: Automatische assemblagelijn voor aansluitdozen van zonnepanelen: stations behandelt de vijf machinegroepen, de capaciteit van ~1.000 stuks/u en de voorzieningen die de lay-out bepalen.
Verder lezen en achtergrondgegevens
Openbaar referentiemateriaal over dit onderwerp, gepubliceerd door de organisaties die de technologieroadmap en marktgegevens van de sector onderhouden: