De redactionele verantwoordelijkheid voor dit artikel berust bij Wuhan Ooi Photoelectric Technology Co., Ltd. Geschreven en beoordeeld door het redactieteam van Ooitech. Zie ons redactioneel beleid voor hoe we schrijven, waar AI-tools worden gebruikt en hoe u een correctie kunt aanvragen.
0BB Dispensing Glue Can Poison Encapsulant Crosslinking
Inhoudsopgave
Snel antwoord: Op een 0BB-lijn wordt de ribbon vóór laminering vastgezet door een rij kleine lijmdruppeltjes, elk een fractie van een milligram. Bij de lamineringsstap van 145 tot 155 graden C migreren de kleine moleculen in die druppeltjes naar de gesmolten POE of EVA, en als een daarvan een amine, een thiol of een fenolische inhibitor is, onderbreekt die de peroxide-radicaalrelais die het crosslinknetwerk opbouwt. Het resultaat is een zachte, onvoldoende uitgeharde ring rond elk druppeltje, precies waar de ribbon nodig heeft dat de film hecht. De film slaagt voor zijn eigen inkomende test, de lijm slaagt voor zijn eigen test, en de module faalt toch later bij thermische cycli of vochtige hitte. De signatuur om naar te zoeken is een gradiënt: gelgehalte laag bij het druppeltje en normaal een paar millimeter verderop. POE zakt als eerste onder zijn grens omdat het ongeveer vier keer langzamer crosslinkt dan EVA.
Je ziet een zachte ring rond de ribbon en grijpt naar de filmbatch. De film is meestal in orde. De waarschijnlijkere boosdoener is het lijmdruppeltje dat de ribbon op zijn plaats moest houden.
De zachte ring rond de ribbon
0BB verwijdert de busbar en legt veel dunne ribbons rechtstreeks op de fijne gridvingers, zodat de ribbon niets heeft om hem op zijn plaats te houden tot de film uithardt. Op de meeste lijnen wordt de ribbon vastgezet met een rij kleine lijmdruppeltjes, een UV- of thermohardende lijm, zodat hij niet verschuift terwijl de string wordt gestapeld, verplaatst en in vacuüm getrokken. Elk druppeltje weegt een fractie van een milligram, vrijwel niets tegenover een film van enkele honderden grammen.
Bij laminatie de plaat loopt nabij 145 tot 155 graden C, en de kleine moleculen in het druppeltje worden mobiel en diffunderen in de film die rond de ribbon is gesmolten. Als die moleculen het peroxide aanvallen dat de film probeert te crosslinken, komt de ribbon in een ring van film te zitten die nooit volledig is uitgehard. De signatuur is gemakkelijk te missen omdat ze lokaal is: een paar millimeter verderop ziet en test de film normaal, waardoor de eerste neiging is om de filmbatch de schuld te geven in plaats van de lijm.
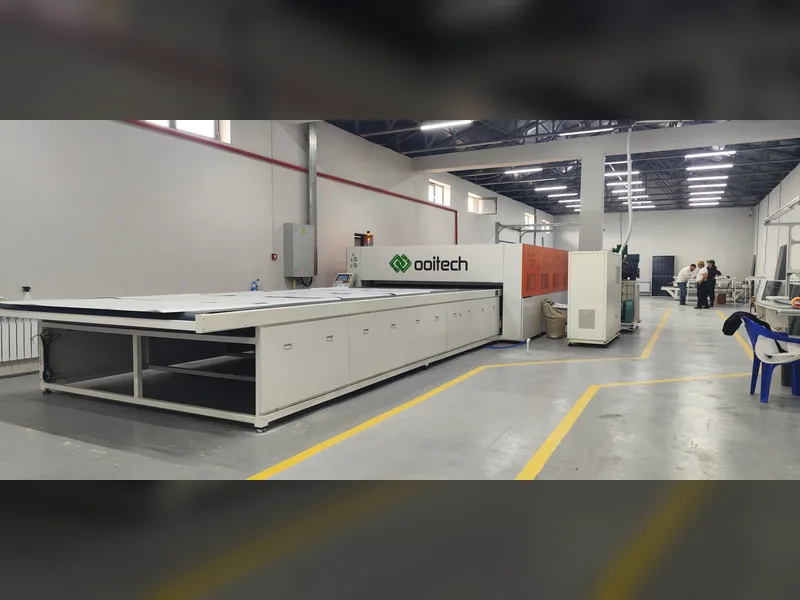
We houden de plaat tussen 145 en 155 graden C met circulerende thermische olie om een stabiel temperatuurprofiel te handhaven dat ongelijkmatige diffusie voorkomt terwijl de film crosslinkt.
Hoe de film crosslinkt, één relais
POE en EVA zijn thermoplastisch. Ongecrosslinkt worden ze zacht en vloeien ze bij temperatuur, en ongecrosslinkt EVA begint te smelten nabij 70 graden C, een temperatuur die een module-backsheet op een zomerdag bereikt. De filmformule bevat een organisch peroxide, een peroxycarbonaat zoals TBEC, plus een co-agent zoals TAIC. Tijdens laminering verloopt de crosslinkreactie als een estafette. Warmte splitst de peroxide zuurstof-zuurstofbinding in een alkoxyradicaal. Dat radicaal onttrekt een waterstof aan een polymeerketen en geeft het radicaal door aan de keten. Twee ketenradicalen koppelen vervolgens tot een koolstof-koolstofcrosslink, en de co-agent helpt het stokje aan meer ketens door te geven.
Het crosslinkniveau wordt afgelezen als gelgehalte: het niet-uitgeharde deel wordt geëxtraheerd met een oplosmiddel zoals xyleen, en het onoplosbare aandeel dat overblijft is het gelgehalte, gemeten volgens IEC 62788-1-6 of GB/T 29848. De vuistregel in de industrie is ten minste 75 procent voor EVA en ten minste 60 procent voor POE, met de specificatie van de filmfabrikant als autoriteit.
De extractietest splitst de film in twee delen: het crosslinknetwerk dat overleeft en de niet-uitgeharde ketens die oplossen. Een film die 75 procent meet is grotendeels een netwerk, maar de 25 procent die oploste is materiaal dat zich er nooit bij heeft gevoegd, en dat aandeel is precies waar een vergif zijn sporen achterlaat. Daarom is gelgehalte het getal om in de gaten te houden wanneer een lijm en een film elkaar ontmoeten.
Drie vergiften die het relais doorbreken
Alles wat het peroxide verbruikt, of het radicaal opvangt en weigert door te geven, doorbreekt het relais. De additieven in een lijmdruppeltje vallen uiteen in drie klassen.
| Vergifklasse | Waar het vandaan komt | Hoe het het relais doorbreekt | Wat het achterlaat |
|---|---|---|---|
| Amine | Amine-uitharders en -versnellers in thermohardende lijm; amine-co-initiatoren in sommige UV-lijm | Redoxreactie met peroxide ontsteekt het ruim onder zijn normale ontledingstemperatuur | Peroxide verbruikt voordat de film smelt en hecht |
| Thiol | Thiol-een UV-lijm en thiol-uitgeharde epoxy | S-H-binding doneert waterstof en ketenoverdracht, waardoor een actief radicaal verandert in een weinig actief zwavelradicaal | Relais stopt en crosslinkefficiëntie daalt scherp |
| Inhibitor | Fenolische inhibitoren zoals MEHQ of hydrochinon toegevoegd voor UV-opslagstabiliteit | Vangt radicalen en vormt een stabiel product | Effectief peroxidegehalte daalt doordat radicalen een-op-een worden opgegeten |
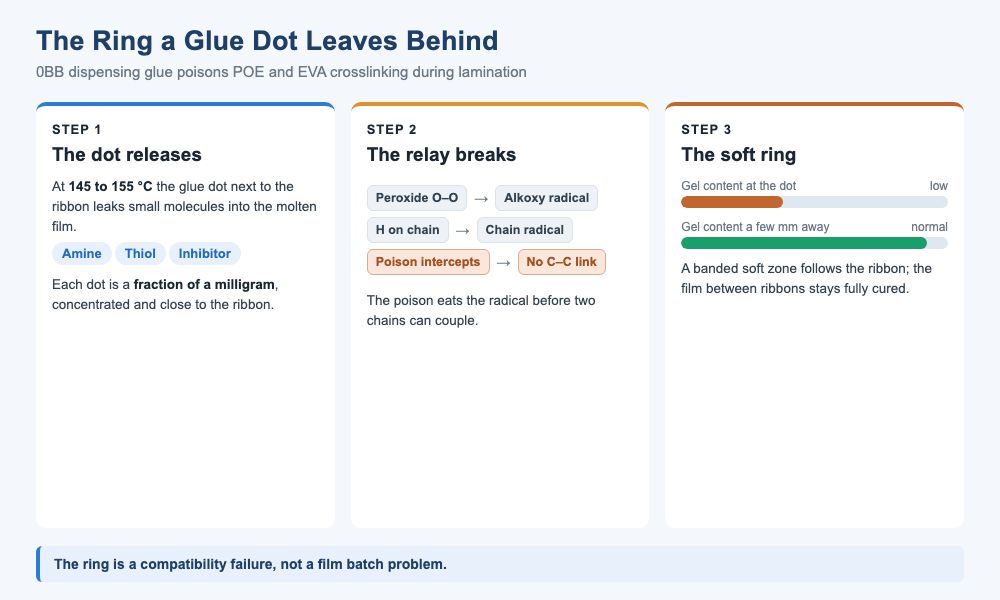
Het pad van een lijmdruppeltje naar een zachte ring. Het druppeltje geeft vergifmoleculen vrij bij laminering, de peroxide-relais stopt, en het gelgehalte daalt alleen in de ring rond de ribbon.
Amine: de lont vroeg aansteken
Een tertiair amine vormt met peroxide een redox-initiatorsysteem, waardoor aminen kamertemperatuurharsen versnellen. In een film is die versnelling het verkeerde ding op het verkeerde moment: het peroxide ontleedt voordat de film volledig is gesmolten en gehecht, en de radicalen die het vrijgeeft worden grotendeels gedoofd in nevenreacties.
De inhibitor-klasse verbergt zich in het volle zicht
UV-lijm is een radicaaluitharding, dus om te voorkomen dat het in het vat polymeriseert voegt de formuleerder een fenolische inhibitor toe. Dit is dezelfde klasse radicaalvangende stabilisator die peroxide-radicalen in een film tenietdoet. Een onvoldoende uitgehard lijmdruppeltje maakt het erger, omdat de ribbon het druppeltje tegen UV afschermt, zodat het deel dat het slechtst uithardt precies het deel is dat tegen de film aan zit.
Waarom de ring de ribbon volgt
Het falen heeft de vorm van het druppeltje, niet van de film. Het druppeltje is klein maar geconcentreerd, en diffusie bij laminering draagt zijn additieven slechts een korte afstand, zodat de vergifconcentratie het hoogst is bij het druppeltje en naar buiten toe afneemt. Het peroxide in de film is gedoseerd voor een hele plaat die gelijkmatig crosslinkt, zonder extra budget voor één plek die een groot lokaal aandeel opeet. Het resultaat is een min of meer cirkelvormige onvoldoende uitgeharde zone rond elk druppeltje, en langs een ribbon lijnen de zones zich op tot een band. In het slechtste geval crosslinkt de ring nauwelijks en deukt hij in onder een vingernagel.
Het patroon leest terug vanaf de lay-up. Omdat de punten langs de ribbon zijn verdeeld en de ribbon de volledige cel doorloopt, smelten de afzonderlijke ringen samen tot een band of een rij kralen die de ribbon volgt, terwijl de film tussen de ribbons volledig uitgehard blijft. Dat contrast, een gebande zachte zone op een verder harde film, is het teken dat een compatibiliteitsprobleem onderscheidt van een recept- of batchprobleem, dat de hele plaat gelijkmatig zou verzachten.
Waarom POE als eerste onder de grens zakt
POE is het meer blootgestelde materiaal. Het crosslinkt langzamer dan EVA, en een reologische vergelijking plaatst de geleringstijd van het meer polaire EVA op ongeveer vier keer die van POE. POE heeft dus een nauwer crosslinkvenster, en alles wat radicalen midden in de keten wegvangt, duwt het eerder onder zijn ondergrens dan het EVA zou duwen. De ondergrenzen weerspiegelen dit, 60 procent voor POE tegen 75 procent voor EVA, maar een vergiftigde ring kan onder beide zakken.
Wat de ring kost na laminatie
De ring zit waar de module het gevoeligst is. Sommige 0BB-routes zijn afhankelijk van de film die de ribbon na laminatie op de fijne gridvingers gedrukt houdt, dus een zachte ring verlaagt die contactdruk en verhoogt de contactweerstand, wat zich uit als een vals contact of een donkere elektroluminescentielijn. Een zone met weinig crosslinks wordt ook zachter en gaat weer vloeien bij temperatuur, waardoor de ribbon kan kruipen tijdens thermische cycli, en niet-uitgeharde film kan opnieuw smelten tot bellen en rimpels die een pad voor vocht openen. Het probleem is de vertraging: de initiële elektroluminescentie en het vermogen zien er normaal uit, en het probleem verschijnt pas na damp heat of tijd in het veld.
Elk symptoom verschijnt op een andere klok. Contactverlies en de donkere lijn kunnen binnen thermische cycli verschijnen, omdat de zachte ring zich elke keer dat de module opwarmt ontspant. Bellen en delaminatie duren langer, omdat ze nodig hebben dat het niet-uitgeharde deel opnieuw smelt en gas of water zich verzamelt. Veldstoringen zijn het langzaamst en het duurst, want tegen die tijd staat de module op een dak en zijn de film, de lijm en het recept allemaal door hun eigen tests gekomen.
Contact is het eerste dat bezwijkt
In de 0BB-routes die op filmdruk vertrouwen in plaats van op een sterke las, is de film de veer die de ribbon op de vinger houdt. Een ring die zacht blijft is een veer die bezwijkt, dus de contactweerstand stijgt waar de ring zit en de storing leest als een donkere lijn langs de ribbon in plaats van als een filmdefect.
Het opsporen voordat je laminaat
De schoonste controle is vergelijkende bemonstering. Snijd op één laminaat monsters direct boven een lijmdot, op één tot twee millimeter naast de ribbon, en op een plek ver van de ribbon, en meet vervolgens het gelgehalte op alle drie. Een duidelijke gradiënt, hoog ver weg en laag bij de dot, wijst op de lijm. Twee hulpmiddelen ondersteunen dit: differentiële scanningcalorimetrie leest de resterende exotherme reactie, die verschilt waar de uitharding onvolledig is en peroxide is overgebleven, en infraroodspectroscopie vergelijkt de pieken nabij de dot met de achtergrond.
Wij nemen vergelijkende monsters op één tot twee millimeter van de ribbon op testlaminaat om lokale variaties in gelgehalte in kaart te brengen voordat elk thermisch verbindingsrecept wordt vastgelegd.
| Methode | Wat het aantoont | Wanneer uitvoeren |
|---|---|---|
| Vergelijkend gelgehalte | Gradiënt van laag bij de dot naar normaal een paar millimeter verderop | Elke keer dat een zachte ring of lage peelkracht nabij de ribbon verschijnt |
| DSC rest-exothermie | Resterende reactie-enthalpie waar de uitharding onvolledig is | Als snelle screening op ondervulling |
| FTIR nabij de dot | Veranderde pieken tegen de achtergrondfilm | Om te bevestigen wat in de film is gemigreerd |
| Compatibiliteitscoupon | Gelgehalte en peelkracht bij de dot versus een gebied zonder dot | Voordat een nieuwe lijm wordt geïmporteerd |
De coupontest
Voordat een nieuwe lijm wordt geïmporteerd, bouw je een kleine compatibiliteitscoupon: glas, film, een lijmdot, film, backsheet, door het normale laminatierecept, en meet vervolgens het gelgehalte en de peelsterkte bij de dot tegen een gebied zonder dot. Het is goedkoop en snel, en het zou een vaste stap moeten zijn bij elke import van dispenseringslijm in plaats van iets dat pas na een veldretour wordt uitgevoerd.
De keten draaiende houden
Preventie splitst zich over lijm, film en proces.
- Aan de lijmkant: geef de voorkeur aan systemen zonder amine- of thiol-uithardingscomponenten, vraag de leverancier het inhibitortype en een ruwe dosering te onthullen, en leg de vereiste UV-uithardingsgraad vast zodat het door de ribbon beschaduwde deel niet onderuitgehard blijft.
- Aan de filmkant: valideer de combinatie met de filmfabrikant en kies een formule met meer crosslinkmarge. In een EPE-stack is de huid die de dot raakt het belangrijkst.
- Aan de proceskant: gebruik differentiële scanningcalorimetrie of reologie om te bevestigen dat de laminatietijd en -temperatuur ruimte laten in plaats van tegen de ondergrens van de filmspecificatie aan te zitten.
- Behandel elke wijziging van de lijmformule, zelfs een verwisselde inhibitor of co-initiator, als een wijziging die een nieuwe compatibiliteitsrun vereist.
Eén systeem, niet twee
Een lijm wordt meestal op zijn eigen voorwaarden gekwalificeerd: hechting, uithardingssnelheid, dispenseringsgedrag en houdbaarheid. Een film wordt ook op zijn eigen voorwaarden gekwalificeerd: peelkracht, transmissie, weerstand en gelgehalte. Geen van beide lijsten bevat het andere materiaal, dus een combinatie kan elke regel op beide bladen doorstaan en toch in de oven falen. De ontbrekende test is degene die beide samen uitvoert, en daarom hoort de compatibiliteitscoupon op de importchecklist naast de twee materiaalspecificaties. In een 0BB-module zijn de twee materialen niet langer buren die toevallig elkaar raken; het is één reactiesysteem dat ofwel samen voltooit ofwel samen faalt.
Waar deze getallen vandaan komen
Het laminatiebereik van 145 tot 155 graden C, de gelgehalte-ondergrenzen van 75 procent voor EVA en 60 procent voor POE, en de vier keer langzamere geleringstijd voor POE zijn industrie-typische waarden verzameld uit het bronartikel en zijn referenties, niet door ons uitgevoerde metingen. De bron citeert een Fraunhofer-onderzoek naar hoe het peroxide TBEC, het co-agent TAIC en stabilisatoren de crosslinking van het encapsulatiemateriaal beïnvloeden, een Polymers-artikel over gehinderde amine-stabilisatoren, en een SMM-analyse van de 0BB-encapsulatiekosten.
De drie gifklassen, amine, thiol en inhibitor, komen uit de polymeerchemie, niet uit één gepubliceerde specificatie, en een specifiek lijmgedrag moet worden bevestigd met de coupontest op je eigen laminatierecept. De bemonsteringsafwijking van één tot twee millimeter is een praktische richtlijn, geen standaardclausule.
V: Is de zachte ring altijd de schuld van de lijm?
Nee. Het is de hoofdverdachte, maar een filmbatch met een laag peroxidegehalte of een verkeerde lamineercurve kan een vergelijkbare onderuitharding achterlaten. De vergelijkende gelgehaltetest scheidt ze: een gradiënt gecentreerd op de dot wijst op de lijm, terwijl een uniform tekort wijst op de film of het recept.
V: Waarom faalt POE eerder dan EVA?
POE crosslinkt ongeveer vier keer langzamer, dus het venster is smaller en er is minder marge tegen elk vergif dat radicalen steelt. De ondergrens is ook lager, op 60 procent tegenover EVA 75 procent, maar een vergiftigde ring kan beide onder hun grens duwen.
V: Wat zit er in de lijm dat het probleem veroorzaakt?
Drie klassen: aminen die het peroxide vroeg ontsteken, thiolen die chain-transfer doen en de keten stoppen, en fenolische inhibitoren zoals MEHQ of hydrochinon die radicalen invangen. Een specifieke lijm kan een of meer daarvan bevatten.
V: Kan ik gewoon minder lijm gebruiken?
Gedeeltelijk. Een kleinere dot en minder dots verkleinen de vergiftigde zone, zolang de houdkracht de ribbon nog vasthoudt. De chemie is belangrijker dan het volume, dus een schone formulering verslaat een kleinere dosis van een vuile.
V: Hoe test ik een nieuwe lijm voordat ik die op de lijn gebruik?
Voer de coupontest uit: glas, film, lijmdot, film, backsheet door je normale lamineerrecept, en meet daarna het gelgehalte en de peel op de dot tegenover een gebied zonder dot. Maak er een vaste poort van vóór import.
V: Zal het probleem zichtbaar worden in de eerste elektroluminescentietest?
Meestal niet. De ring slaagt vaak voor de initiële elektroluminescentie en het vermogen. Het komt later naar boven als stijging van de contactweerstand, een donkere lijn, bellen of creep na thermische cycli, dampwarmte of veldtijd.
V: Lost een hogere lamineertemperatuur het op?
Niet betrouwbaar. Meer warmte kan de uitharding voltooien, maar drijft ook meer vergif uit de dot en voegt bellen, vergeling en energiekosten toe. De veiligere oplossing is een compatibele lijm plus crosslinkmarge op de film.
V: Is dit alleen een 0BB-probleem?
Het is het meest zichtbaar bij 0BB omdat de ribbon op de film is gelijmd en de ring op een contact zit. Elke lijm of tape die tijdens het uitharden de encapsulant raakt kan die vergiftigen, dus de compatibiliteitsregel geldt verder dan 0BB.
Slotgedachten
Het beoordelen van een lijm betekende vroeger het controleren van hechting, uithardingssnelheid en doseergedrag. In de lamineeroven vormen de lijm en de film één reactiesysteem, en de chemie van elke kant verandert het resultaat van de andere. Het compatibiliteitsprobleem is het stille soort: beide materialen slagen alleen en falen samen, laat. Zet de crosslinkcompatibiliteitscontrole naast de hechtingstest, en de zachte ring is geen mysterie meer.
OOITech vervaardigt enkel- en dubbelkamer met olieverwarmde of elektrische platen om zowel standaard gestringde modules als zero-busbar-laminatie-legeringsschema's te ondersteunen. Als u uw thermische cyclus verfijnt of nieuwe encapsulatieformuleringen kwalificeert, deel dan uw modulestack, lay-up-tekeningen of monstermaterialen met ons engineeringteam voor een apparatuurevaluatie. in zowel olieverwarmde als elektrische configuraties om uniforme thermische controle tijdens het crosslinken te bieden. Stuur ons uw tekeningen, modulestack of couponmonsters voor evaluatie, en ons technische team helpt u stabiele lamineerparameters voor uw 0BB-lijn vast te stellen.