0BB op back-contactzonnecellen: winst en opbrengstlimieten
Inhoudsopgave
Snel antwoord: Bij een back-contactcel bevinden beide polariteiten zich aan de achterzijde, dus conventionele ribbon moet langs één polariteitsbaan lopen en de andere kruisen om het circuit te sluiten. 0BB laat de gedrukte busbars volledig vallen en bondt een groot aantal ultradunne ronde draden rechtstreeks op het fijne grid, wat het stroompad verkort en metaal verwijdert dat de achterzijde beschaduwde. De ruil is mechanisch: het aantal verbindingen stijgt terwijl elke verbinding veel kleiner wordt, en op een volledig gemetalliseerd achteroppervlak wordt daar de opbrengst bepaald. De winst op moduleniveau is reëel, en dat geldt ook voor de reden waarom het procesvenster smal is.
Back-contactcellen hebben een helder optisch verhaal. Er is geen metaal aan de voorzijde, dus niets werpt een schaduw op het silicium, en het hele vooroppervlak is vrij voor de emitter en de antireflectiecoating. Daarom kan een back-contactcel een front-contactcel van dezelfde generatie voorblijven op conversie-efficiëntie. Hetzelfde ontwerp verplaatst echter elk interconnectieprobleem naar de achterzijde, en die problemen komen tot uiting in de module in plaats van in de cel.
Dit artikel gaat over de specifieke combinatie die in productie is doorgedrongen: 0BB-interconnectie op back-contactcellen. Het is geen algemene inleiding tot een van beide technologieën. Als u eerst de celstructuur wilt, behandelt onze uitleg over back-contactcellen de architectuur en het principe van stringsolderen, en de procesgids voor back-contactmodules volgt dezelfde cel tot aan laminering. Wat hier volgt is de boekhouding: wat 0BB verandert aan de bedrading, waar de winst op moduleniveau vandaan komt, en wat moet standhouden wil de lijn op opbrengst draaien.
Waarom een back-contactcel een ander bedradingsplan nodig heeft
Een back-contactcel wisselt zijn twee polariteiten af op het achteroppervlak. Vingers van de ene polariteit wisselen af met vingers van de andere over de hele achterkant van de cel, en elke polariteit wordt verzameld door zijn eigen set bredere busbars. De lay-out is van nature interdigitated, en de twee polariteiten mogen elkaar nooit raken. Die ene beperking maakt interconnectie aan de achterzijde moeilijker dan interconnectie aan de voorzijde.
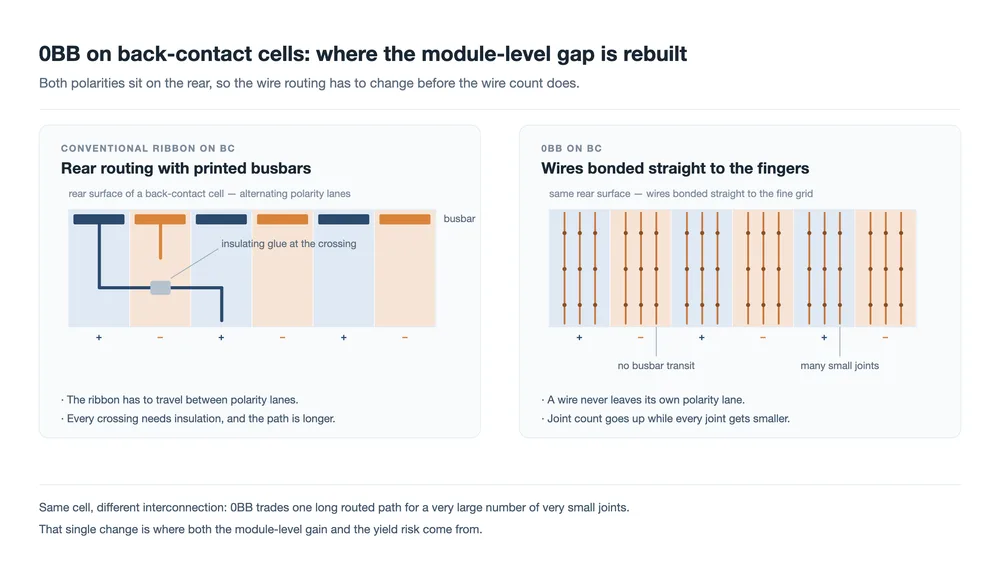
Bij conventionele ribbon soldeert een ribbon langs een busbar van één polariteit. Omdat de busbars van tegengestelde polariteit ertussen liggen, kruist elke ribbon die over de cel moet reiken banen die hij niet mag kortsluiten. Die kruisingen worden afgehandeld met een isolerende laag, waardoor back-contactmodules op plaatsen isolatie bevatten waar een front-contactmodule die helemaal niet nodig heeft. We gaan dieper in op die specifieke laag in ons artikel over waarom back-contactcellen isolerende lijm aan de achterzijde nodig hebben.
Vergelijk dat met een front-contactcel. Ribbon loopt langs een busbar aan de voorzijde, verlaat de cel, landt op de busbar aan de achterzijde van de volgende cel, en het werk is gedaan. De routering is kort, wisselt nooit halverwege de cel van polariteit, en de geometrie herhaalt zich identiek voor elke cel in elke string. Back-contact betaalt voor zijn optische voordeel met een ingewikkelder stroompad, en die complicatie is een kost op moduleniveau in plaats van op celniveau.
Wat 0BB verwijdert, en wat het terugbrengt
0BB verwijdert de gedrukte busbars. De cel behoudt zijn fijne grid en niets anders, en de verzameltaak verschuift naar de module: een groot aantal zeer dunne ronde draden wordt rechtstreeks op de vingers over het achteroppervlak gebond. Omdat elke draad boven één vingerbaan ligt, hoeft hij nooit naar de tegengestelde polariteit te kruisen, zodat het routeringsprobleem dat de conventionele lay-out domineerde grotendeels verdwijnt.
Er veranderen twee dingen tegelijk. Het stroompad wordt korter, omdat stroom niet meer langs een vinger naar een busbar en vervolgens langs de busbar naar een ribbontab hoeft te reizen; hij komt de draad binnen dicht bij waar hij werd opgewekt. En het aantal verbindingen vermenigvuldigt zich, omdat elke draad nu rechtstreeks op het grid bondt in plaats van te worden verzameld op een paar brede busbars. Een back-contactcel moet beide polariteiten aan dezelfde zijde verzamelen, dus het aantal verbindingen per eenheid achteroppervlak valt hoger uit dan op een front-contactcel met dezelfde 0BB-aanpak.
Die combinatie is het hele verhaal van deze combinatie. Het is ook de reden waarom 0BB op back-contactcellen niet simpelweg het 0BB-recept voor de voorzijde is, toegepast op een andere cel. De ribbongeometrie is anders, de verbindingsdichtheid is anders, en de mechanische belasting komt terecht op een oppervlak dat al volledig met metaal is bedekt. Onze gids over ribbonstructuur en -typen behandelt waarom ronde draad überhaupt in deze configuratie wordt gebruikt, en de drie rollen die een ribbon speelt legt de afweging tussen weerstand, verbindingssterkte en beschaduwing uit die hier opnieuw wordt uitgebalanceerd.
De boekhouding op moduleniveau
Celefficiëntie en module-efficiëntie zijn twee verschillende getallen, en het verschil ertussen is de cel-tot-module-ratio. Het is simpelweg modulevermogen gedeeld door de som van de celvermogens die erin zijn gegaan. Alles wat tussen de twee getallen gebeurt is verlies: oppervlak dat geen cel draagt, licht dat wordt weerkaatst weg van waar het gebruikt zou kunnen worden, weerstand in de geleiders en de verbindingen, en stroommismatch wanneer cellen met verschillende opbrengst aan elkaar worden bedraad.
De ratio is een vermenigvuldiger, wat de rekensom van technologievergelijkingen minder intuïtief maakt dan het lijkt. Een voorsprong op celniveau blijft niet intact in de module tenzij de ratio gelijk is. Op een celefficiëntieniveau van 25% is één punt cel-tot-module-ratio ongeveer een kwart punt module-efficiëntie waard. Zet twee technologieën iets meer dan een punt uit elkaar op celniveau, geef de leidende een tekort van twee punten in moduleratio, en het voordeel op moduleniveau wordt ruwweg gehalveerd. Dat is het boekhoudprobleem waarmee back-contactcellen worden geconfronteerd, en het is wat 0BB moet oplossen.
De term voor de tussenruimte
De eenvoudigste term in die boekhouding is de ruimte tussen cellen. De tussenruimte bevat geen silicium, dus draagt niets bij, en de kosten ervan zijn een eenvoudige oppervlakteberekening. Neem cellen van 182 mm en een tussenruimte van 1,5 mm: de tussenruimte is 1,5 ÷ 183,5, of ongeveer 0,82% van de module. Verklein die tot 0,5 mm en het verlies daalt tot ongeveer 0,27%, wat ruwweg een half punt ratio terugwint. Elimineer die helemaal en de volledige 0,82% komt terug.
Een back-contactcel is bijzonder goed gepositioneerd om dat herstel te realiseren, omdat er geen frontmetaal is en er dus niets aan de voorzijde hoeft te worden vrijgehouden van de naburige cel. Cellen kunnen dichter bij elkaar worden gebracht dan een front-contactontwerp normaal gesproken toelaat. Bij een cel van 25% is een halve punt ratio ongeveer 0,13 punt module-efficiëntie waard, wat niet triviaal is wanneer de vergelijking wordt gemaakt tussen twee celtechnologieën die nauwelijks een punt van elkaar verwijderd zijn.
De term aan de achterzijde
De tweede term is het metaal aan de achterzijde. Brede busbars en dikke ribbons blokkeren het licht dat een bifaciale module van achteren probeert op te vangen, en schaduw aan de achterzijde vermindert de bifaciale winst in directe verhouding tot hoeveel van de achterzijde ze bedekken. Het vervangen van een paar brede busbars door vele dunne draden verkleint dat bedekte oppervlak aanzienlijk, en daar komt de verbetering van de bifacialiteit in een 0BB back-contactmodule vandaan.
Het is de moeite waard hier precies over te zijn, omdat dezelfde draden die de bifacialiteit verbeteren ook de achterzijde beschaduwen. De winst is relatief: dunne ronde draden bedekken veel minder van de achterzijde dan de busbars plus brede ribbons die ze vervangen, maar ze maken de achterzijde niet transparant. Hoe groter het aantal draden wordt, hoe meer dat voordeel wordt verbruikt. Dit is een van de redenen waarom de open vragen verderop niet academisch zijn.
Waar de winst vandaan komt
Vier effecten doen het meeste werk. Het eerste is het verkorte stroompad: met de busbar verwijderd, verlaat de stroom de finger naar een draad dicht bij het punt waar deze werd opgevangen, zodat de finger- en busbarsegmenten die deze vroeger droegen niet meer in het circuit zitten. Het tweede is de geometrie van de verbinding: veel kleine verbindingen verdelen de mechanische belasting over de achterzijde in plaats van deze te concentreren op een paar brede gesoldeerde strips, waardoor de scheurbestendigheid doorgaans verbetert, zelfs terwijl elke afzonderlijke verbinding zwakker wordt.
Het derde is het hierboven beschreven herstel van de tussenruimte, dat alleen beschikbaar is omdat de voorzijde van een back-contactcel geen metaal heeft dat gescheiden moet worden gehouden. Het vierde is zilver. Busbars zijn gedrukt zilver, en het verwijderen ervan verwijdert in één stap een aanzienlijk deel van het zilververbruik van de cel. Dat is wat 0BB en met koper geplateerde achterelektroden tot natuurlijke partners maakt in plaats van twee afzonderlijke projecten, en het is het onderwerp van onze vergelijking van pasta met minder zilver en koperplating. De bredere vraag of back-contact de juiste plek is om zilver te besteden, wordt behandeld in ons stuk over back-contact versus TOPCon.
Waar het risico naartoe verschuift
Mechanisch gezien is een soldeerverbinding slechts zo sterk als het verbonden oppervlak en het materiaal waaraan het hecht. Een 0BB-verbinding op een back-contactcel kan qua oppervlak een orde van grootte kleiner zijn dan een conventionele busbarverbinding, en de peelkracht neemt af met het oppervlak. Tegelijkertijd verandert het materiaal eronder van karakter: een gedrukte of gesinterde zilverelektrode is poreus, en de ribboncoating moet daarmee legeren over die porositeit heen in plaats van met massief metaal. Een verbinding die zich vormt over een ruw, gedeeltelijk geoxideerd oppervlak begint met minder sterkte en degradeert sneller onder thermische cycli.
Er is een tweede effect dat specifiek is voor back-contactcellen. Omdat beide polariteiten aan de achterzijde zitten, is de achterzijde zwaar gemetalliseerd en heeft de cel metaal dat het grootste deel van één vlak bedekt. Solderen verwarmt dat vlak lokaal en koelt het weer af, en de differentiële krimp tussen het koper en het silicium werkt op een wafer die met elke generatie dunner wordt gemaakt. Het resultaat is doorbuiging, en doorbuiging is wat tijdens hantering, stringen en lamineren in microscheuren verandert.
De tegenmaatregelen in productie richten zich allemaal op dezelfde twee variabelen. Eén is de elektrode: overstappen van poreus gedrukt zilver naar een dichtere geplateerde koperlaag geeft de verbinding iets solide om aan te hechten, wat de peelkracht verhoogt en de spreiding tussen verbindingen vermindert. De andere is temperatuur: verbinden bij een lagere temperatuur met een laagsmeltende coating of een lijm vermindert de thermische uitslag, wat de doorbuiging vermindert, en het past ook bij cellen waarvan de passivering een standaard soldeerprofiel niet kan doorstaan.
| Risico | Mechanisme | Tegenmaatregel | Wat te meten |
|---|---|---|---|
| Zwakke verbindingen | Het verbonden oppervlak per verbinding is veel kleiner, en de peelkracht schaalt met het oppervlak | Dichtere geplateerde elektroden; strakkere controle van verbindingsparameters | Peelkracht en de spreiding daarvan over de cel |
| Slechte bevochtiging | Zilverelektroden zijn poreus en oxideren; de coating moet over dat oppervlak legeren | Oppervlaktebehandeling, flux en profiel afgestemd op de elektrode | Dwarsdoorsneden van verbindingen; weerstand per verbinding |
| Doorbuiging en breuk | Een volledig gemetalliseerde achterzijde plus een dunne wafer plus lokale verwarming | Verbinding bij lage temperatuur; lagere kracht; voorzichtiger hantering | Doorbuiging na stringen; breuk- en scheurpercentage |
| Verborgen scheuren | Scheuren beginnen klein en uiten zich aanvankelijk niet altijd als vermogensverlies | In-line elektroluminescentie na stringen en na lamineren | EL-scheurpercentage in beide stadia |
De laatste rij is degene die bepaalt of de rest van het werk zichtbaar is. Een kleine scheur bij een verbinding verandert niet noodzakelijkerwijs het modulevermogen op het moment van testen, dus een lijn die alleen vermogen controleert, zal modules verschepen die later falen. Elektroluminescentie na stringen en opnieuw na lamineren is wat een verbindingsprobleem in een getal omzet, en ons artikel over inline en offline EL-testen behandelt waar elke controle in de lijn thuishoort.
Wat te meten vóór opschaling
Omdat de winsten en de risico's samen komen, kan een 0BB back-contactprogramma niet alleen op modulevermogen worden beoordeeld. Vermogen vertelt je dat het stroompad is verbeterd; het zegt niets over of de verbindingen een decennium thermische cycli zullen doorstaan. De statistieken die ertoe doen, vallen uiteen in drie groepen, en ze worden meestal op verschillende punten in de lijn gemeten.
| Metriek | Vraag die het beantwoordt | Fase |
|---|---|---|
| Peelkracht per verbinding, met spreiding | Zal de verbinding hantering en lamineren überhaupt doorstaan? | Stringerinstelling en inkomende kwalificatie |
| Scheurpercentage via elektroluminescentie | Beschadigt het proces cellen zelfs wanneer het vermogen acceptabel lijkt? | Na stringen en na lamineren |
| Cel-tot-module-ratio | Hoeveel van de voorsprong op cel-niveau bereikt daadwerkelijk de module? | Moduletest |
| Bifacialiteitsfactor | Heeft het verwijderen van de achterste busbars de winst aan de achterzijde opgeleverd? | Modultest met achterverlichting |
| Temperatuurcoëfficiënt en gedrag bij weinig licht | Verandert het kortere pad het gedrag buiten de standaard testomstandigheden? | Karakterisering van cellen en modules |
| Behoud na vochtige warmte en thermische cycli | Houden de vele kleine verbindingen stand waar vroeger een paar grote zaten? | Kwalificatie |
De kwalificatierij verdient nadruk, omdat de verbinding het onderdeel van de module is met de kleinste marge en de grootste blootstelling. De standaard betrouwbaarheidsreeks is de juiste plek om te beginnen, en onze lijst met modulbetrouwbaarheidstests laat zien welke test welke faalmodus opvangt. Vooral vochtige warmte is op deze architectuur het letten waard: het tast het grensvlak aan in plaats van het bulk, en er zijn veel meer grensvlakken per module zodra de busbars weg zijn.
Wat het betekent voor de lijn
Een stringer die 0BB draait op back-contactcellen doet ander werk dan een die conventionele ribbon draait. Het aantal draden is veel hoger, elke draad is dunner, en de bondkracht per draad moet omlaag terwijl de plaatsingsnauwkeurigheid omhoog moet, omdat een verkeerd geplaatste dunne draad op de verkeerde vingerbaan terechtkomt en niets bijdraagt. Doorvoer moet worden bereikt met meer plaatsingsgebeurtenissen in plaats van met sneller solderen van een paar brede ribbons.
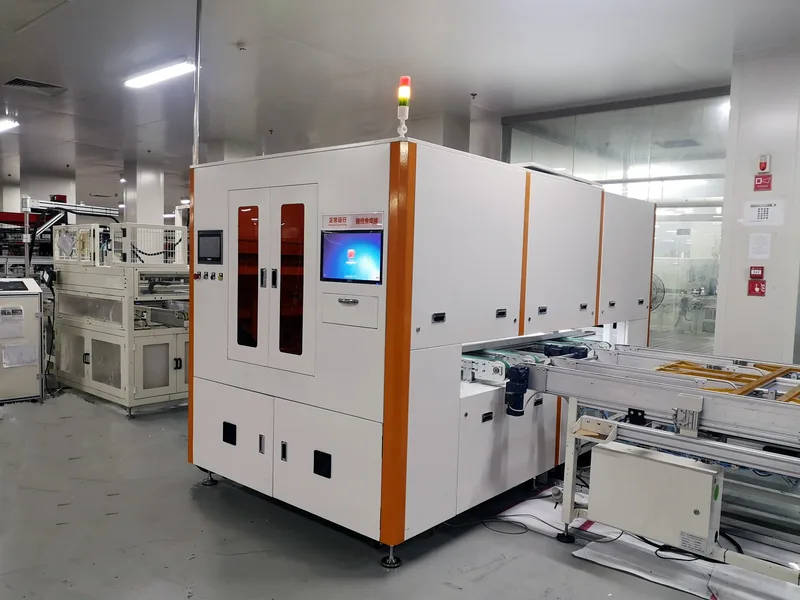
De back-contactcel vraagt ook om voorzichtiger hantering dan een front-contactcel van dezelfde dikte. Er is geen front-busbar om de wafer te verstijven, en de achterzijde is volledig gemetalliseerd, dus de machine moet kracht en temperatuur strakker onder controle houden tijdens het stringen. Daarom bestaan er speciale back-contact-stringers in plaats van één platform dat voor elk celtype wordt geconfigureerd. Onze OSLB-1300 back-contact-stringer en SL-1000 back-contact lasapparaat -pagina's beschrijven twee benaderingen van dat probleem, en de algemene selectielogica staat in onze gids voor tabbers en stringers.
Stroomafwaarts van het stringen veranderen twee dingen. Lamineren kan niet langer vertrouwen op stijve busbar-secties om de ribbons plat te houden, dus positionering hangt af van het encapsulant en van eventuele lijm die bij de verbinding wordt gebruikt. En het bussen moet een veel groter aantal dunne geleiders aan de stringuiteinden verbinden, wat een ander mechanisch probleem is dan het solderen van een handvol brede ribbons; de DH200-Y automatische bussingmachine is de apparatuurklasse die dat afhandelt. Voor de omliggende reeks laat ons overzicht van stations en lijnindeling zien waar deze stappen zitten en wat daartegen moet worden afgewogen.
Wat nog open is
Vijf vragen zijn het letten waard, omdat de antwoorden bepalen hoe ver deze combinatie gaat.
De eerste is de richting van het draadaantal. Meer draden verkorten het vingerpad en verbeteren de scheurweerstand, maar op een bifaciale module neemt elke toegevoegde achterdraad een deel van de winst aan de achterzijde terug die het verwijderen van de busbars opleverde. Waar die afweging uitkomt, hangt af van hoeveel achterbestraling de installatie daadwerkelijk ontvangt, wat net zozeer een locatievraag is als een modulevraag.
De tweede is hoe klein een verbinding kan worden. Er is een ondergrens waaronder de peelkracht het lamineren en de hantering in het veld niet meer overleeft, en die ondergrens hangt af van de elektrode en de bondmethode in plaats van van de ribbon. Om die te vinden is destructief testen nodig op een schaal die de meeste lijnen niet routinematig draaien.
De derde is soldeer tegen lijm. Lijmverbinding verwijdert de thermische uitslag volledig, wat het bolprobleem oplost, maar het verschuift de duurzaamheidsvraag naar de lijm en het elektrode-grensvlak, waar minder opgebouwde veldervaring is.
De vierde is de testmethode. Verbindingssterkte is momenteel een peelmeting op componentniveau, en er is geen test op moduleniveau rond een verbindingspopulatie van deze omvang. Twee lijnen met verschillende bemonstering kunnen daarom beide acceptabele verbindingen rapporteren terwijl ze met een ruime marge verschillen in wat ze feitelijk hebben geverifieerd.
De vijfde is tijd. Kleine verbindingen dragen een kleinere absolute sterktemarge, dus de interessante vraag is niet of ze een initiële kwalificatie halen, maar hoe ze verouderen. Scheurgroei bij een verbinding van tienden van een vierkante millimeter na duizend thermische cycli is een andere curve dan die waartegen de industrie twintig jaar lang heeft gekwalificeerd.
Veelgestelde vragen
Waarom kan een front-contactcel een eenvoudiger ribbon-indeling gebruiken dan een back-contactcel?
Omdat de twee polariteiten op tegenoverliggende vlakken liggen. Ribbon raakt aan de voorzijde altijd maar één polariteit en aan de achterzijde de andere, dus hoeft nooit een gebied van tegengestelde polariteit te kruisen. Bij een back-contactcel delen beide polariteiten het achteroppervlak, dus elke geleider die zijdelings over de cel beweegt, riskeert banen kort te sluiten die gescheiden moeten blijven.
Verhoogt 0BB het modulevermogen op een back-contactcel?
Het verhoogt het via de moduleboekhouding in plaats van via de cel. De celefficiëntie blijft ongewijzigd, maar de verhouding tussen modulevermogen en celvermogen verbetert: kortere stroompaden, geen busbar-doorgang, en de mogelijkheid om cellen dichter bij elkaar te brengen. Daarom komt het voordeel tot uiting op moduleniveau in plaats van in een celefficiëntietabel.
Waarom is peelkracht het getal dat bepaalt of 0BB werkt?
Omdat het de meting is die als eerste faalt. Over weerstand en optische verliezen valt te discussiëren; een verbinding die loslaat tijdens het lamineren of in het veld beëindigt de oefening. Peelkracht daalt naarmate het gebonden oppervlak daalt, en 0BB verkleint het gebonden oppervlak sterk, dus het hele ontwerp moet dat verlies terugverdienen via de elektrode en het bondproces.
Verbetert het verwijderen van de achterste busbars altijd de bifacialiteit?
Het verbetert die ten opzichte van de busbars en brede ribbons die zijn verwijderd, niet in absolute zin. De vervangende draden beschaduwen de achterzijde nog steeds. De netto winst hangt af van hoeveel van het achteroppervlak het nieuwe draadpatroon bedekt, daarom zijn draaddiameter en draadaantal net zozeer een bifacialiteitsbeslissing als een elektrische.
Kan geleidende lijm solderen volledig vervangen?
Dat kan, en het verwijdert de thermische uitslag die bol veroorzaakt. Wat het niet wegneemt, is de eis dat de verbinding thermische cycli, vochtigheid en mechanische belasting gedurende de levensduur van de module doorstaat. Lijmverbinding verschuift de faalmodus van het soldeergrensvlak naar het grensvlak van lijm en elektrode, waar de praktijkervaring korter is.
Wat moet waar zijn wil deze combinatie opschalen?
Drie dingen tegelijk: verbindingssterkte die de kwalificatie met marge haalt in plaats van op de grens, scheurpercentages gemeten met elektroluminescentie die laag blijven door de laminering, en een verhouding op moduleniveau die daadwerkelijk het verschil en de winst aan de achterzijde vastlegt. Een lijn die een goed modulevermogen rapporteert maar de andere twee niet heeft gemeten, heeft het makkelijkste deel van het probleem geverifieerd.
Slotgedachten
0BB op back-contactcellen kun je het best begrijpen als een boekhoudkundige reparatie. De cel wint op het vooroppervlak en betaalt daarvoor aan de achterzijde, waar de onderlinge verbinding moeilijker is en het metaal meer oppervlak bedekt. Door de collectietaak te verplaatsen van gedrukte busbars naar een groot aantal dunne draden wordt een deel van die betaling teruggewonnen, en de winst is groot genoeg om ertoe te doen wanneer twee celtechnologieën ongeveer een punt van elkaar verschillen.
De kosten van die reparatie zijn geconcentreerd in de verbindingen. Ze zijn kleiner, er zijn er veel meer, en ze liggen op een oppervlak dat al volledig gemetalliseerd is en mechanisch belast wordt door de soldeerwarmte. Elke praktische beslissing in deze architectuur, van geplateerde elektroden tot verbinding bij lage temperatuur tot in-line elektroluminescentie, bestaat vanwege die concentratie. Wanneer iemand meldt dat een back-contact 0BB-lijn werkt, is het getal dat je zou moeten opvragen niet het modulevermogen. Het is de verdeling van de peelkracht en het scheurpercentage dat dat heeft opgeleverd.
Gerelateerde lectuur
Back-contactcellen uitgelegd · Productieproces van back-contactmodules · Waarom back-contactcellen isolerende lijm nodig hebben · Markt- en technologierapport over stringers: 0BB-trends · Minder zilver, koperpasta of koperplating · Wat een PV-ribbon doet: drie taken, één afweging · PV-ribbonstructuur en -typen · In-line en offline EL-testen · PV-moduletests · Tabber- en stringermachines
De getallen in dit artikel zijn onze eigen berekeningen, geen gemeten productgegevens, en er worden geen testresultaten van fabrikanten geciteerd. Aannames: 25% celefficiëntie voor de omrekening tussen cel-naar-module-verhouding en module-efficiëntie, zodat één punt verhouding gelijkstaat aan ongeveer 0,25 punt module-efficiëntie; 182 mm-cellen met een tussenruimte van 1,5 mm (0,82% van het moduleoppervlak) en een tussenruimte van 0,5 mm (0,27%); een vergelijking van twee celtechnologieën die op celniveau ongeveer 1,2 punt van elkaar verschillen, waarbij een tekort van twee punten in de moduleverhouding de voorsprong op moduleniveau terugbrengt tot ongeveer 0,6 punt. De cijfers over de tussenruimte zijn oppervlakteargumenten en gaan ervan uit dat het tussenruimteoppervlak volledig terugwinbaar is. De werkelijke resultaten hangen af van het celontwerp, de modulelay-out en het procesvenster.
Platte versus ronde ribbon: waarom BC-cellen de regel doorbreken — de op busbars gebaseerde route waar dit artikel van uitgaat