Waarom bussing (overlap-solderen) celbarsten veroorzaakt
Inhoudsopgave
Snel antwoord: Een centrumgatbarst die uit de bussingstap komt, is een mechanisch falen op de verbinding tussen de celrand en de busbar. Drie dingen veroorzaken het. De gereserveerde opening tussen cel en busbar is te klein, waardoor de ribbon onder een steile hoek oversteekt en op de rand drukt. De ribbon werd gevormd over een hoogteverschil dat laminering later vlak maakt, waardoor overtollige ribbon overblijft die ergens moet knikken. Of de ribboncoating smolt tot een verhoogde soldeerring die in de wafer wordt gedrukt. Alle drie belasten ze de rand van een wafer van ongeveer 0,13 mm dik, en alle drie komen ze meestal pas na laminering aan het licht, in elektroluminescentie.
Centrumgatbarsten behoren tot de meest voorkomende cosmetische defecten die een modulelijn produceert, en de lijst met mogelijke oorzaken is lang. Hanteringsschade, glas, encapsulant, stringerfouten en lamineringsparameters hebben allemaal hun eigen signatuur. Deze pagina beperkt het onderwerp tot het deel dat voortkomt uit bussing — de overlap-soldeerstap die een stringeinde op een busbar verbindt — en loopt de drie manieren door waarop die stap cellen breekt.
Wat deze drie gemeen hebben, is dat geen ervan een elektrisch falen is. Het zijn geometrieproblemen. De verbinding tussen een celrand en een busbar is een plek waar een dunne wafer, een veel dikkere strook ribbon en een soldeerverbinding samenkomen, en waar een strook onder spanning van richting verandert. Zet die geometrie er een paar tienden van een millimeter naast en de wafer betaalt daarvoor later, in de pers.
Hieronder staat het mechanisme voor elk van de drie oorzaken, wat ze op de lijn van elkaar onderscheidt, en wat het waard is om vóór laminering te meten in plaats van erna.
De verbinding waar het op deze pagina om gaat
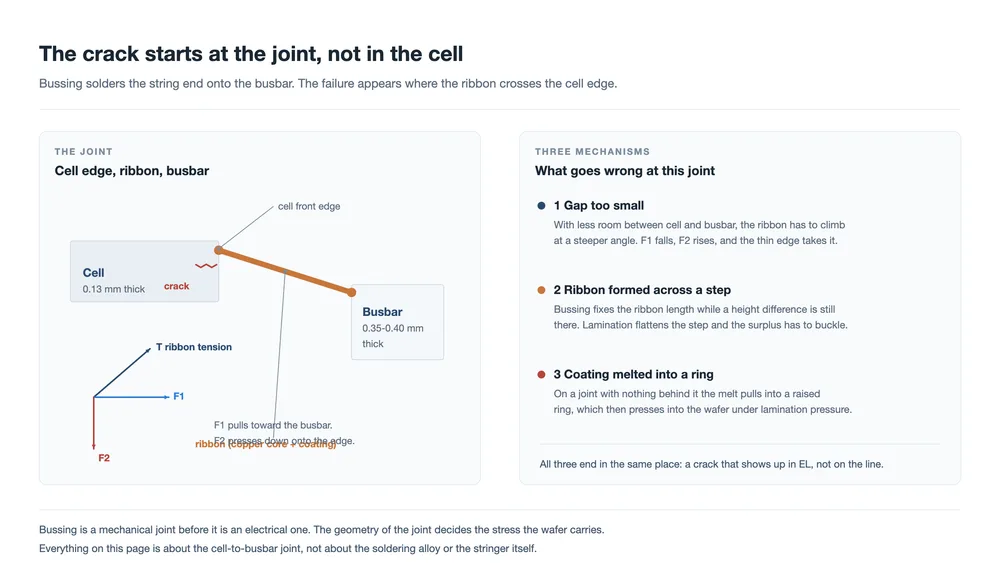
Bussing is waar de uiteinden van een afgewerkte string op de busbar worden gesoldeerd die de stroom verzamelt en naar de junction box voert. Op een TOPCon-string verlaat de ribbon de voorkant van de cel en wordt op de achterkant van de busbar gesoldeerd, zodat de verbinding zich op de celrand bevindt in plaats van in het midden van een celoppervlak.
De fixture brengt de cel en de busbar tijdens de bewerking naar een gemeenschappelijk vlak. Dat maakt ze niet even dik, en het verschil is niet klein:
| Item | Typische dikte |
|---|---|
| TOPCon-wafer | 0,13 mm |
| Centrum busbar-ribbon | 0,35 mm tot 0,40 mm |
Dus de ribbon verlaat een wafer van 0,13 mm, steekt een opening over en landt op een strook die ongeveer drie keer zo dik is. De ribbon is het enige element dat die stap overbrugt, en doet dat onder spanning. Waar hij de celrand raakt, duwt hij. Dat is de hele faalmodus in één zin; de drie oorzaken hieronder zijn slechts drie manieren om die duw groter te maken.
Oorzaak één: de gereserveerde opening tussen celrand en busbar is te klein
De opening tussen de celrand en de busbar is een procesvenster, geen nominale afmeting. Verschillende gewone dingen duwen de celrand dichter bij de busbar dan zou moeten. Een CCD-vision-offset op de bussingmachine kan het doen. Een positioneringsfout op dezelfde machine ook. Een string waarvan de totale lengte buiten tolerantie is geraakt, doet het ook, omdat de eindcel dan ergens anders aankomt dan waar de fixture hem verwacht.
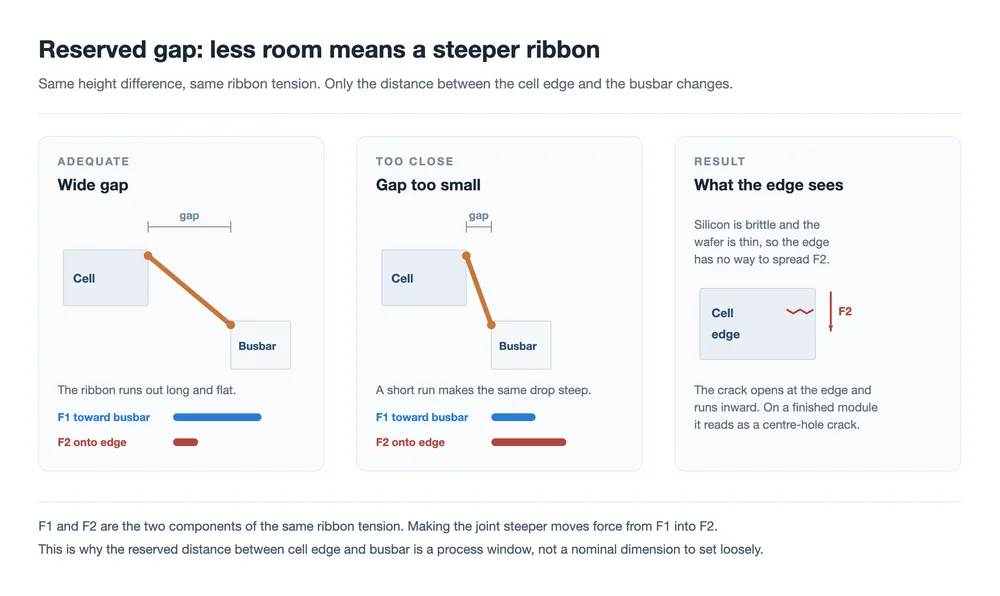
Zodra de opening kort is, moet de ribbon dezelfde klim over een kortere afstand maken, waardoor de hoek tussen de ribbon en de waferrand steiler wordt. Neem de ribbonspanning als ongeveer constant en splits die in twee componenten op het punt waar de ribbon de cel verlaat:
- F1 werkt in het vlak van de wafer en trekt de ribbon naar de busbar.
- F2 werkt loodrecht op de wafer en drukt de ribbon op de celrand.
Een steilere oversteek verplaatst spanning van F1 naar F2. De horizontale trek neemt af, de neerwaartse druk neemt toe, en de rand is waar die druk aankomt. Silicium is bros, de wafer is dun, en de rand is een vrij oppervlak zonder materiaal eromheen om de belasting te spreiden. Een barst begint aan de rand en loopt naar binnen. Op een afgewerkte module leest dat als een donkere lijn of een donkere plek in EL.
Deze oorzaak is van de drie het gemakkelijkst te voorkomen en het moeilijkst te zien, omdat een verbinding die 0,2 mm uit positie staat er volkomen normaal uitziet. De beheersing zit in de plaatsing zelf: vision-kalibratie, de positioneringsherhaalbaarheid van de bussingkop, en de lengtetolerantie van de string die aankomt van de stringer.
Oorzaak twee: de ribbon werd gevormd over een stap die laminering opheft
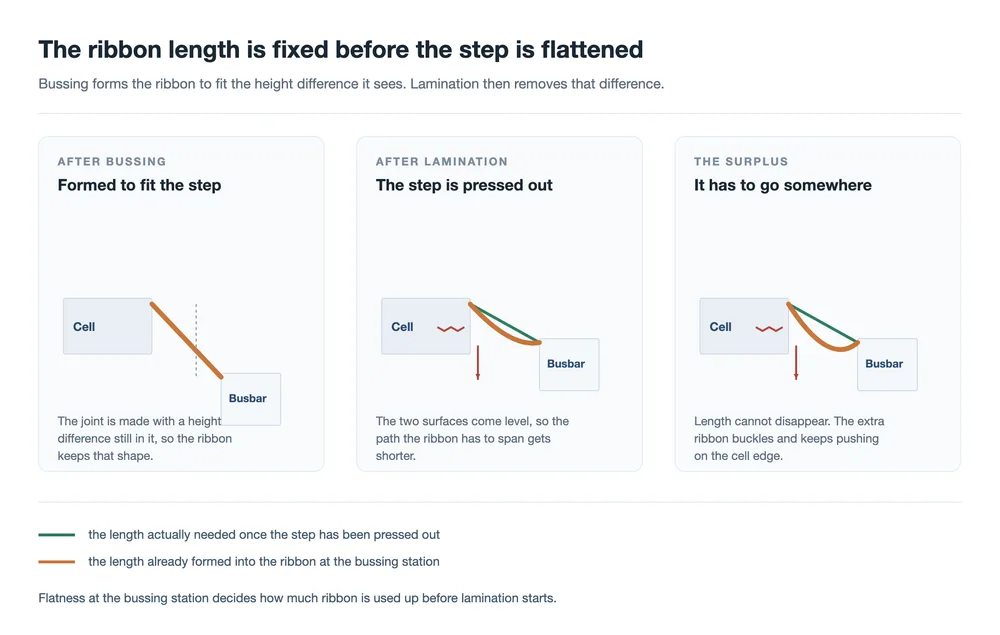
De tweede oorzaak begint hetzelfde, met een hoogteverschil tussen cel en busbar bij het bussingstation, maar de uitkomst is anders. Hier is het verschil groot genoeg dat de ribbon, eenmaal gesoldeerd, een stap in zijn vorm behoudt. De verbinding is gemaakt, de ribbon is vastgezet, en de lengte ribbon in die verbinding is nu een vaste grootheid.
Laminering doet dan wat laminering doet: het drukt het geheel plat. De twee oppervlakken komen gelijk te liggen, en het pad dat de ribbon tussen hen moet overbruggen wordt korter. De ribbon heeft echter al de lengte die hij heeft, en kan niet korter worden. Het overschot moet ergens heen, dus de ribbon knikt — en de knik ligt op de celrand.
Het resultaat is hetzelfde defect als oorzaak één, met een andere signatuur: het verschijnt eerder in batches dan als geïsoleerde cellen, omdat de stap een eigenschap van de opstelling is en niet van één verbinding. Het is ook de reden waarom een verbinding bij het bussingstation de inspectie kan doorstaan en toch barsten kan zaaien in de pers. Coplanariteit bij bussing is het beheerspunt, niet het uiterlijk van de verbinding.
Oorzaak drie: de coating smolt tot een verhoogde ring
De derde oorzaak is de zeldzaamste, het is de meest leerzame, en het is de enige die begint als een inkoopbeslissing. Hij verscheen in de broncase als een lijn met aanhoudende centrumgatbarsten na laminering. Meerdere laminators produceerden hetzelfde defect en de bussingmachine was het enige vaste element in het beeld, wat het onderzoek op de bussingstap richtte.
Wat daar gebeurde: de cel en de busbar hadden een klein hoogteverschil, en in het vorkgebied, waar de busbar zich naar de leads splitst, lag er geen busbar onder de ribbon om tegen te lassen. De ribbon liet los van de wafer. De soldeerwarmte smolt vervolgens de ribbon-coating, die zich tot een kraal rond de ribbon trok en stolde als een verhoogde ring. Onder lamineerdruk gedroeg die ring zich als een hard punt bovenop een brosse wafer, en deed die barsten.
De reden dat de ringen in batches verschenen, is het deel dat het onthouden waard is. De lijn was overgestapt op een goedkopere ribbon met een hoog tin- en laag kopergehalte, en de coating op die ribbon varieerde in dikte langs de spoel. Meer soldeer bij de verbinding produceerde een grotere ring. Terugkeren naar standaard ribbon verhielp het defect volledig.
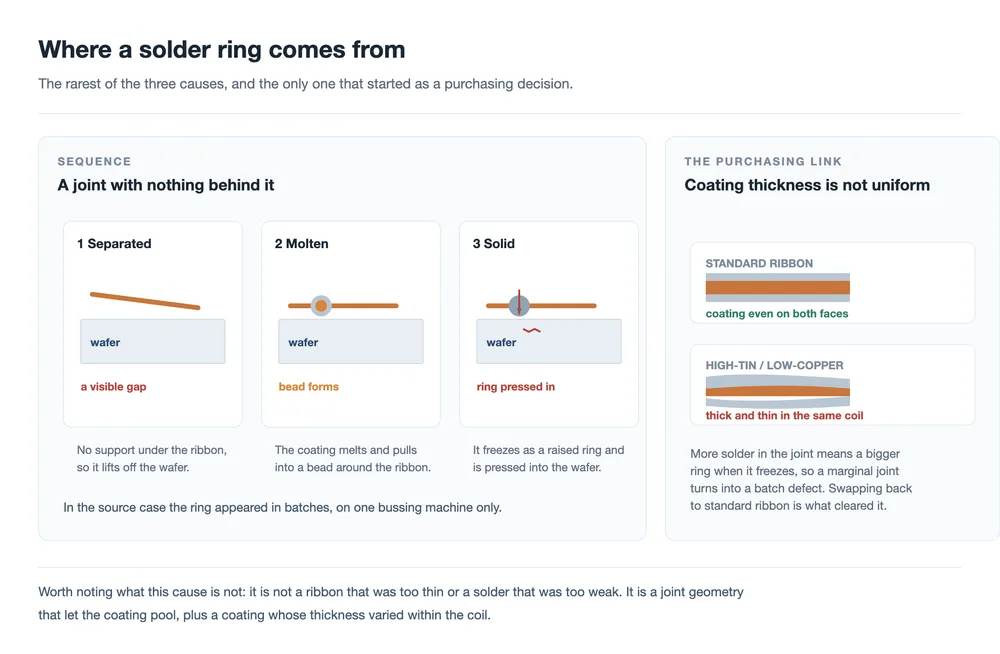
Daaruit volgen twee punten. Coatingdikte en de uniformiteit daarvan horen bij de inkomende inspectie thuis, niet alleen op een datasheet. de coating is het deel van de ribbon dat de verbinding maakt, en een spoel met ongelijkmatige coating gedraagt zich anders dan een gelijkmatige, zelfs wanneer beide aan hetzelfde gemiddelde voldoen. En een verbinding heeft iets nodig achter zich. Waar de ribbon een gebied kruist zonder ondersteuning eronder, werken zowel het solderen als het lamineren tegen de geometrie in in plaats van ermee mee.
De drie van elkaar onderscheiden
Op een lijn die centre-hole-cracks produceert, is het patroon van het defect vaak al genoeg om de oorzaak aan te wijzen voordat er enige meting wordt gedaan. De drie hieronder zijn de bussing-gerelateerde signaturen; andere signaturen bestaan en wijzen elders naartoe.
| Wat je ziet | Waarschijnlijke oorzaak | Eerste ding om te controleren |
|---|---|---|
| Cracks die de busbar volgen, verschijnend over cellen waarvan alle verbindingen acceptabel lijken | Gereserveerde spleet te klein | Vision-kalibratie en de werkelijke spleet bij de verbinding |
| Batch-cracks die een setupwijziging volgen in plaats van een shift | Ribbon gevormd over een stap | Coplanariteit van cel en busbar bij het bussen |
| Hetzelfde defect op meerdere laminators terwijl één bussingsmachine constant blijft | Soldeerring | Ondersteuning onder de ribbon, dan de ribbon-coatingspecificatie |
De derde rij is degene die het internaliseren waard is. Wanneer een defect het deel van de lijn volgt dat niet is veranderd, kan het deel dat niet is veranderd de oorzaak zijn, niet de controle.
Wat je bij het bussingsstation moet vasthouden
Geen van de drie oorzaken kan na het lamineren worden weggeïnspecteerd. Ze moeten worden vastgehouden bij het station dat de verbinding maakt, en op een bussing-machine betekent dat vier dingen:
- Plaatsing. De spleet tussen celrand en busbar moet worden gemeten en in kaart gebracht, niet aangenomen vanuit het programma. Vision-offsets en drift van de stringlengte verplaatsen die beide.
- Coplanariteit. Het hoogteverschil tussen cel en busbar op het moment van solderen bepaalt de ribbonlengte. Ondersteunend gereedschap en vlakheid van de fixture beslissen dat.
- Ribbonspecificatie. Coatingdikte en de uniformiteit daarvan, gecontroleerd op inkomend materiaal in plaats van afgelezen van de datasheet. De structuur van de ribbon en de coating daarvan bepalen hoeveel soldeer in de verbinding terechtkomt.
- Inspectietiming. Elektroluminescentie na het lamineren is waar deze defecten verschijnen. Als uw EL-check eerder in de flow plaatsvindt, wordt de crack gemist op het punt waar die nog traceerbaar is naar een station.
De lamineerzijde doet er ook toe, maar vooral als versterker. Een pers die de assemblage gelijkmatig platdrukt, met de vacuümfasen en de drukgradiënt die doen wat ze moeten doen, behandelt elke verbinding op dezelfde manier. De lamineercyclus is waar de geometrie die bij het bussen is opgebouwd uiteindelijk zijn consequenties ontmoet.
Veelgestelde vragen
Waarom verschijnt de crack pas na het lamineren?
Omdat de belasting die de rand breekt in de pers wordt uitgeoefend. De verbinding zelf ziet er normaal uit wanneer die wordt gemaakt; de overtollige ribbon is nog niet geknikt, en de soldeerring staat nog niet onder druk. Schade die al in de wafer zit, kan ook gesloten blijven tot de druk van het lamineren die opent tot een leesbare crack in EL.
Waarom wordt het een centre-hole-crack genoemd?
De naam komt van waar het defect op de afgewerkte module wordt gezien. De mechanische oorsprong is de cel-naar-busbar-verbinding, en daarom wijzen de drie oorzaken op deze pagina allemaal terug naar de bussingsstap in plaats van naar het gat zelf.
Is dit een ribbonprobleem of een soldeerprobleem?
Het is een geometrieprobleem dat zich via een gesoldeerde verbinding manifesteert. Oorzaken één en twee hebben bijna niets te maken met de ribbon als product: de spleet en het hoogteverschil zijn eigenschappen van hoe de onderdelen worden geplaatst en ondersteund. Oorzaak drie is de uitzondering, en daar is de coating van de ribbon direct betrokken.
Zou een dikkere ribbon helpen?
Die zou de stap vergroten die de ribbon bij de busbar moet overbruggen, en er zou meer materiaal in elke ring terechtkomen die zich vormt. De richting die de rand helpt is de tegenovergestelde: een kleinere en beter beheerste stap, een spleet die binnen zijn venster wordt gehouden, en een coating die zich langs de hele spoel hetzelfde gedraagt.
Kan iets hiervan vóór het lamineren worden opgevangen?
Twee van de drie kunnen dat, en alleen door meting. De gereserveerde spleet is een dimensie die u bij de verbinding kunt controleren. Coplanariteit bij het bussen is een dimensie die u op de fixture kunt controleren. De soldeerring is op de verbinding te zien als iemand ernaar kijkt, en daarom is het de moeite waard om zowel na het bussen als na het lamineren een inspectiestap te hebben.
Geldt dit ook voor busbar-loze modules?
Het mechanisme verandert met de verbinding. Op een 0BB-module wordt de ribbon direct aan fijne fingers gehecht, dus er is geen busbarrand om over te steken en de verbindingsbelastingen zijn verdeeld over veel meer, veel kleinere verbindingen. De hier beschreven busbarverbinding is degene waarbij één enkele dikke strip een dunne waferrand kruist.
Slotgedachten
Drie verschillende verhalen eindigen in dezelfde donkere lijn in EL, en de reden dat het de moeite waard is ze te scheiden, is dat ze om drie verschillende oplossingen vragen. De opening is een plaatsingsprobleem. De trede is een vlakheidsprobleem. De ring is een materiaal- en ondersteuningsprobleem. Een lijn die alle drie als "lamineerprobleem" behandelt, zal zijn tijd besteden aan het afstellen van een pers die niet de oorzaak is.
De rode draad is dat een strook ribbon onder spanning een belastingspad is, en de wafelrand het smalste punt daarop. Dunne cellen hebben die rand smaller gemaakt, en het bedrijfsvenster dat vroeger een tiende millimeter uitlijningsfout absorbeerde, doet dat niet meer.
Gerelateerde lectuur: Wat een PV-ribbon doet: drie taken, één afweging · PV-ribbonmaterialen: koperkern, hardheid en coating · PV-ribbonstructuur en -typen: vlak, rond en gevormd · DH200-Y automatische bussingmachine · HDX200-P half-cel bussingmachine · SAW-100A layup- en bussingmachine · Zonnepaneellaminator: lamineerproces uitgelegd · Hoe kies je de juiste laminator voor zonnemodules · Betrouwbaarheidstests voor PV-modules: oorzaken van cel- versus modulefalen · Tabber- en stringermachine: hoe het werkt, hoe je kiest
Diktecijfers voor de wafel en de centrale busbar zijn de typische waarden die in het bronmateriaal worden genoemd en variëren per leverancier en ontwerp. Verwijzingen naar de ribbon-spanningscomponenten F1 en F2 beschrijven de richting van de belasting op de verbinding; de verdeling tussen beide volgt uit de hoek van de ribbon en is geen gemeten waarde.
Gerelateerd: Hotspots, microscheurtjes en PID: drie langzame modulefouten plaatst dat lasverbindingsdefect in het bredere beeld van geleidelijk moduleverlies.
Gerelateerd: Mechanismen van zonnecelstringers: een zone-voor-zone gids. De busbar-verbinding begeeft het stroomafwaarts van de stringer, op de verbinding die de stringer heeft gemaakt.
Verder lezen en achtergrondgegevens
Openbaar referentiemateriaal over dit onderwerp, gepubliceerd door de organisaties die de technologieroadmap en marktgegevens van de sector onderhouden: