Slakkensporen op zonnepanelen: oorzaken en preventie
Inhoudsopgave
Slakkensporen op zonnepanelen: oorzaken en preventie
Een grijs of geelbruin lijntje verschijnt maanden na installatie langs een celscheur, en de module krijgt de schuld. Slakkensporen zijn meestal cosmetisch. De scheur eronder niet. Op een modulelijn is de scheur het deel dat je beheerst.
PV-moduleproductie · Modulerelevantie & inspectie · door Jerry, Ooitech
1. Wat een slakkenspoor is, en wat het niet is
Een slakkenspoor, ook wel slakkenbaan of wormspoor genoemd, is een grijze, geelbruine of donkere verkleuring aan de voorzijde van een kristallijn-siliciummodule. Het volgt meestal een zilveren gridfinger, een celrand of het pad van een celscheur. Dat laatste patroon is waar de naam vandaan komt: de verkleuring volgt de scheur zoals een spoor glas kruist.
IEA PVPS, het internationale samenwerkingsprogramma voor fotovoltaïsche energiesystemen, beschrijft een slakkenbaan als verkleuring van de frontmetallisatie en meldt dat deze doorgaans ongeveer drie maanden tot een jaar na installatie zichtbaar wordt. De timing varieert met het modulontwerp en met de operationele omgeving, waardoor twee identiek ogende installaties kunnen verschillen.
Het onderscheid dat de meeste commerciële discussies beslecht, is dit: het zichtbare spoor en het onderliggende elektrische defect zijn niet hetzelfde. De huidige IEA PVPS-richtlijn stelt dat slakkenbanen zelf geen aangetoonde directe invloed hebben op de moduleprestaties. Wat het vermogen kan verlagen of abnormale verwarming kan veroorzaken, is een samenhangende aandoening: een celscheur die een actief gebied scheidt, een beschadigde gridfinger, een defecte interconnectie of stroommismatch binnen een substring.
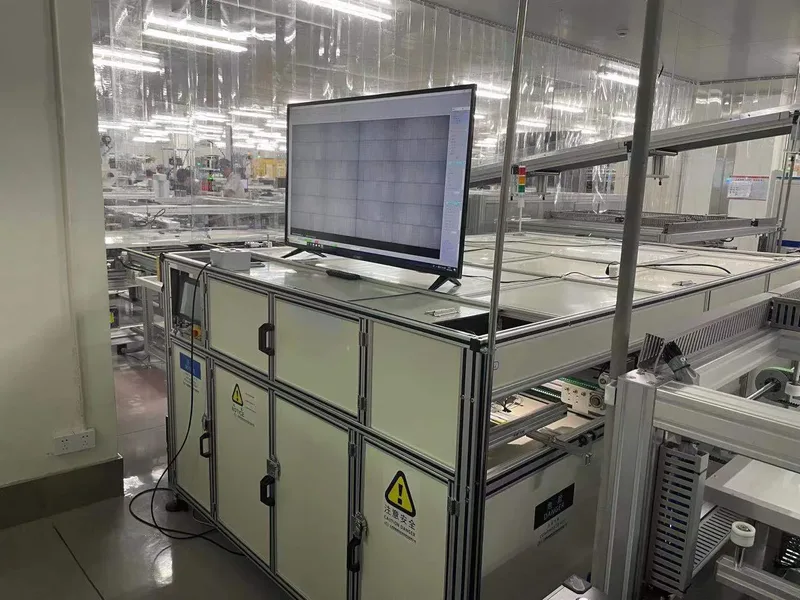
Fig. 1: Een inline EL-inspectiestation op een modulelijn. De monitor toont het elektroluminescentiebeeld, waarin een scheur als een donkere lijn verschijnt. Een slakkenspoor dat in het veld wordt waargenomen, volgt vaak precies die lijn.
| Een slakkenspoor is | Een slakkenspoor is niet |
|---|---|
| Verkleuring van de frontmetallisatie, zichtbaar voor het oog | Bewijs dat de module vermogen heeft verloren |
| Een patroon dat meestal een scheur, celrand of gridfinger volgt | Bewijs dat de scheur op uw productielijn is ontstaan |
| Bewijs dat zowel een pad als een chemie aanwezig was | Hetzelfde faalmechanisme als PID, LID of LeTID |
| Vaak langzaam in ontwikkeling en vaak stabiel zodra gevormd | Een automatische reden om een zending af te keuren |
2. Hoe een slakkenspoor ontstaat: scheur, chemie en transport
Geen enkele oorzaak produceert een slakkenspoor. Het gepubliceerde bewijs wijst op een interactie, en drie voorwaarden moeten samenvallen voordat iets zichtbaar wordt.
| Conditie | Wat het betekent op een module | Wat u kunt beïnvloeden |
|---|---|---|
| Een pad | Een microscheur, een celrand of een opening tussen cellen waardoor deeltjes langs de metallisatie kunnen bewegen | Celbehandeling, snijden, stringen, lay-up, lamineren en frame-belastingen |
| Een chemie | Zilvermetallisatie die reageert met reactieve deeltjes om verkleurde zilververbindingen te vormen | Formulering van encapsulant en backsheet, en hun additieven |
| Transport | Gassen en vluchtige producten die door de polymeerlagen bewegen, plus UV en temperatuur die de reactie aandrijven | Barrière-eigenschappen van het laminaat en de stuklijst als systeem |
Het chemische bewijs is specifieker dan de populaire verklaring. Microscopie- en chemische studies hebben slakkenspoorverkleuring gekoppeld aan veranderingen in het zilvermetallisatiesysteem. Meyer en medewerkers identificeerden zilvernanodeeltjes in de encapsulant direct boven aangetaste gridfingers. Peng en medewerkers identificeerden zilvercarbonaatnanodeeltjes op verkleurde zilvergirds. Andere onderzoeken hebben zilveracetaat, zilverfosfaat, zilvercarbonaat en zilversulfide op in het veld blootgestelde modules gerapporteerd. Fan en medewerkers identificeerden zilveracetaat en stelden een mechanisme voor waarbij het zilvergird, zuurstof en azijnzuur nabij een microscheur betrokken zijn.
Die bevindingen vormen samen geen universeel pad, en dat is van belang voor hoe u materialen specificeert. De term "slakkenspoor" beschrijft visueel vergelijkbare verkleuring die meer dan één materiaalinteractie kan produceren.
Eén resultaat in het bijzonder zou moeten veranderen hoe u leveranciersclaims leest. Fan en medewerkers modelleerden het proces en voerden versnelde tests uit. In hun resultaten fungeerde een microscheur samen met een celopening als transportpad. Zuurstofdoorlaatbaarheid door de backsheet had een belangrijke invloed op de vorming van zilveracetaat. Binnen het onderzochte bereik van waterdampdoorlaatbaarheid in die studie bleek waterdampdoorlaatbaarheid niet bepalend te zijn voor de vorming van slakkensporen.
Een barst is een veelvoorkomende voorwaarde voor een barstgerichte spoor, maar het is niet voldoende. Veel gebarsten cellen ontwikkelen nooit een zichtbaar spoor. IEA PVPS identificeert de combinatie van modulematerialen, UV-straling en temperatuur als een belangrijke reden waarom de gevoeligheid verschilt tussen moduleontwerpen.
3. Slakkenspoor, PID en LID: Drie verouderingsmodi, drie clausules
Deze drie termen worden in specificatiedocumenten door elkaar gehaald, en de verwarring is duur. Ze hebben verschillende oorzaken, verschillend bewijs en verschillende testclausules. Het schrijven van één algemene "geen degradatie"-clausule dekt geen van hen goed af.
| Slakkenspoor | PID | LID / LeTID | |
|---|---|---|---|
| Belangrijkste oorzaak | Een pad plus zilvermetallisatiechemie, met zuurstoftransport, UV en temperatuur | Systeemspanning gecombineerd met vochtigheid en temperatuur, wat ionenmigratie en shunting veroorzaakt | Bulk silicium en waterstofgerelateerde defectkinetiek onder belichting en warmte |
| Hoe het zich toont | Zichtbare verkleuring volgend op een barst, gridfinger of celrand | Vermogensverlies en shunting, vaak sterker aan de celranden nabij het frame | Vermogensverlies zonder een karakteristiek zichtbaar patroon |
| In het EL-beeld | Valt vaak samen met een barst; inactieve gebieden waar de barst het actieve gebied scheidt | Donkere, vaak randgewogen gebieden die veel cellen aantasten | Geleidelijk verlies van contrast in plaats van één gelokaliseerd patroon |
| Bewijs om op te vragen | Visueel record plus EL-beeld plus I-V-curve tegen een basislijn | Damp-heat- en spanningsstresstestgegevens onder IEC TS 62804 | Belichte soak- en donkere-opslagmeting op het celtype dat u koopt |
Voor LID en LeTID specifiek is het gedrag afhankelijk van de celtechnologie en kan het niet van het ene celtype naar het andere worden overgedragen. Onze eigen metingen op back-contact n-type cellen koppelen de steady-state temperatuurcoëfficiënt, de LeTID-dynamiek en donkere lekstroom aan elkaar, en de conclusie is expliciet beperkt tot de gemeten cel en niet tot de technologiefamilie. Als u een andere cel koopt, heeft u de gegevens van die cel nodig. We behandelen de meetaanpak in meer detail in de temperatuurdegradatie- en LeTID-studie op n-type back-contact cellen.
Voor PID wordt de antidegradatieprestatie van het encapsulatiemateriaal normaal gesproken getoetst aan IEC TS 62804, en de vergelijking van encapsulatiematerialen op deze site vermeldt die parameter voor elk filmtype. Dat is de juiste plek om een PID-clausule te verankeren, omdat het falen wordt gedreven door de elektrische en vochtomgeving die het encapsulatiemateriaal moet doorstaan.
4. Waar uw lijn de voorwaarde creëert: Celbarsten
Een slakkenspoor heeft een pad nodig. Aan de productiezijde is dat pad een barst, en barsten komen van een korte lijst plaatsen. IEA PVPS identificeert celbehandeling, snijden, stringen, solderen, lay-up, lamineren, framen en lokale mechanische druk als mogelijke bronnen, en voegt verpakking, transport en installatie toe als belangrijke bronnen na productie.
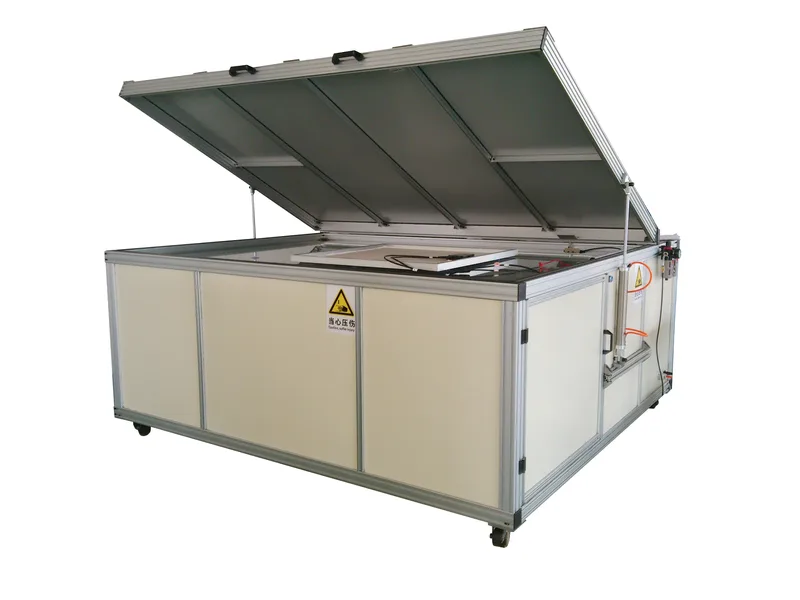
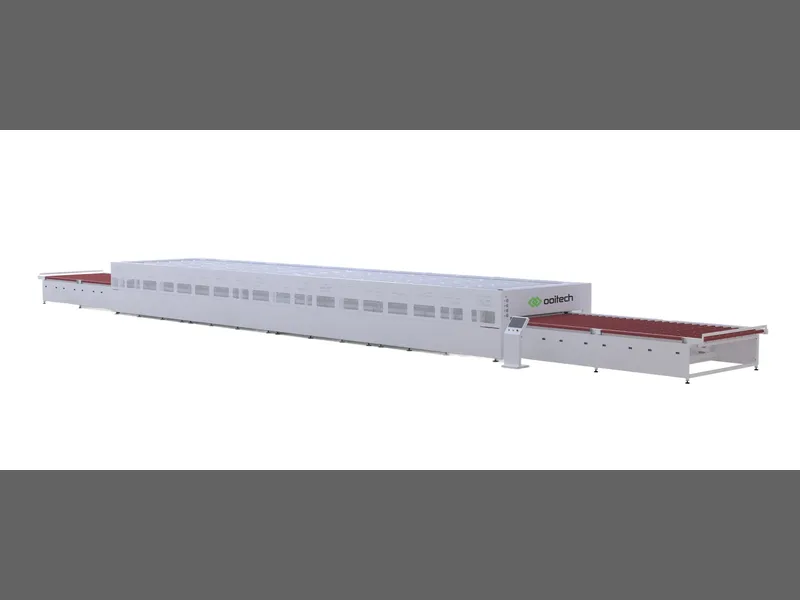
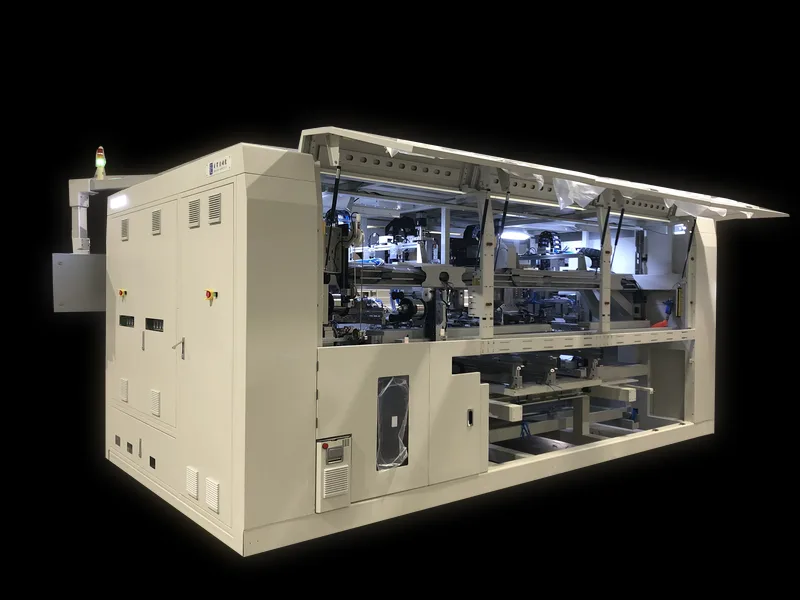
Fig. 2: Een modulelaminator met de kamer open. Lamineren brengt warmte en druk aan op het hele laminaat, dus elke barst die bij lay-up aanwezig is, wordt in de afgewerkte module meegenomen en is dan niet meer goedkoop te verwijderen.
Twee operationele signalen zijn het letten waard. Ten eerste wijzen repetitieve barstpatronen over meerdere modules meestal op een productiegerelateerd mechanisme in plaats van op willekeurige hanteringsschade. Ten tweede identificeert het uiterlijk van een barst alleen niet de gebeurtenis die deze heeft veroorzaakt, dus de nuttige vraag is niet "is er een barst" maar "in welke fase is deze verschenen".
Die vraag is te beantwoorden als u op meer dan één punt inspecteert. Ooitech bouwt EL-inspectie voor drie posities op de lijn, en de specificatieverschillen tussen hen zijn wat u in staat stelt een barst te lokaliseren in plaats van alleen te detecteren.
| Model | Positie | Beeldvorming | Bereikt moduleformaat |
|---|---|---|---|
| OPT-M950B | Inline, automatisch, voor of na layup | 8 camera's (4 EL + 4 VI); 0,5 mm/pixel EL, 0,1 mm/pixel VI; testcyclus ≤20 s | Lengte 1650-2500 mm, breedte 992-1400 mm |
| OEL-CCD2400 | Offline, semi-automatisch, voor of na lamineren | 6 × 4 MP (24 MP totaal), belichting 1-60 s | Tot 2600 × 1500 mm |
| OEL-S2400 | Offline, semi-automatisch, voor of na lamineren | 2 camera's, 6000 × 4000, belichting 1-60 s | Tot 2500 × 1400 mm |
| OPT-S110H | Stringniveau, voor layup | Inspectie van celstrings | String, geen module |
5. Wat EL wel en niet kan bewijzen over een spoor
Elektroluminescentiebeeldvorming is de meest informatieve enkele methode om te bepalen of een zichtbaar spoor samenvalt met een barst en of er een elektrisch inactief gebied aanwezig is. Het is ook de methode die het vaakst wordt overschat.
Een EL-beeld is geen foto met een automatische goed- of afkeuring. Toegepaste voorwaartse stroom, cameragevoeligheid, belichting, focus, omgevingslicht, moduletemperatuur en beeldnormalisatie veranderen allemaal hoe het beeld eruitziet. IEC TS 60904-13 specificeert hoe EL-beelden moeten worden vastgelegd en verwerkt, en geeft richtlijnen voor kwalitatieve interpretatie. Een donker gebied kan wijzen op een barst, een interconnectiedefect, shunting of een fingeronderbreking. Het correct lezen betekent dat u het EL-beeld naast het visuele beeld, het moduleontwerp en de I-V-gegevens legt.
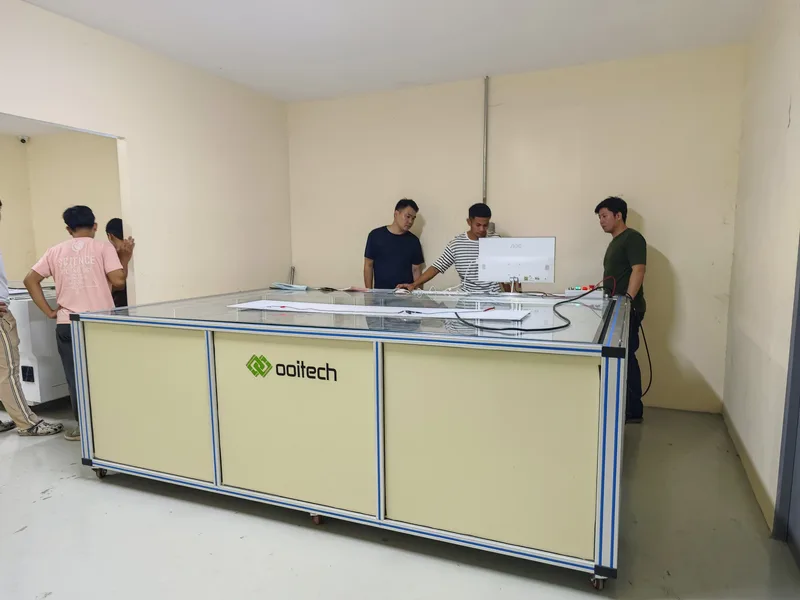
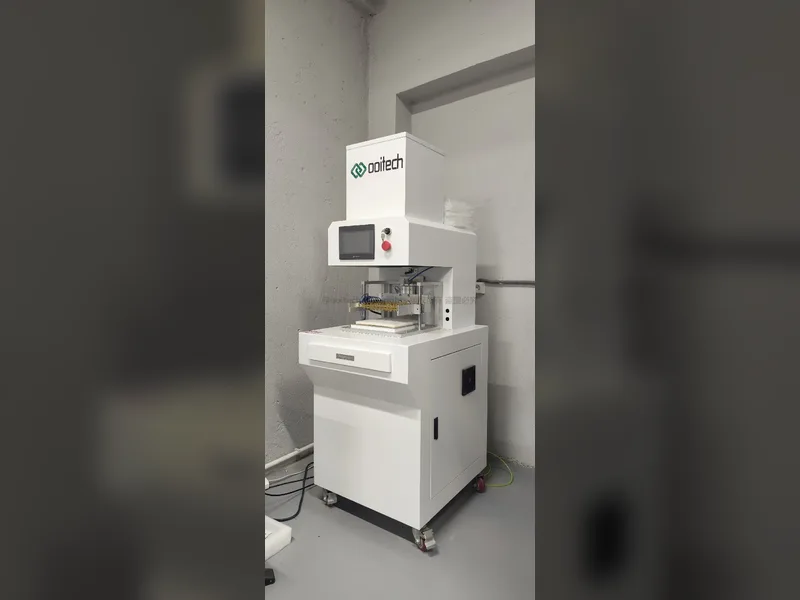
Fig. 3: Een offline EL-station met een glazen tafel. Omdat de module handmatig wordt geladen, is het station niet gebonden aan de lijntaktijd, wat het de praktische plek maakt om een verdachte module of een geretourneerd exemplaar opnieuw te inspecteren.
| Methode | Wat het vaststelt | Belangrijkste beperking |
|---|---|---|
| Visuele inspectie | Documenteert het spoor, delaminatie, bellen, de conditie van de backsheet en brandplekken | Kan niet aantonen of een barst actief celgebied heeft geïsoleerd |
| EL-beeldvorming | Toont scheuren, inactieve gebieden en vingeronderbrekingen | Uiterlijk hangt af van stroom, apparatuur, belichting en verwerking |
| I-V-meting | Kwantificeert vermogen, stroom, spanning, fill factor en verandering in curvevorm | Vereist betrouwbare irradiantie- en temperatuurgegevens plus een geldige vergelijkingsbasis |
| Infraroodthermografie | Localiseert abnormale temperaturen van cellen, substrings, diodes, kabels of junction boxes | Onthult geen scheurgeometrie of de chemische oorzaak |
| UV-fluorescentie | Onthult polymeerveroudering en fotoblekingpatronen rond scheuren en celranden | Geen kwantitatieve vochtmeting en bewijst geen reactiepad |
| Laboratoriumanalyse | Identificeert zilververbindingen, corrosieproducten en polymeersamenstelling | Kan destructief en kostbaar zijn; ongeschikt voor screening op installatieniveau |
Twee beperkingen moeten duidelijk worden genoemd, omdat ze bepalen wat je een klant kunt beloven. EL-beeldvorming kan niet achter het aluminium frame of onder de junction box kijken, dus alles in die gebieden moet vóór het inlijsten worden gecontroleerd. En EL-beeldvorming zegt niets over de chemie van een spoor; het toont het elektrische gevolg, niet de reactie die de verkleuring heeft veroorzaakt.
Wanneer de vraag verschuift van "is er een scheur" naar "wat heeft het ons aan vermogen gekost", is EL op zichzelf niet langer het juiste instrument. I-V-meting levert dat getal, en de twee resultaten moeten per modulebarcode worden vergeleken, zodat de elektrische gegevens van één module en het beeld van één module aan elkaar gekoppeld blijven. De meetprocedure staat in hoe de I-V-curve van een zonnepaneelmodule nauwkeurig te meten, en de beslissingen over de stationindeling worden behandeld in EL-testen voor zonnepanelen: inline versus offline opstelling.
6. Het risico op snail trails verminderen in materialen en proces
Als je niet elke scheur kunt verwijderen, is de volgende hefboom de chemie. Daar komt de keuze van encapsulant en backsheet in de discussie, en daar moeten verschillende gangbare beweringen worden genuanceerd.
Fig. 4: Encapsulantfilm. De film is de laag waar het zilverrooster feitelijk tegenaan ligt, dus de formulering en additieven bepalen welke reactieve soorten nabij de metallisatie beschikbaar zijn.
In modules op EVA-basis kan degradatie azijnzuur genereren, en azijnzuur is een van de soorten die betrokken zijn bij zilverhoudende reactieproducten. Overstappen op een encapsulant op polyolefinebasis kan de EVA-deacetyleringroute naar azijnzuur wegnemen. Het is geen universele garantie tegen verkleuring: hechting, additieven, lamineeromstandigheden, optische stabiliteit, elektrische eigenschappen en compatibiliteit op lange termijn van het grensvlak moeten nog steeds als een compleet materiaalsysteem worden beoordeeld.
De encapsulantvergelijking die op deze site is gepubliceerd, vermeldt de parameters die relevant zijn voor deze beslissing, en ze zijn het waard om als geheel te lezen.
| Parameter | Waarde over het filmbereik | Waarom het belangrijk is voor een spoor |
|---|---|---|
| Waterdampdoorlaatbaarheid | Van 5-10 g/m²/dag tot 30-40 g/m²/dag (ASTM F1249), met films op polyolefinebasis aan de lage kant | Bepaalt vocht dat de cel en metallisatie bereikt, hoewel het niet de bepalende factor is die voor zilveracetaatvorming is geïdentificeerd |
| Zuurvrije samenstelling | Vermeld voor de polyolefinefilms in de vergelijking | Neemt de EVA-deacetyleringroute weg die azijnzuur produceert |
| Anti-PID-prestatie | Per filmtype vermeld volgens IEC TS 62804 | Scheidt de PID-clausule van de snail-trail-discussie, wat verschillende faalmodi zijn |
| Verwerkingstemperatuur | 145-155 °C over de vergeleken films (DSC-analyse) | Bepaalt het lamineervenster, en een verkeerd venster veroorzaakt op zichzelf delaminatie- en hechtingsproblemen |
| Peelsterkte op glas | Van boven 90 tot boven 120 N/cm afhankelijk van de film (ISO 11339) | Hechtingsfalen opent de grensvlakken waar transport en corrosie beginnen |
De keuze van de backsheet verdient dezelfde behandeling, en hier is het bewijs gemakkelijk te missen. Onderzoek naar additieven in polymeerfolie heeft aangetoond dat additieven in de folie zelf de vorming van snail trails kunnen uitlokken, wat betekent dat twee backsheets met vergelijkbare datasheetdoorlaatbaarheid zich in het veld anders kunnen gedragen. Alleen het hoofdbarrièregtal bekijken is niet genoeg. De volledige vergelijking van filmtypen, inclusief de zuurvrije en anti-PID-kolommen, staat in onze gids over EVA-, POE- en EPE-encapsulantfilm voor de productie van zonnepanelen.
Laminering zit tussen de materiaalkeuze en de scheur. Een scheur die bij het opbouwen aanwezig is, wordt meegenomen in het voltooide laminaat, en een lamineerproces buiten het venster voegt zijn eigen defecten toe, waaronder bellen, delaminatie en frame jumping. Dat zijn afzonderlijke faalmodi met afzonderlijke oorzaken, en ze worden behandeld in hoe de juiste zonnepaneellaminator te kiezen en in de echte oorzaken achter bellen in zonnepanelen.
7. FAQ
Verminderen snail trails de vermogensopbrengst van zonnepanelen?
De zichtbare verkleuring zelf heeft geen aangetoonde directe invloed op de moduleprestaties. Het risico komt van wat het spoor volgt. Als de onderliggende scheur een actief gebied van de cel scheidt, gridvingers onderbreekt of stroommismatch binnen een substring veroorzaakt, kan de opbrengst dalen. Een veel geciteerde studie vergeleek modules met zichtbare sporen met schone referentiemodules. Vier geselecteerde modules produceerden ongeveer 68% tot 88% van de referentie-energieopbrengst. De auteurs schreven dat tekort toe aan microscheuren en beschadigde celgebieden, niet aan de verkleuring. Die vier modules waren geen willekeurige steekproef, dus het bereik moet niet als typisch worden beschouwd. Het enige betrouwbare antwoord voor een specifieke module is een I-V-meting tegen een baseline.
Wat veroorzaakt slakkensporen eigenlijk?
Een interactie, niet één oorzaak. Gepubliceerd werk wijst op drie overlappende voorwaarden: een pad zoals een microscheur of een celrand, een chemie waarbij de zilvermetallisatie en reactieve soorten betrokken zijn, en transport van zuurstof en vluchtige producten door de polymeerlagen. UV en temperatuur drijven de reactie aan. Op aangetaste modules zijn verschillende zilververbindingen geïdentificeerd, waaronder zilveracetaat, zilvercarbonaat, zilverfosfaat en zilversulfide, wat suggereert dat meer dan één chemische route een vergelijkbaar uiterlijk produceert.
Is vochtindringing de oorzaak?
Niet op zichzelf, en dit is waar de populaire verklaring te simplistisch is. In de modellering en versnelde tests die zilveracetaat identificeerden, had zuurstofdoorlaatbaarheid door de backsheet een belangrijke invloed op de vorming, terwijl waterdampdoorlaatbaarheid binnen het onderzochte bereik niet bepalend bleek. Vochtigheid blijft wel van belang voor corrosie, degradatie van het encapsulant en delaminatie. Maar als een leverancier uw zorg over slakkensporen alleen beantwoordt met een waterdampdoorlaatbaarheidswaarde, is het antwoord onvolledig.
Hoe snel na installatie verschijnen slakkensporen?
IEA PVPS meldt dat een slakkenspoor doorgaans zichtbaar wordt op ongeveer drie maanden tot een jaar na installatie. De timing hangt af van het moduleontwerp en de operationele omgeving. Die vertraging is de reden waarom acceptatieclausules op basis van uiterlijk tot geschillen leiden: de aandoening ontwikkelt zich vaak ruim nadat de modules de fabriekspoort hebben verlaten.
Zijn slakkensporen hetzelfde als PID?
Nee. PID wordt veroorzaakt door systeemspanning in combinatie met vochtigheid en temperatuur, wat ionenmigratie en shunting veroorzaakt, en het wordt geëvalueerd met damp-heat- en spanningstresstests onder IEC TS 62804. Een slakkenspoor wordt geassocieerd met een fysiek pad plus zilvermetallisatiechemie. Een module kan het ene hebben zonder het andere. Behandel ze als twee clausules in de specificatie, niet als één.
Voorkomt de overstap van EVA naar POE slakkensporen?
Het verwijdert één route, omdat polyolefine-encapsulanten geen azijnzuur genereren zoals EVA kan. Het is geen garantie. Hechting, additieven, lamineeromstandigheden, optische stabiliteit en langdurige compatibiliteit met de aangrenzende lagen beïnvloeden ook of verkleuring optreedt. Evalueer het laminaat als een systeem, en let op dat additieven in de backsheetfolie zelf zijn aangetoond als trigger voor spoorvorming.
Kunnen slakkensporen worden verwijderd of gerepareerd?
Nee. De verkleuring is een verandering in de metallisatie en in het encapsulant erboven, en bevindt zich binnen het verzegelde laminaat. Het glas schoonmaken heeft er geen invloed op. Daarom zijn preventie en vroegtijdige detectie de enige praktische hefbomen, en daarom is het nuttige interventiepunt de scheur op uw lijn, lang voordat er een spoor verschijnt.
Moet ik een zending afkeuren vanwege slakkensporen?
Niet op basis van uiterlijk alleen, en niet zonder bewijs. Vraag een EL-beeld van de aangetaste module en een I-V-curve tegen de fabrieksflashgegevens. De beslissing moet berusten op de vraag of een elektrisch inactief gebied, een gebroken gridvinger of een interconnectfout aanwezig is. Een spoor dat samenvalt met geen enkele elektrische afwijking is een cosmetische bevinding; een spoor dat samenvalt met een gescheiden celgebied is een prestatie- en garantiebevinding.
Hoe detecteer ik de scheur die een spoor zal volgen?
Met EL-beeldvorming in meer dan één productiefase. Een enkele station aan het einde van de lijn bevestigt dat er een scheur is, maar kan niet zeggen of de stringer, de lay-upstap of de frameperst deze heeft veroorzaakt. Een inspectie op stringniveau vóór layup plus een inspectie op moduleniveau na laminatie lokaliseert de fase, wat u in staat stelt het proces bij de bron aan te pakken.
Slotgedachten
Behandel slakkensporen als twee vragen, niet als één. Het spoor is een materiaal- en chemie-uitkomst die u beïnvloedt via het encapsulant- en backsheetsysteem. De scheur die het spoor volgt is een procesuitkomst die u op de lijn beïnvloedt, en die draagt het elektrische risico. Bepaal uw acceptatiecriteria in termen van EL-beelden en I-V-gegevens bij benoemde productiefasen, en vraag dan om zuurstofdoorlaatbaarheid naast waterdampdoorlaatbaarheid wanneer u het laminaat kwalificeert. Als u ons uw moduleformaat, celtechnologie en waar u de inspectie wilt plaatsen vertelt, stellen wij de EL-configuratie en de specifieke inspectiefasen voor.