Basisprincipes van de PV-stringermachine — Solar Cell Tabber Stringer
Inhoudsopgave
Snel antwoord: Een tabber stringer doet één taak aan de voorkant van een modulelijn: hij soldeert ribbon op individuele zonnecellen en verbindt die cellen tot een serie-string. Elke barst, koude las of scheef uitgelijnde ribbon die hier ontstaat, is permanent, omdat geen enkel later station een verbinding kan repareren die al in het laminaat is verzegeld. Het proces werkt door de soldeerlaag op de ribbon te smelten, dus de soldeerzone loopt boven het smeltpunt van de gebruikte legering: conventionele loodhoudende coatings smelten rond 183°C en gangbare loodvrije legeringen rond 217°C. Machines houden die zone binnen een nauwe tolerantie, en ons AM050FH-platform specificeert ±7,5°C. Een handvol cijfers vertelt je het meeste over wat een machine waard is: breuk bij klasse A-cellen, die huidige machines op of onder 0,2% houden; positioneringsnauwkeurigheid, doorgaans ±0,15 mm; en doorvoer afgestemd op uw laminator in plaats van op een brochure. Deze pagina behandelt de basis en de drie machineklassen.
Wat een stringer doet, het verschil tussen handmatige, semi-automatische en volautomatische machines, en de vier cijfers die het vragen waard zijn voordat u een offerte leest.
PV Module Production · PV Basics · door Jerry, Ooitech
Dit is de pagina die ik stuur naar kopers die nieuw zijn in moduleproductie. Niet omdat de stringer moeilijk te begrijpen is, maar omdat het het enige station is waar een kleine procesfout een permanente wordt, en de meeste mensen leren dat na hun eerste slechte batch.
Wat de machine doet
Stringen is hoe individuele cellen een bruikbare spanning worden. Eén cel produceert ongeveer een halve volt, dus een module moet zijn cellen in serie verbinden voordat hij iets nuttigs kan doen. De stringer doet dat door vertind koperen ribbon van de voorkant van de ene cel naar de achterkant van de volgende te solderen, en herhaalt dat patroon tot een volledige string bestaat op de lengte die uw moduleontwerp vereist.
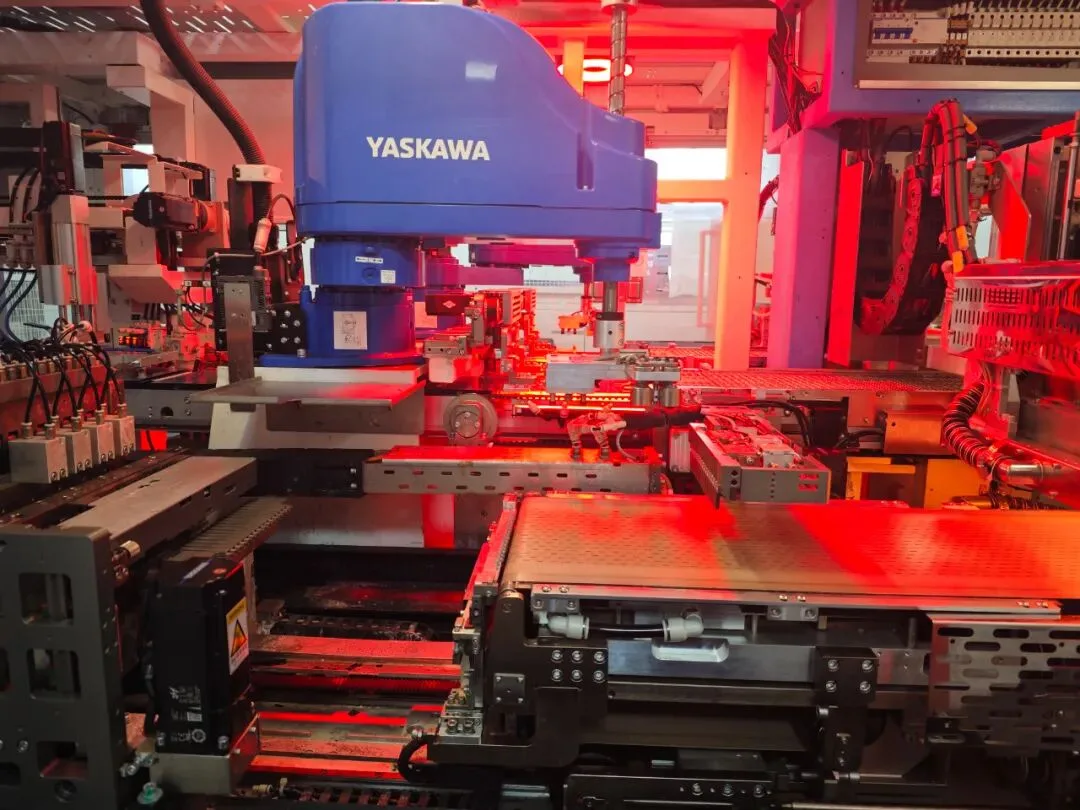
Dat klinkt als een eenvoudige mechanische taak, en mechanisch is het dat ook. De moeilijkheid is thermisch. De ribbon komt binnen met een soldeerlegering als coating, en de machine moet die coating voorbij het smeltpunt verwarmen, de zilveren vingers van de cel bevochtigen en weer afkoelen zonder de wafer te verbranden of te breken. Een wafer is 130 tot 180 micrometer dik, dunner dan een tweemaal gevouwen vel papier. Verwarm hem te snel en hij buigt. Druk hem te hard en hij chipt. Dit smalle venster is waarom stringerselectie echt een kwestie van procesbeheersing is in plaats van mechanica.
De drie klassen machines
Bijna elke stringer op de markt valt in een van drie groepen, en de groep is belangrijker dan het merk wanneer u budgetteert. De indeling gaat over hoeveel van de cyclus de machine zelf afhandelt, niet over hoe modern het ontwerp is.
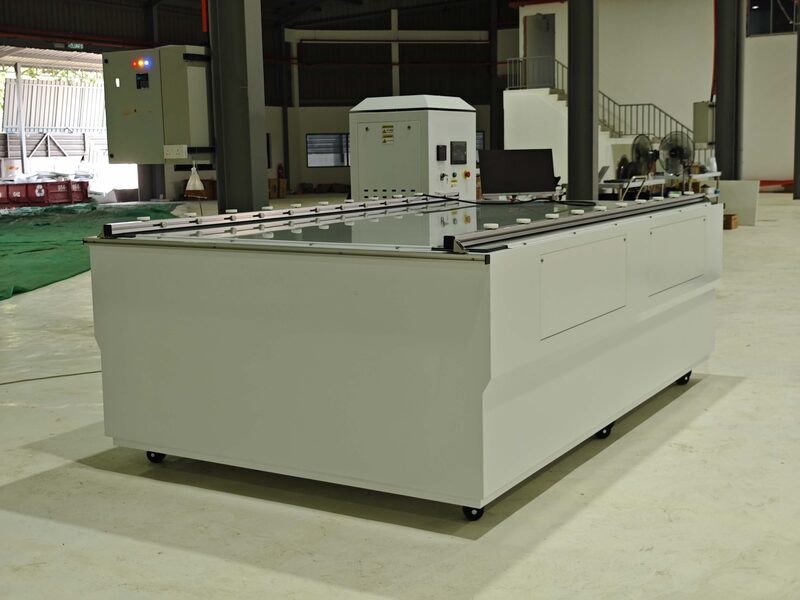
Handmatig. De operator plaatst cellen en ribbon met de hand en soldeert met eenvoudig gereedschap of een verwarmd plateau. De investering is laag en de consistentie ook: positioneringsnauwkeurigheid is beperkt door het oog van de operator, doorvoer wordt gemeten in tientallen modules per dag, en het breukrisico is hoog. Je ziet ze nog steeds in laboratoria, universitaire pilotlijnen en trainingsworkshops, en ze zijn een redelijke manier om een moduleontwerp te bewijzen voordat u zich aan een lijn waagt. Het zijn geen productieoplossing.
Semi-automatisch. De machine neemt ribbonaanvoer en solderen over, terwijl de operator nog steeds stringtransport, laden en lossen afhandelt. Dit is de klasse die de meeste fabrieken het eerst tegenkomen, omdat het de kapitaalkosten in fasen opdeelt en later kan worden uitgebreid. Kwaliteit hangt sterk af van de operator, en soldeerconsistentie varieert meer tussen shifts dan op een volautomatisch platform. Voor een lijn van 5 tot 60 MW is het vaak het verstandige startpunt.
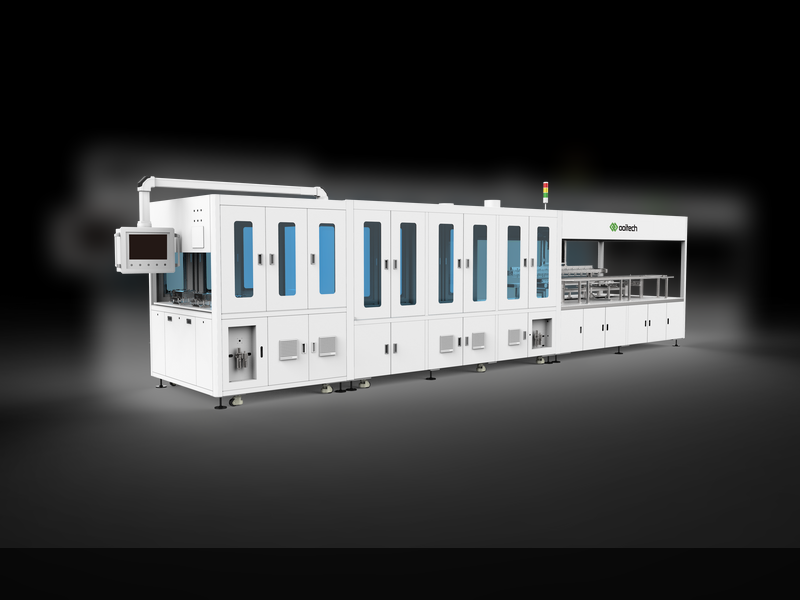
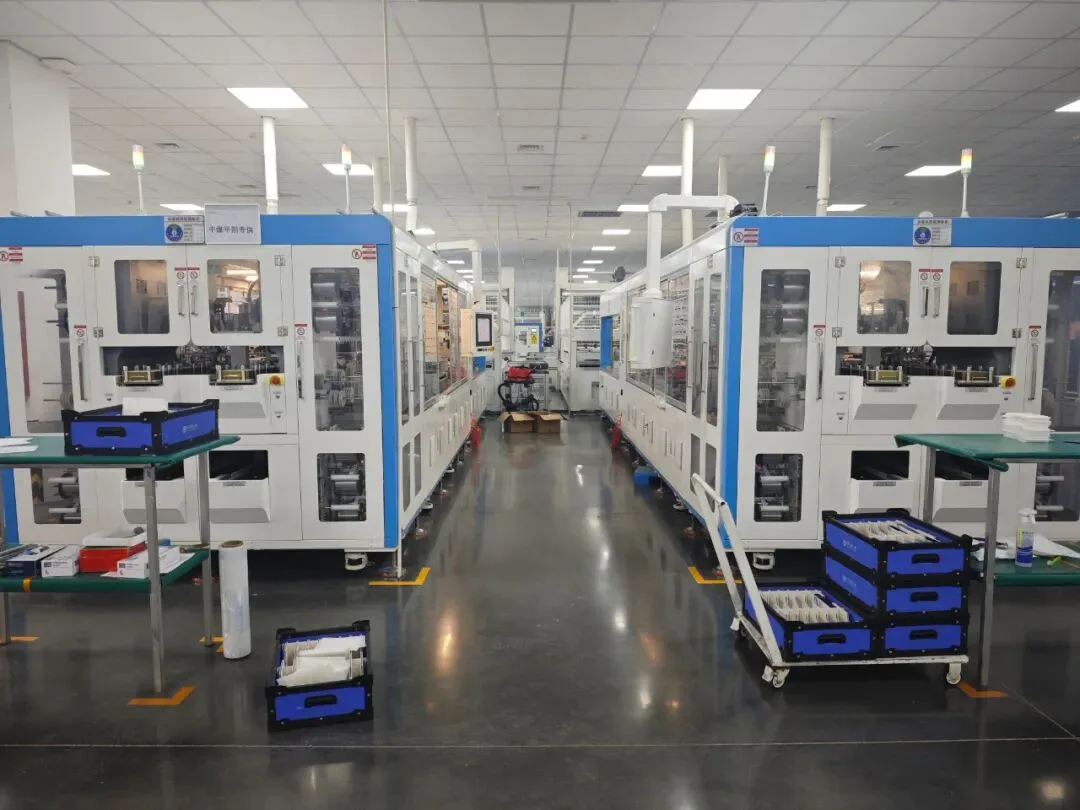
Volautomatisch. Laden, vision-uitlijning, ribbonaanvoer, solderen en stringtransport draaien allemaal zonder operator in de lus. Positioneringsnauwkeurigheid, doorvoer en herhaalbaarheid zijn allemaal hoger, en de arbeidsafhankelijkheid daalt sterk. De ruil is kapitaalkosten en de noodzaak van een echte onderhoudsfunctie. Mainstream modulefabrieken beschouwen deze klasse als de standaard boven ongeveer 100 MW.
| Klasse | Wat de machine afhandelt | Waar het past |
|---|---|---|
| Handmatig | Niets; de operator plaatst cellen en ribbon en soldeert met de hand | Laboratorium, pilotlijn, training. Geen productieantwoord |
| Semi-automatisch | Ribbonaanvoer en solderen; operator transporteert en laadt strings nog steeds | 5–60 MW-lijnen, en upgrades van handmatig stringen |
| Volautomatisch | Laden, vision-uitlijning, ribbonaanvoer, solderen en stringtransport | Continue lijnen, de standaard boven ongeveer 100 MW |
De capaciteitsbanden hierboven zijn een vuistregel in plaats van een specificatie. Wat werkelijk de klasse bepaalt die u nodig hebt, is de cyclustijd van het station achter u. Een volautomatische stringer die een semi-automatisch layup-station voedt, is geld uitgegeven aan een knelpunt dat niet meer bestaat.
Waar het in de lijn zit
De stringer zit na celsortering en lasersnijden, en vóór layup. Op die positie is het de eerste onomkeerbare stap tussen een cel en een afgewerkte module: lamineren kan opnieuw worden uitgevoerd en inkaderen kan worden gecorrigeerd, maar een koude las of een gebarsten cel in een voltooide string zit de komende 25 jaar in de module.
Daarom heeft de stringer de neiging het plafond van de lijnopbrengst te bepalen, zelfs wanneer hij niet de duurste machine op de vloer is. Het is ook waarom zijn takt moet worden afgestemd op het layup-station en de laminator in plaats van geïsoleerd gekozen. Stroomafwaarts worden de strings verbonden door een bussing-machine en gecontroleerd door een EL-tester, en een mismatch op een van die drie punten uit zich als een wachtrij in plaats van als een defectrapport. Als u de hele volgorde nog in kaart brengt, loopt het line equipment overview elke station in volgorde door.
De vier cijfers om eerst naar te vragen
Een volledige stringer-datasheet telt twintig parameters. Vier ervan bepalen het grootste deel van de uitkomst, en het zijn de vier die in een eerste offerte het vaakst vaag blijven.
- Breukpercentage. Machines van de huidige generatie blijven op of onder 0,2% bij klasse A-cellen, en het cijfer moet worden vermeld met de celkwaliteit waarop het is gemeten. Alles losser kost u permanent cellen.
- Positionerings- en plaatsingsnauwkeurigheid. Dit zijn twee verschillende getallen. Positioneringsnauwkeurigheid is hoe precies de machine beweegt; plaatsingsnauwkeurigheid is waar de ribbon terechtkomt. Huidige machines specificeren respectievelijk ongeveer ±0,15 mm en ±0,2 mm, en een offerte die één cijfer geeft zonder te vermelden welke, is een vervolgvraag waard.
- Doorvoer, per celtype. Instapmachines halen ongeveer 1.200 cellen per uur, de werkpaardklasse 2.400, en hogesnelheidsplatforms ongeveer 6.800. Snelheden verschillen per celtype op dezelfde machine, dus één cijfer zonder formaat zegt je heel weinig.
- Tolerantie voor temperatuurregeling. De soldeerzone moet binnen een smalle band blijven tussen een goede verbinding en thermische schade. Ons AM050FH-platform specificeert ±7,5°C met instelbare boven- en ondergrenzen op de HMI.
Waar te gaan vanaf hier
Deze pagina stopt bewust bij oriëntatie. De volgende twee vragen die kopers stellen zijn hoe de machine in detail werkt, en hoe je er een kiest, en beide worden behandeld in de tabber and stringer machine gids: de zes stations, waarom infrarood hetelucht verving, de overgang van multi-busbar naar zero-busbar, celcompatibiliteit over PERC, TOPCon, HJT en BC, en wat de verschillende machineklassen kosten.
Als je al weet wat je wilt en de open vraag is bij wie je het moet kopen, is dat een aparte beslissing met een eigen checklist, uiteengezet in hoe een tabber stringer machinefabrikant te evalueren. Voor concrete platforms in plaats van categorieën, de SS-1500B is onze instapklasse machine en de SS-2500B de machine met hogere capaciteit.
Slotgedachten: als je nieuw bent in stringing, begin dan niet met het vergelijken van machines. Bepaal je beoogde capaciteit, je celformaten voor de komende twee jaar, en de cyclustijd van het station dat je al bezit. Die drie antwoorden elimineren het grootste deel van de markt voordat je één offerte leest, en ze zijn nu veel goedkoper om te wijzigen dan nadat een machine op je vloer staat.
Specificaties verwijzen naar Ooitech machinegegevens. Capaciteitsbanden en nauwkeurigheidscijfers zijn typisch voor elke machineklasse en worden bevestigd tegen je celformaten vóór offerte.