EPE-encapsulant laminatie delaminatie: lijnvormig
Inhoudsopgave
Snel antwoord: EPE-inkapselingsfilm, ook wel co-geëxtrudeerd POE-inkapselingsmateriaal genoemd, is een drielaagse film met een polyolefine-kern tussen EVA-buitenlagen. Deze constructie bestaat om de lage vochtpermeabiliteit en PID-weerstand van POE te verkrijgen zonder de verwerkingsproblemen van POE, omdat de EVA-buitenlagen zich aan glas en backsheet hechten zoals een conventioneel inkapselingsmateriaal dat doet. Lijnvormige delaminatie in een met EPE gelamineerde module is meestal terug te voeren op een van drie oorzaken: onvoldoende crosslinking in de kernlaag, verontreiniging op het glas of het backsheet-oppervlak die hechting blokkeert, of een lamineringscyclus waarbij de temperatuurstijging de film liet vloeien voordat de stapel zich zette. Lijnvormige in plaats van vlekkerige delaminatie is op zichzelf een diagnostische aanwijzing — het volgt de stromingsrichting van het inkapselingsmateriaal, wat wijst op de lamineringscyclus en niet op de materiaalpartij.
PV-moduleproductie · door Jerry, Ooitech
Introductie: Wat is EPE Encapsulant Film?
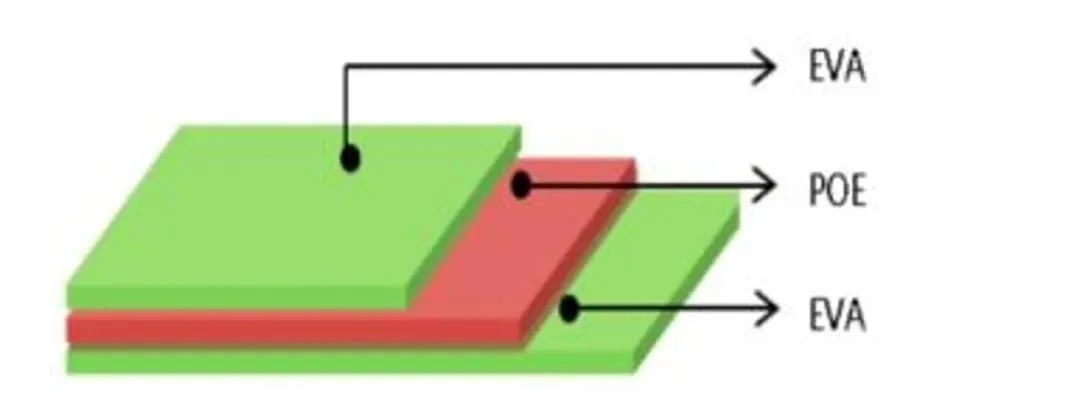
EPE-encapsulantfolie, ook bekend als co-geëxtrudeerde POE-encapsulant, is een fotovoltaïsch encapsulatiemateriaal geproduceerd door co-extrusie van POE-hars en EVA-hars. In de productie van zonnemodules wordt het voornamelijk gebruikt om het verwerkingsgemak van EVA te combineren met de vochtbarrière- en anti-PID-prestaties van POE.
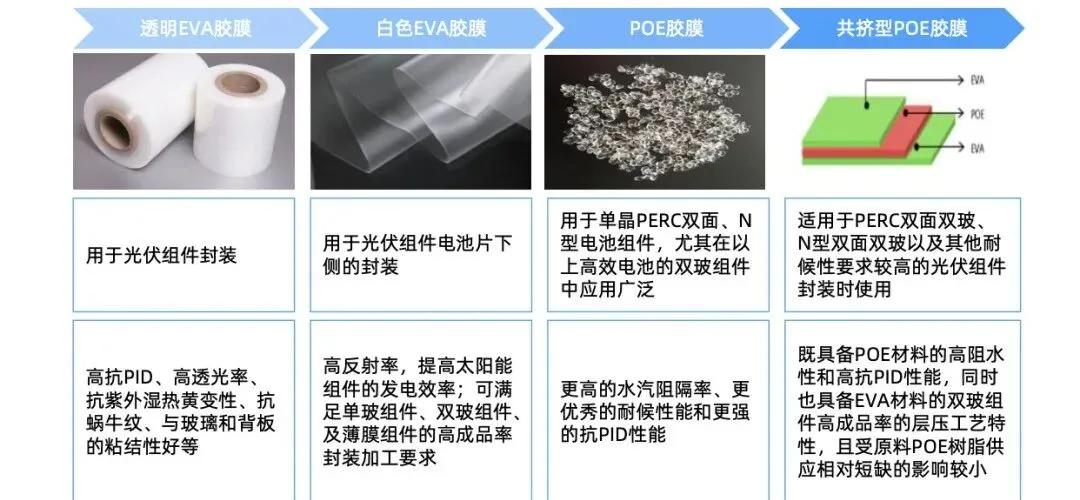
Conventionele EVA-film wordt veel gebruikt in de productie van PV-modules omdat het goede anti-PID-prestaties, hoge lichtdoorlaatbaarheid, weerstand tegen UV- en vocht-warmtevergeling, weerstand tegen slakkensporen en sterke hechting aan glas en backsheetbiedt. EVA heeft echter ook beperkingen, zoals relatief zwakke vochtbarrièreprestaties, hogere waterdampdoorlaatbaarheid en een hoger risico op PID onder bepaalde bedrijfsomstandigheden.
POE-folie heeft daarentegen een betere waterdampbarrière, sterkere weersbestendigheid en betrouwbaardere anti-PID-capaciteit. Maar POE heeft ook zijn eigen verwerkingsuitdagingen: de hechting aan glas en backsheet is meestal zwakker dan EVA, de crosslinkingreactie is langzamer en tijdens de moduleproductie kan de folie gemakkelijker slippen of verschuiven, wat de productie-efficiëntie kan verminderen.
Daarom is EPE-folie ontwikkeld. Door een co-extrusieproces wordt POE omhuld door EVA-lagen, waardoor een EVA-POE-EVA-sandwichstructuur ontstaat. Dit ontwerp behoudt de hoge vochtbarrière van POE, wat helpt om zonnecellen te beschermen tegen waterdamp, terwijl ook de goede laminatiecompatibiliteit en eenvoudigere verwerkbaarheid van EVA. In normale productie kan EPE zowel de modulebetrouwbaarheid als de productieopbrengst verbeteren wanneer het materiaal en het laminatieproces goed worden gecontroleerd.
Technisch mechanisme: waarom EPE kan delamineren tijdens laminatie
Hoewel EPE de voordelen van EVA en POE combineert, gedragen de twee materialen zich niet precies hetzelfde tijdens het lamineren. Hun uithardingscurves, crosslinking-eigenschappen, polariteit, additiefabsorptievermogen en thermisch uitzettingsgedrag verschillen. Deze verschillen kunnen leiden tot delaminatie tussen lagen en belvorming, vooral rond soldeerband gebieden waar lokale druk- en diktevariatie duidelijker zijn.
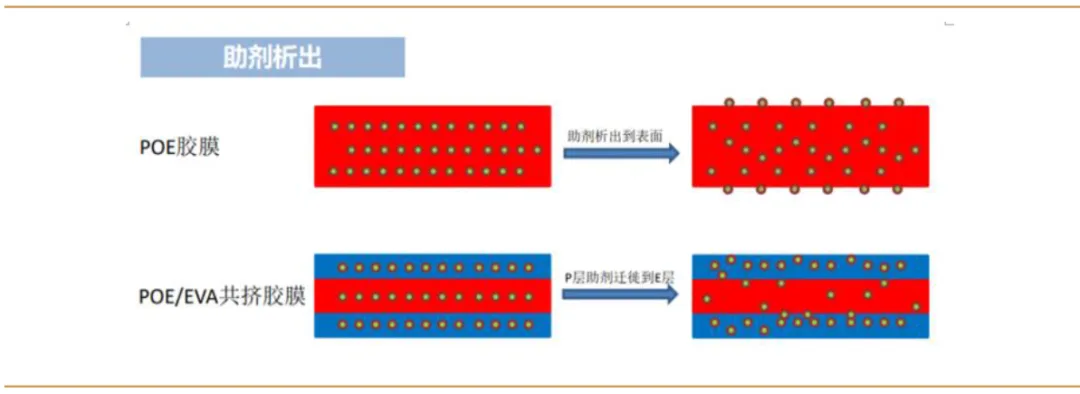
EVA en POE hebben verschillende polariteit. EVA is een polair materiaal, dus het heeft een goede compatibiliteit met veel additieven. POE is minder polair, dus het vermogen om polaire additieven vast te houden is anders. Gedurende opslagtijd kunnen additieven in de POE-laag geleidelijk migreren naar de EVA-lagen, die een sterkere polariteit en beter absorptievermogen hebben.
Deze additiefmigratie verandert de interne structuur en prestaties van de EPE-film. Als gevolg hiervan kan de hechtkracht tussen de POE- en EVA-lagen afnemen. In ernstige gevallen kan de POE-laag worden samengedrukt, gescheiden of lokaal delamineren tijdens modulelaminatie. Dit is ook een reden waarom de houdbaarheid van EPE-film over het algemeen korter is dan die van enkelvoudige EVA- of enkelvoudige POE-inkapselingsfilm.
| Sleutelfactor | Mechanisme | Mogelijk defect in modulelaminatie |
|---|---|---|
| Additiefmigratie | Polaire additieven zoals crosslinking-middelen en stabilisatoren migreren na verloop van tijd van POE naar EVA | Lagere POE-crosslinkinggraad, verminderde cohesie, EPE-interlaagdelaminatie |
| Crosslinkingsnelheidsverschil | EVA crosslinkt meestal sneller dan POE tijdens laminatie | EVA-laag wordt eerder vast terwijl POE gesmolten blijft, wat leidt tot spanningsonevenwicht tussen lagen |
| Verschil in thermische uitzettingscoëfficiënt | EVA en POE vertonen verschillend uitzettings- en krimpgedrag na uitharding | Interne spanning tijdens afkoeling, mogelijke scheiding tussen lagen |
| Lokale diktevariaties | POE-laagdikte kan ongelijk zijn in de TD-richting, of EPE wordt lokaal dunner nabij ribbons en busbars | Lokaal lijmtekort, gasophoping, lijnvormige bellen |
| Druk overlapping lint en busbar | Lokale stapeldikte is hoger bij soldeerposities | Encapsulantstroom, lokale delaminatie, lineaire bellen die zich uitstrekken vanaf lintgebieden |
Technische analyse: vorming van lijnvormige bellen langs linten
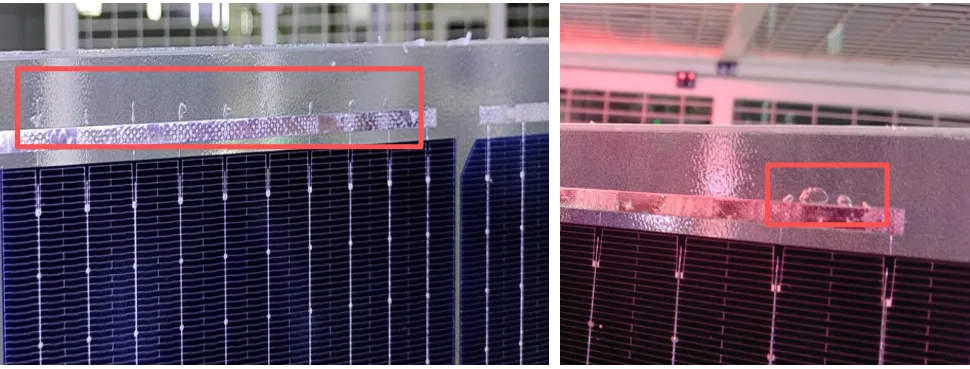
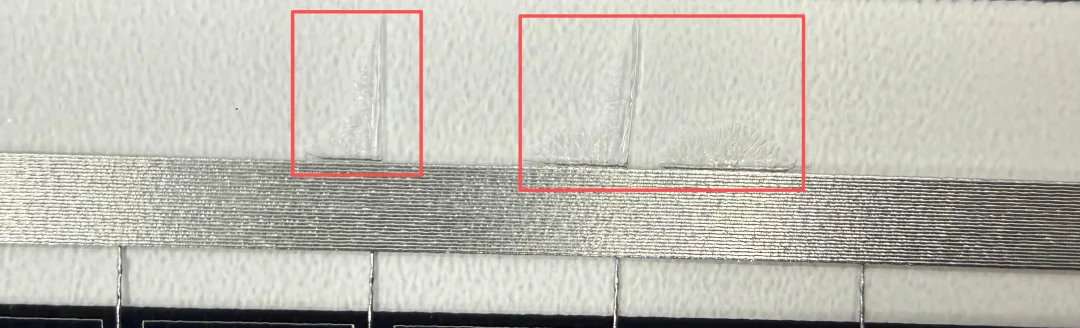
De lijnvormige bellen die zich uitstrekken vanaf soldeerlinten zijn vaak gerelateerd aan het gecombineerde effect van additiefmigratie, inconsistente crosslinksnelheid en verschillend thermisch uitzettingsgedrag tussen EVA en POE.
Tijdens lamineren crosslinkt EVA sneller dan POE. Als de POE-laag niet op tijd crosslinkt, kunnen reactiegassen die vrijkomen tijdens peroxide-ontleding mogelijk niet volledig worden afgevoerd voordat druk wordt uitgeoefend. Deze gassen kunnen in de module achterblijven en bellen vormen.
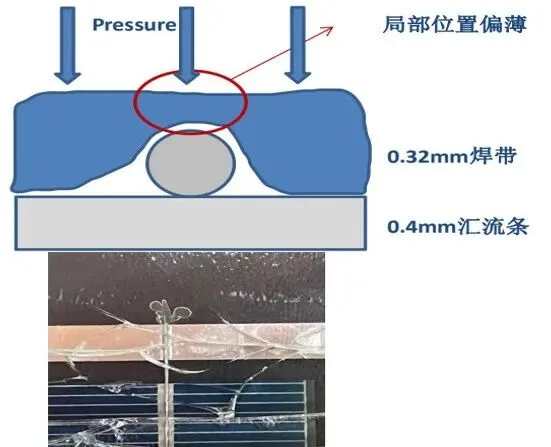
Een andere veelvoorkomende reden is lokale verdunning van de EPE-film op de lint- en busbarposities. De middelste POE-laag van EPE kan dikte-onregelmatigheden in de TD-richting hebben als gevolg van grondstoffactoren. Bovendien neemt tijdens het lamineren de overlappende dikte van linten en busbars de lokale druk toe. Dit kan EPE op die positie dunner maken, waardoor een zwak punt ontstaat waar lijmtekort of gasophoping waarschijnlijker is.
In eenvoudige bewoordingen: het lintgebied ondervindt hogere druk tijdens het lamineren. Als de EVA-lagen al zijn begonnen met crosslinken terwijl de POE-laag nabij het lint nog in een vloeibare toestand verkeert, kan de EPE-structuur lokaal scheiden. Het resterende encapsulant op de lintpositie kan zich meer gedragen als POE, met langzamere crosslinking en hogere vloeitendens. Onder lamineerdruk kan dit gekleurde of transparante lijnvormige bellen creëren die zich vanuit het lint verspreiden.
Belangrijke proces symptomen om op te letten
Bellen verschijnen voornamelijk langs soldeerlintpaden in plaats van willekeurig over de hele module.
Het defect kan eruitzien als dunne lineaire luchtsporen die zich uitstrekken vanaf lint- of busbargebieden.
Het probleem kan duidelijker worden wanneer EPE-film langer is opgeslagen.
Het defect kan toenemen wanneer lamineertemperatuur, vacuümtijd, druktiming of uithardingsgraad niet goed zijn afgestemd op de specifieke EPE-formulering.
Praktische controle suggesties voor EPE-lamineerdefecten
Voor bellen veroorzaakt door het inherente materiaalgedrag van EPE-encapsulant moet de oplossing materiaalbeheer en optimalisatie van het lamineringsproces combineren. Het is niet voldoende om slechts één parameter aan te passen zonder de opslagconditie van de folie, de lamineringscurve en de drukverdeling rond de ribbon-gebieden te controleren.
1. Beheer de opslagtijd van EPE-materiaal
Plan de inkoop en productie van EPE-encapsulant zorgvuldig. Onder de voorwaarde dat de productie niet wordt beïnvloed, verminder de voorraadtijd van EPE-folie zoveel mogelijk. Kortere opslagtijd helpt migratie van additieven van de POE-laag naar de EVA-lagen te verminderen, waardoor het oorspronkelijke hechtings- en crosslinkinggedrag stabieler blijft.
2. Verhoog de lamineringstemperatuur van de eerste kamer op gepaste wijze
Een geschikte verhoging van de lamineringstemperatuur in de eerste kamer kan de POE-crosslinking in de EPE-folie versnellen. Dit helpt voorkomen dat EVA al een relatief hoge crosslinkinggraad heeft bereikt terwijl POE nog gesmolten is. Betere synchronisatie tussen het uitharden van EVA en POE kan de spanning tussen de lagen verminderen en lijnvormige bellen nabij ribbon-posities helpen voorkomen.
3. Stem vacuüm, druk en uithardingstijd op elkaar af
Als druk te vroeg wordt uitgeoefend terwijl de POE-laag nog zeer vloeibaar is, kan gas worden ingesloten of langs ribbon-gebieden worden geduwd. Een goed ontworpen lamineringsrecept moet voldoende tijd toestaan voor luchtafzuiging en materiaalverzachting voordat volledige druk wordt uitgeoefend. De exacte instelling moet worden geverifieerd door crosslinkinggraadtesten, hechtsterktetesten en visuele inspectie na laminering.
4. Controleer de stapelhoogte van ribbon en busbar
Omdat de lokale druk hoger is rond ribbons en busbars, kan overmatige stapeldikte de EPE op deze punten dunner maken. Productieteams moeten de soldeervlakheid, ribbon-uitlijning, busbar-overlap en consistentie van de lay-up controleren. Het verminderen van lokale hoogteverschillen kan het risico op lokale encapsulantvervorming en belvorming verlagen.
5. Controleer de binnenkomende EPE-kwaliteit
Voor EPE-folie moet de inkomende inspectie niet alleen het uiterlijk en de dikte controleren, maar ook de dikte-uniformiteit, houdbaarheid, opslagconditie, gelgedrag en hechtingsprestaties. Indien mogelijk moet proeflaminering worden uitgevoerd vóór massaproductie bij wisseling van leverancier, batch of modulestructuur.
Deze blog is gebaseerd op praktische afwijkingsanalyse in de productie van PV-modules en de volgende referenties:
Veldervaring uit afwijkende defectanalyse tijdens de productie van fotovoltaïsche modules
Dow Chemical, Zhang Wenxin, "POE versterkt hoogwaardige fotovoltaïsche modules"
Southwest Securities, "N-Type iteratie, POE-industrie opent een hoge groeicyclus"
Chemische productie en technologie, "Onderzoek naar crosslinkingreactie van polyolefine-inkapselingsfolie voor fotovoltaïsche toepassingen"
Ooitech's Visie
Als leverancier van apparatuur zien we het zo: EPE-gerelateerde bellen in de ribbon-lijn zijn niet alleen een materiaalprobleem, maar ook een procesvensterprobleem dat afhangt van het laminaattemperatuurprofiel, vacuümefficiëntie, druktiming en vlakheid van de opbouw. Voor modulefabrikanten die geavanceerde celtechnologieën en grotere formaten gebruiken, wordt de tolerantie voor encapsulantstroom en lokale stapelhoogte veel kleiner, dus de houdbaarheidscontrole van het materiaal en de validatie van het laminaatrecept moeten worden behandeld als onderdeel van hetzelfde kwaliteitssysteem. Een stabiele productielijn voor zonnepanelen vereist zowel een goede encapsulantkeuze als gedisciplineerde procesvalidatie voordat massaproductie begint.